中心钻或倒角刀在程序单里没有输出工序类型怎么办?
中心钻、钻嘴或倒角刀在程序单里没有按“开粗、精光”等类型输出时,可到后处理程序单模板里检查匹配规则。类型通常可按余量或程序名关键字判断。
查看答案 →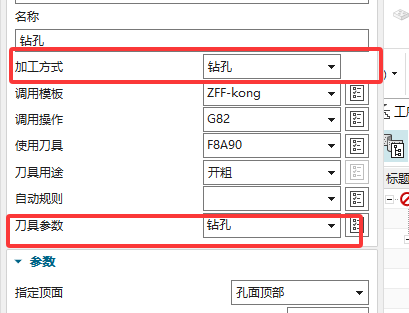
中心钻、钻嘴或倒角刀在程序单里没有按“开粗、精光”等类型输出时,可到后处理程序单模板里检查匹配规则。类型通常可按余量或程序名关键字判断。
查看答案 →
程序单“操作说明”要自动显示中心钻、钻孔、螺纹等加工类型,可以通过加工描述信息配置文件设置关键词规则。关键词满足时,会优先使用前面的自定义说明。
查看答案 →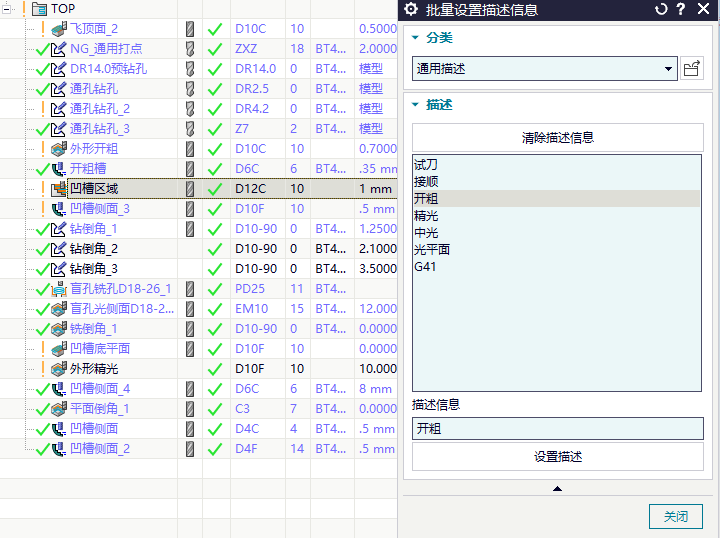
多面自动编程或单面识别后,特征模板和策略列表不一定全部显示。系统通常只显示与当前特征类型、工序配置和策略范围匹配的项,例如通槽只显示通槽策略,封闭槽需要配置封闭槽策略后才会出现。
查看答案 →
程序单模板不习惯时,可以从 Excel 程序单模板入手修改。通常是单元格、字段、标题、布局和公式的调整,修改前应先复制备份,再按教程或现有模板逐项验证。
查看答案 →
孔自动编程自动创建钻头名称时,如果总带 ZT,先检查刀库中是否已有 ZT 命名刀具,再检查模板 Excel 里的刀具搜索或指定名称,把 ZT 改成需要的前缀。
查看答案 →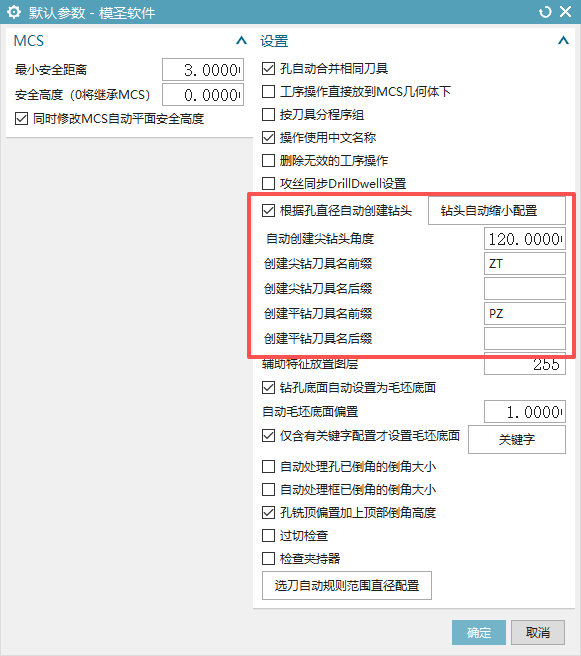

钻头 Q 值通常可以在钻孔刀具切削参数中维护,常见对应项是下刀深度、步距或固定步距。配置后还要确认当前孔加工流程已经同步刀库参数,否则后处理不一定能带出对应 Q 值。
查看答案 →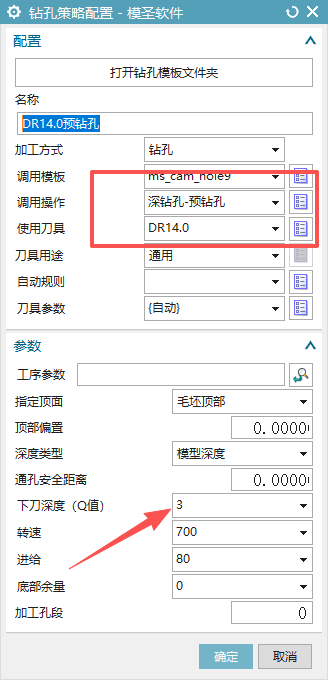
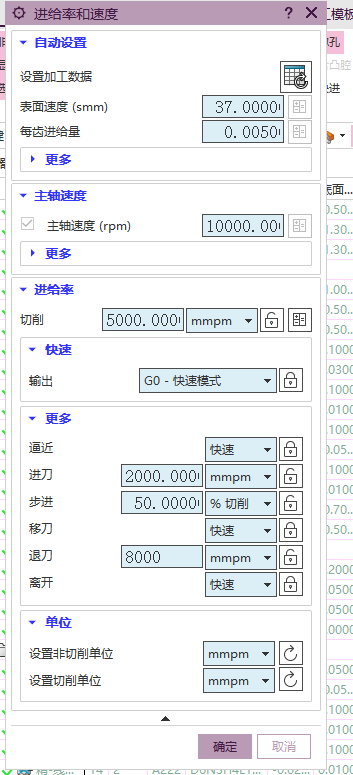
孔自动或自动编程同步刀库后转速进给异常为 0 时,要先检查刀库对应刀具是否确实有参数,再检查后处理是否开启了转速、下刀量等安全报警。没有报警时更容易把异常参数带到程序里。
阅读文章 →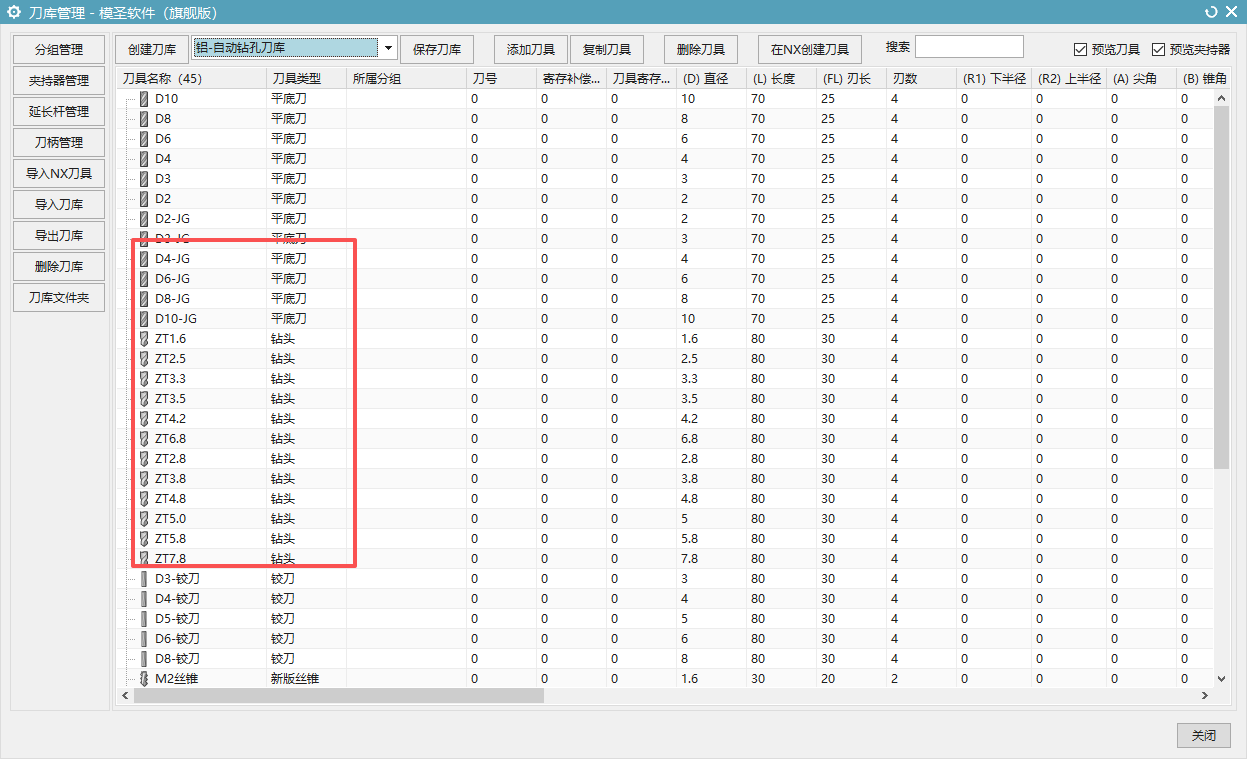
可以将已有刀库参数导入模圣刀库,按模圣的排列规则进行补充调整数据,提前布局好刀具分类,用途和切削参数,有利于后续加工的调用、配置和调整。
阅读文章 →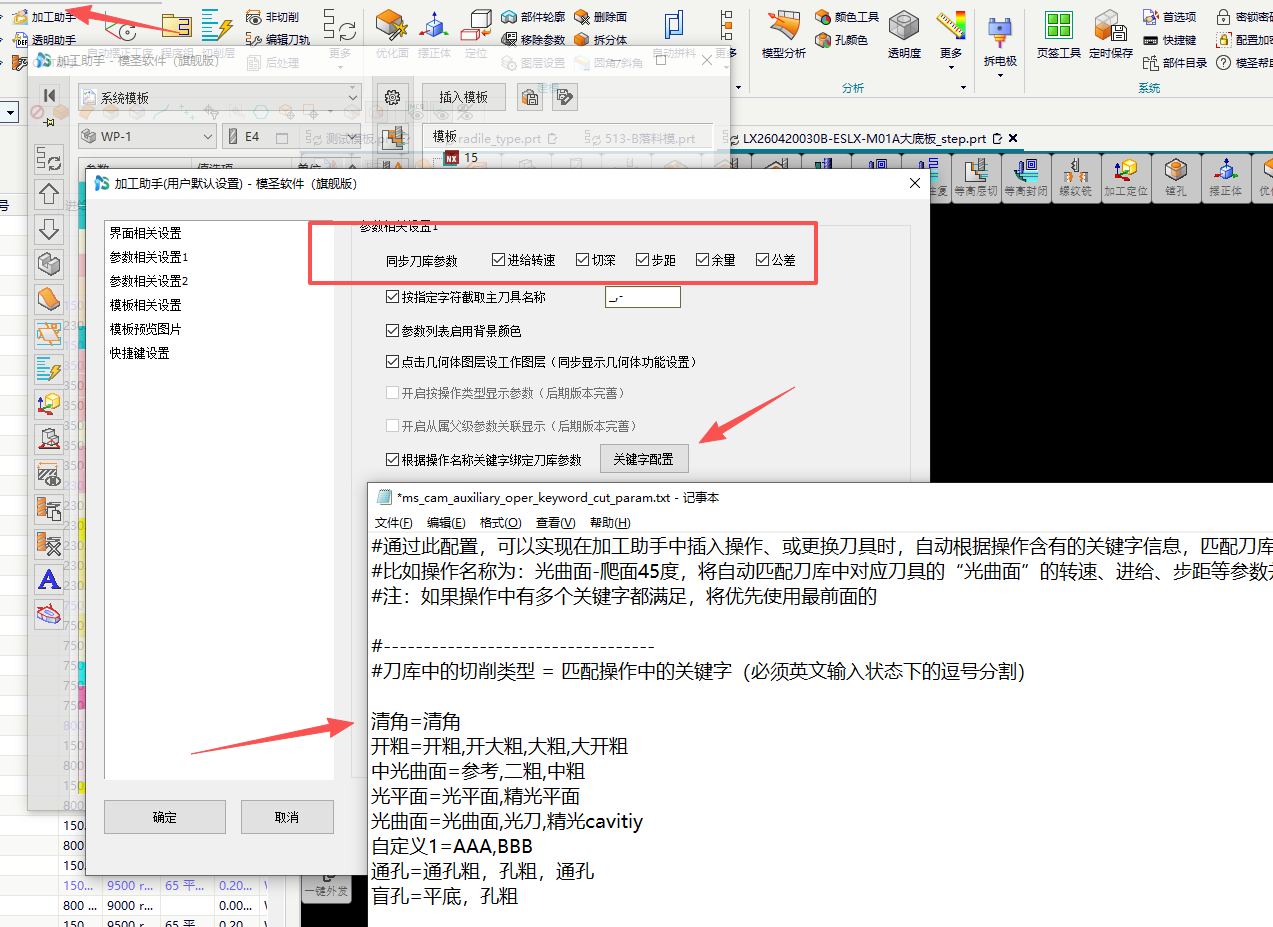
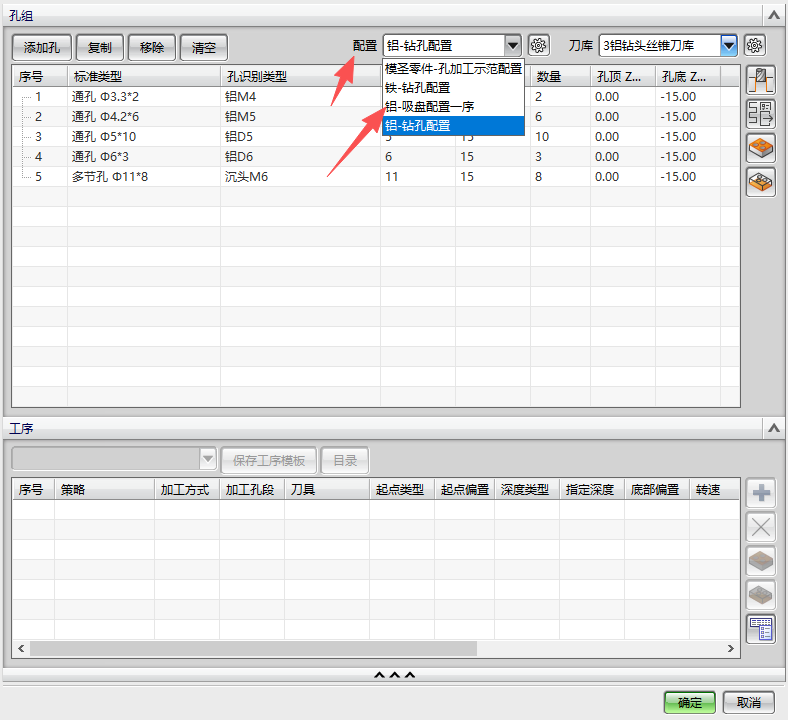

孔自动编程的配置既可以在软件界面中调整,也可以在 Excel 表格中批量维护。少量修改或不熟悉表格时,在界面里改更直观;大量参数需要复制、批量调整时,Excel 会更快。
查看答案 →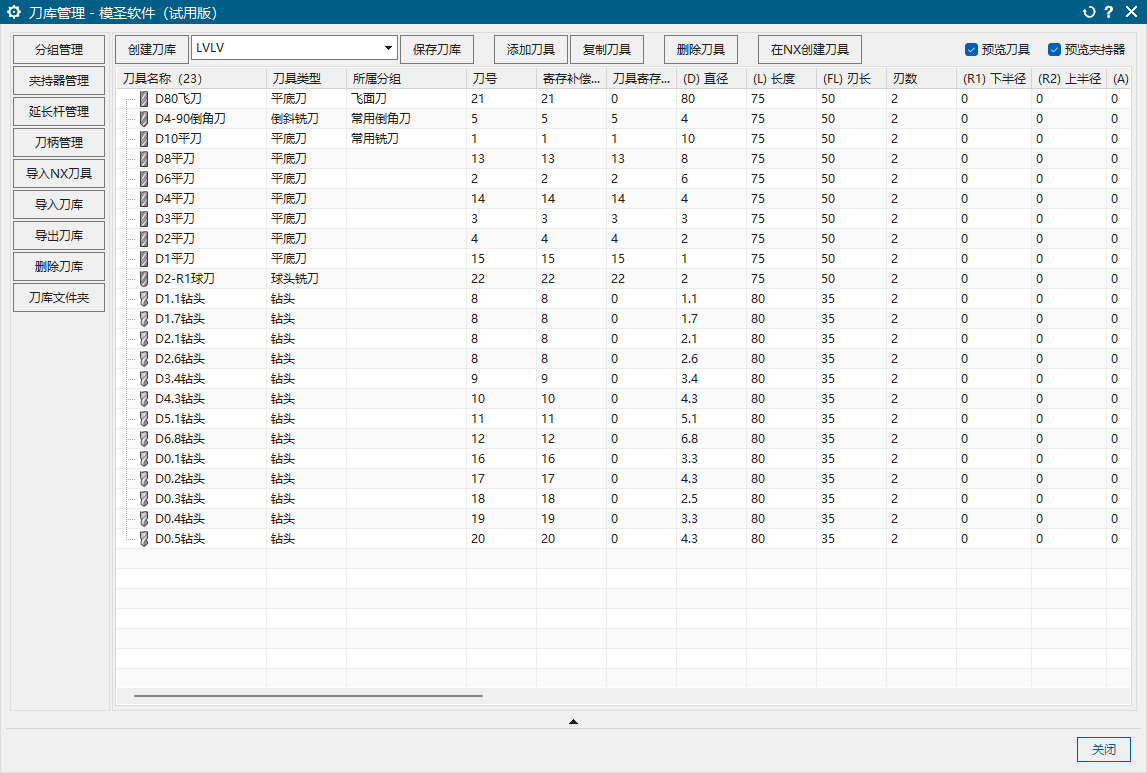
透明助手或加工助手换刀后参数不跟随时,要同时检查刀库同步和关键字配置。仅同步刀库参数不一定等于换刀自动变化;需要启用按操作名关键字绑定刀库参数,并按刀具或操作名称配置关键字规则。
查看答案 →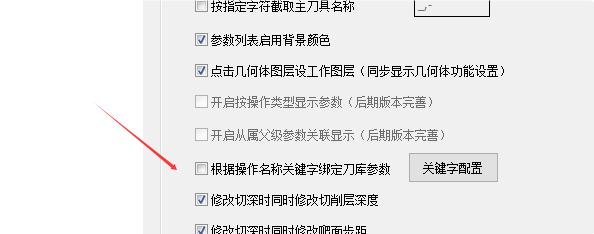
页签工具里的刀库如果预先指定得过死,后续工序可能不会继承透明助手里改过的刀库。更稳的做法是:页签配置里把刀库相关选项设为无或不勾选,生成第一条工序后,再用透明助手修改刀库,后续继续添加的工序会按已修改的刀库继承。
查看答案 →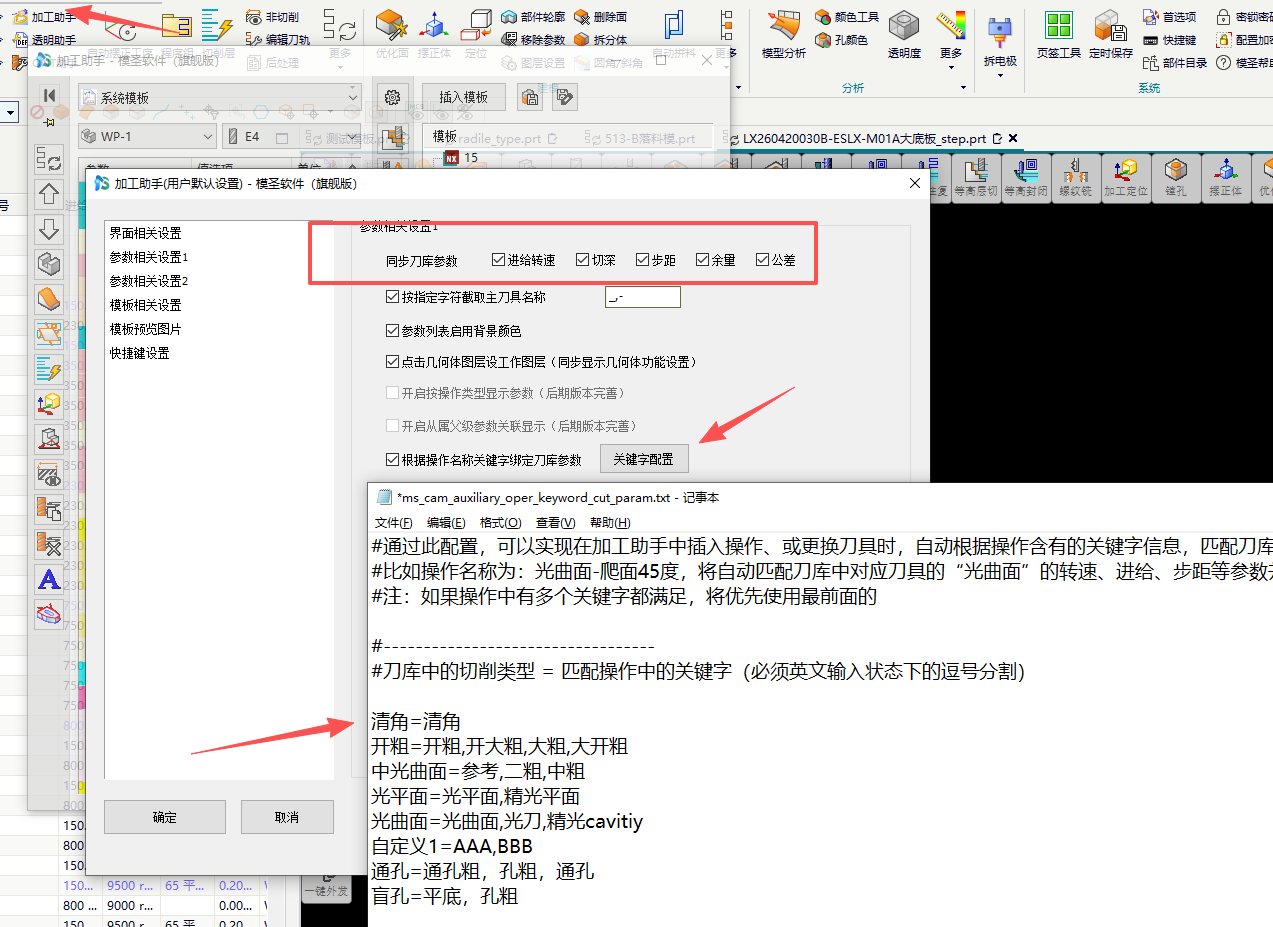
页签模板不是简单复制别人的配置就能通用。最基础的做法是先准备一个策略或加工方法,参数由工序参数库或刀具参数控制;需要完全自动不停顿的场景,应使用自动编程,页签更适合半自动辅助。
阅读文章 →