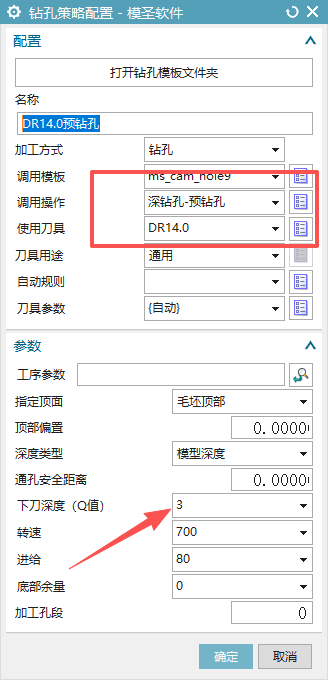
钻孔底部停顿应使用 G82 或支持停顿的循环
钻孔底部停顿的代码格式要区分输出方式:G04 停顿常用 X 秒数,钻孔循环如 G82 中的停顿常用 P 毫秒或系统规定格式。用 G0/G1 方式钻孔时,P3 可能不适合作为 G04 停顿。
阅读文章 →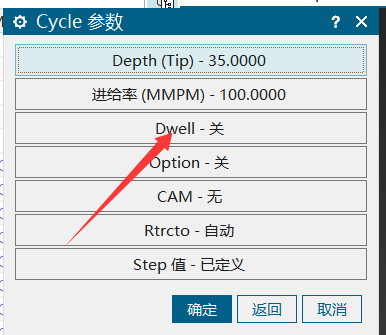
钻孔底部停顿的代码格式要区分输出方式:G04 停顿常用 X 秒数,钻孔循环如 G82 中的停顿常用 P 毫秒或系统规定格式。用 G0/G1 方式钻孔时,P3 可能不适合作为 G04 停顿。
阅读文章 →
高版本 NX/UG 中,G83 深孔循环可优先按“标准钻深孔”理解;带 M19 退刀的镗孔通常对应 G76,也就是标准镗偏置后快退一类模式。最终仍要以后处理输出和机床系统为准。
查看答案 →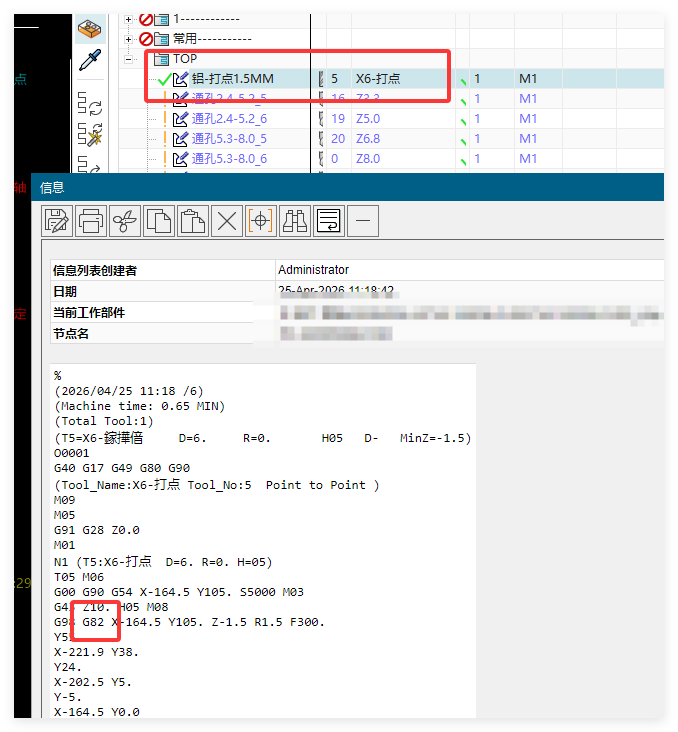

自动编程可以使用图档内已有刀具,关键是模板中保留对应刀具,并让图档里存在这些刀具。若模板把刀具删掉或没有保留,自动生成时就无法按预期读取。
查看答案 →螺纹铣刀刀路看起来乱扣时,要检查刀具刃长、牙距、轴向步距和连续切削选项。三牙螺纹铣刀尤其要确认刃长设置和实际刀具一致,必要时按单牙方式或分段策略验证。
查看答案 →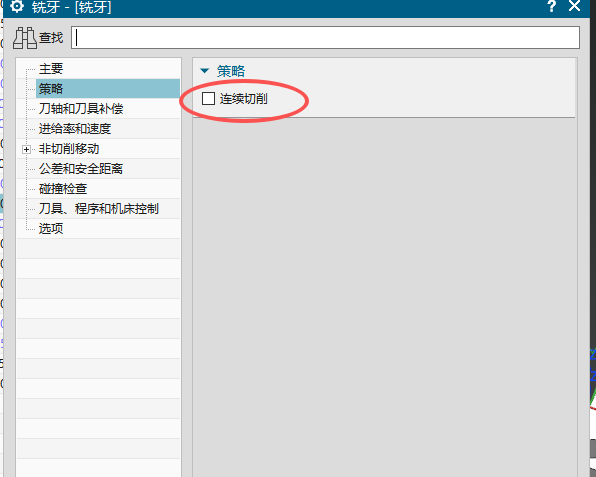

指定刀轴没有效果但安全高度有效时,先确认操作导航器模式、切削区域和实际选取对象。部分版本下切换经典工序导航器并重启后,再按正规侧面切削区域测试更容易定位问题。
阅读文章 →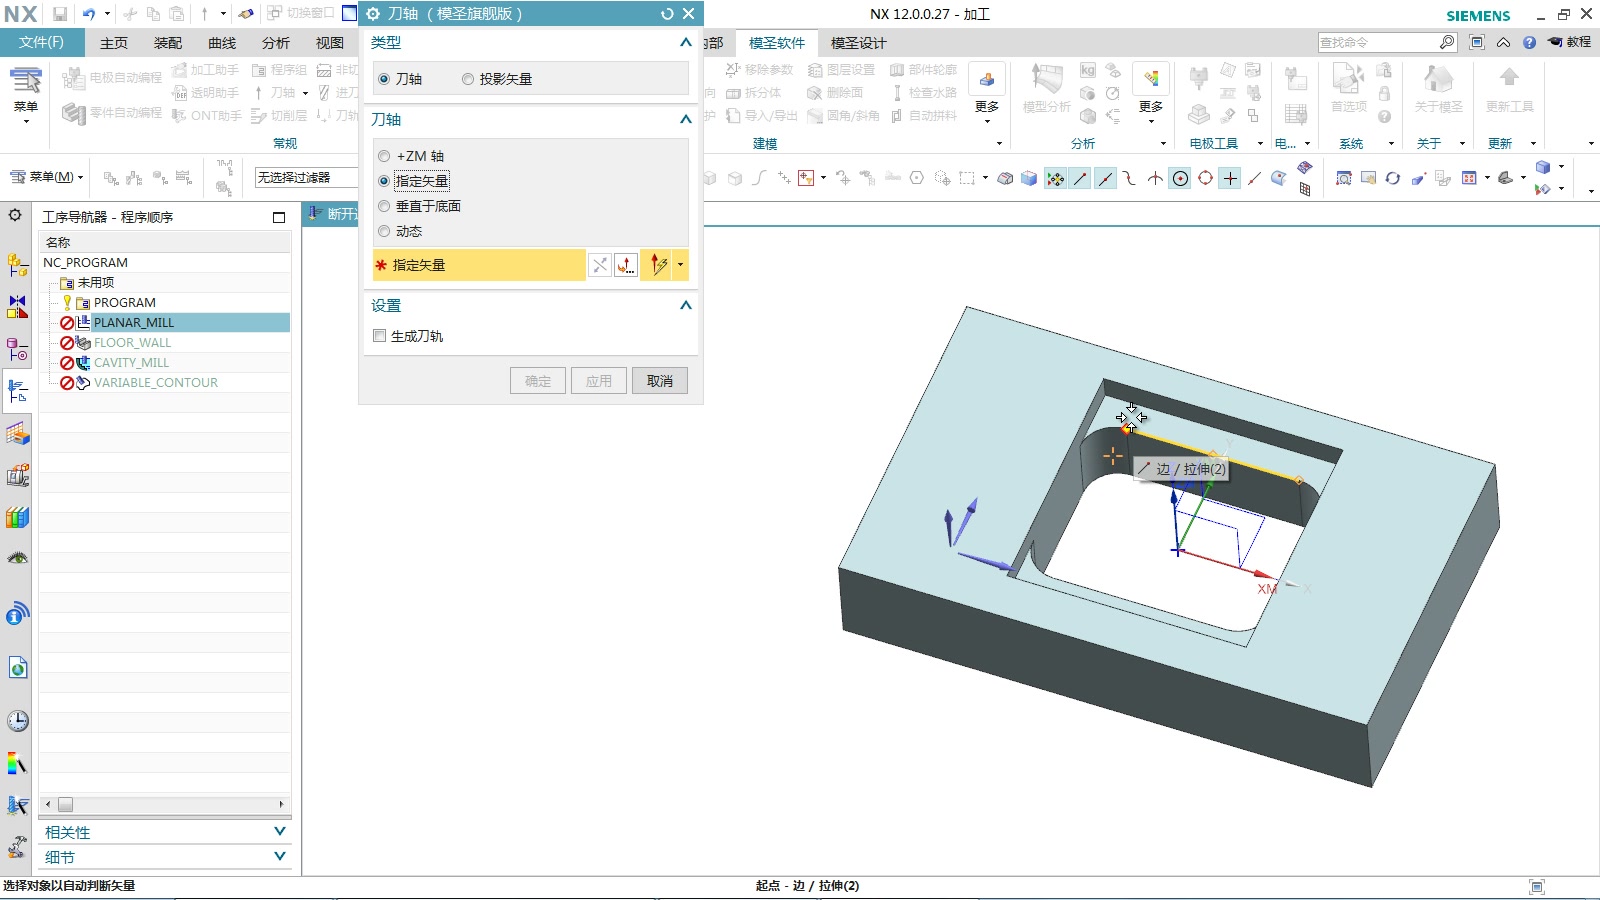
组合配置不是简单勾一两个开关就让其他项目自动关闭;它通过组合名称绑定外形、框、孔、通槽、通孔、刻字、刀库和工艺路线等配置,软件无法自动判断哪些项目一定不用。
阅读文章 →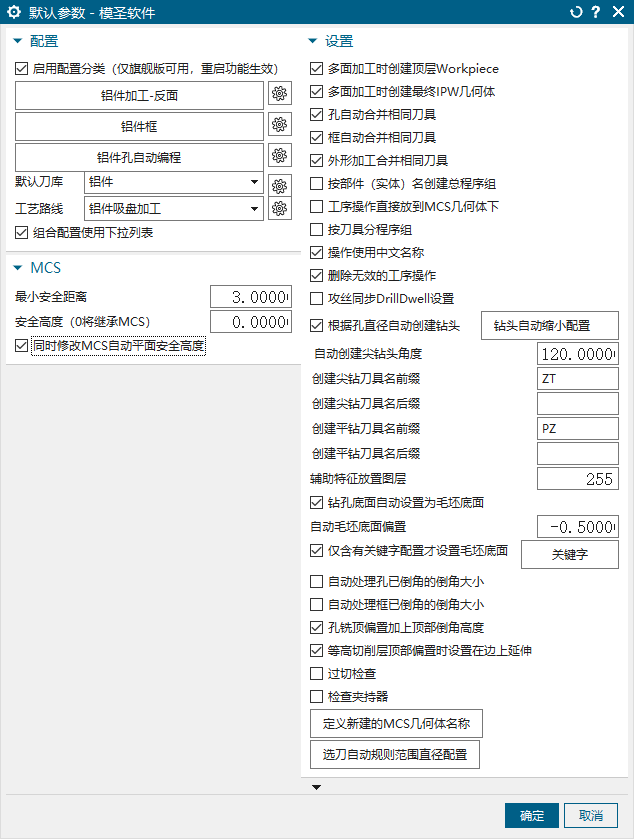

钻头 Q 值通常可以在钻孔刀具切削参数中维护,常见对应项是下刀深度、步距或固定步距。配置后还要确认当前孔加工流程已经同步刀库参数,否则后处理不一定能带出对应 Q 值。
查看答案 →