
“模板测试”的搜索结果
找到 456 条内容

怎样让程序单或后处理程序名默认使用 PRT 文件名?
程序单名称或工件名称识别成工序名、倒角名时,先检查名称来源配置。需要读取零件文件或部件名称时,应把程序单名称来源改为零件名、部件名或对应变量,而不是沿用当前工序名称。
阅读文章 →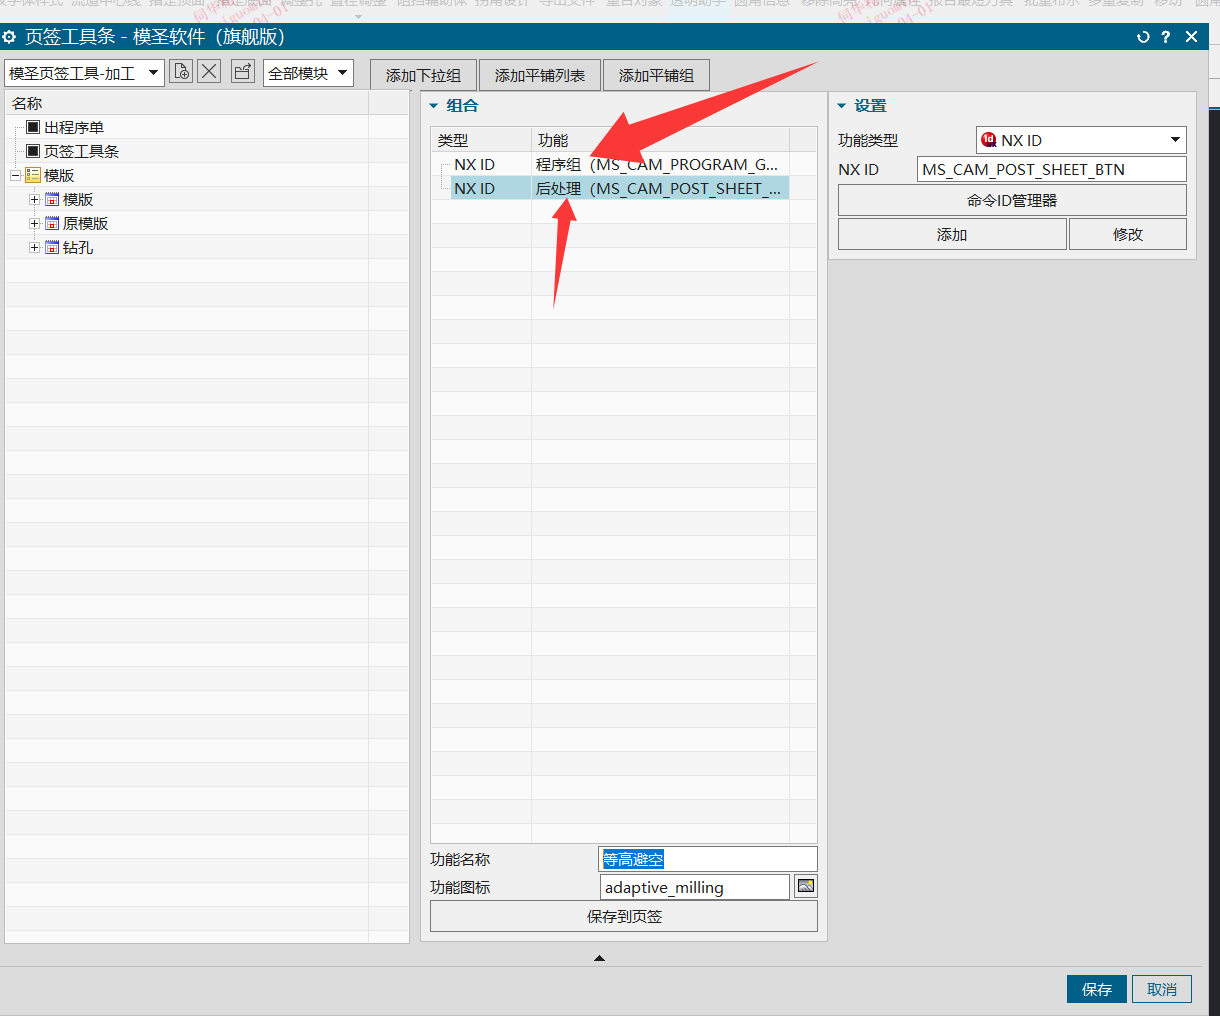
反面加工坐标轴向不对时,摆正体和定向该怎么选?
页签工具创建坐标后出现多余 WPS 或坐标设置不符合预期时,应检查页签选项、摆正体结果和 NX 模板中的默认坐标。高版本 NX 可重点检查 mill-planar 模板中是否带有多余坐标设置。
查看答案 →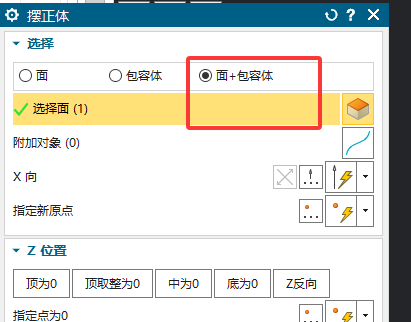

2D 转 3D 功能适合什么样的图纸?
2D 转 3D 更适合图纸线型规范、特征表达清楚的冲压模类图纸;如果图纸线型不统一、孔和沉头孔表达不完整,可能只识别外形或漏掉特征。当前不要把它当成自动理解任意图纸的功能使用。
查看答案 →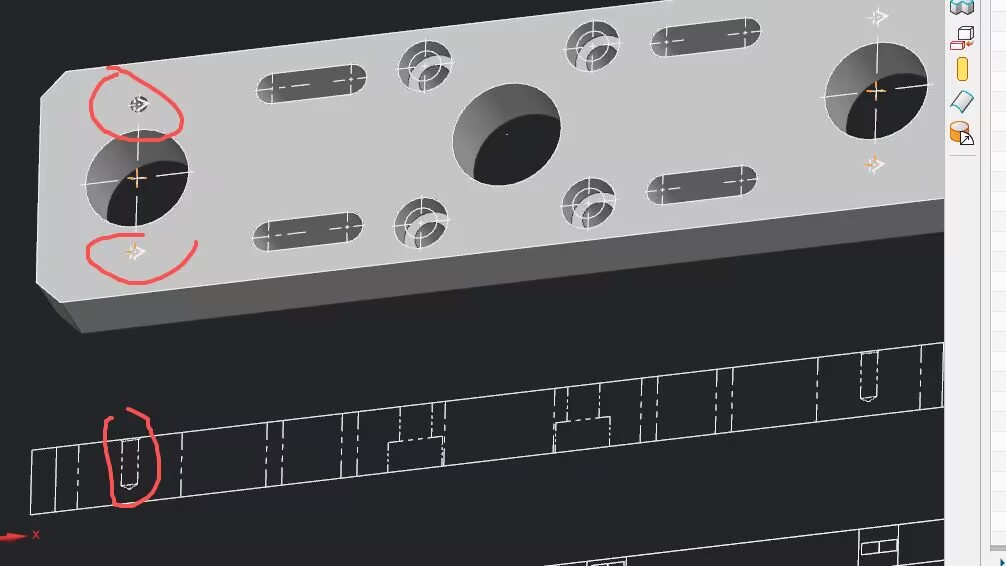

后处理检测可以检查哪些常见异常?
后处理检测可检查坐标系位置、主轴转速、进给速度、下刀量、安全高度等常见异常。安全高度检测通常在程序单或后处理默认配置中的“后处理检测”页面设置,开启检测项后,输出时遇到超出范围会弹出提示。
查看答案 →
程序单偶尔不显示中文和坐标,是否可能与其他插件冲突?
程序单里的操作信息、加工类型或粗精加工字段为空时,除了模板字段和关键字规则,还要检查是否按程序组方式出单。有些字段依赖程序组结构,直接选散乱工序可能读不到完整信息。
查看答案 →
中心钻或倒角刀在程序单里没有输出工序类型怎么办?
中心钻、钻嘴或倒角刀在程序单里没有按“开粗、精光”等类型输出时,可到后处理程序单模板里检查匹配规则。类型通常可按余量或程序名关键字判断。
查看答案 →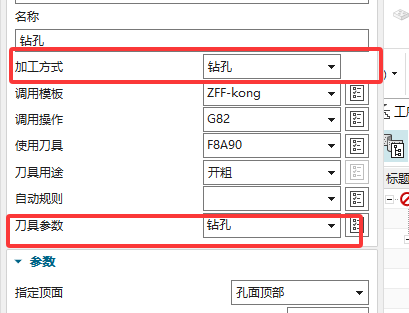
程序单操作说明怎么自动识别中心钻、钻孔等加工类型?
程序单“操作说明”要自动显示中心钻、钻孔、螺纹等加工类型,可以通过加工描述信息配置文件设置关键词规则。关键词满足时,会优先使用前面的自定义说明。
查看答案 →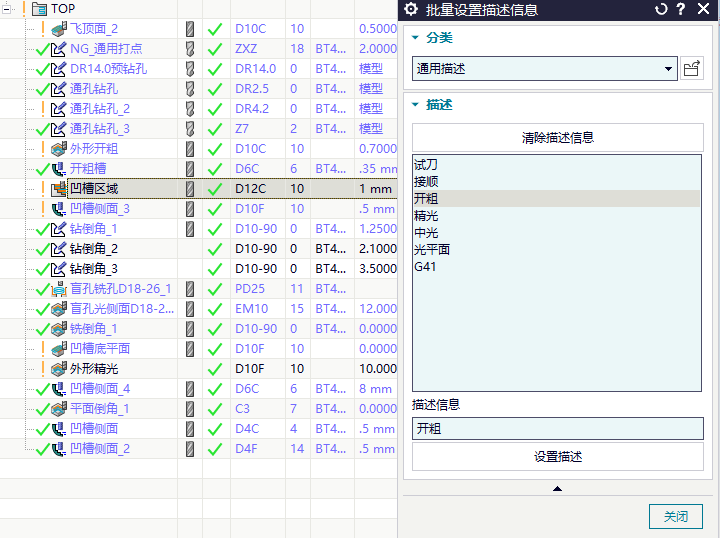
程序单里的加工类型全是“精”,怎样自动识别成钻孔、点孔、铰刀等?
程序单类型想自动显示钻孔、点孔、铰刀等,可在后处理程序单模板中用刀具关键字或程序关键字识别。表格程序单也可以通过关键字映射实现。
查看答案 →
