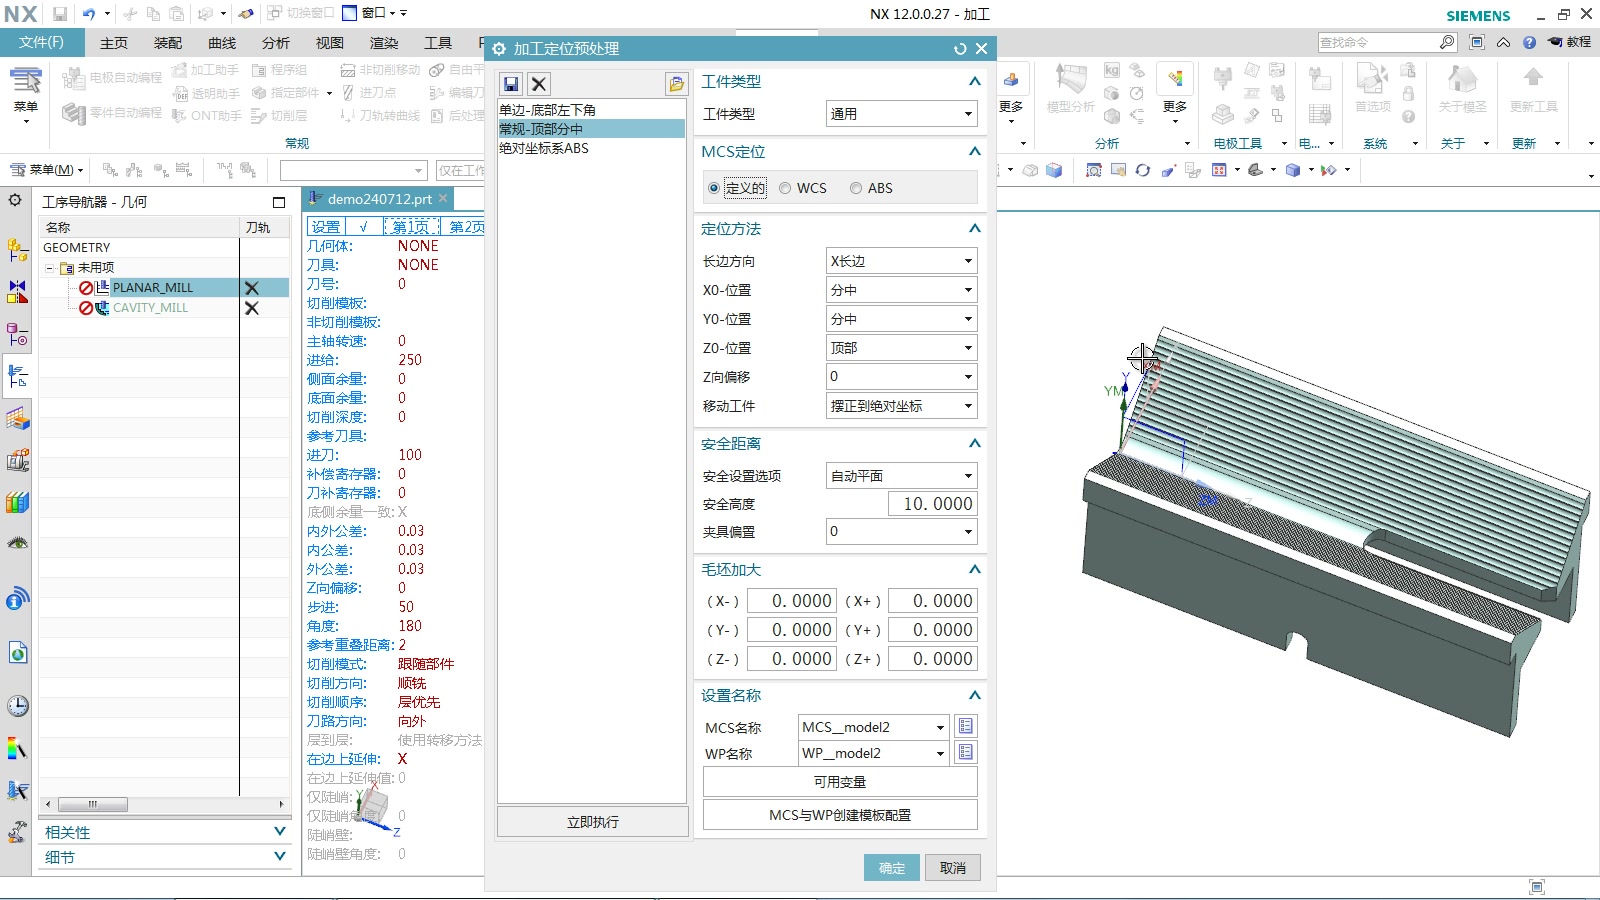
自动编程倒角大小变成 -1,可能是哪里被自动识别了?
设置倒角大小为 -0.25,但刀路里变成 -1 时,可能是模型缺口边上存在 C1 倒角,软件把这个倒角尺寸自动带入了。删除或处理该倒角后再生成,参数可恢复正常。
阅读文章 →设置倒角大小为 -0.25,但刀路里变成 -1 时,可能是模型缺口边上存在 C1 倒角,软件把这个倒角尺寸自动带入了。删除或处理该倒角后再生成,参数可恢复正常。
阅读文章 →页签或自动流程里有多个类似工序时,只改生成后的工序名称不一定够。模板工序、操作名称和配置引用需要准确对应;如果两个工序共用同一个模板位置,可能仍会被当成同一类处理。
阅读文章 →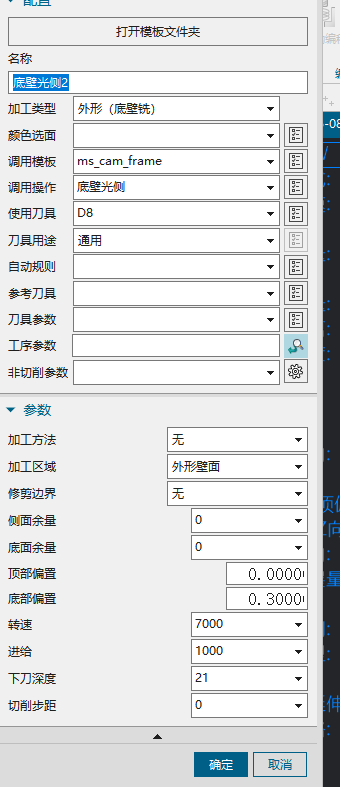

配置里指定了某把刀、刀库里也有该刀,但生成后刀具直径或名称异常时,先检查当前文件刀具视图里是否已有同名或旧刀具。可把当前刀具视图里的该刀删除后重新生成。
阅读文章 →页签工具偏向快速插入和辅助修改工序,加工助手偏向把常用工艺流程集中管理,自动编程则按模板和配置批量生成工序。三者可以配合使用,但模板和配置不完全相同。
阅读文章 →
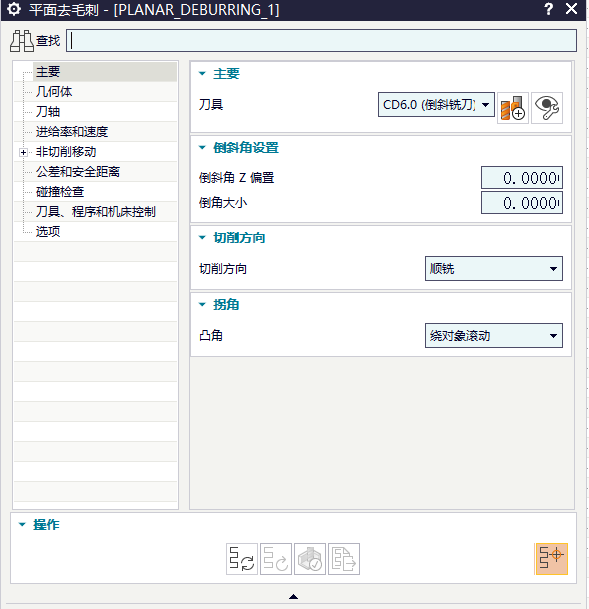
创建 MCS 和 WORKPIECE 时,名称可以手动输入,也可以使用关键字规则生成。例如使用工作部件所在图层加序号,便于后续区分不同坐标或加工面。
阅读文章 →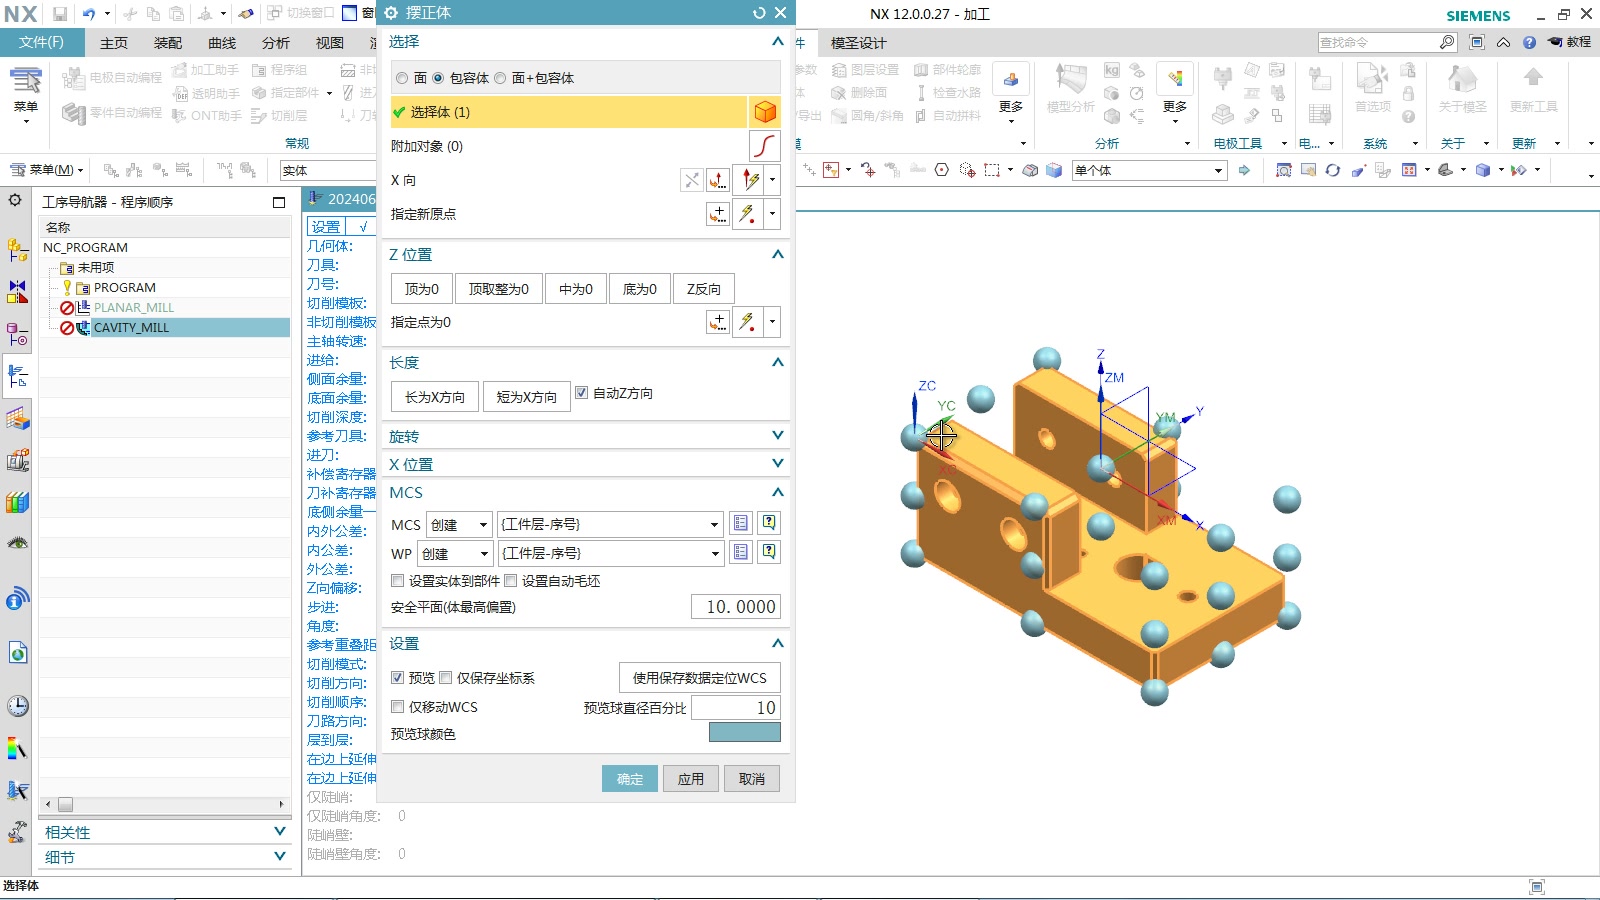
三面定向需要分别指定 X 方向、Y 方向和 Z 方向相关面。三个方向面确定后,会生成一个坐标系;如果方向不是想要的,可以使用反向调整。
阅读文章 →
加工定位创建 MCS 和 WORKPIECE 时,名称可以手动输入,也可以按规则生成。常用规则可在配置中维护,便于批量统一命名。
阅读文章 →