刀库类型 ID 对参数有影响吗?
刀库类型 ID 可理解为工艺或参数类型的编号,用来把刀具参数按开粗、半精、精光等类别分组。编号不一定需要全部相同,常见做法是按加工类别分段,例如开粗 101、半精 102、精光 106 等,后续参数匹配更清楚。
阅读文章 →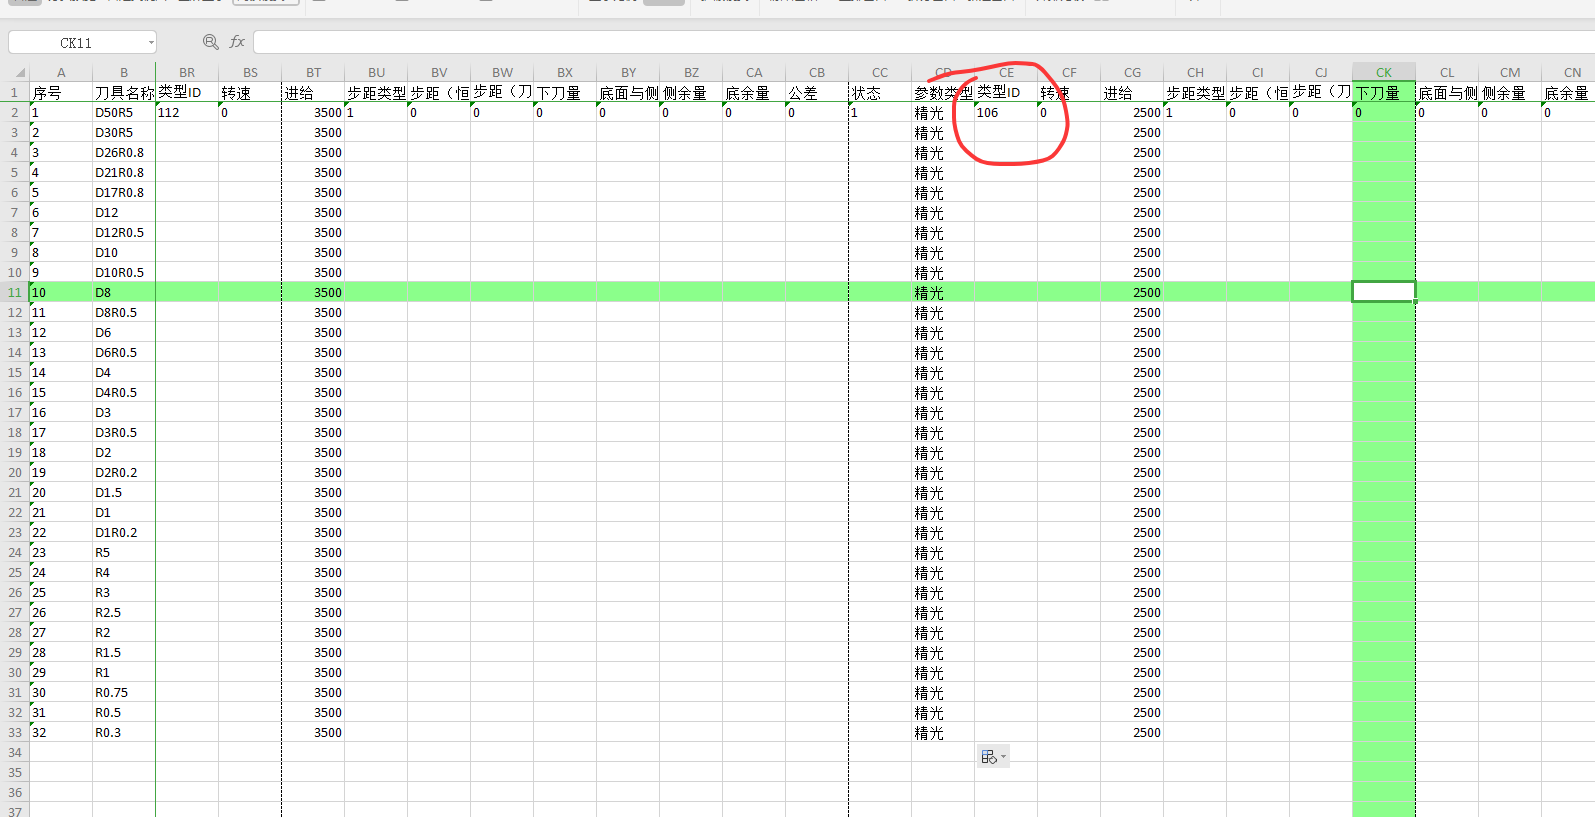
刀库类型 ID 可理解为工艺或参数类型的编号,用来把刀具参数按开粗、半精、精光等类别分组。编号不一定需要全部相同,常见做法是按加工类别分段,例如开粗 101、半精 102、精光 106 等,后续参数匹配更清楚。
阅读文章 →
工序参数库可以和模板参数混合使用。模板里已经固定的结构、几何选择和加工方法不一定要重复放进参数库;转速、进给、余量、切削深度等需要复用或经常调整的参数,更适合放到工序参数库里统一维护。
阅读文章 →
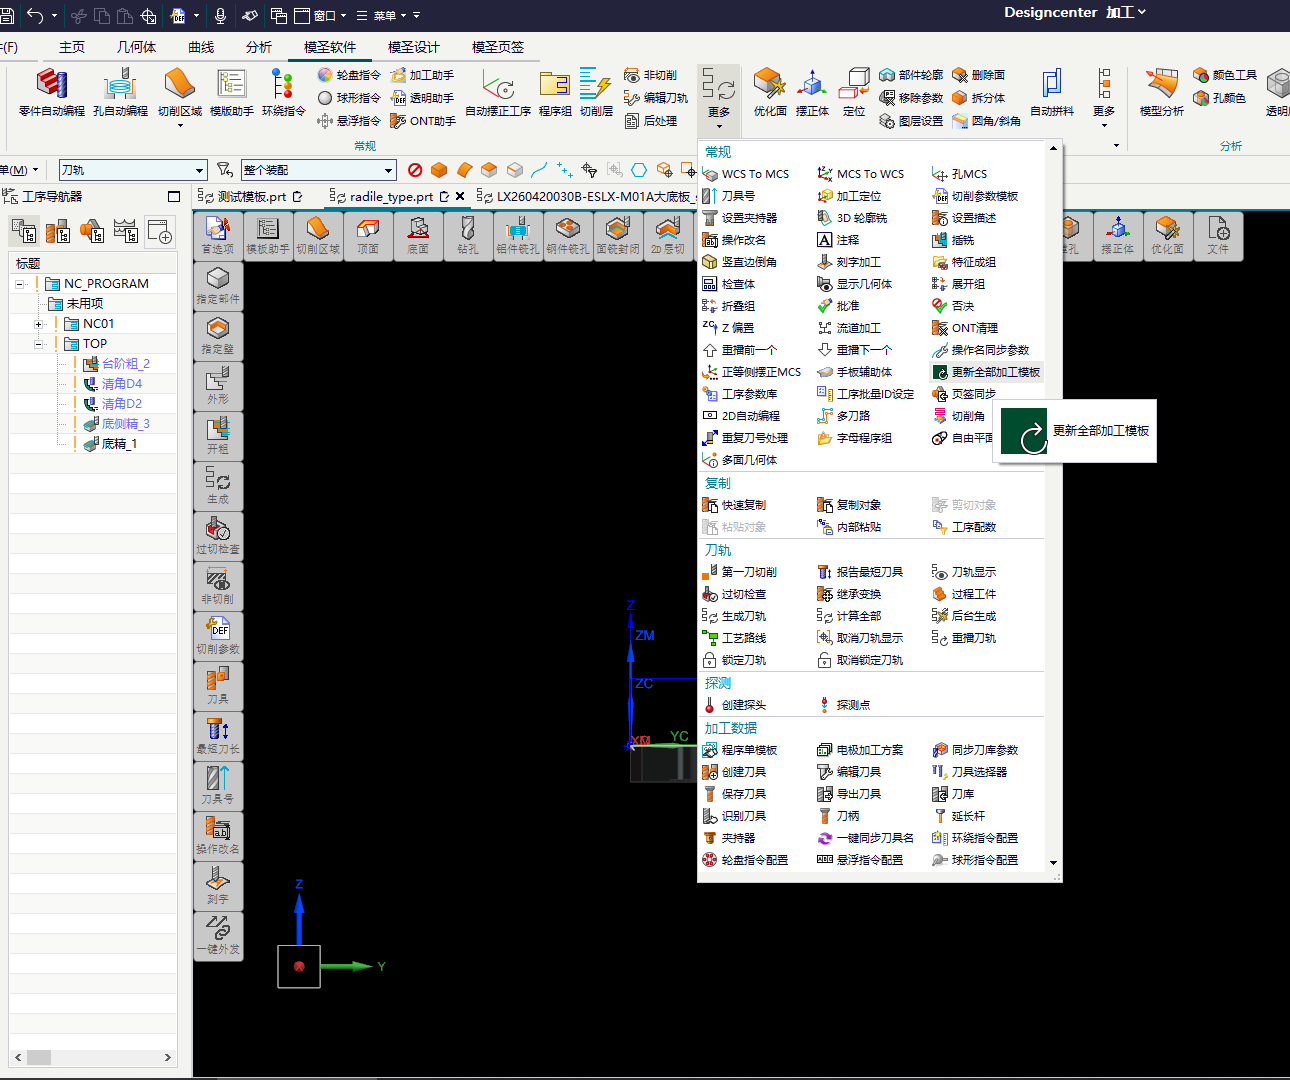

页签配置文件或页签模板不要直接用记事本修改。需要查看或批量维护时,应先通过软件导出,再用表格打开;若源文件被改坏,可先备份自己的模板,再用官网下载的默认模板替换恢复。
查看答案 →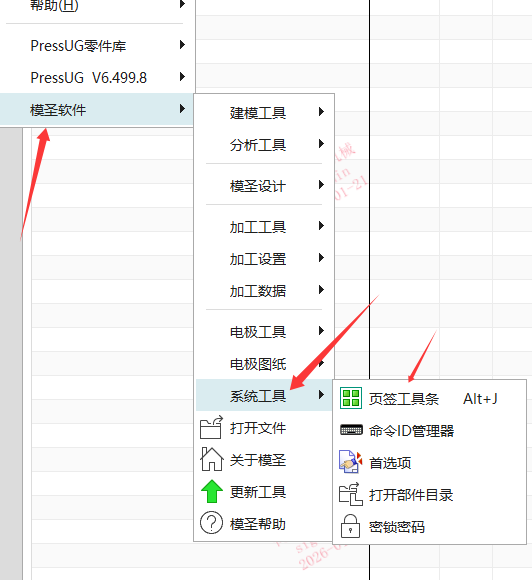
跨版本使用自动编程配置时,除模板路径和名称外,还要注意 2D 与 3D 配置并不一定通用。2D 线框、曲线边界和 3D 实体特征通常要分别配置,不能直接混用。
查看答案 →自动编程或模板调用到某个规格刀具时,如果刀库里没有对应刀具,不能简单假设会自动继承相邻规格的切削参数。应在刀库中补齐该规格刀具,并单独维护转速、进给、切深和步距。
查看答案 →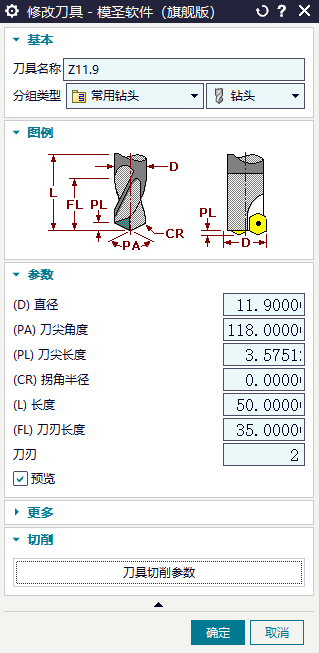

模板中的刀号不一定会直接作为最终刀号继承。若刀号从刀库继承,应在刀库里把对应刀具的刀号设置好;即使模板刀号为 0,也可以通过刀库刀号带出正确结果。
查看答案 →
刀库中的系统类型和类型名称都可以按企业习惯补充,但两者作用不同。类型名称更常用于刀库参数匹配;系统类型下拉不等于刀具类型匹配规则。新增倒角等类型时应统一命名并保存。
阅读文章 →
同一刀号对应不同刀具时,程序单或后处理可以做报警提醒,但通常不会自动把重复刀号改成备用刀号。更稳的做法是先用刀号检查发现问题,再人工确认是否改刀号、换备用刀或调整刀库规则。
查看答案 →