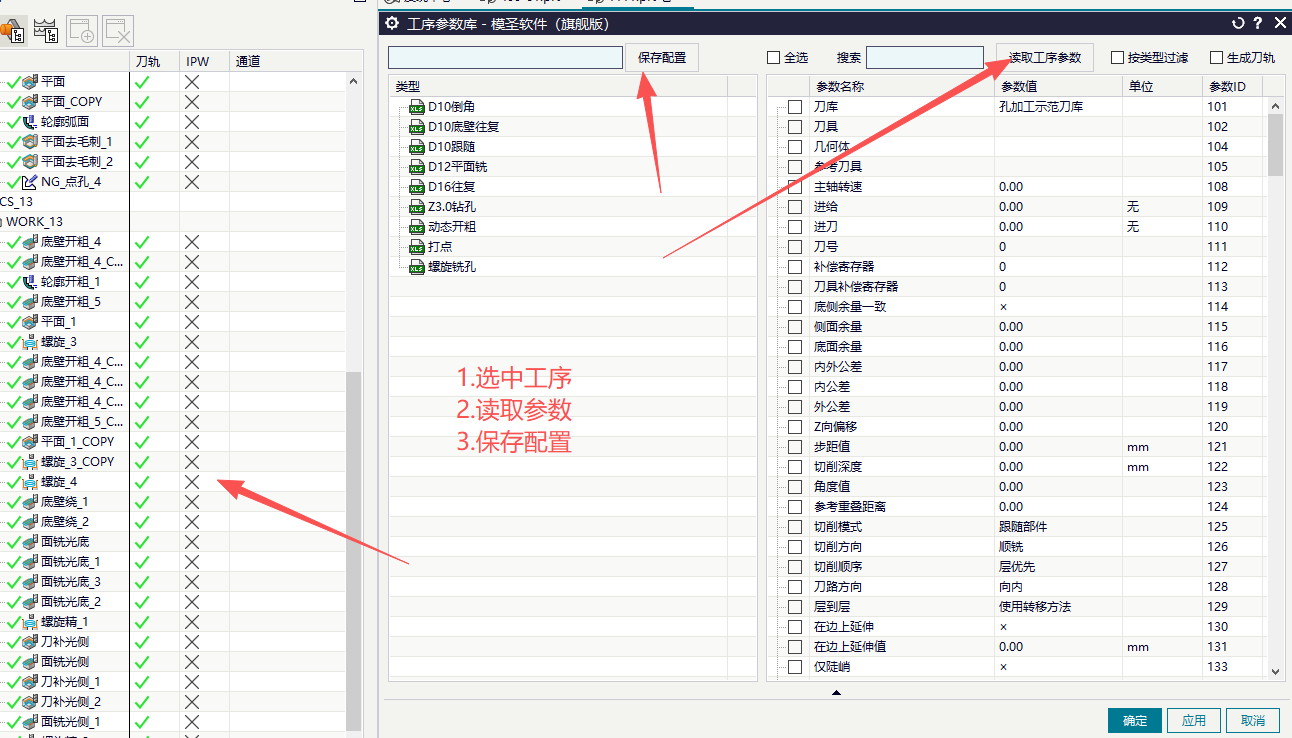
程序单操作说明怎么自动识别中心钻、钻孔等加工类型?
程序单“操作说明”要自动显示中心钻、钻孔、螺纹等加工类型,可以通过加工描述信息配置文件设置关键词规则。关键词满足时,会优先使用前面的自定义说明。
查看答案 →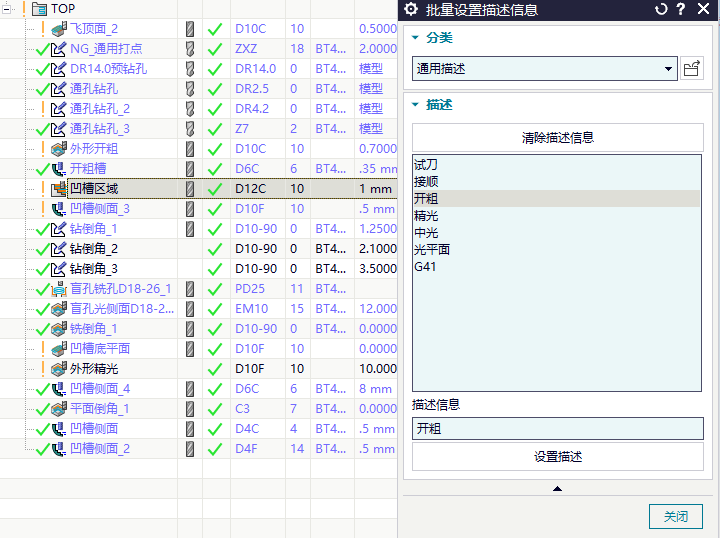
程序单“操作说明”要自动显示中心钻、钻孔、螺纹等加工类型,可以通过加工描述信息配置文件设置关键词规则。关键词满足时,会优先使用前面的自定义说明。
查看答案 →


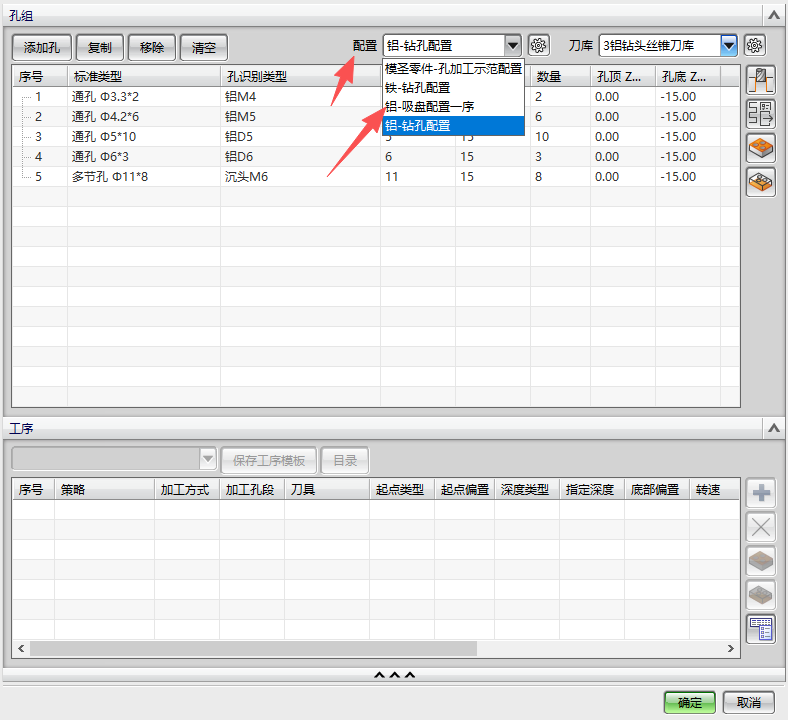
孔自动或自动编程同步刀库后转速进给异常为 0 时,要先检查刀库对应刀具是否确实有参数,再检查后处理是否开启了转速、下刀量等安全报警。没有报警时更容易把异常参数带到程序里。
阅读文章 →
V5.4 更新中,透明助手和 ONT 助手解锁全部功能到个人版;同时零件自动编程、孔自动编程、页签工具栏、工艺路线和配置系统也有多项更新。
阅读文章 →
孔自动攻丝或螺纹孔加工下不去时,除了检查孔深识别,还要优先检查刀具是否过大、丝锥直径和螺距是否匹配。看起来像模型深度没识别,实际可能是刀具尺寸超出可加工空间导致。
阅读文章 →可以将已有刀库参数导入模圣刀库,按模圣的排列规则进行补充调整数据,提前布局好刀具分类,用途和切削参数,有利于后续加工的调用、配置和调整。
阅读文章 →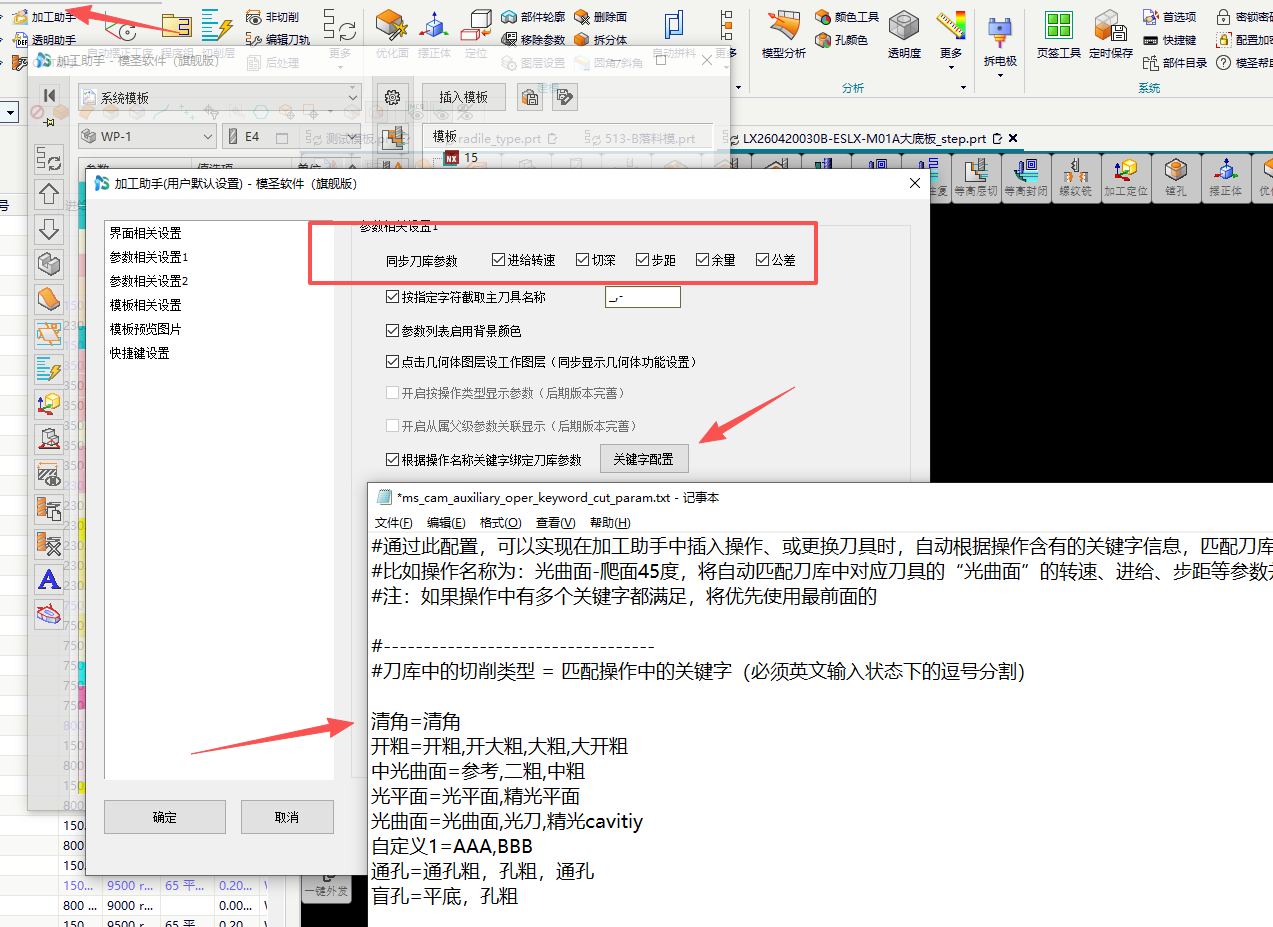

部分加工区域如果没有明确底面或切削区域底部,自动编程可能无法稳定判断加工深度,导致刀路不生成。手动指定底面后,系统获得明确的加工下限,刀路即可正常生成。
阅读文章 →
底壁铣或自动编程识别毛坯厚度不稳定时,要检查加工区域两端是否有倒角、凸台或连续特征干扰。特征连接在一起时,厚度识别可能被带偏,必要时可先简化特征或拆分加工区域验证。
查看答案 →

页签模板不是简单复制别人的配置就能通用。最基础的做法是先准备一个策略或加工方法,参数由工序参数库或刀具参数控制;需要完全自动不停顿的场景,应使用自动编程,页签更适合半自动辅助。
阅读文章 →