
后处理提示转速为 S0 或进给未修改,应该先查什么?
自动编程生成刀路后,后处理如果提示转速为 S0、进给未修改或参数可能未设置,应先检查对应工序的转速、进给和刀库参数。默认模板并不代表所有加工参数都已适合当前零件。
查看答案 →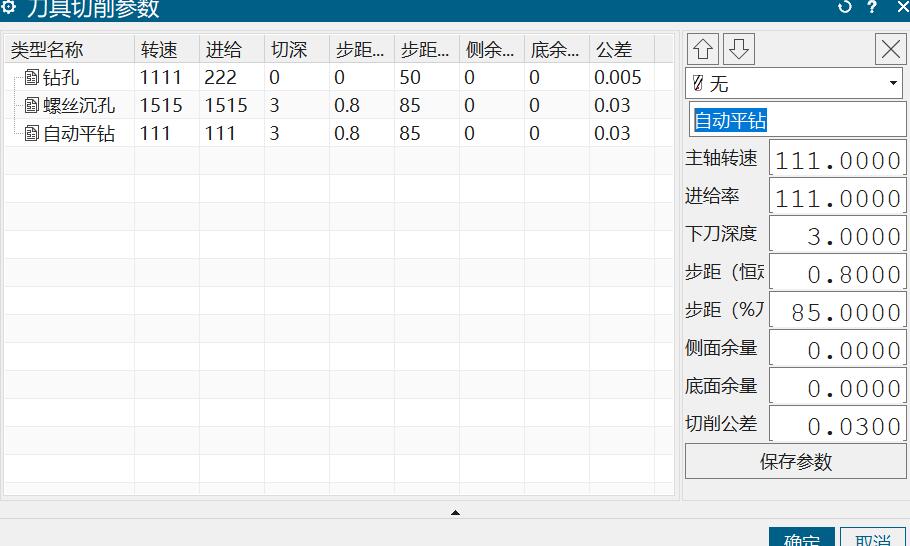
自动编程生成刀路后,后处理如果提示转速为 S0、进给未修改或参数可能未设置,应先检查对应工序的转速、进给和刀库参数。默认模板并不代表所有加工参数都已适合当前零件。
查看答案 →
刀库管理表格里的字段不建议直接删除。即使用不到上半径、下半径、锥角、螺距等字段,也应保留表格结构,只维护自己需要的字段;删除列或数据结构可能导致导入时报无法识别的刀库数据。
阅读文章 →
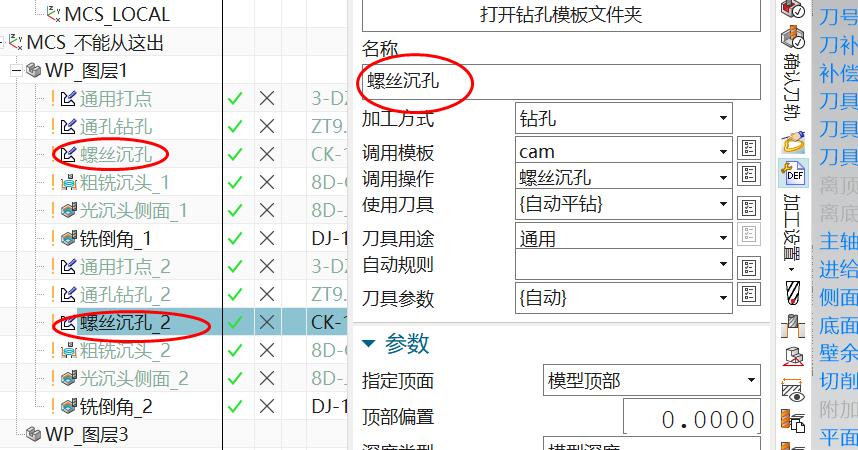

刀库不支持的异形刀具可先在 NX 建模,保存刀具实体并放入加工模板,后续通过识别实体或模板调用;不必强行按普通平刀建立。 没有现成非标刀具模型时,可以先自画外形,再识别并保存刀具模板。
阅读文章 →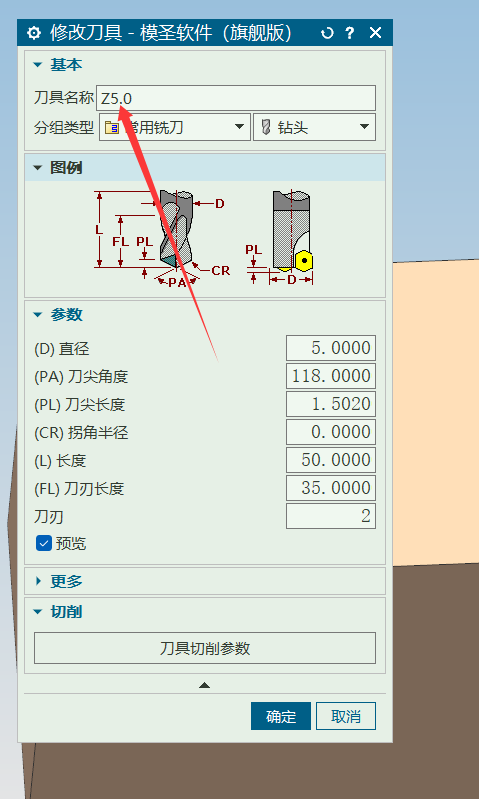
页签或超级工具条里调用刀具选择器时,通常要先选中目标工序,再调用刀具选择相关功能。若单独刀具选择器不稳定,可改用“简易参数”或“几何体和刀具”等组合入口。
查看答案 →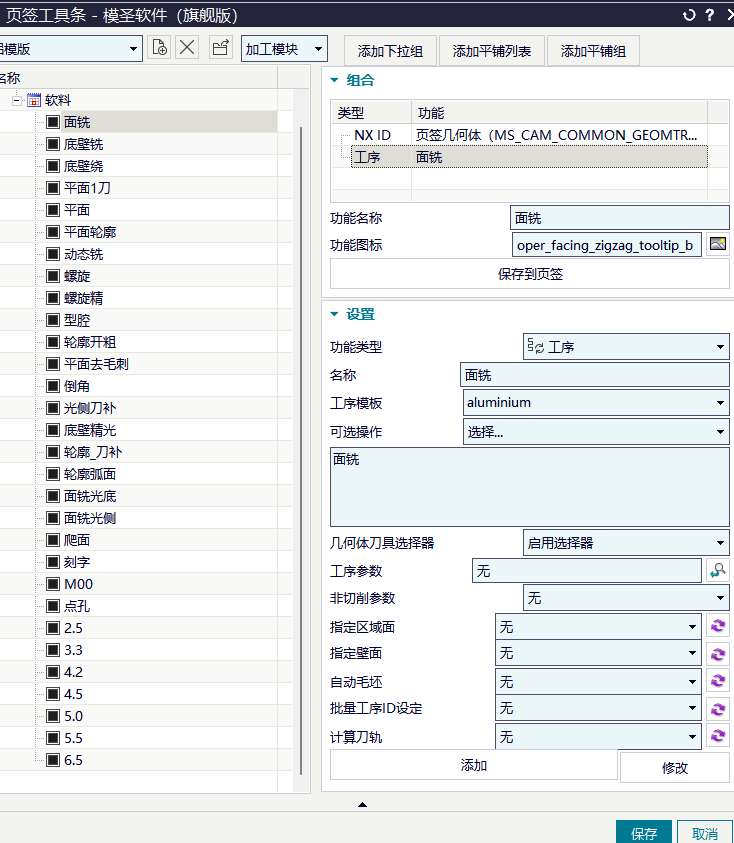
动态开粗没有继承刀库转速、进给、余量时,除了刀具名称和用途一致,还要检查加工助手里的匹配规则,例如把“动态”匹配到“动态、动态开粗、动态开粗外形”等名称。
查看答案 →

钻孔底部停顿的代码格式要区分输出方式:G04 停顿常用 X 秒数,钻孔循环如 G82 中的停顿常用 P 毫秒或系统规定格式。用 G0/G1 方式钻孔时,P3 可能不适合作为 G04 停顿。
查看答案 →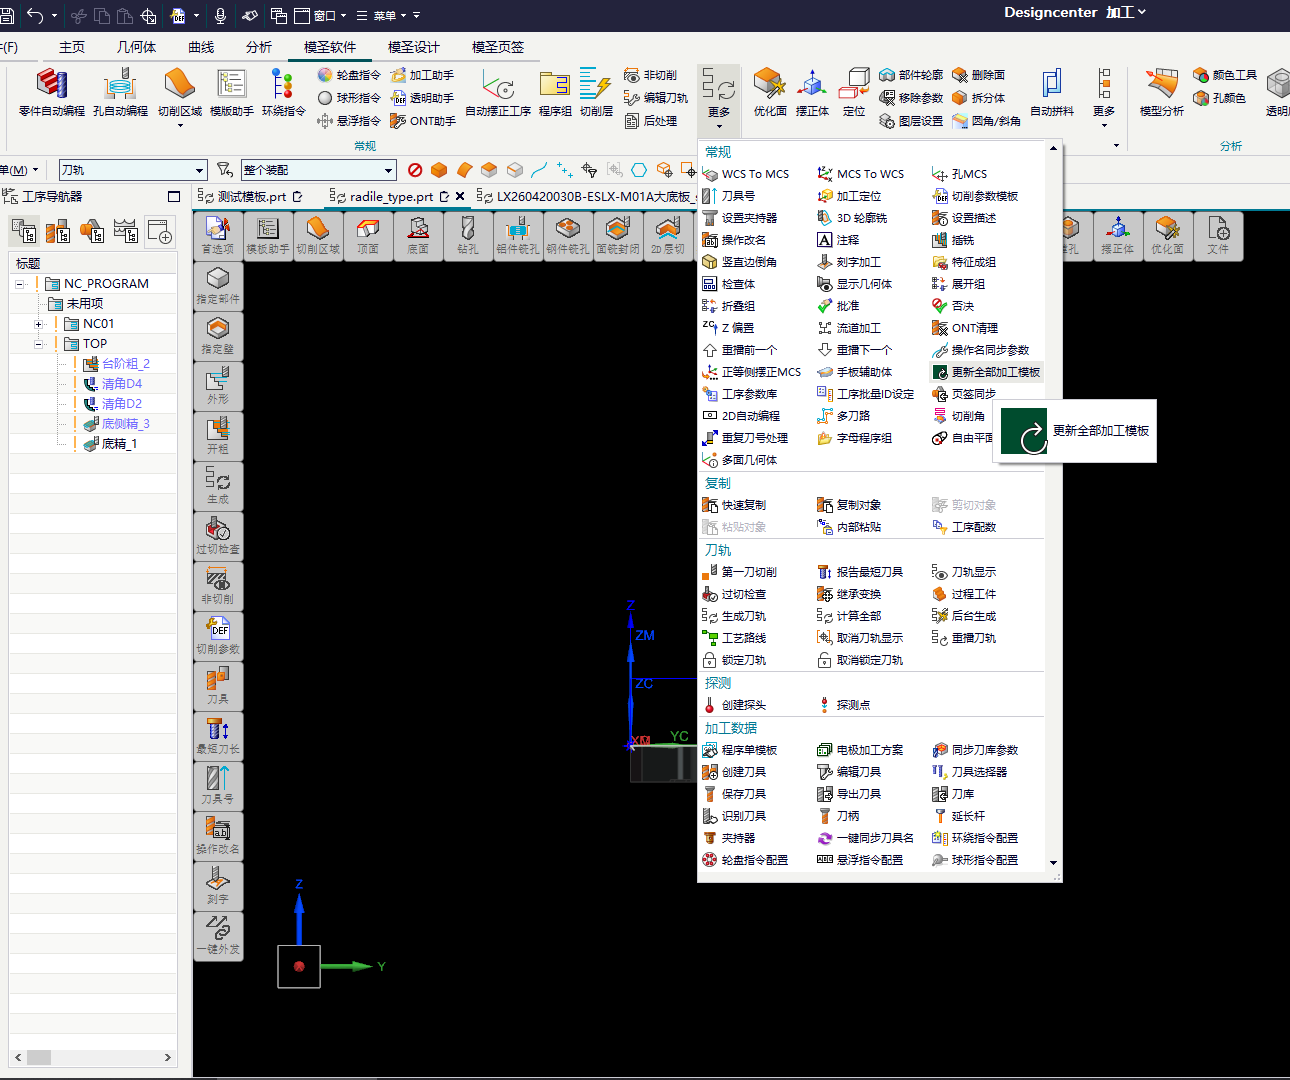
孔自动或自动编程同步刀库后转速进给异常为 0 时,要先检查刀库对应刀具是否确实有参数,再检查后处理是否开启了转速、下刀量等安全报警。没有报警时更容易把异常参数带到程序里。
阅读文章 →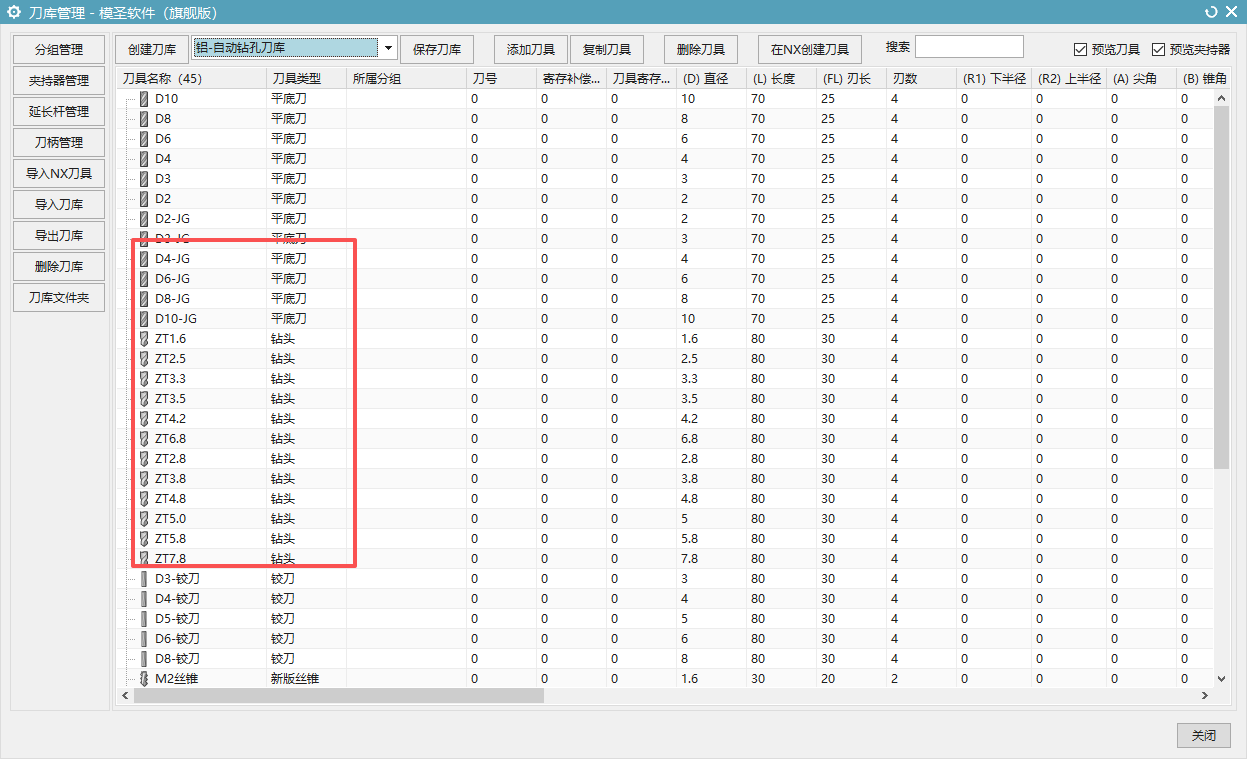
孔自动或自动编程同步刀库后转速进给异常为 0 时,要先检查刀库对应刀具是否确实有参数,再检查后处理是否开启了转速、下刀量等安全报警。没有报警时更容易把异常参数带到程序里。
阅读文章 →