自动编程配置不可能一步通用所有零件,要按特征多配几套模板
自动编程模板很难做到所有零件一步通用。更可靠的做法是按常见夹持、材料、外形、孔、槽、台阶等特征分别配置多套模板,生成后再做必要微调。
查看答案 →自动编程模板很难做到所有零件一步通用。更可靠的做法是按常见夹持、材料、外形、孔、槽、台阶等特征分别配置多套模板,生成后再做必要微调。
查看答案 →3D 轮廓、轮廓铣编辑刀轨后再做混合或半径补偿时,G41/G42 输出方向可能和预期不一致。遇到这类刀路不要只看图形,应同时检查 NC 代码、补偿方向、进退刀段和过切风险。
查看答案 →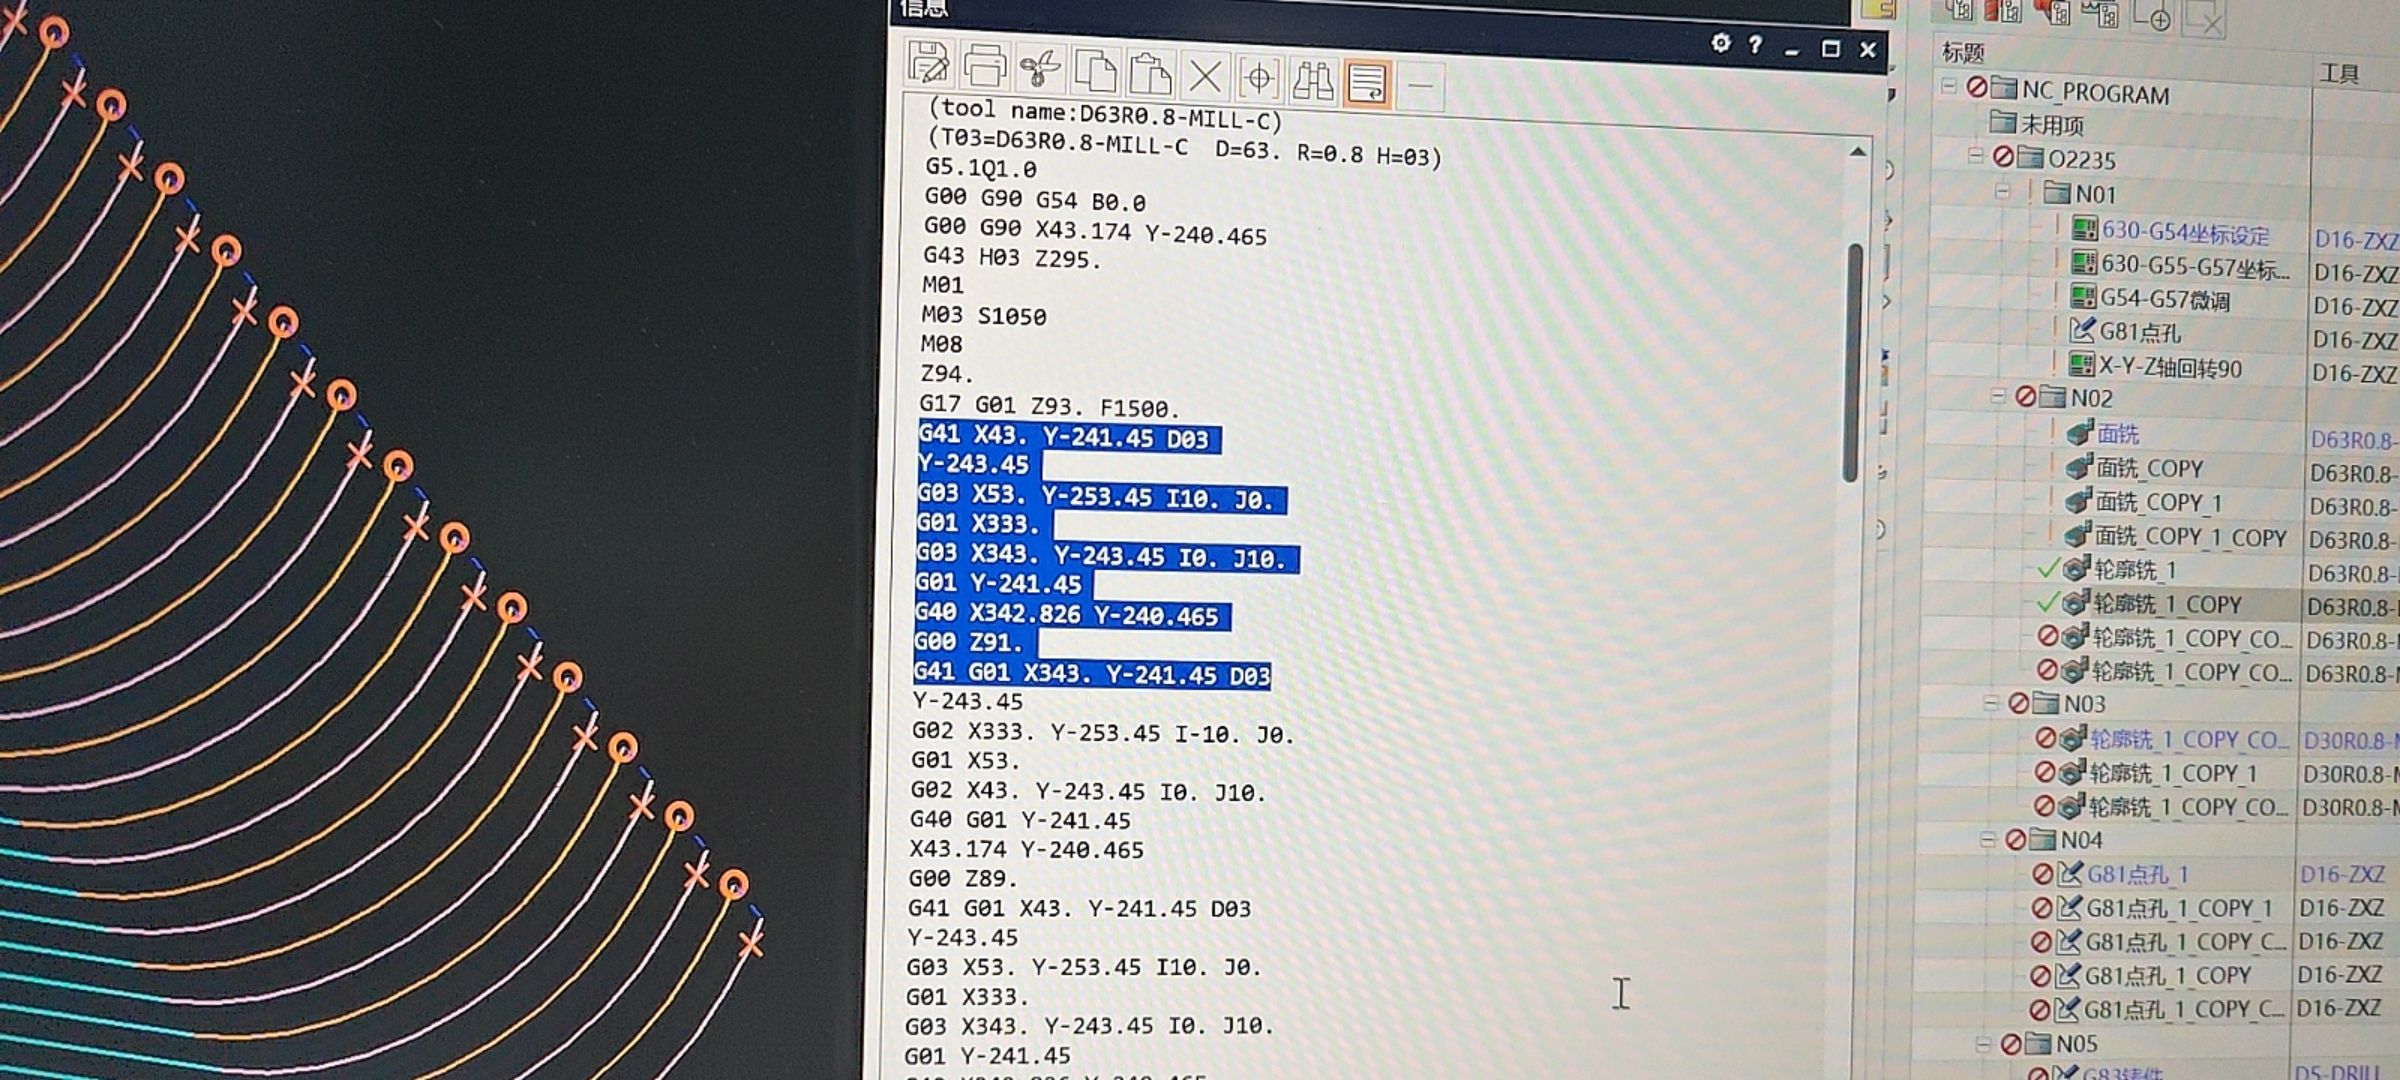
封闭槽高度一致时 R 角识别异常,应先判断系统是否已经按不同 R 角给出清角刀;若只是划分不够精细,可点开拆分进一步处理,持续漏识别再按策略识别问题复核。
查看答案 →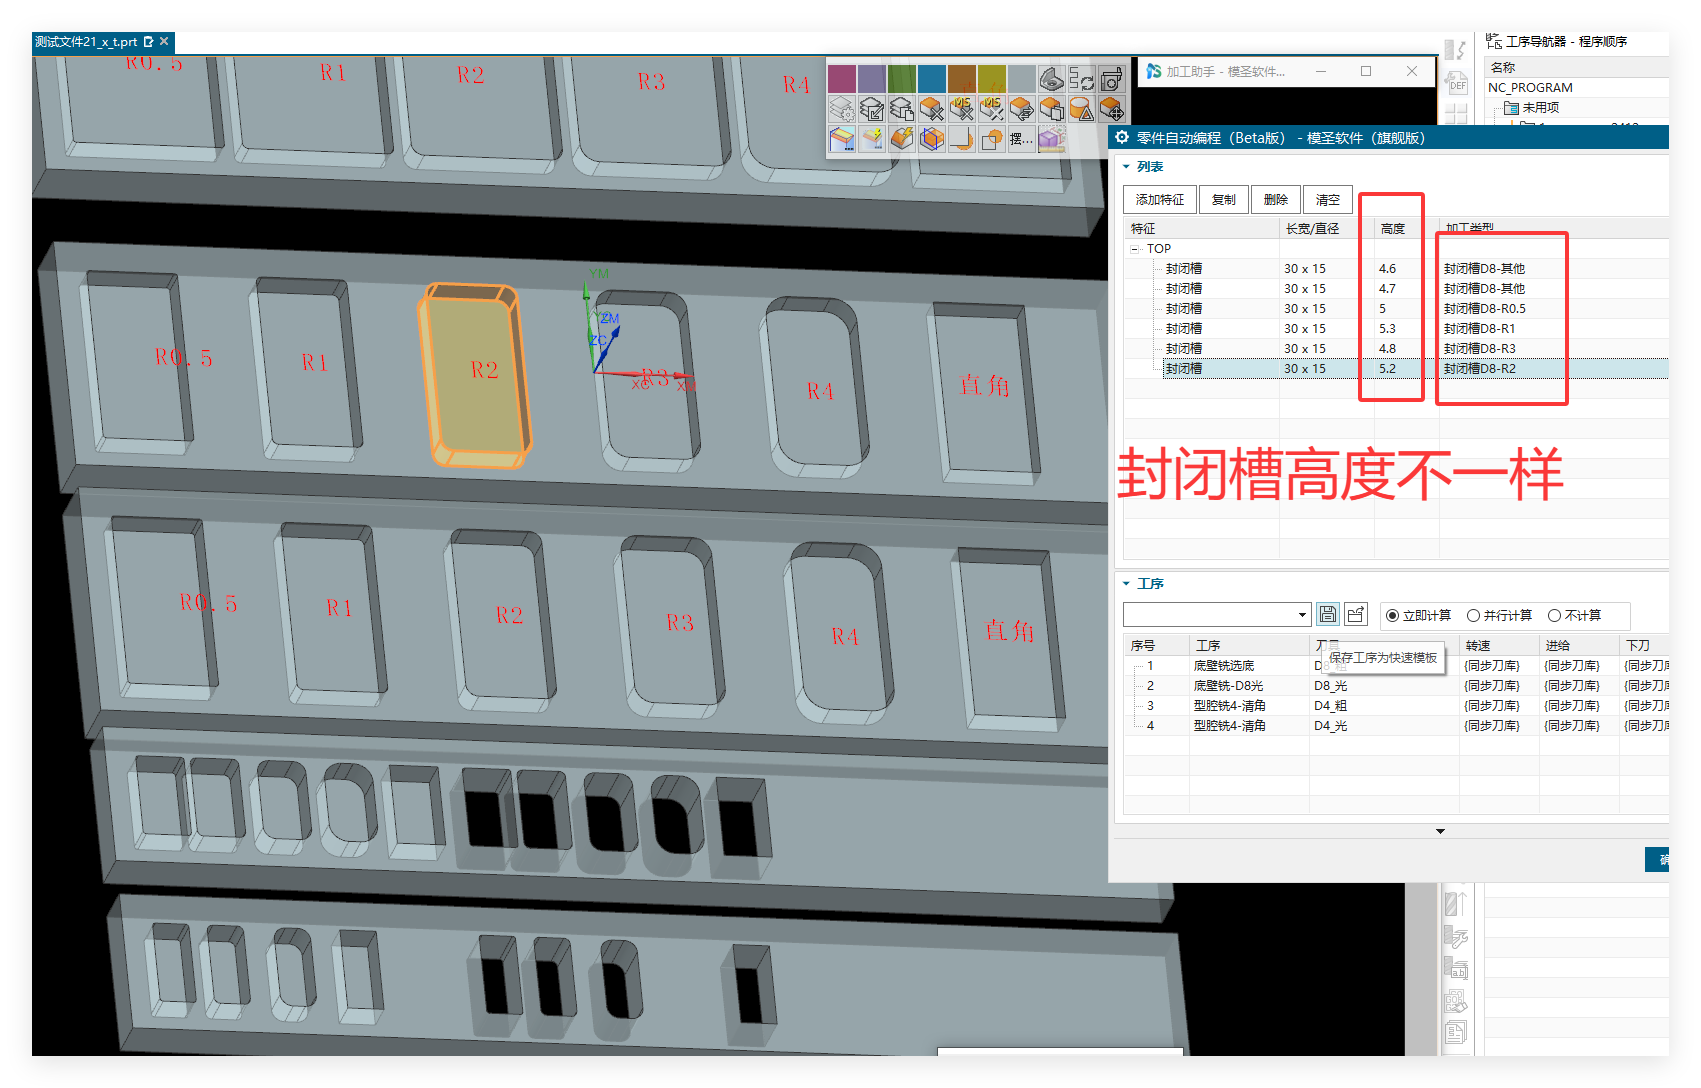
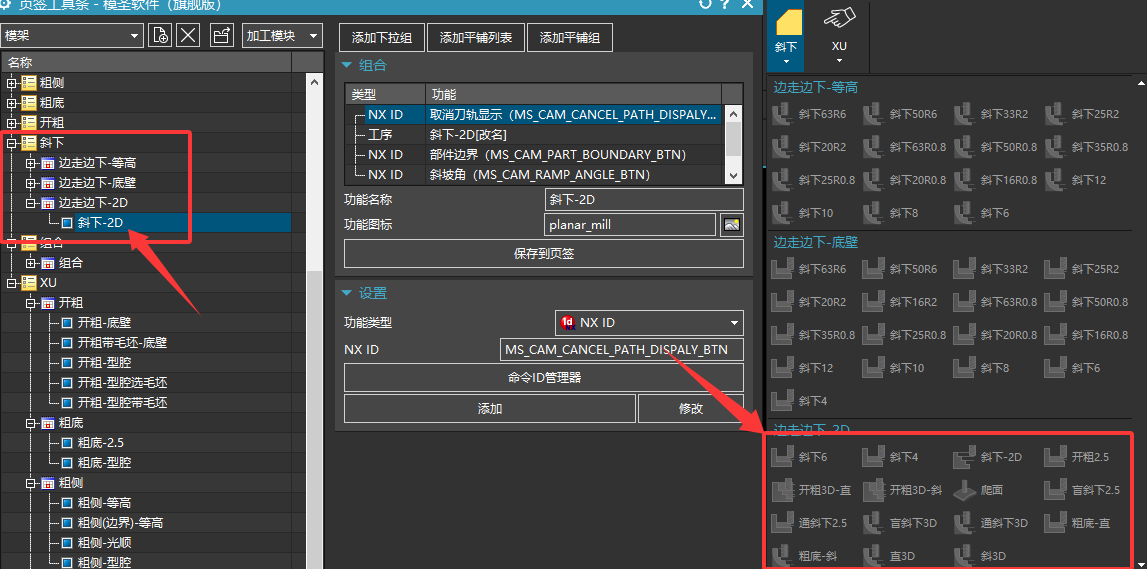
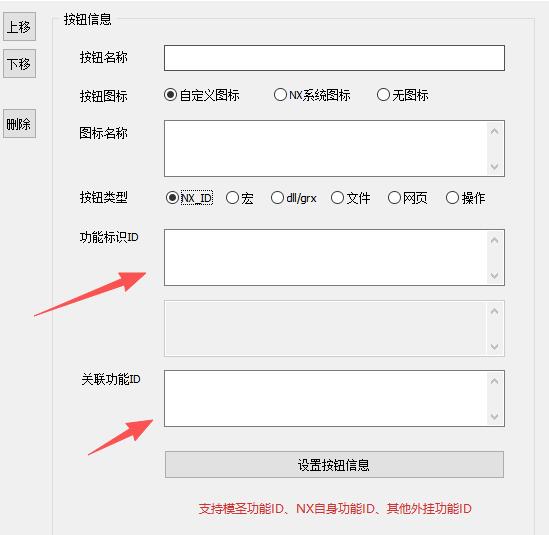

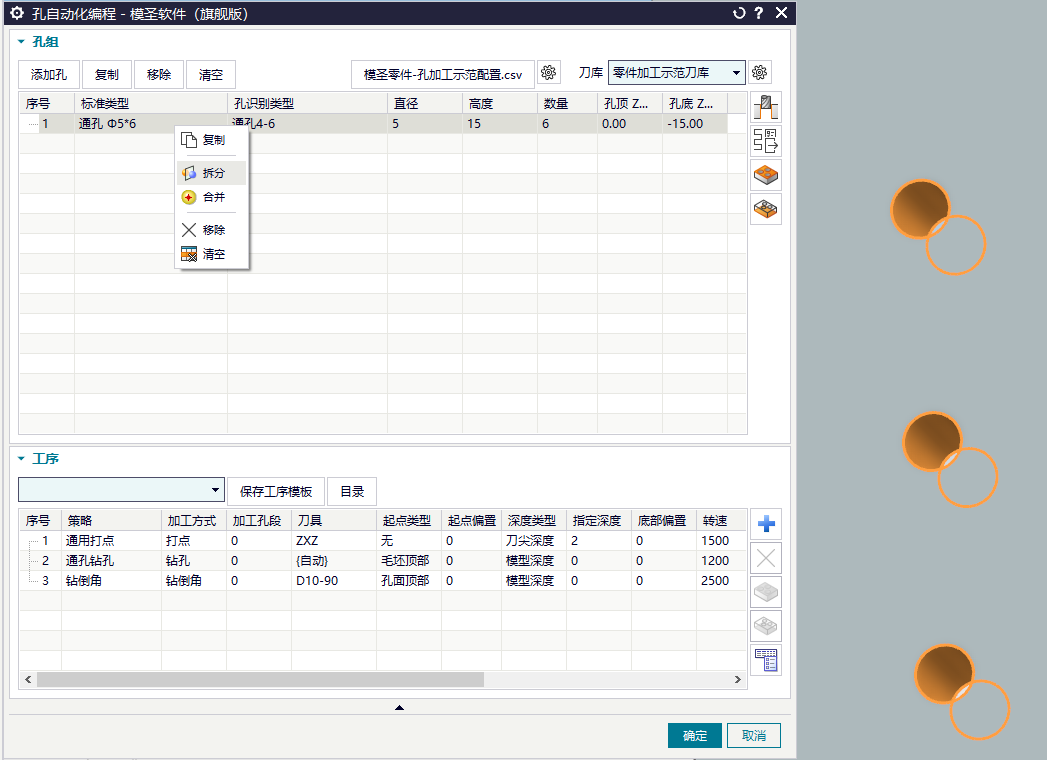
外部图档或其他软件转来的模型,在 NX/UG 里能手动选几何,但模圣自动编程选不了时,可能与装配模式、面质量、导入数据结构或几何类型有关。可先优化面,检查是否为装配文件,必要时导出后新建图档再导入。
查看答案 →想把某一把 NX/UG 里的刀具加入模圣刀库时,先把目标刀具单独放到程序或新文件中,再从模圣刀库入口添加。不要直接对含有大量刀具的程序执行导入,否则可能一次导入几百把刀。
查看答案 →
页签模板迁移或换电脑使用时,不能只复制模圣目录。页签实际调用的工序模板还要放到当前 NX/UG 对应的模板目录中,否则页签入口可能能看到,但调用时会提示未选择对象、模板异常或功能不完整。
查看答案 →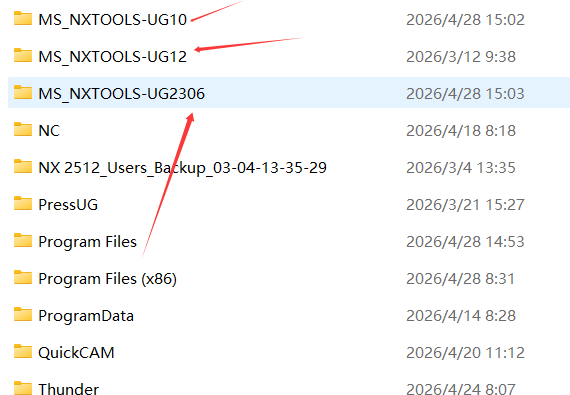
程序单可以把多个内容合并到一个输出文件中,但后处理是否能分成多个文件,要看程序组结构、后处理器规则和输出方式。若要求一张程序单对应多个后处理文件,需要先把程序组、子程序组和后处理器规则整理清楚。
查看答案 →
NX 加工数据库可以按材料、切削方法绑定参数;模圣刀库更常用于模板调用和刀具参数同步。实际维护时可按材料和余量拆行,例如 45 粗、铝件粗加工等,避免所有材料混用一套参数。
查看答案 →