工艺路线顺序为什么达不到手编效果?
工艺路线顺序主要受工艺路线配置、排序规则和名称关键字影响,不只是模板列表的上下位置。模板名称、工序名称或策略名称需要与工艺路线里的排序关键字有重合;如果关键字不匹配,即使把模板拖到上面,生成后的顺序也可能不符合预期。
阅读文章 →工艺路线顺序主要受工艺路线配置、排序规则和名称关键字影响,不只是模板列表的上下位置。模板名称、工序名称或策略名称需要与工艺路线里的排序关键字有重合;如果关键字不匹配,即使把模板拖到上面,生成后的顺序也可能不符合预期。
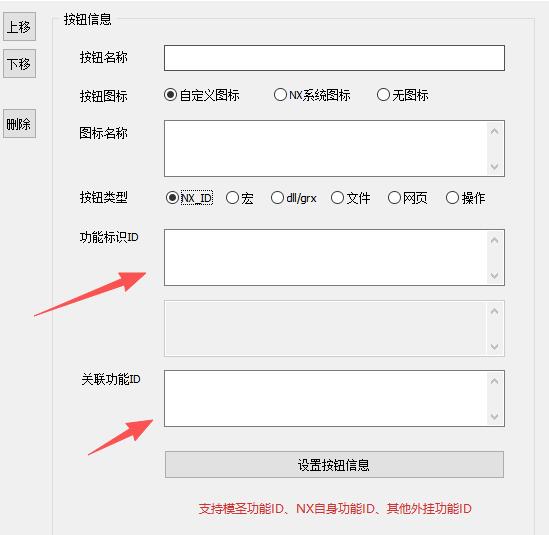
阅读文章 →配置多个功能 ID 或连续执行后只生效一部分时,除检查分隔符外,还要检查每个按钮的类型、模板名、工序名和功能 ID 是否全部匹配;插入工序类按钮尤其不能漏填模板名称。
查看答案 →
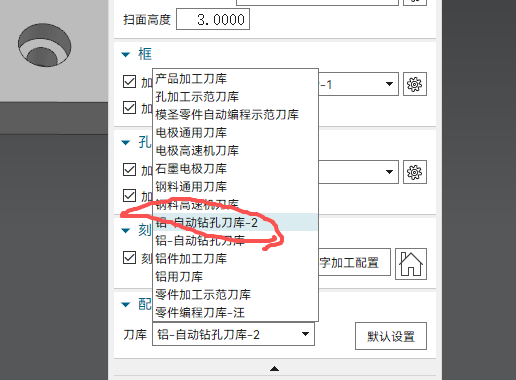
自动编程模板里的策略名称不清楚时,可先看策略右边括号中的类型提示。例如倒角可能对应多种加工方式,仍要进入配置查看具体使用的策略和模板。
查看答案 →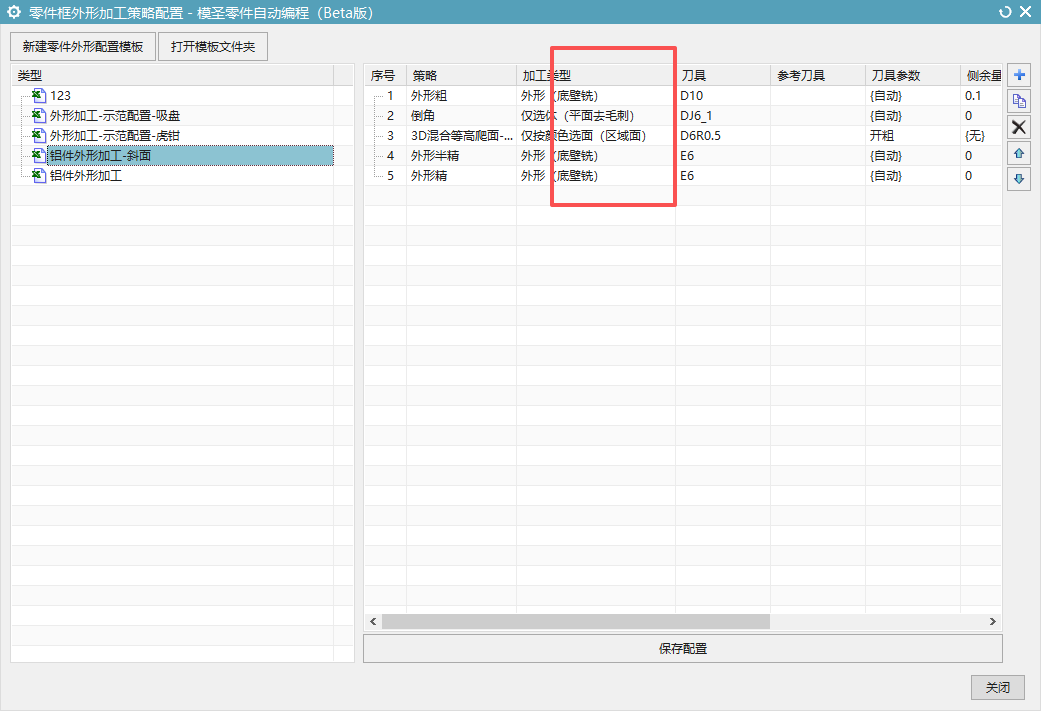

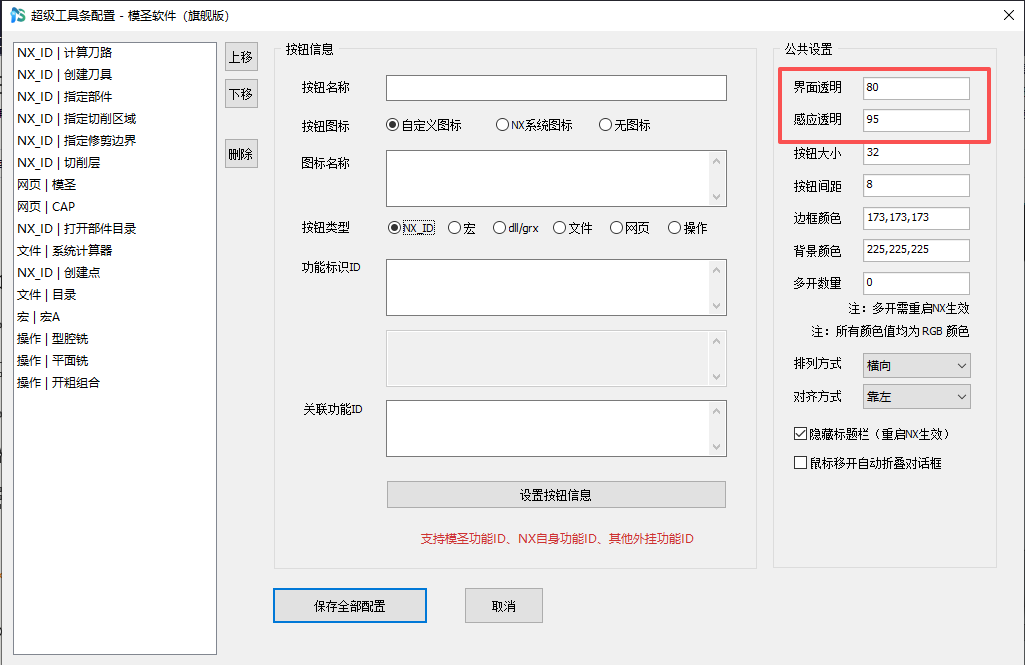
页签几何体用于先指定公共几何体,让同一页签中后续插入的工序自动继承,避免每个模板都重复选几何。多面加工或不同加工面场景,应按实际面分别设置对应页签几何体。
查看答案 →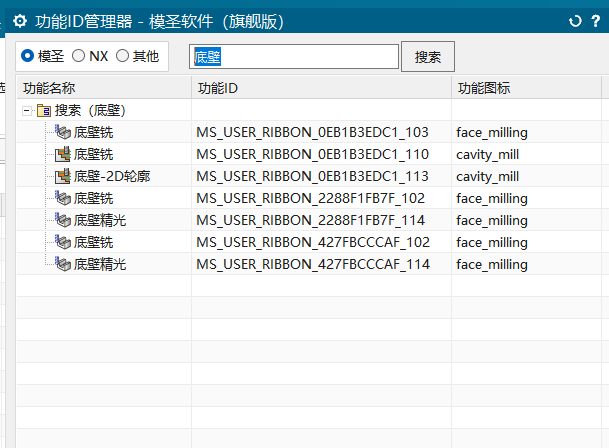
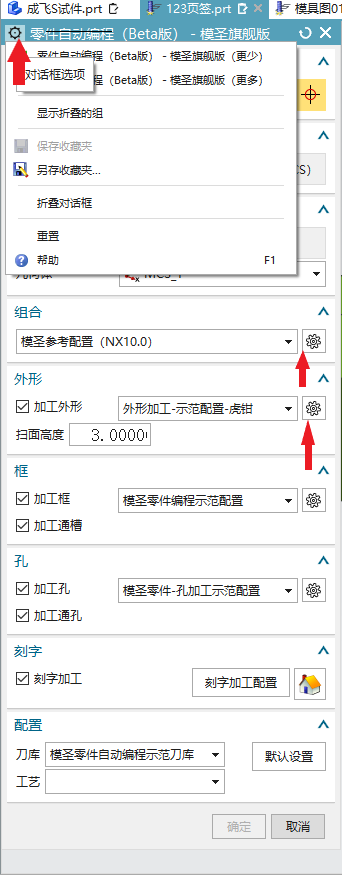
零件自动编程里的扫面高度可从对应组合或外形加工配置进入修改;外形开粗想让毛坯自动固定放大时,不一定有单独固定项,应结合扫面高度、面铣或底壁铣模板处理。
查看答案 →
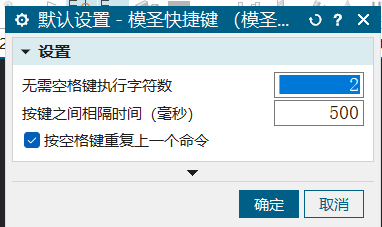
加工模板快捷键可以统一加前缀,例如在前面加 Q,减少与 NX 自带快捷键冲突。若不想每次按空格确认,建议尽量使用双键或多键组合,并取消明显冲突的自带快捷键。
阅读文章 →