高版本里 G83 和带 M19 退刀的镗孔模式应该怎么选?
高版本 NX/UG 中,G83 深孔循环可优先按“标准钻深孔”理解;带 M19 退刀的镗孔通常对应 G76,也就是标准镗偏置后快退一类模式。最终仍要以后处理输出和机床系统为准。
查看答案 →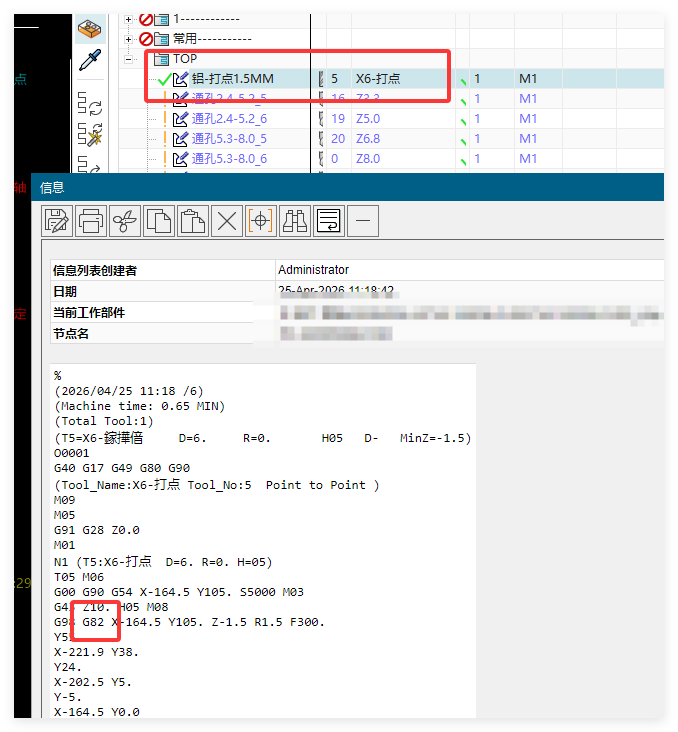
高版本 NX/UG 中,G83 深孔循环可优先按“标准钻深孔”理解;带 M19 退刀的镗孔通常对应 G76,也就是标准镗偏置后快退一类模式。最终仍要以后处理输出和机床系统为准。
查看答案 →
如果工序参数库里暂时看不到某个具体参数,可以先从模板调出对应工序,在工序对话框里把参数设置好,再执行读取工序参数并保存。这样后续调用模板时,就能带出已经整理好的参数。
阅读文章 →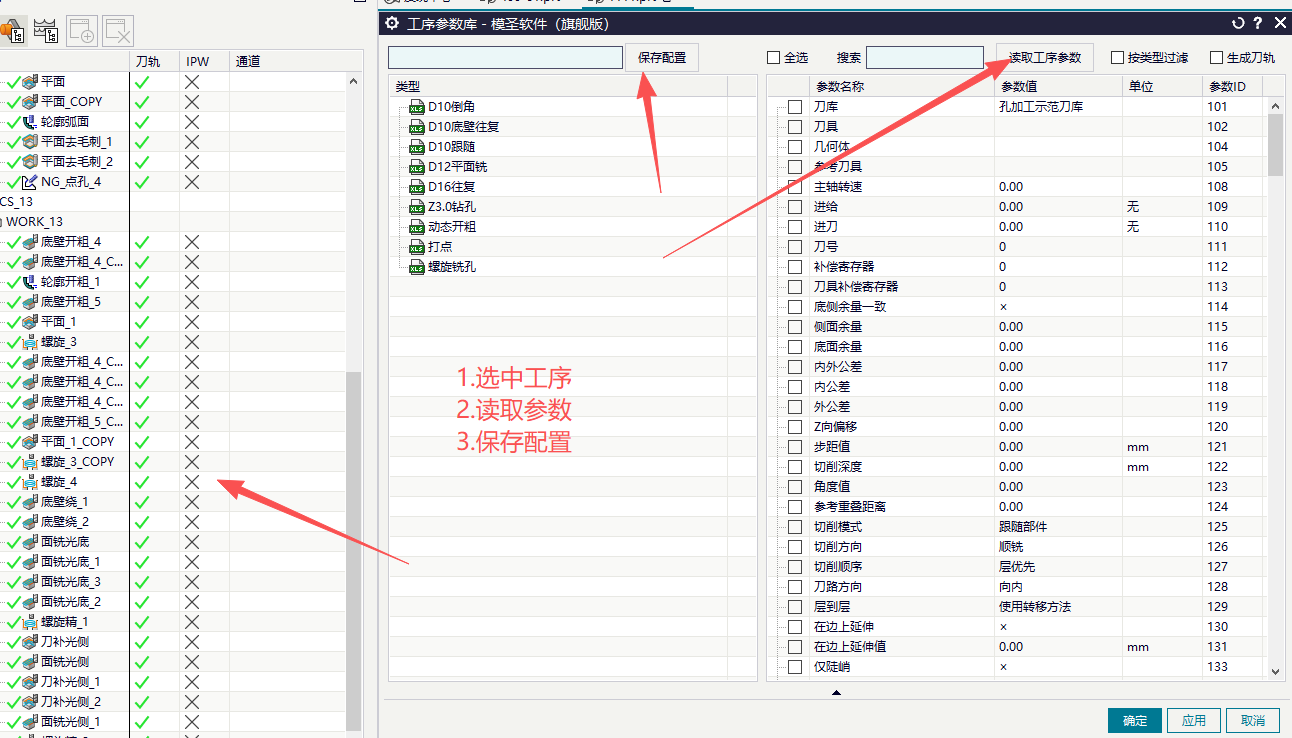


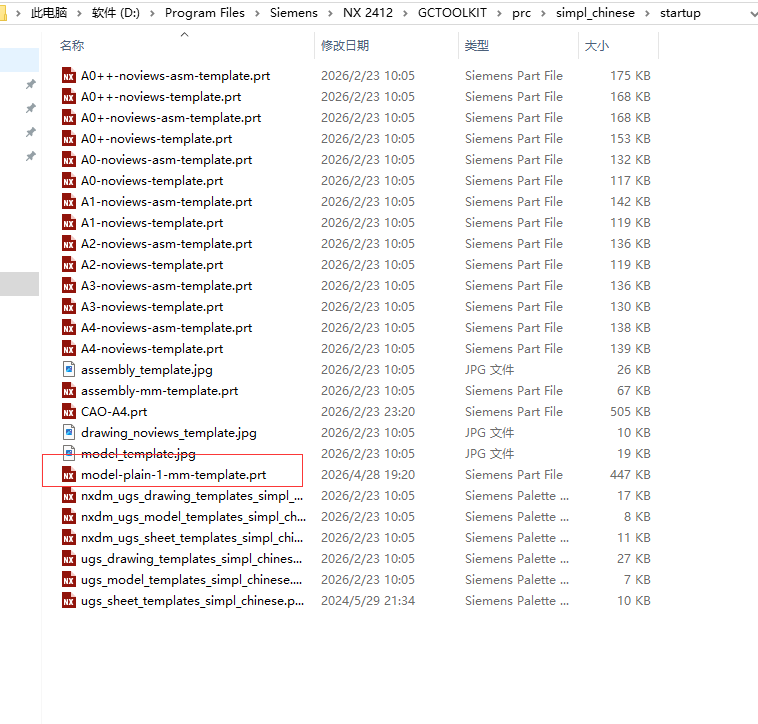
后处理列表读取的是 NX/UG 自带后处理位置或系统变量指向的位置,不是随便放到模圣目录就会显示;需要把 tcl、def 等文件放到正确目录并维护列表。
阅读文章 →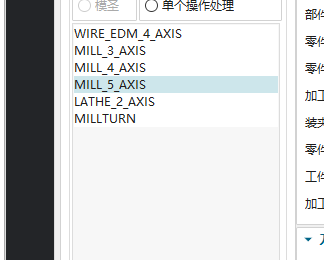



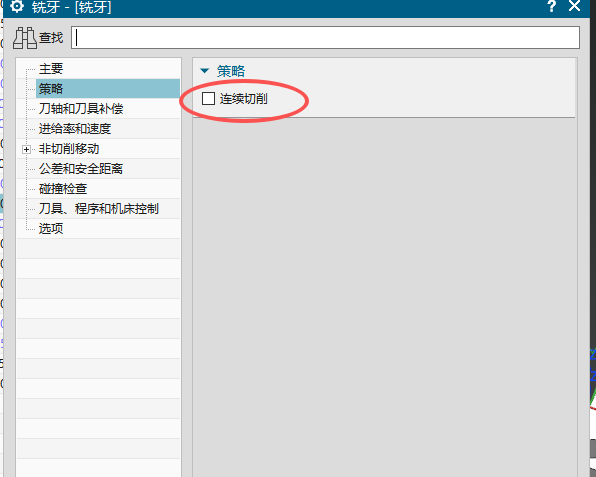
螺纹铣刀刀路看起来乱扣时,要检查刀具刃长、牙距、轴向步距和连续切削选项。三牙螺纹铣刀尤其要确认刃长设置和实际刀具一致,必要时按单牙方式或分段策略验证。
查看答案 →