“配置名称”的搜索结果
找到 500 条内容
后处理程序名想用图档名,为什么只改输出目录还不够?
输出目录可以用 PRT 名称变量,但 NC 文件名通常还会受程序组名称影响。想让后处理名跟图档名一致,应把程序组名称类型改为部件,或在后处理前用页签/宏自动改程序组名。
查看答案 →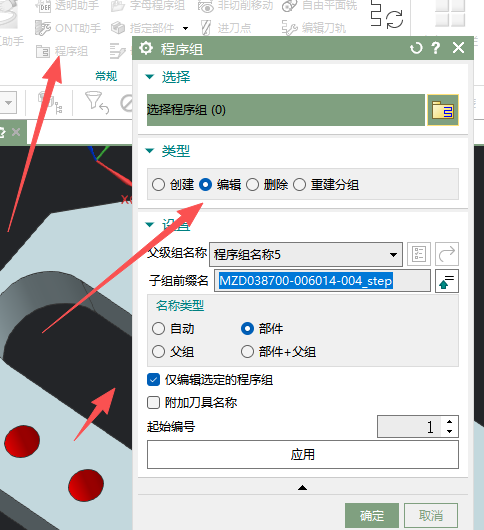

程序单中的操作描述为什么是空白?
程序单里的操作信息、加工类型或粗精加工字段为空时,除了模板字段和关键字规则,还要检查是否按程序组方式出单。有些字段依赖程序组结构,直接选散乱工序可能读不到完整信息。
查看答案 →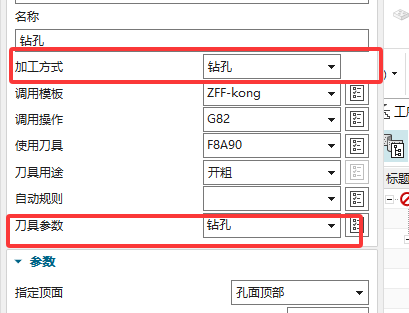
中心钻或倒角刀在程序单里没有输出工序类型怎么办?
中心钻、钻嘴或倒角刀在程序单里没有按“开粗、精光”等类型输出时,可到后处理程序单模板里检查匹配规则。类型通常可按余量或程序名关键字判断。
查看答案 →
程序单操作说明怎么自动识别中心钻、钻孔等加工类型?
程序单“操作说明”要自动显示中心钻、钻孔、螺纹等加工类型,可以通过加工描述信息配置文件设置关键词规则。关键词满足时,会优先使用前面的自定义说明。
查看答案 →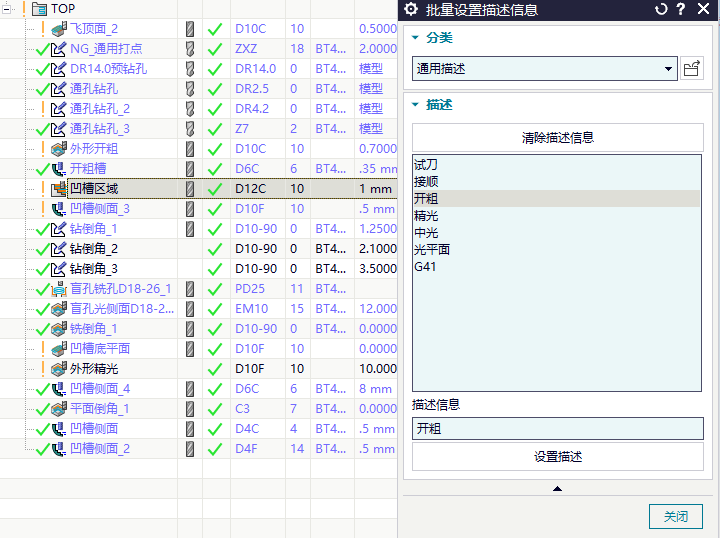
程序单里的加工类型全是“精”,怎样自动识别成钻孔、点孔、铰刀等?
程序单类型想自动显示钻孔、点孔、铰刀等,可在后处理程序单模板中用刀具关键字或程序关键字识别。表格程序单也可以通过关键字映射实现。
查看答案 →
Drill 钻孔工序无法生成时先检查选择方式是否正确
DR 钻孔类工序无法生成或提示不是钻孔类操作时,应确认调用操作是否为 DRILL/钻孔类模板。有些旧钻孔模板可以正常调用,但非钻孔类操作不能当作钻孔策略使用。
查看答案 →
模板里找不到 G82 工序,改完模板为什么还没有?
钻孔底部停顿的代码格式要区分输出方式:G04 停顿常用 X 秒数,钻孔循环如 G82 中的停顿常用 P 毫秒或系统规定格式。用 G0/G1 方式钻孔时,P3 可能不适合作为 G04 停顿。
查看答案 →
模圣刀库钻头怎么调用刀库里的 Q 值?
钻头 Q 值通常可以在钻孔刀具切削参数中维护,常见对应项是下刀深度、步距或固定步距。配置后还要确认当前孔加工流程已经同步刀库参数,否则后处理不一定能带出对应 Q 值。
查看答案 →