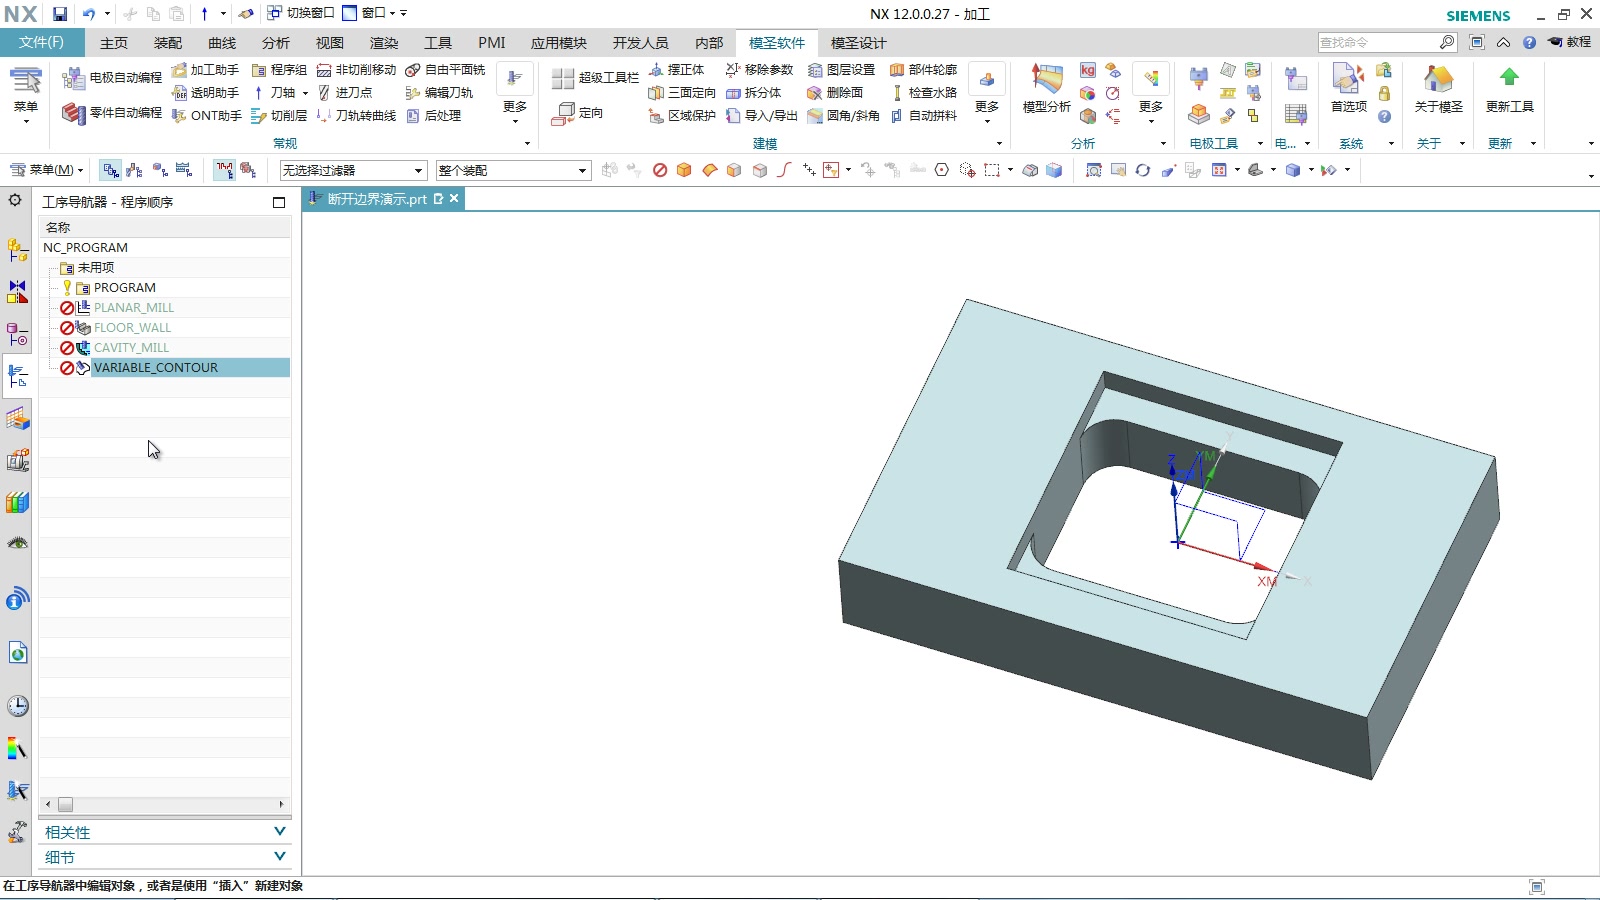
光面策略里的“面铣”可能是带边界面铣,不同版本名称会有差异
自动编程或模板里的“面铣”不一定等同于普通平面铣,有时指带边界面铣;高版本里名称和入口可能不同。判断时要打开模板看实际调用策略。
查看答案 →自动编程或模板里的“面铣”不一定等同于普通平面铣,有时指带边界面铣;高版本里名称和入口可能不同。判断时要打开模板看实际调用策略。
查看答案 →程序单提示未找到加工部件时,除检查 WORKPIECE 和加工几何外,要重点检查工件实体所在图层。正式加工部件不要放在 245、254、255 等可能被排除或特殊用途的图层;把工件换到普通图层后再出单。
查看答案 →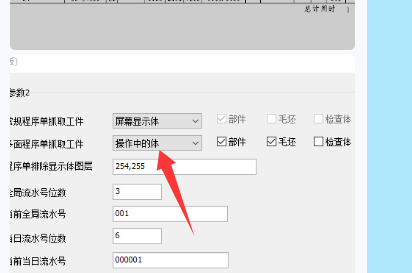
程序单时间需要比 NX/UG 计算时间增加时,可在后处理程序单设置或默认设置中调整加工时间倍数。输出时要区分程序时间和按比例换算后的实际时间。
查看答案 →
同一把刀用于多个操作且刀补不同,改刀号时应先改刀号,再按操作分别设置刀补。需要批量改刀号时全选相关操作;如果不希望刀补联动变化,注意读取模式和锁定选项。
查看答案 →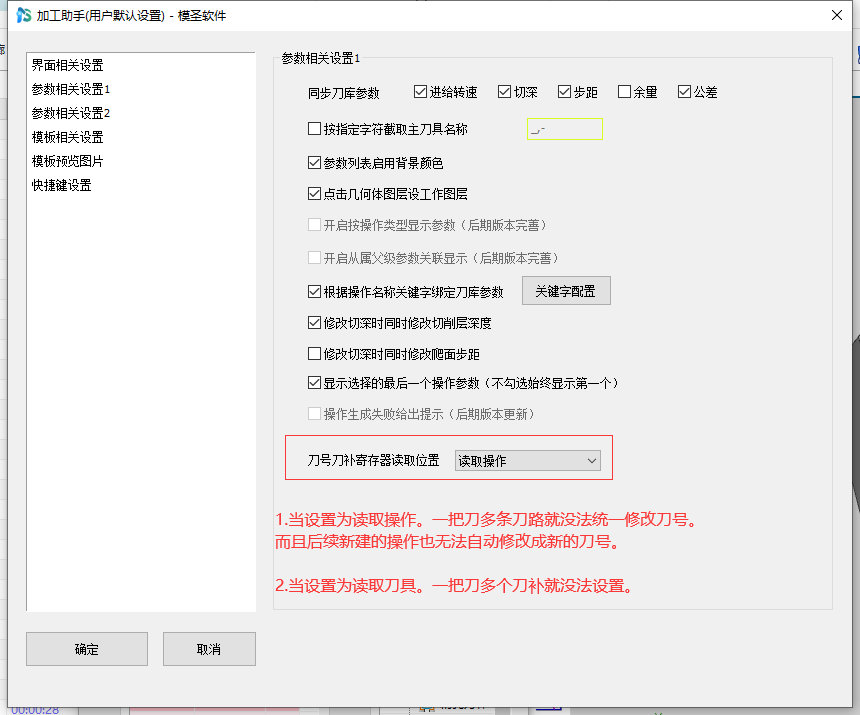
NX 原生 PRT 文件通常不能向下兼容。需要把高版本或异常文件转给低版本打开时,可在 NX 中通过“文件 > 导出 > Parasolid”导出 X_T/XT 文件;导出后用低版本导入检查几何是否完整。
阅读文章 →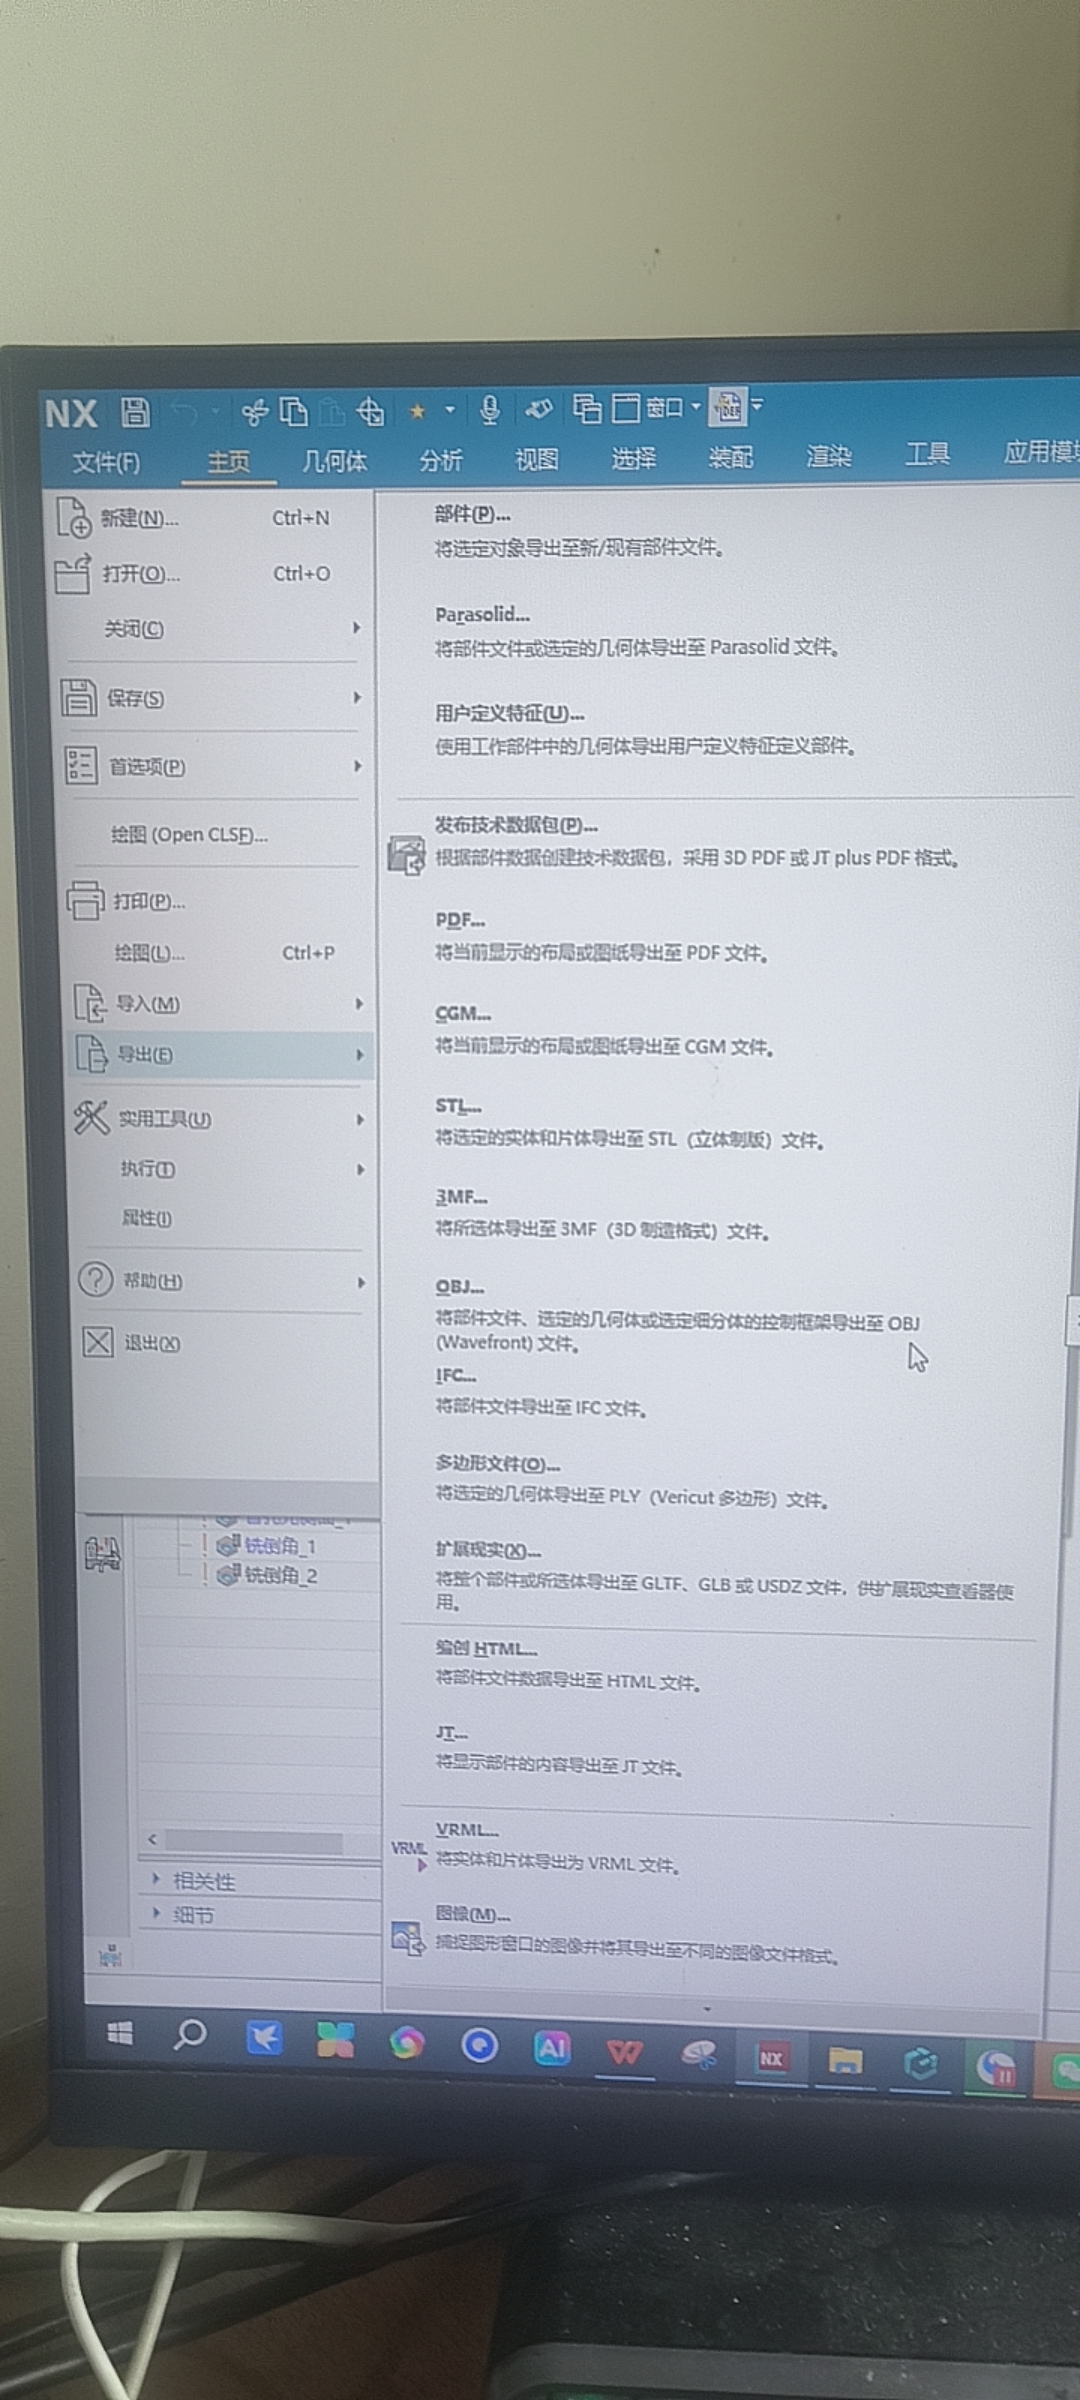

程序单时间需要比 NX/UG 计算时间增加时,可在后处理程序单设置或默认设置中调整加工时间倍数。输出时要区分程序时间和按比例换算后的实际时间。
查看答案 →
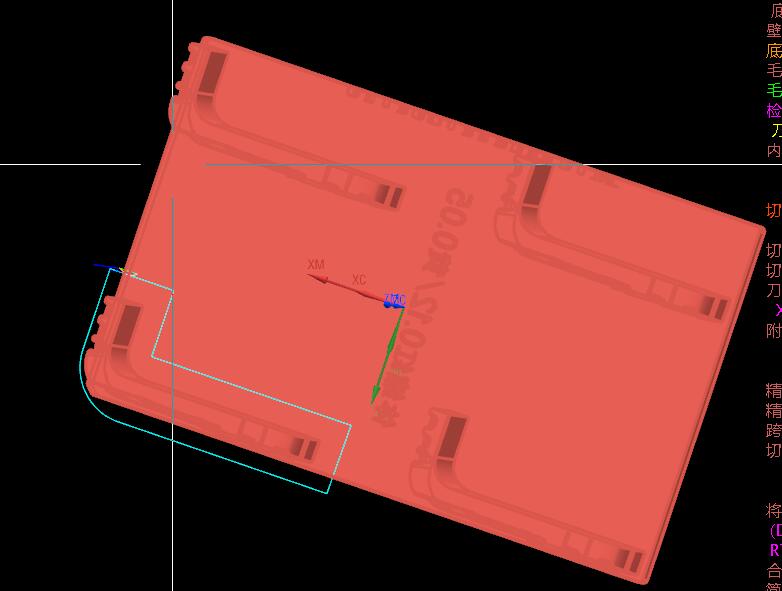
底壁铣或自动编程识别毛坯厚度不稳定时,要检查加工区域两端是否有倒角、凸台或连续特征干扰。特征连接在一起时,厚度识别可能被带偏,必要时可先简化特征或拆分加工区域验证。
阅读文章 →
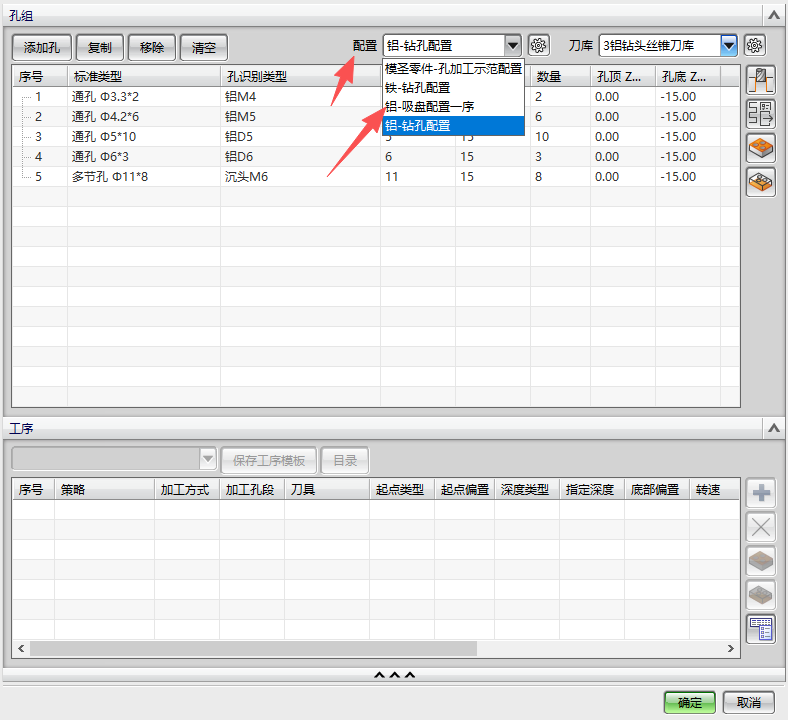
夹具、治具、常用定位块等重复模型可以放入 NX/UG 重用库,也可以通过插件或设计工具做一键插入。没有必要每次重新建模,先把常用件整理成标准资源更高效。
查看答案 →
2D 转 3D 更适合图纸线型规范、特征表达清楚的冲压模类图纸;如果图纸线型不统一、孔和沉头孔表达不完整,可能只识别外形或漏掉特征。当前不要把它当成自动理解任意图纸的功能使用。
查看答案 →

指定刀轴没有效果但安全高度有效时,先确认操作导航器模式、切削区域和实际选取对象。部分版本下切换经典工序导航器并重启后,再按正规侧面切削区域测试更容易定位问题。
阅读文章 →