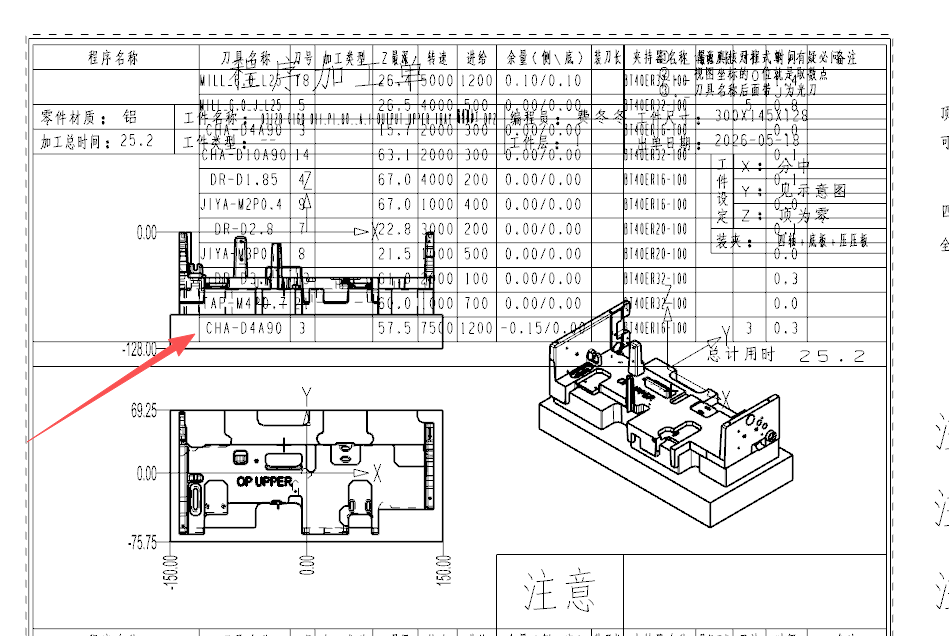
孔自动编程怎样同步刀库里的转速进给?
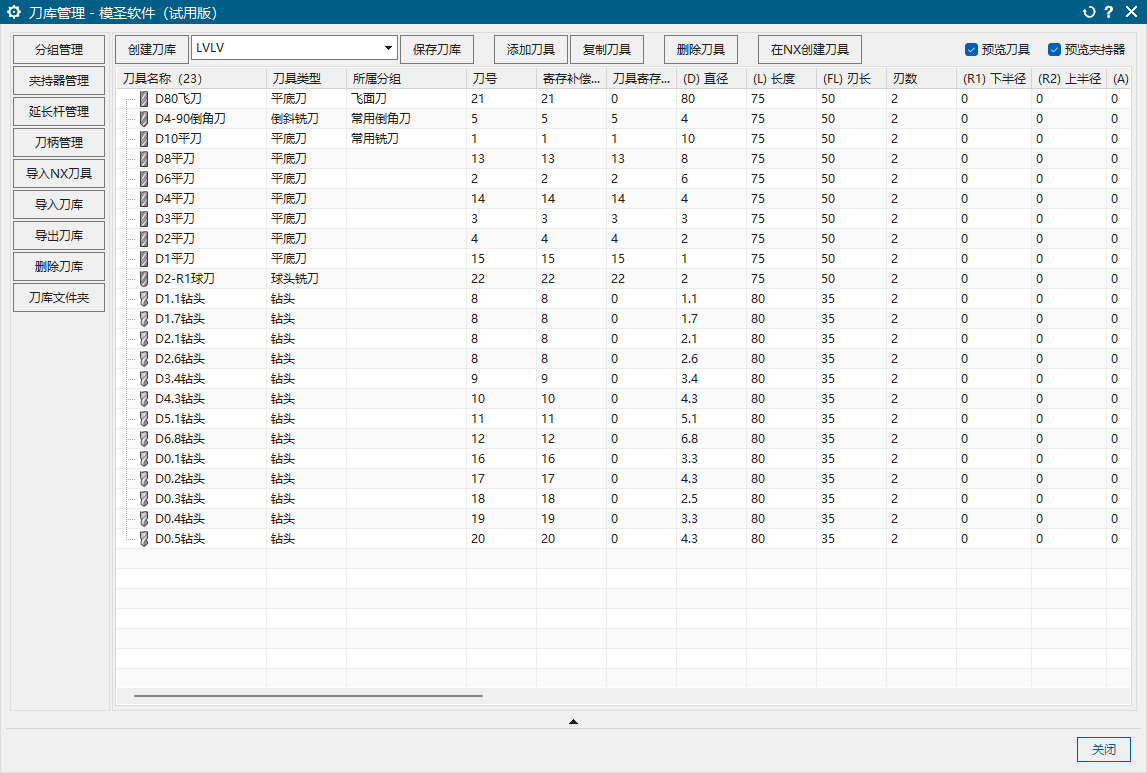
孔自动或自动编程同步刀库后转速进给异常为 0 时,要先检查刀库对应刀具是否确实有参数,再检查后处理是否开启了转速、下刀量等安全报警。没有报警时更容易把异常参数带到程序里。
阅读文章 →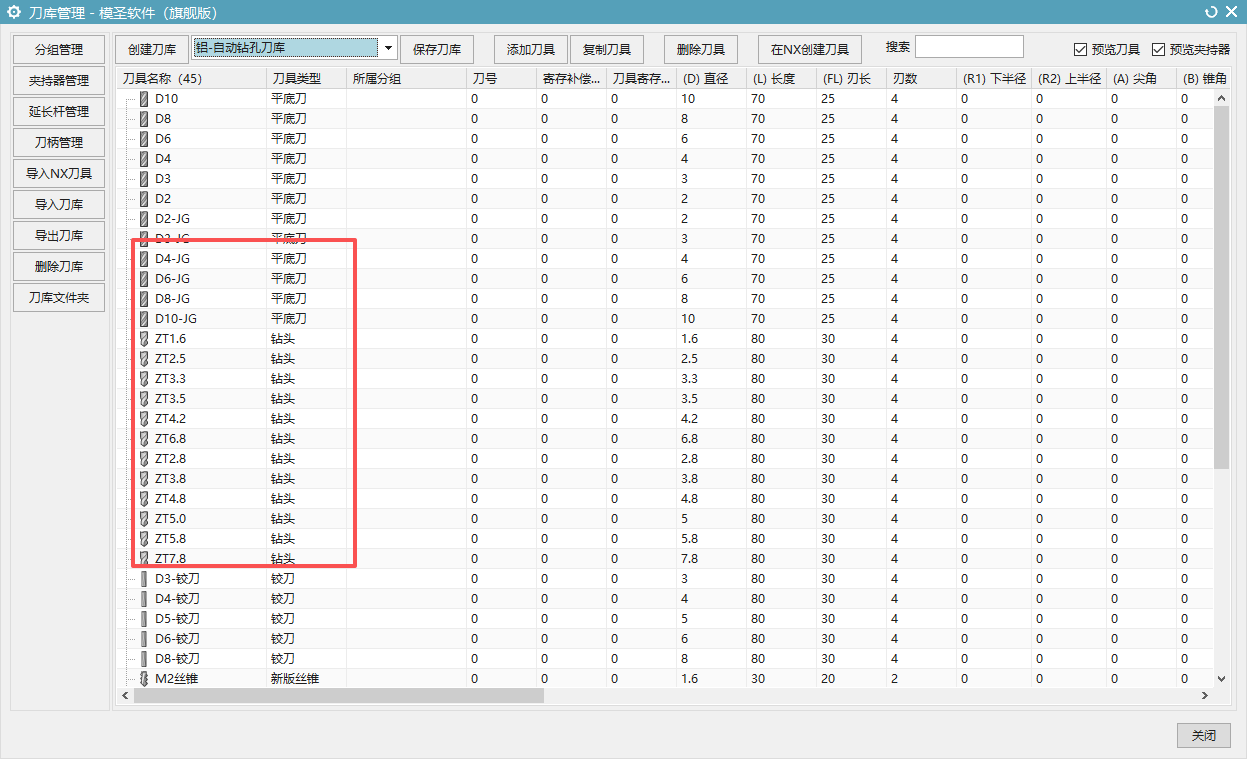
孔自动或自动编程同步刀库后转速进给异常为 0 时,要先检查刀库对应刀具是否确实有参数,再检查后处理是否开启了转速、下刀量等安全报警。没有报警时更容易把异常参数带到程序里。
阅读文章 →
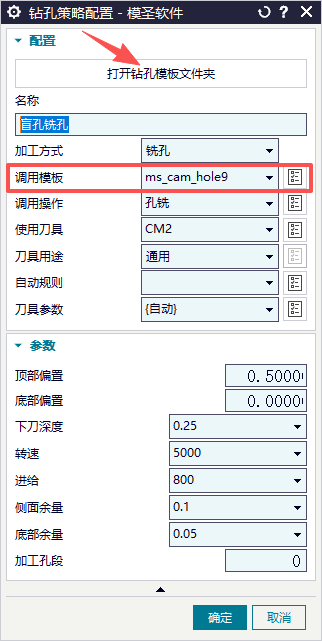
钻头 Q 值、下刀深度或钻孔参数不生效时,不要只改参数框,要先确认当前调用的刀库是否正确。用错刀库时,参数看似调整过,实际生成仍会读取错误来源。
查看答案 →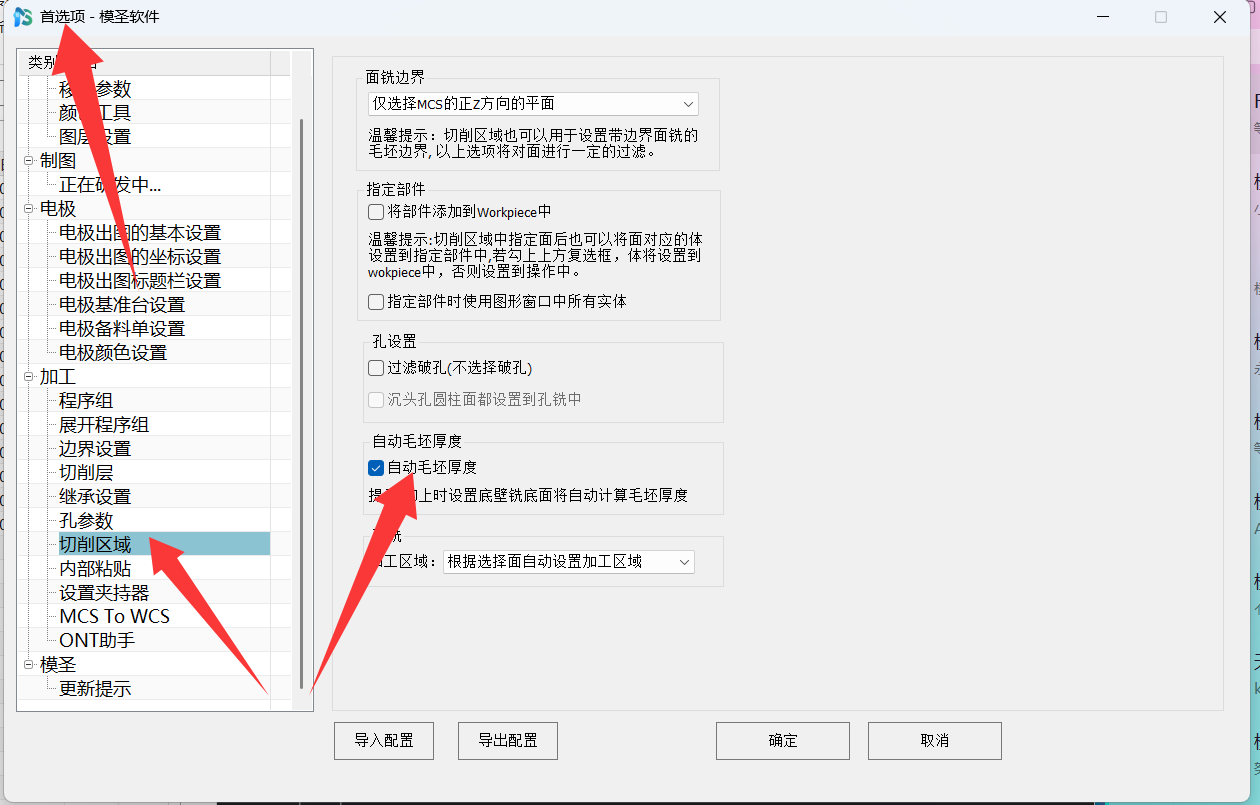
孔自动编程生成的坐标系如果与模板坐标系不一致,先检查是否勾选了新建坐标。希望沿用模板或当前坐标时,一般不要启用新建坐标,并确认 MCS、夹具偏置和后处理输出一致。
查看答案 →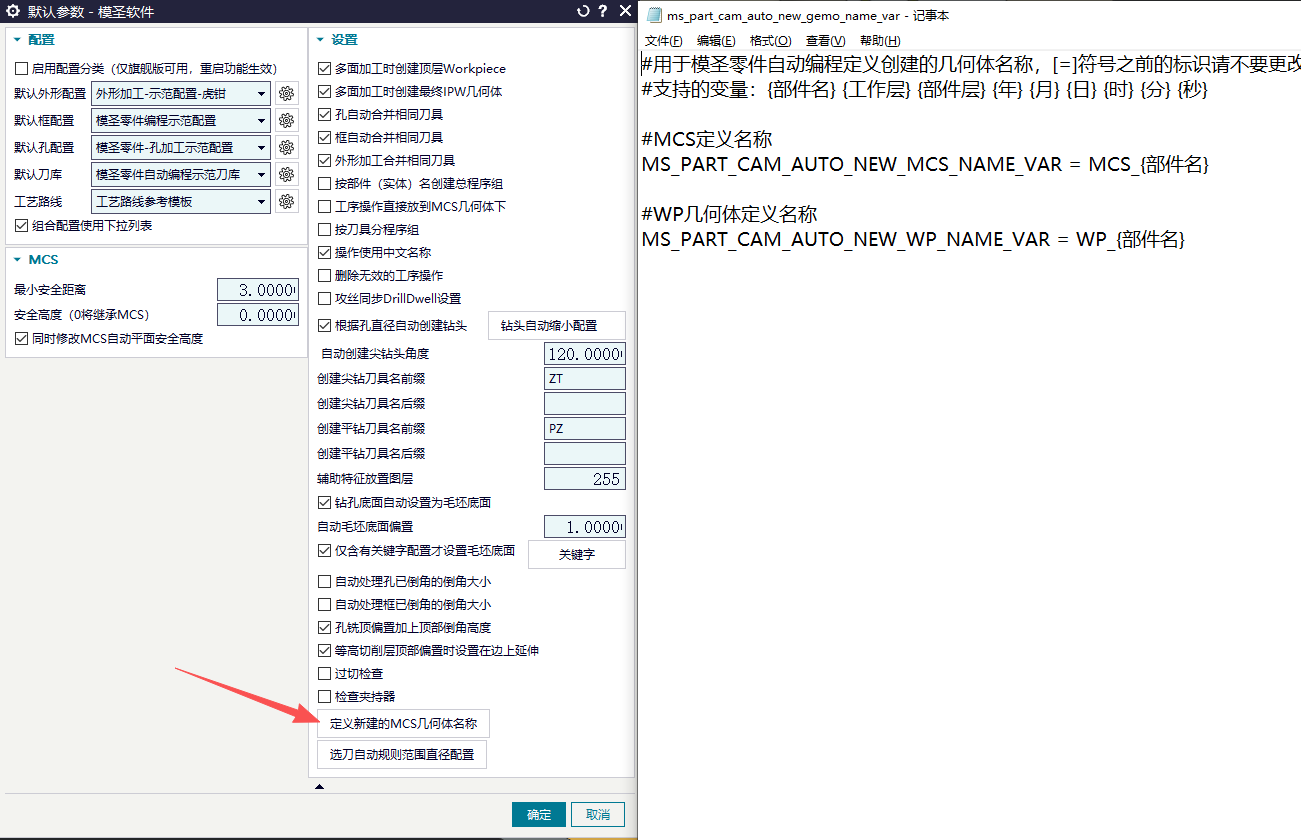

页签工具里的刀库如果预先指定得过死,后续工序可能不会继承透明助手里改过的刀库。更稳的做法是:页签配置里把刀库相关选项设为无或不勾选,生成第一条工序后,再用透明助手修改刀库,后续继续添加的工序会按已修改的刀库继承。
查看答案 →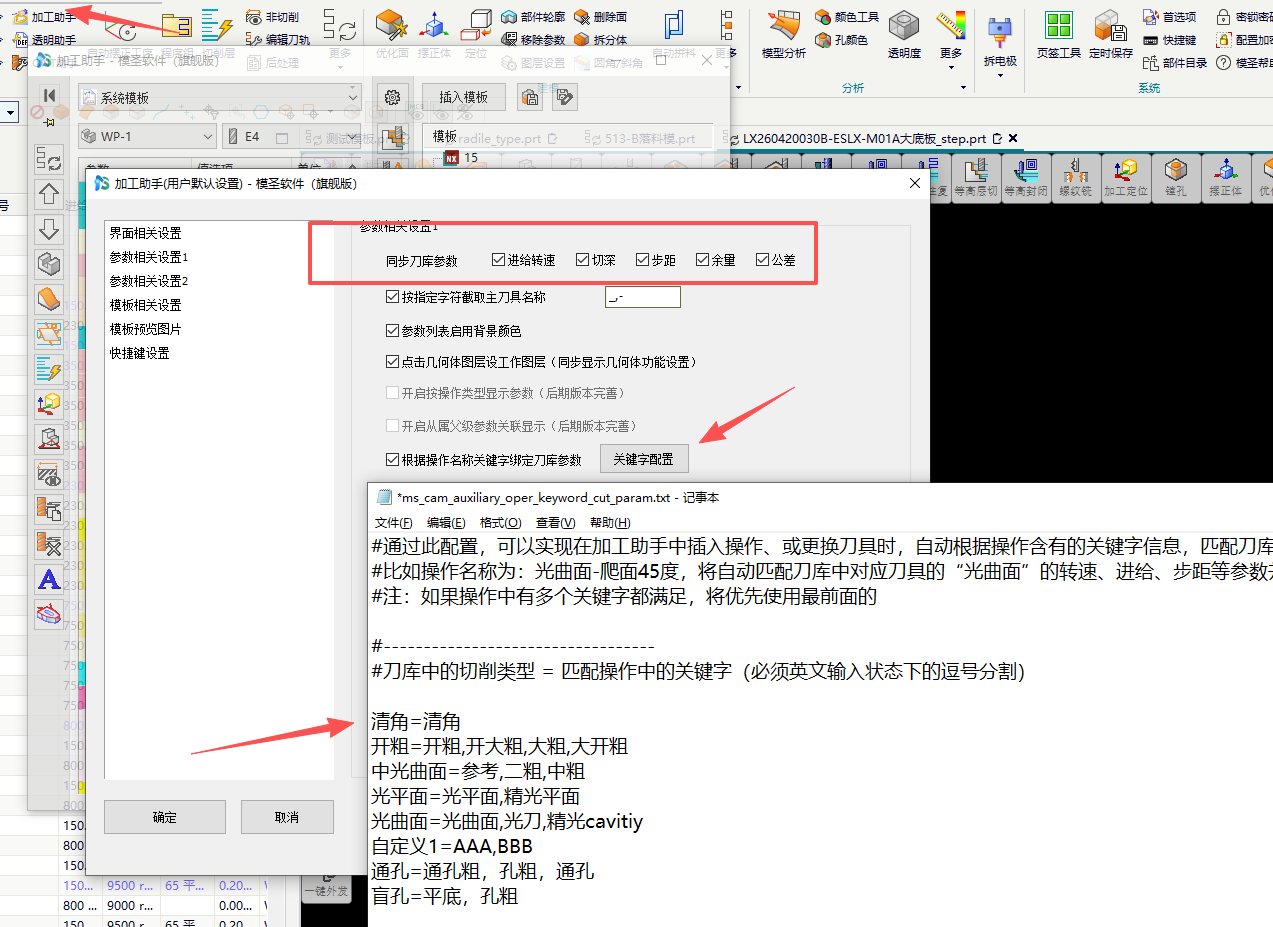
页签几何体用于先指定公共几何体,让同一页签中后续插入的工序自动继承,避免每个模板都重复选几何。多面加工或不同加工面场景,应按实际面分别设置对应页签几何体。
查看答案 →
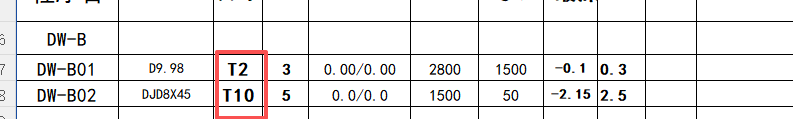
程序单涉及相同刀具的刀长时,通常会按最长刀长理解和输出;但如果同一把刀被分散到不同视图、不同分组或不同程序组,操作者仍可能看漏。必要时可用刀具视图或合并方式出单,减少重复刀具信息分散。
查看答案 →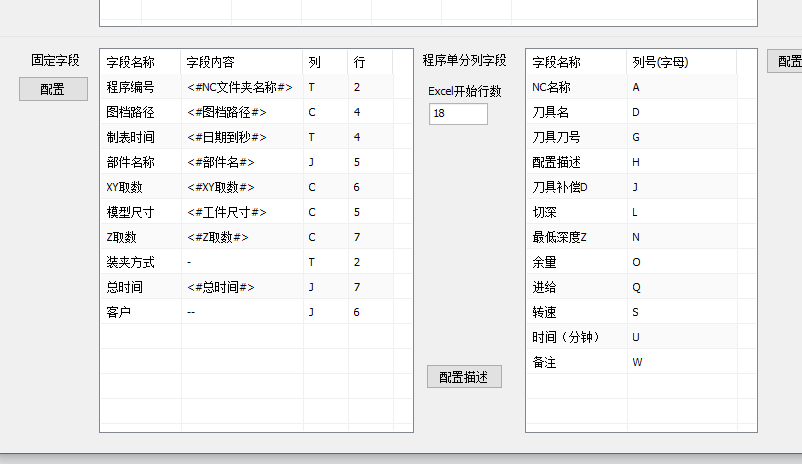
工艺路线或排序关键字不需要写很长。只要操作名称里包含关键字即可命中,关键字越短越干净,越不容易误判。比如只写“飞面”,比写一长串描述更稳定。
查看答案 →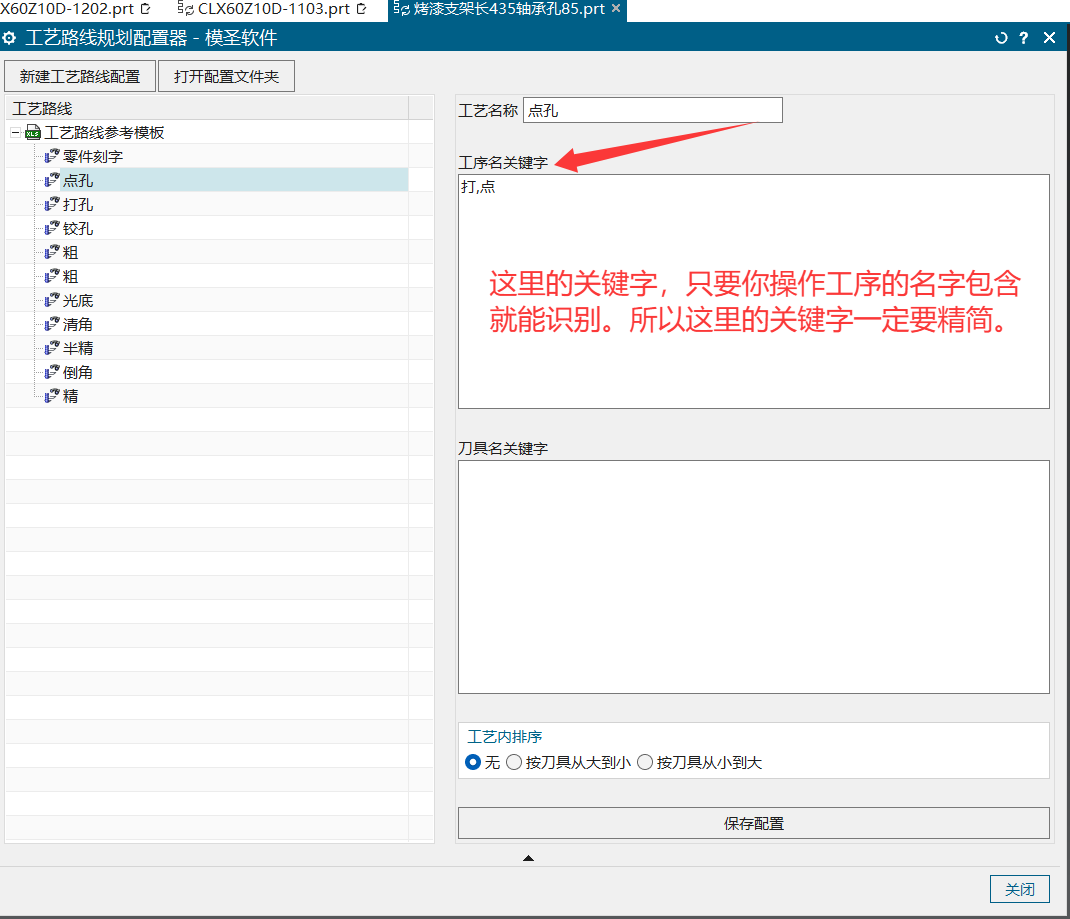
Excel 程序单配置中的“Excel 开始行数”用于控制程序明细从哪一行开始写入;分页通常由模板和程序单功能自动处理,不一定提供单独的“结束行数”设置。
查看答案 →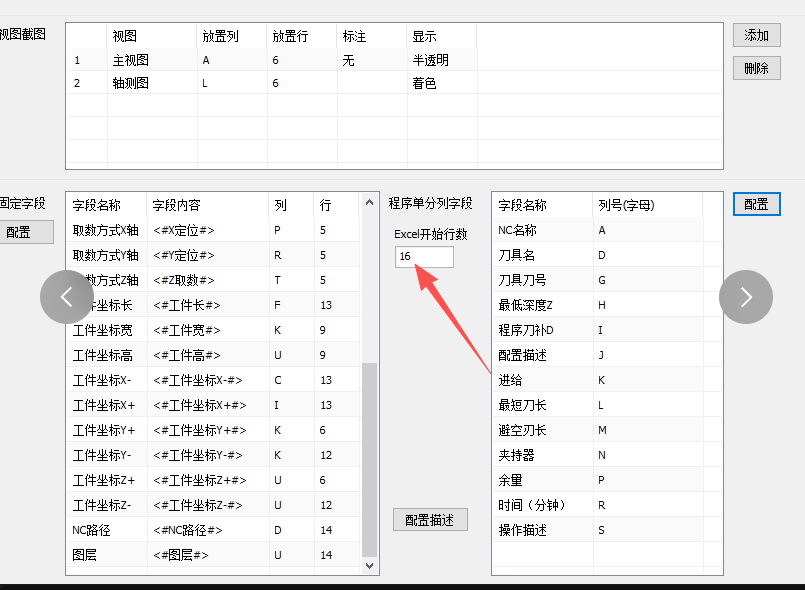
程序单模板不习惯时,可以从 Excel 程序单模板入手修改。通常是单元格、字段、标题、布局和公式的调整,修改前应先复制备份,再按教程或现有模板逐项验证。
查看答案 →