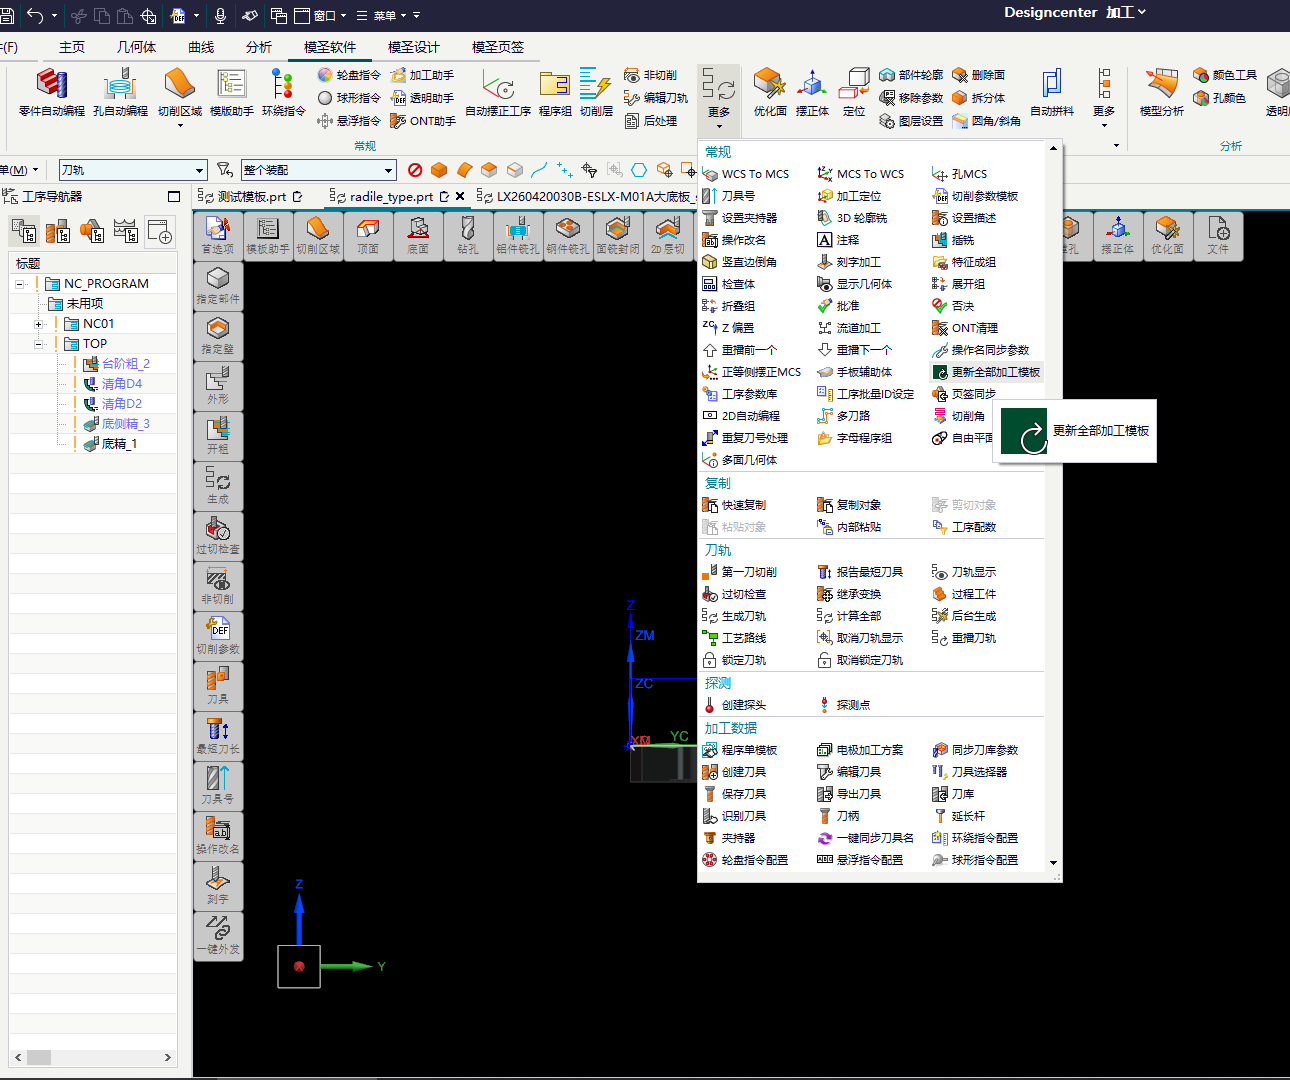
自动编程钻孔想使用 G73 应怎样配置?
自动编程钻孔想输出 G73 时,核心是把对应的 G73 钻孔模板放入可选择的模板配置中,再在钻孔策略里选择该模板。深孔、排屑和冷却风险仍需结合现场工艺确认。
查看答案 →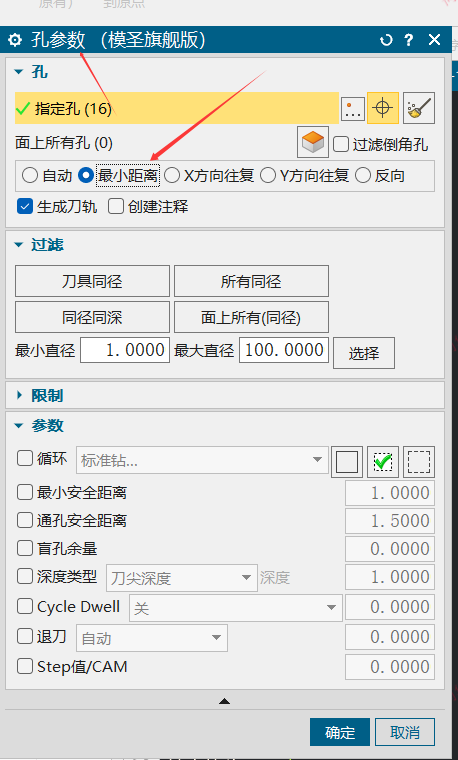
自动编程钻孔想输出 G73 时,核心是把对应的 G73 钻孔模板放入可选择的模板配置中,再在钻孔策略里选择该模板。深孔、排屑和冷却风险仍需结合现场工艺确认。
查看答案 →
自定义页签按钮没反应时,优先核对按钮命令名称是否与模板里的命令名称一致;每次修改后要点“修改”保存,新建页签后还要重启 NX/UG 让配置重新加载。
查看答案 →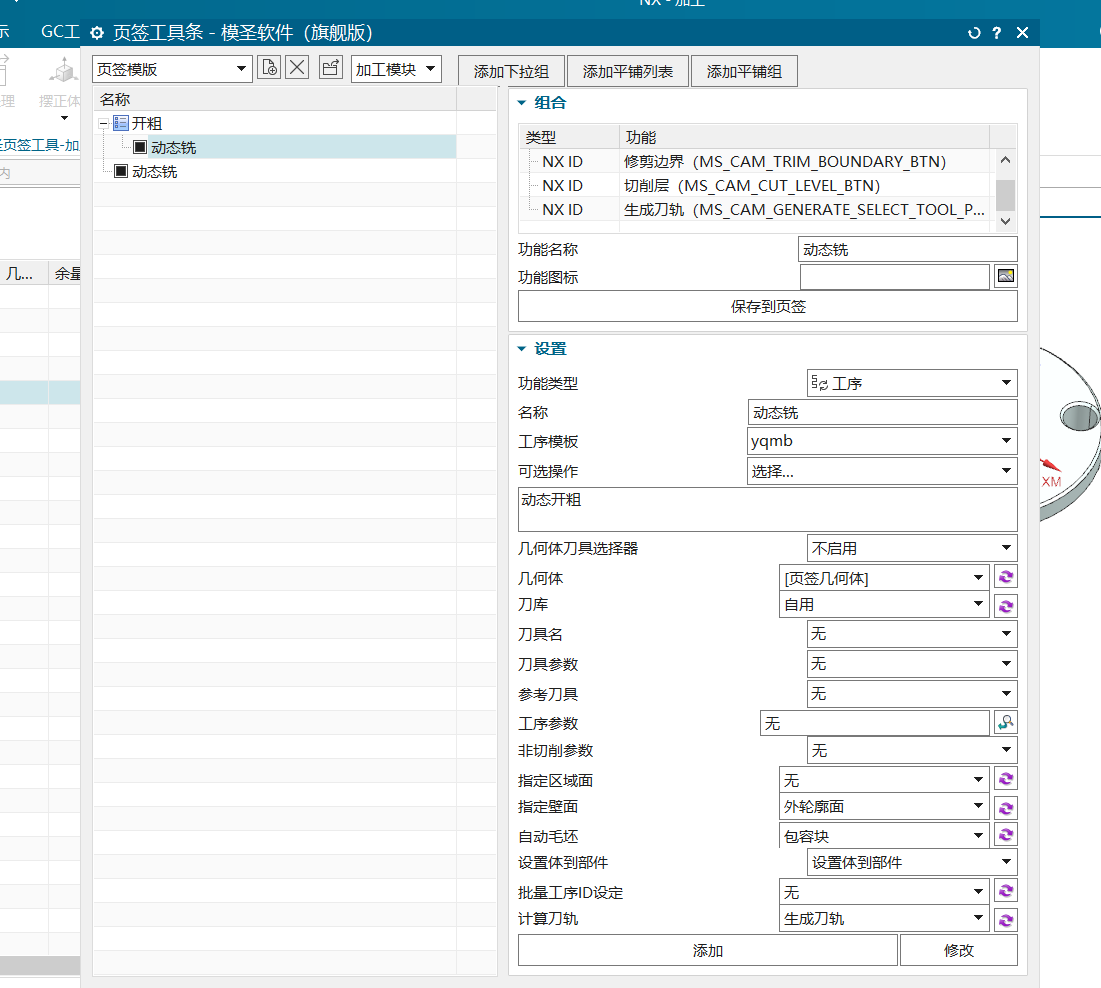
程序单和后处理输出路径需要随部件、日期、程序组或其它字段变化时,应使用变量自动生成路径。多面输出并不会产生独立路径逻辑,仍然使用同一套输出目录;建议在固定目录后追加部件名或程序名变量,避免文件都堆在同一文件夹。
查看答案 →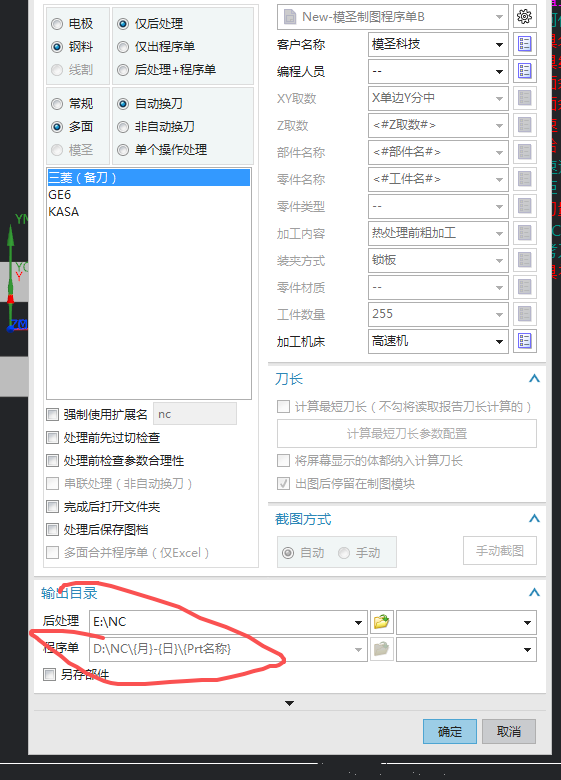
后处理创建文件夹失败时,先检查输出目录是否包含盘符、变量是否能正确解析,以及文件名是否含有空格或异常字符。跟随 PRT 目录输出时,也要确认解析后的完整路径是合法路径。
查看答案 →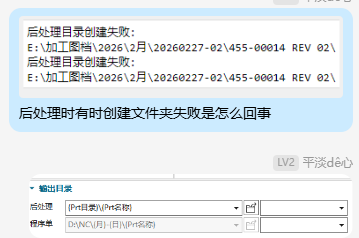
后处理创建文件夹失败时,先检查输出目录是否带盘符、变量是否能正确解析,以及图档名或目录名中是否有空格。跟随 PRT 目录输出时,也要确认解析后的路径是合法完整路径。
查看答案 →
低版本 NX 通常不能直接打开或读取高版本保存的图档、刀路和依赖图档生成的程序单数据。如果只是给现场查看,建议在高版本中导出 PDF、表格或中性格式;需要继续编程时应使用对应高版本或重新编制刀路。
阅读文章 →
页签组合更适合多个工序共用相同区域、相同选择逻辑的场景;如果开粗、光底、光侧等工序需要不同部件、不同切削区域或不同刀具,应拆开配置或手动分别确认。
阅读文章 →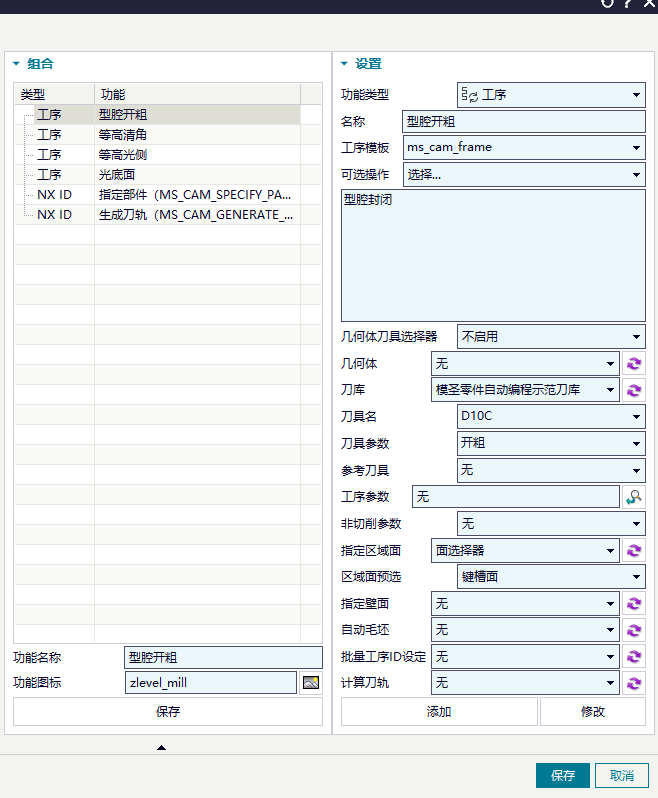
工艺路线顺序主要受工艺路线配置、排序规则和名称关键字影响,不只是模板列表的上下位置。模板名称、工序名称或策略名称需要与工艺路线里的排序关键字有重合;如果关键字不匹配,即使把模板拖到上面,生成后的顺序也可能不符合预期。
阅读文章 →后处理时想对同名程序或覆盖源文件进行提示,除了在后处理/程序单模板里勾选对应提醒项,还要确认后处理界面的检测选项已开启。开启后遇到同名 NC 文件时,会弹出是否覆盖的提示。
阅读文章 →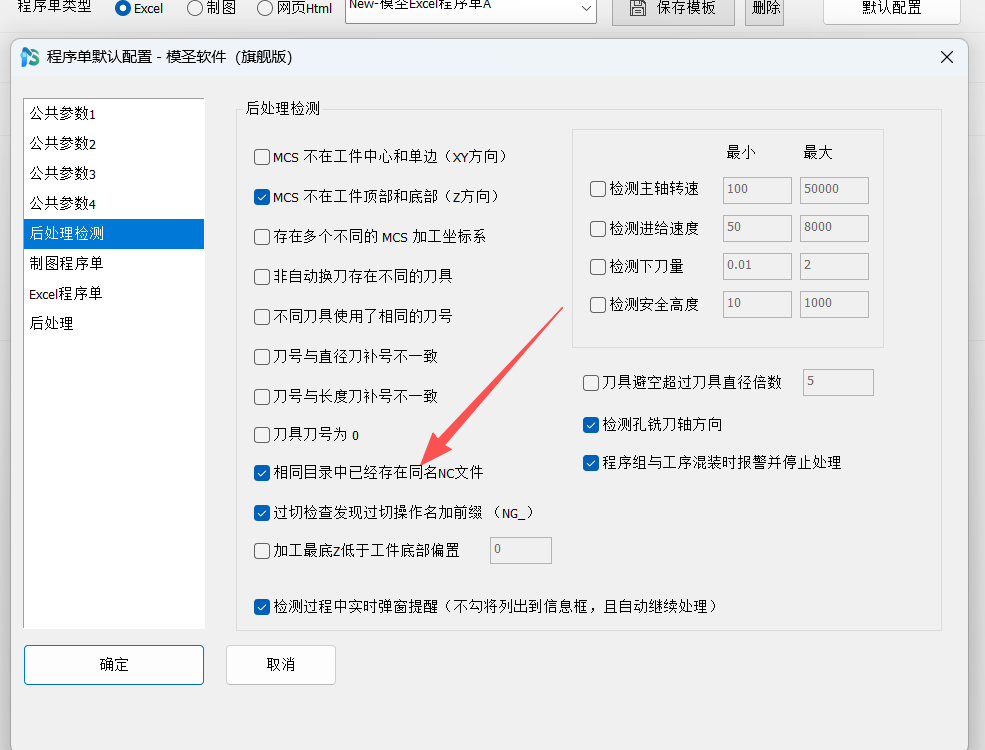
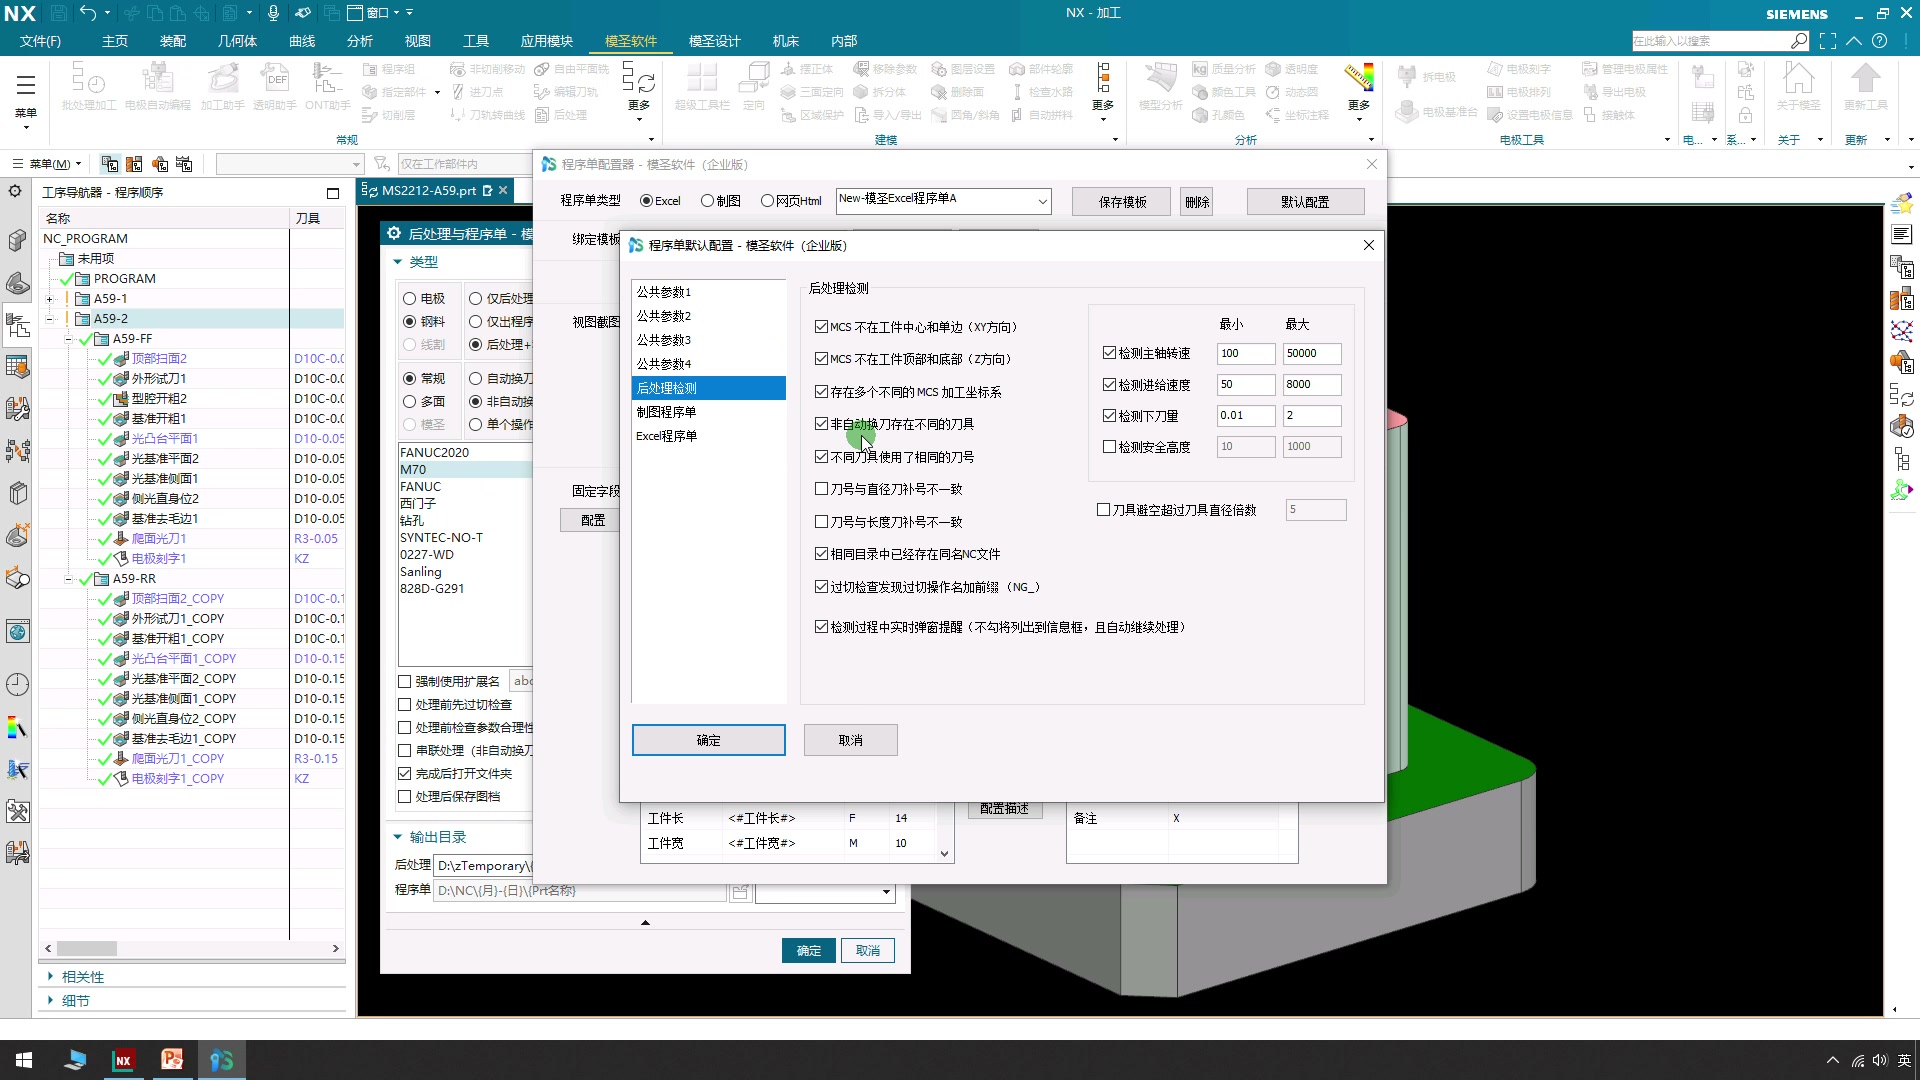
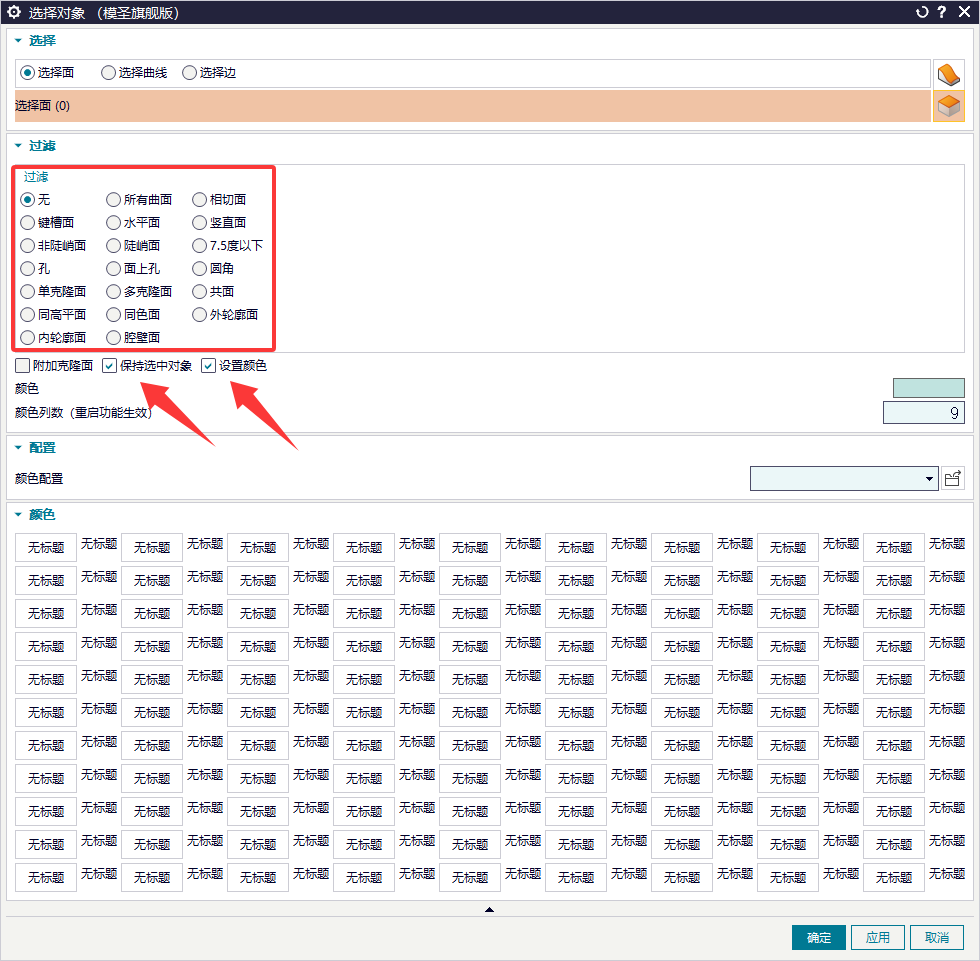
在 NX 中可使用“选择对象”相关选择方式,指定同平面对象后统一改颜色;比逐个面改色或单独使用颜色工具更方便。 查看同一高度或框深区域时,可查找一键框深等相关命令。
查看答案 →