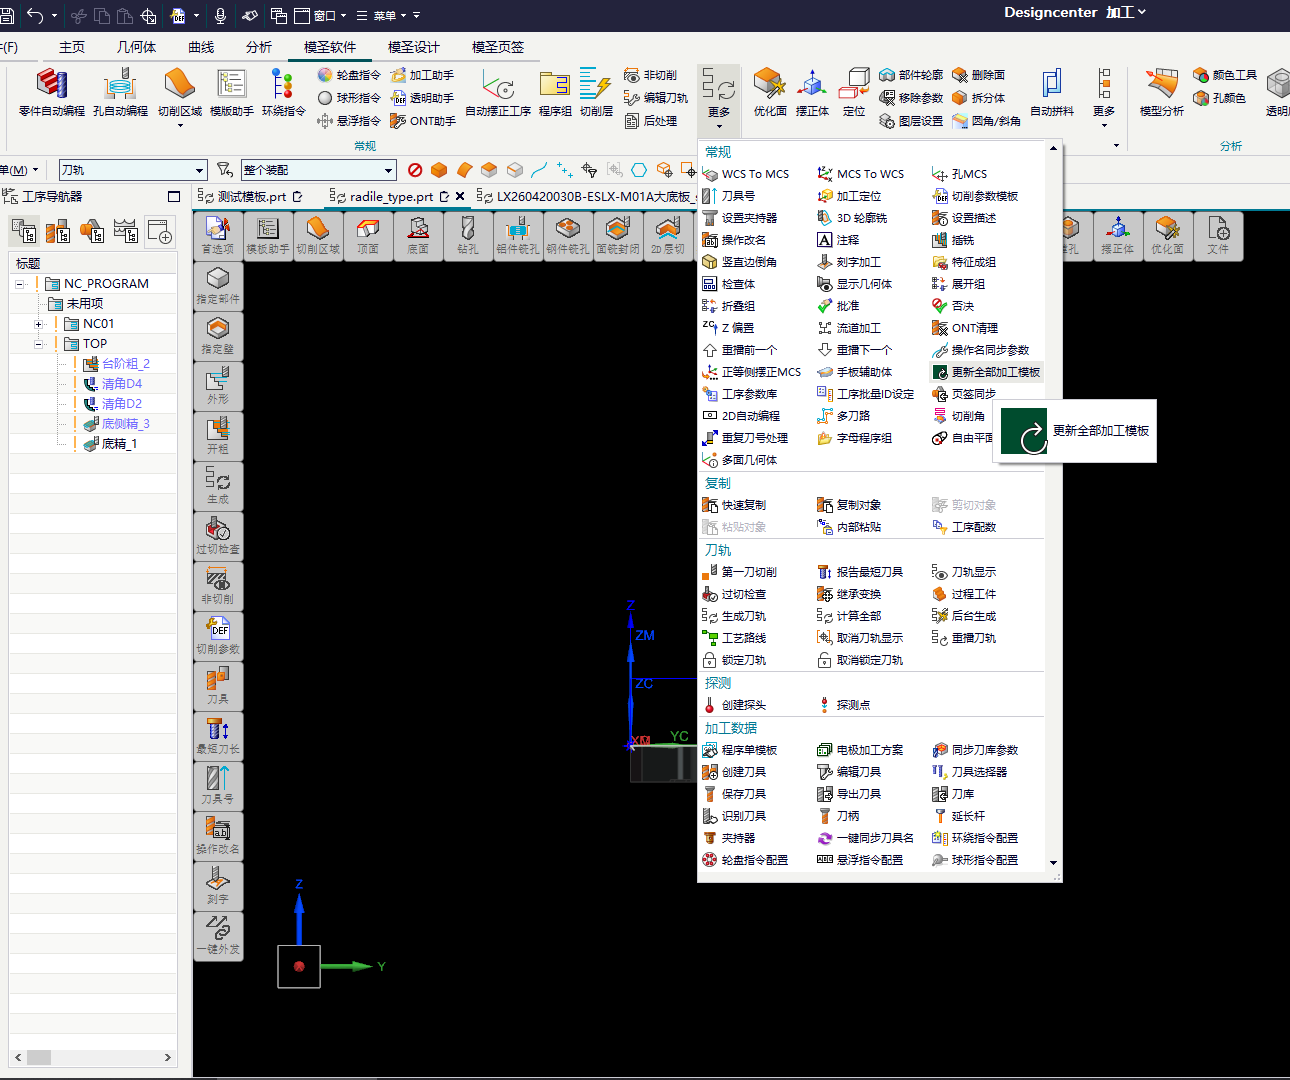
通槽没有底面时毛坯厚度识别不到怎么办?
底壁铣或自动编程识别毛坯厚度不稳定时,要检查加工区域两端是否有倒角、凸台或连续特征干扰。特征连接在一起时,厚度识别可能被带偏,必要时可先简化特征或拆分加工区域验证。
阅读文章 →
底壁铣或自动编程识别毛坯厚度不稳定时,要检查加工区域两端是否有倒角、凸台或连续特征干扰。特征连接在一起时,厚度识别可能被带偏,必要时可先简化特征或拆分加工区域验证。
阅读文章 →
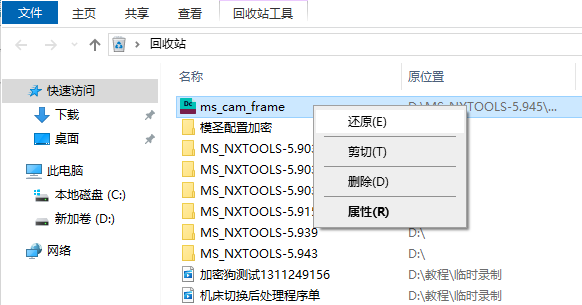
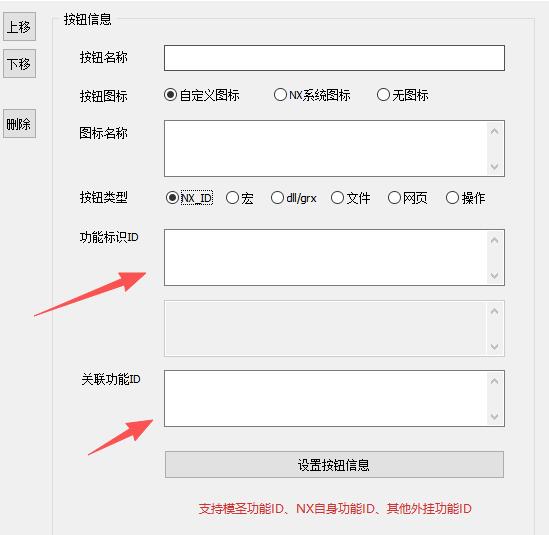
页签或超级工具条里调用刀具选择器时,通常要先选中目标工序,再调用刀具选择相关功能。若单独刀具选择器不稳定,可改用“简易参数”或“几何体和刀具”等组合入口。
查看答案 →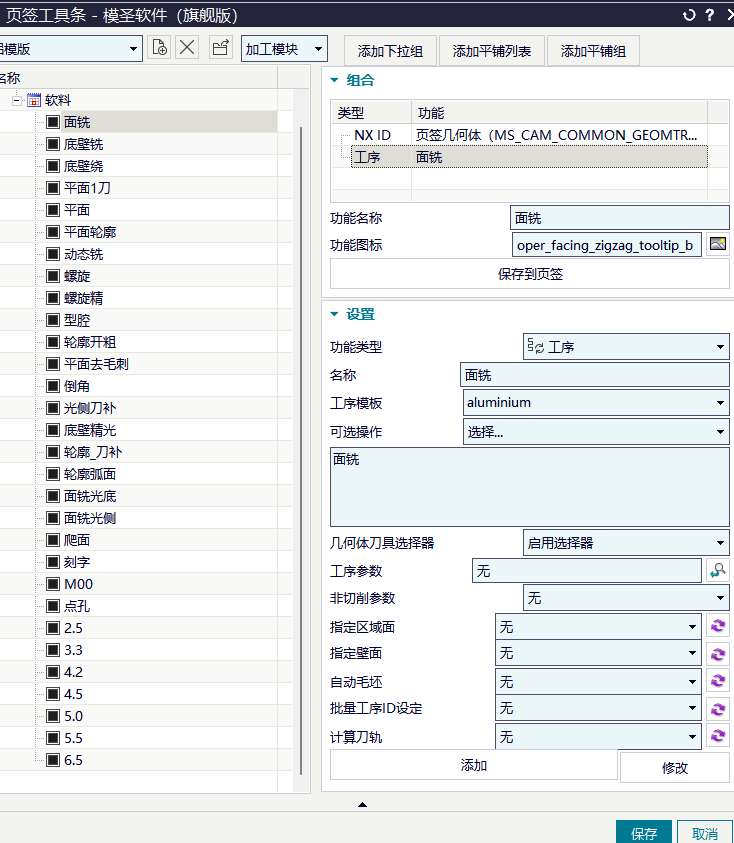
指定刀轴没有效果但安全高度有效时,先确认操作导航器模式、切削区域和实际选取对象。部分版本下切换经典工序导航器并重启后,再按正规侧面切削区域测试更容易定位问题。
查看答案 →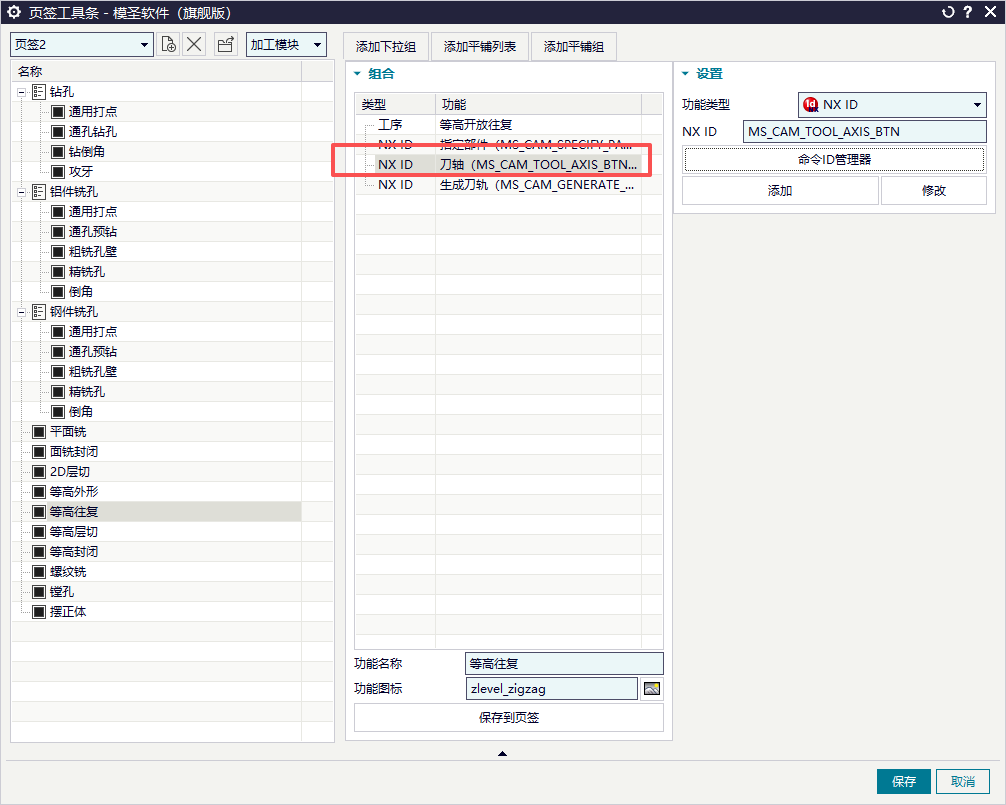
指定刀轴没有效果但安全高度有效时,先确认操作导航器模式、切削区域和实际选取对象。部分版本下切换经典工序导航器并重启后,再按正规侧面切削区域测试更容易定位问题。
查看答案 →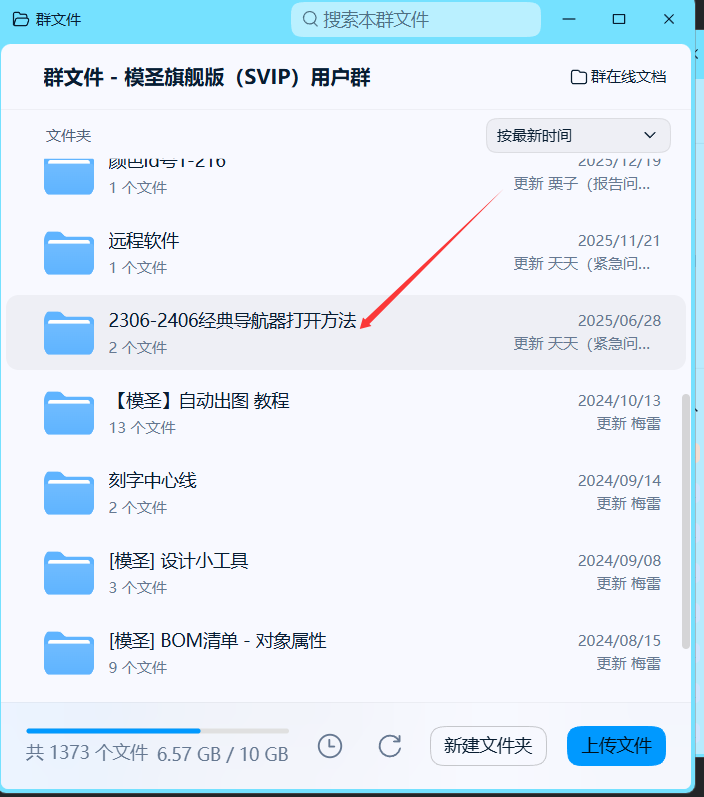
多轴安全高度只有 Z 轴生效时,先检查默认参数里的安全高度、自动平面和指定平面设置。不同面或不同刀轴方向下,自动平面不一定适合,需要切换“指定/自动”等选项验证。
查看答案 →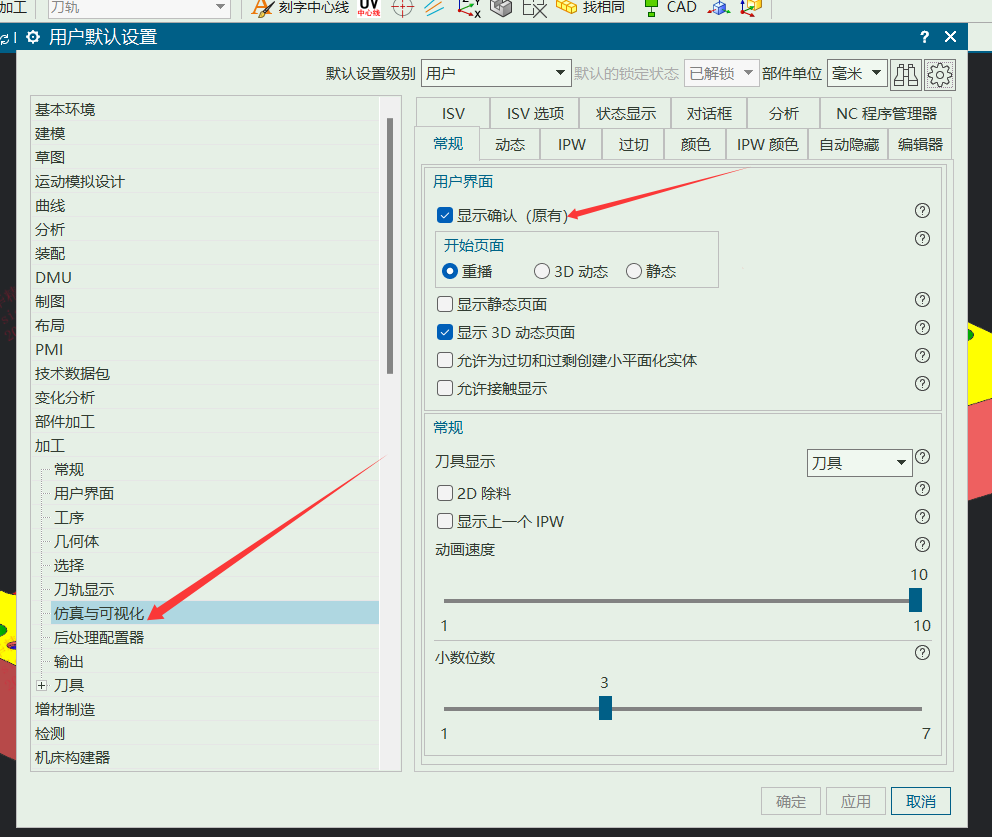
自动编程或页签提示模板里找不到某个程序、加工类型调不出来时,通常要检查模板文件内部是否真的有对应操作。外形、框、型腔铣、底壁铣等配置不能只看文件名,还要看模板里的操作类型和调用名称。
阅读文章 →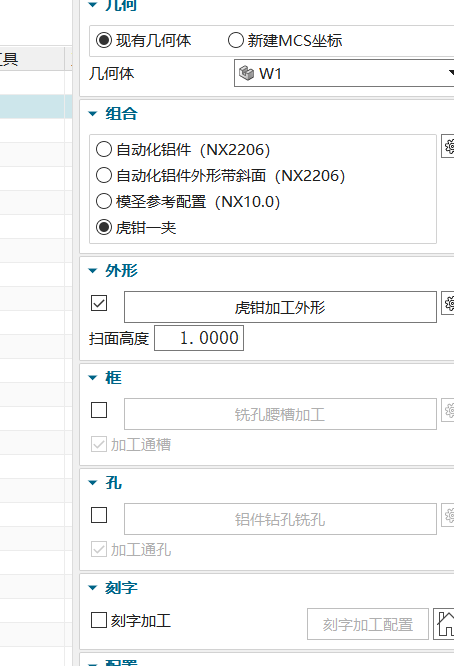
程序单“操作说明”要自动显示中心钻、钻孔、螺纹等加工类型,可以通过加工描述信息配置文件设置关键词规则。关键词满足时,会优先使用前面的自定义说明。
查看答案 →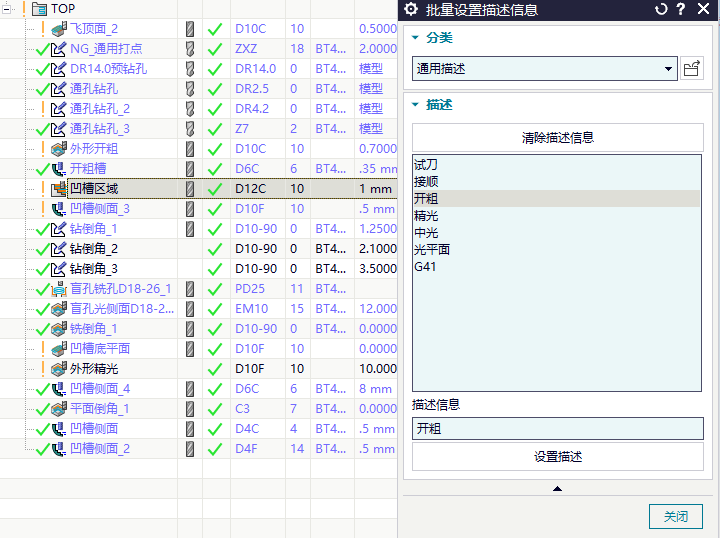
组合配置不是简单勾一两个开关就让其他项目自动关闭;它通过组合名称绑定外形、框、孔、通槽、通孔、刻字、刀库和工艺路线等配置,软件无法自动判断哪些项目一定不用。
阅读文章 →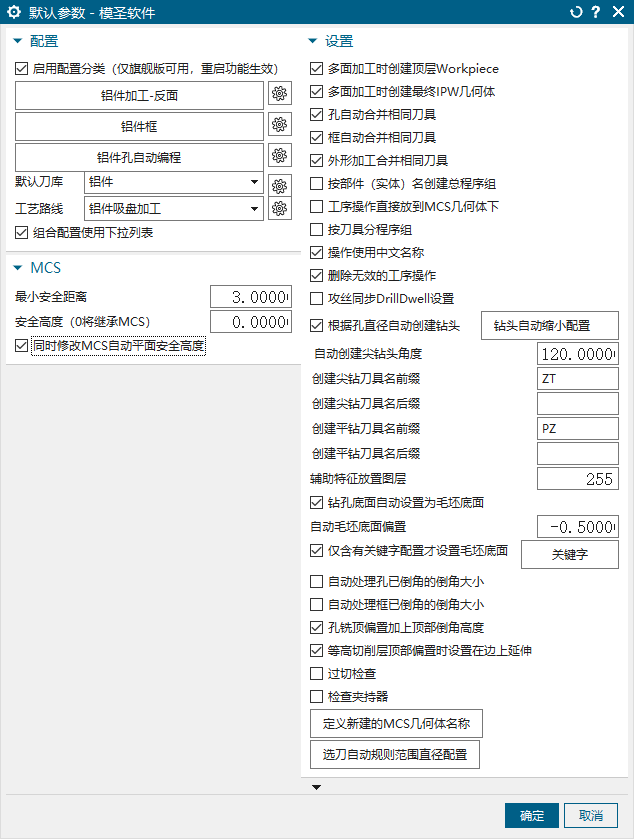
钻孔底部停顿的代码格式要区分输出方式:G04 停顿常用 X 秒数,钻孔循环如 G82 中的停顿常用 P 毫秒或系统规定格式。用 G0/G1 方式钻孔时,P3 可能不适合作为 G04 停顿。
查看答案 →