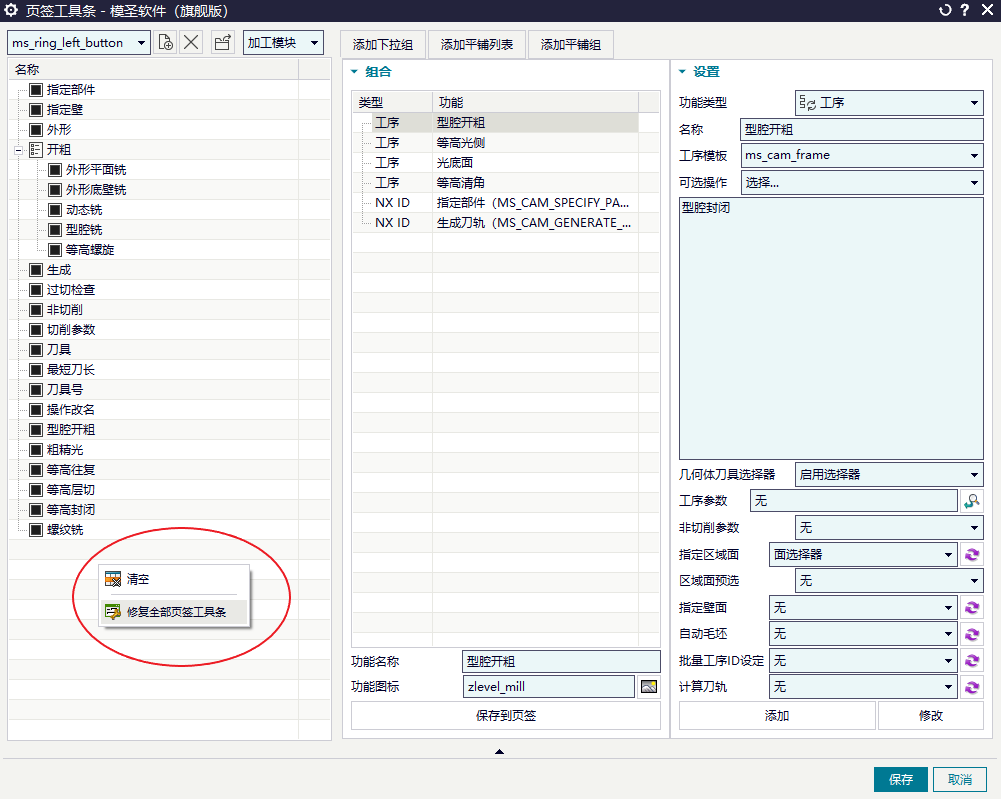
零件自动编程生成 G41 工序的配置要点
G41 与 G03 同行报警时,圆弧进刀是重点排查项。若改成线性进刀后正常,说明问题与进退刀和后处理刀补输出配合有关;刀补最小移动不宜盲目设得过小,公差也要配套。
阅读文章 →G41 与 G03 同行报警时,圆弧进刀是重点排查项。若改成线性进刀后正常,说明问题与进退刀和后处理刀补输出配合有关;刀补最小移动不宜盲目设得过小,公差也要配套。
阅读文章 →工艺路线或排序关键字不需要写很长。只要操作名称里包含关键字即可命中,关键字越短越干净,越不容易误判。比如只写“飞面”,比写一长串描述更稳定。
查看答案 →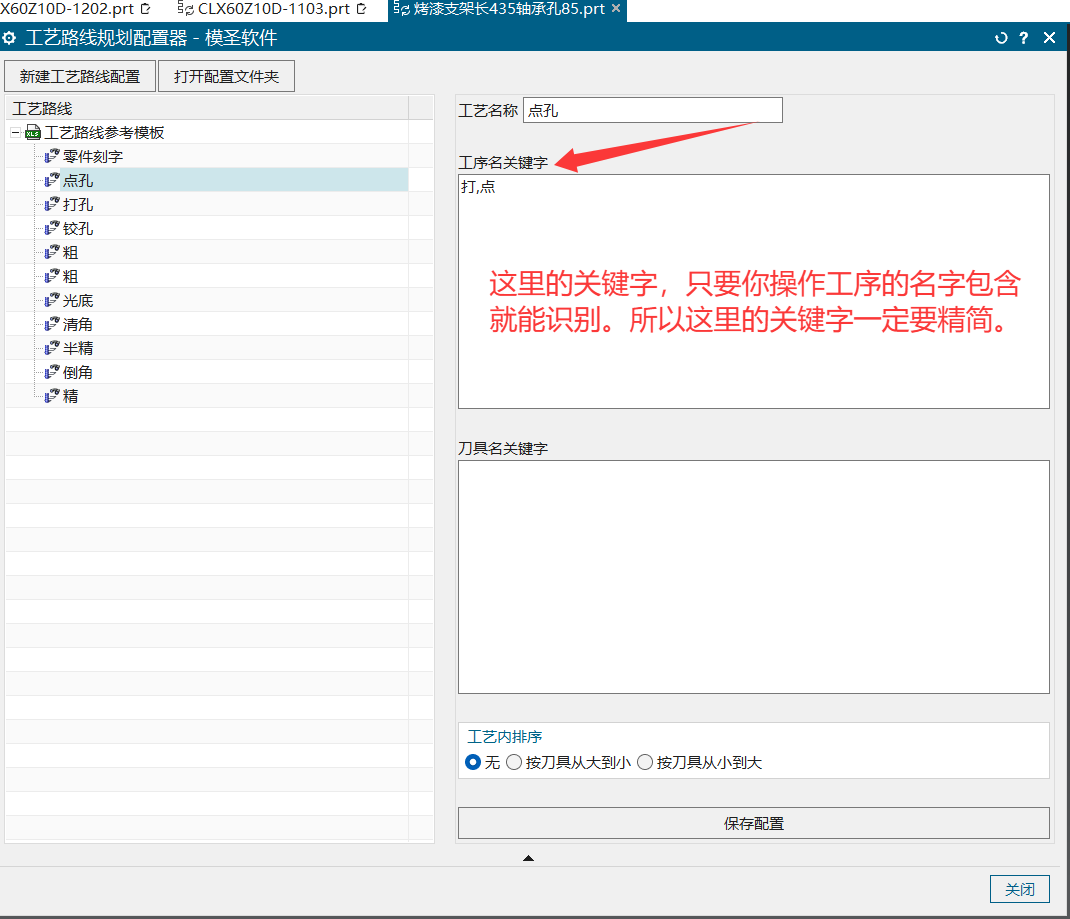
高版本 NX 新版导航器下,如果出现掉选、多选、插入工序后自动跳到底部、选择状态不稳定等情况,可先切换经典导航器测试。经典导航器通常更适合模圣自动编程和页签类流程。
查看答案 →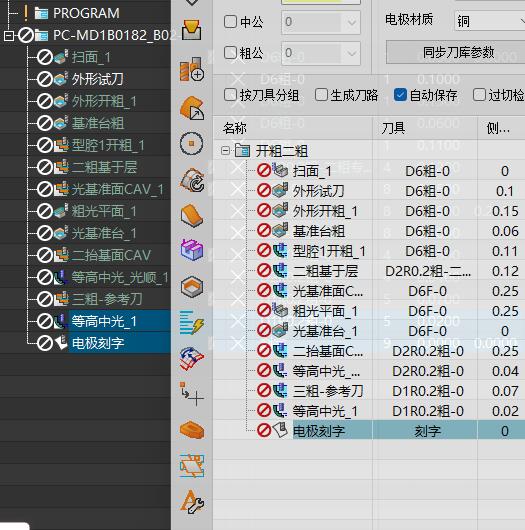


孔几何体选择相同孔时,如果把反面孔也选上,可尝试改用选面、克隆面或面上所有等方式收敛范围。孔铣和特征钻孔的可选对象方式不同,要按命令实际支持判断。
查看答案 →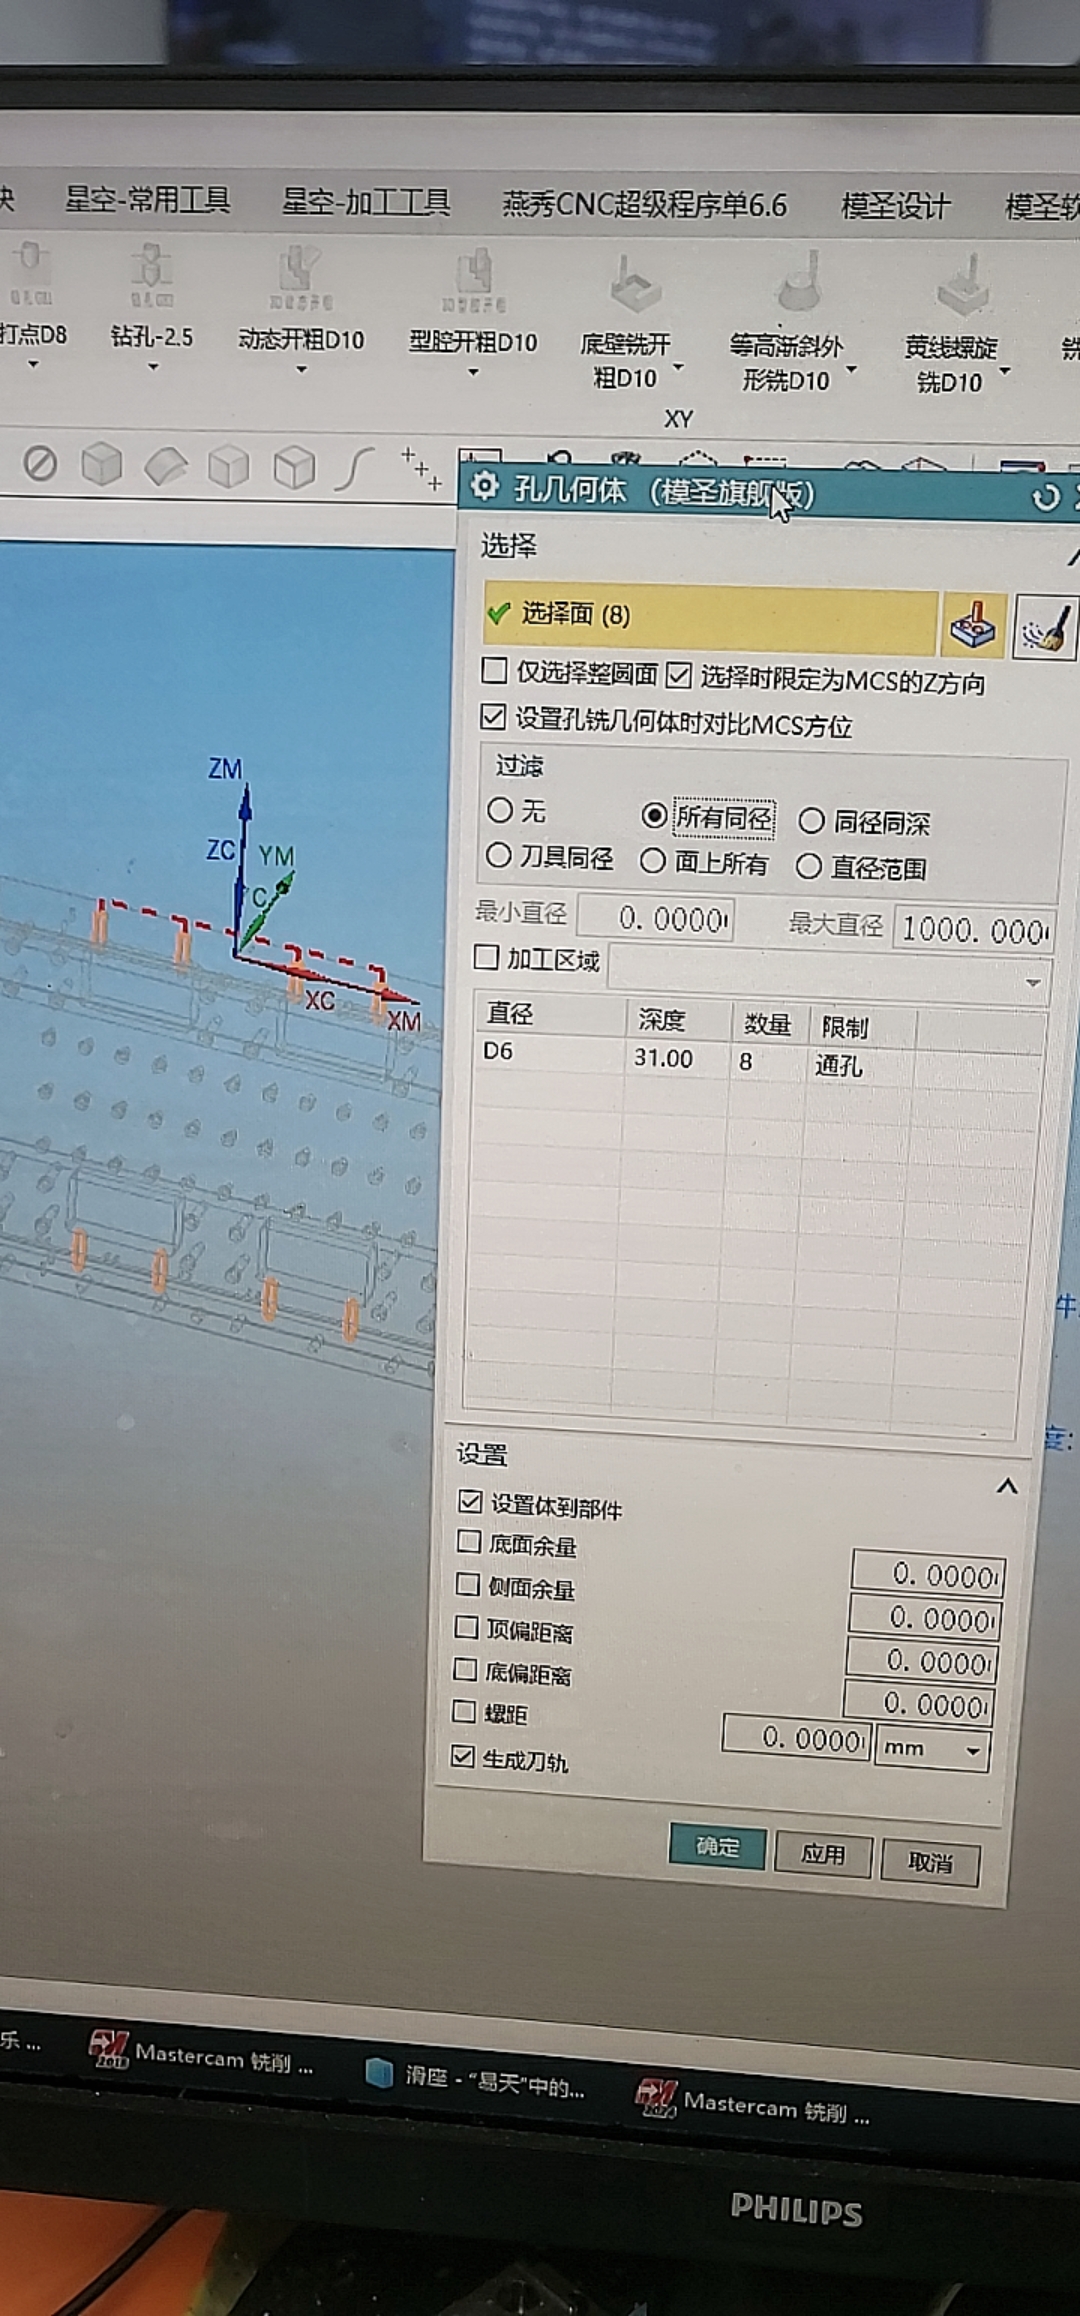
上下拖动程序或调整工序顺序时,如果弹出“如果等高移到孔铣之后,则程序和几何体组中的顺序将发生更改”的粘贴顺序提示,可确认该提示后勾选“不再显示此消息”。正式调整前仍要确认程序、几何体组和后处理顺序是否符合预期。
查看答案 →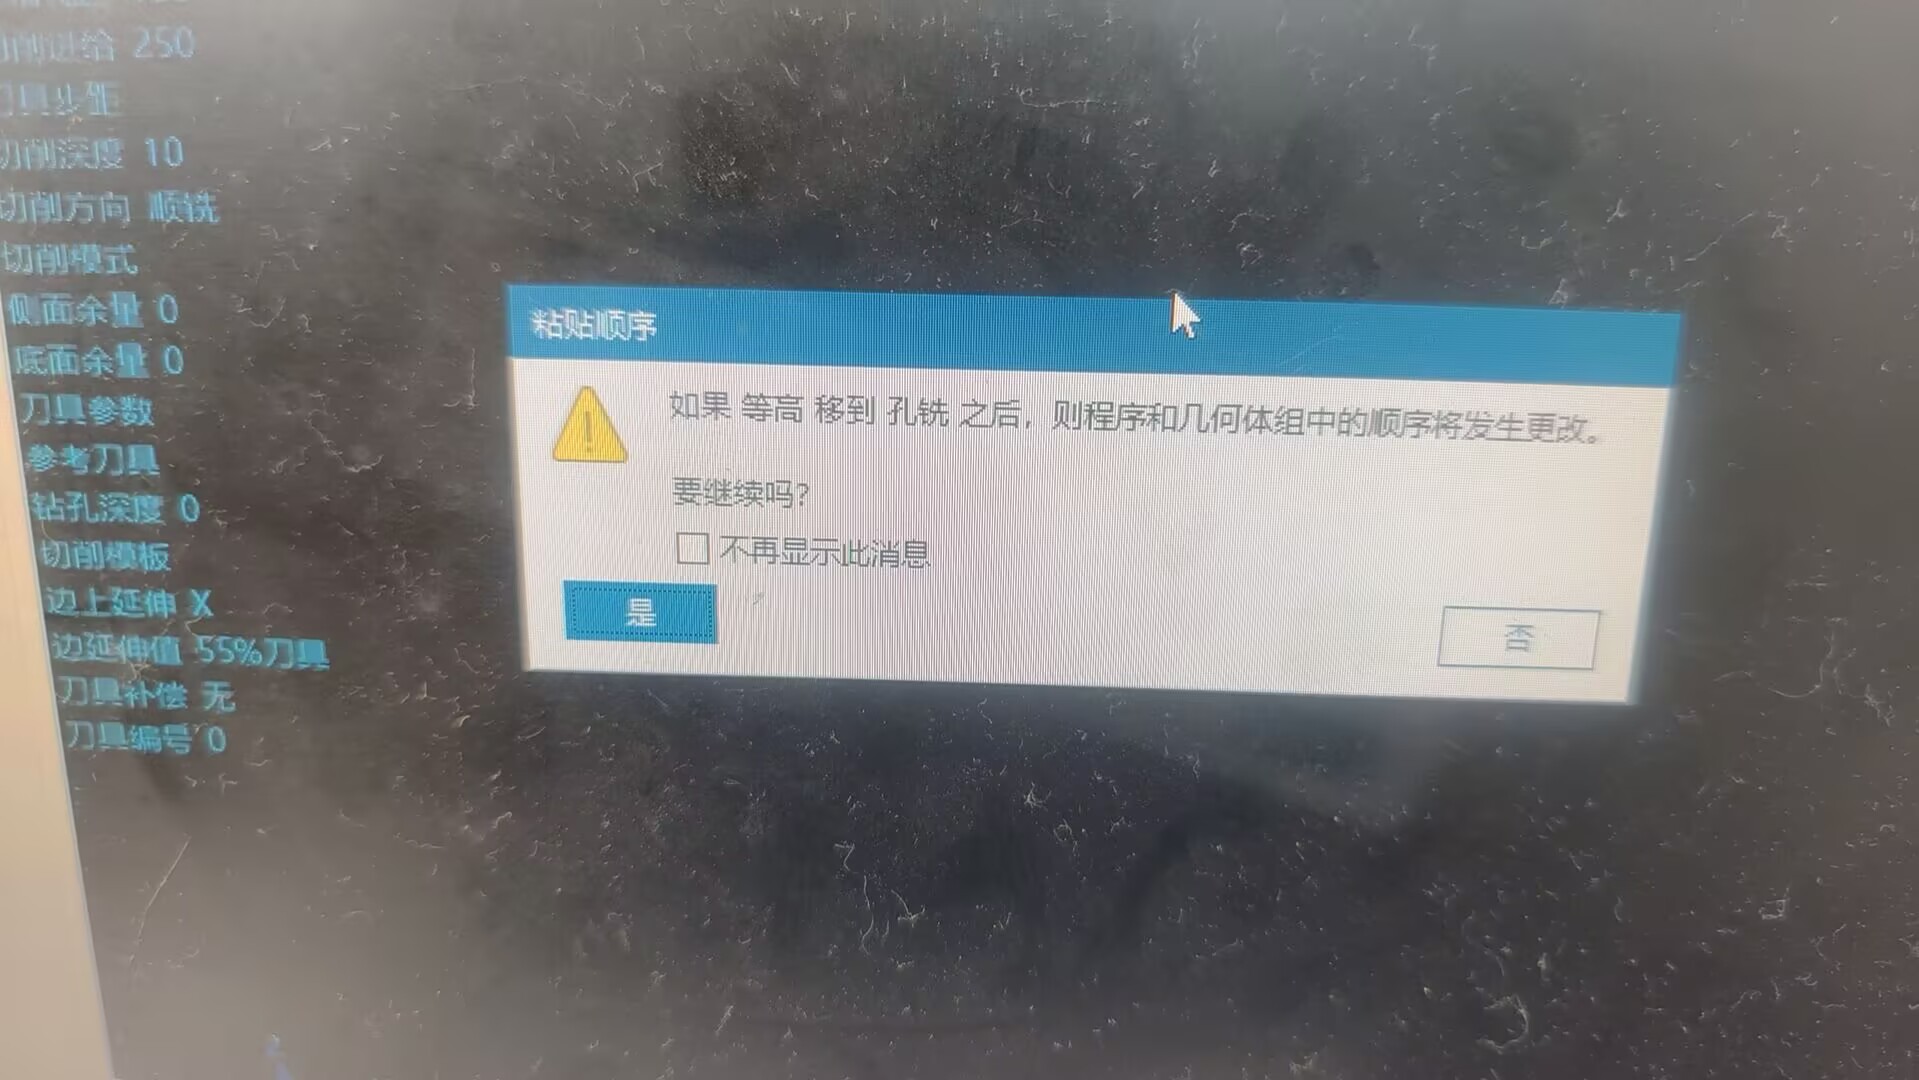
工序 ID 串联适合把某个工序后面常用的辅助命令接起来,例如选中平面铣后直接调用部件边界。它能减少快捷键数量,但要确认当前工序、命令 ID 和支持范围都匹配。
查看答案 →