
程序单与后处理功能从哪里打开?
程序单里的操作信息、加工类型或粗精加工字段为空时,除了模板字段和关键字规则,还要检查是否按程序组方式出单。有些字段依赖程序组结构,直接选散乱工序可能读不到完整信息。
查看答案 →
程序单里的操作信息、加工类型或粗精加工字段为空时,除了模板字段和关键字规则,还要检查是否按程序组方式出单。有些字段依赖程序组结构,直接选散乱工序可能读不到完整信息。
查看答案 →
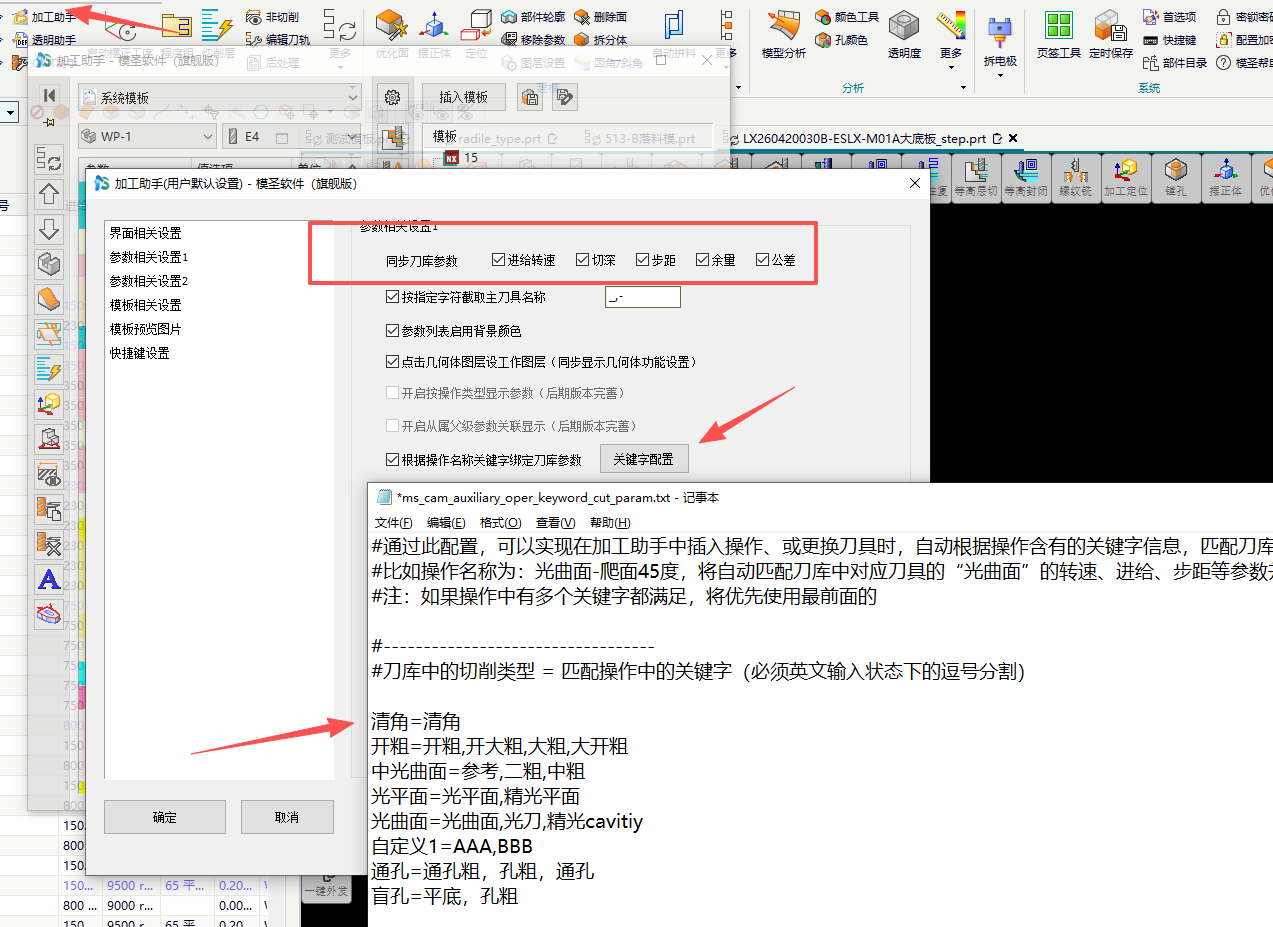
固定轴区域铣削想从刀库或加工助手同步步距、切深等参数时,需要确认该策略支持同步字段,并在加工助手设置里勾选步距、切深等同步项。引导线类策略可能不支持相同字段。
阅读文章 →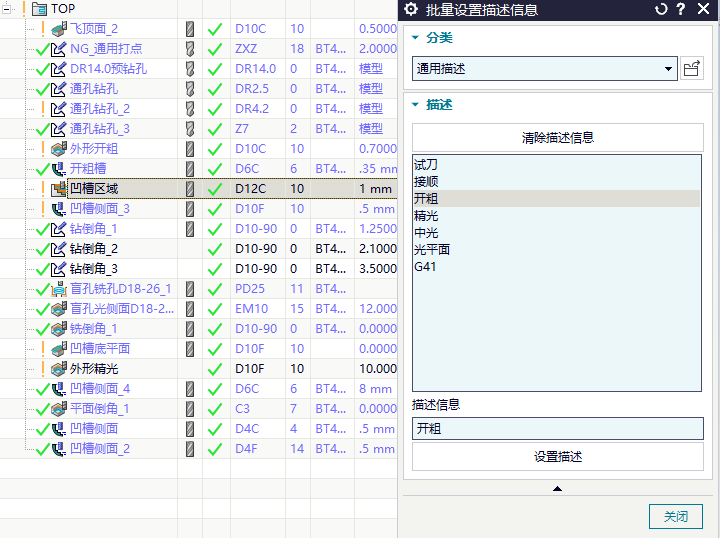
程序单涉及相同刀具的刀长时,通常会按最长刀长理解和输出;但如果同一把刀被分散到不同视图、不同分组或不同程序组,操作者仍可能看漏。必要时可用刀具视图或合并方式出单,减少重复刀具信息分散。
查看答案 →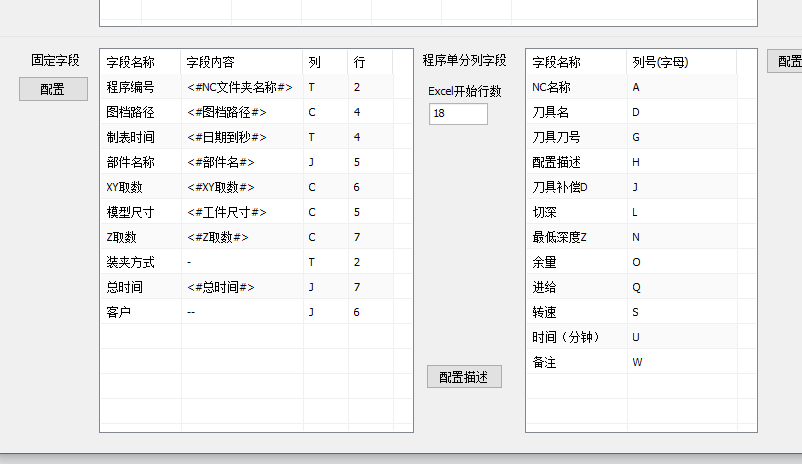
电极自动火花图出现二维码、公差或排版不理想时,先检查自动出图相关设置。二维码通常来自自动出图选项,公差和排版需要在对应图纸模板或出图配置里处理。
查看答案 →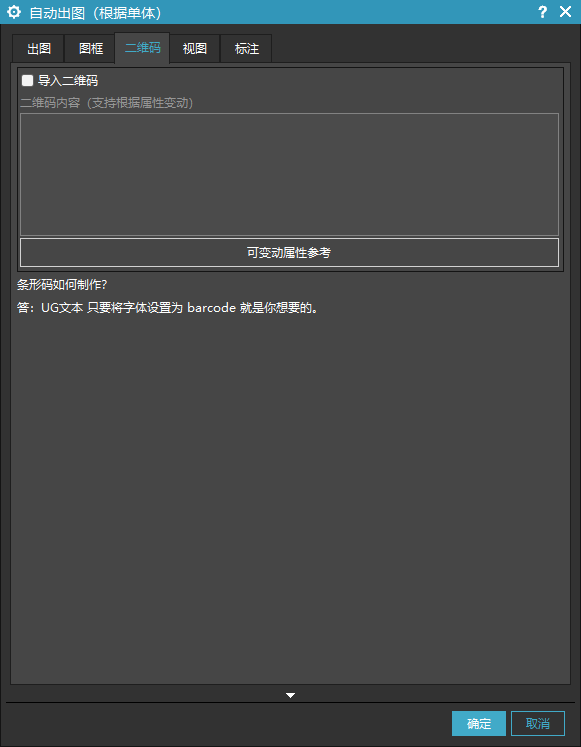
页签模板迁移或换电脑使用时,不能只复制模圣目录。页签实际调用的工序模板还要放到当前 NX/UG 对应的模板目录中,否则页签入口可能能看到,但调用时会提示未选择对象、模板异常或功能不完整。
阅读文章 →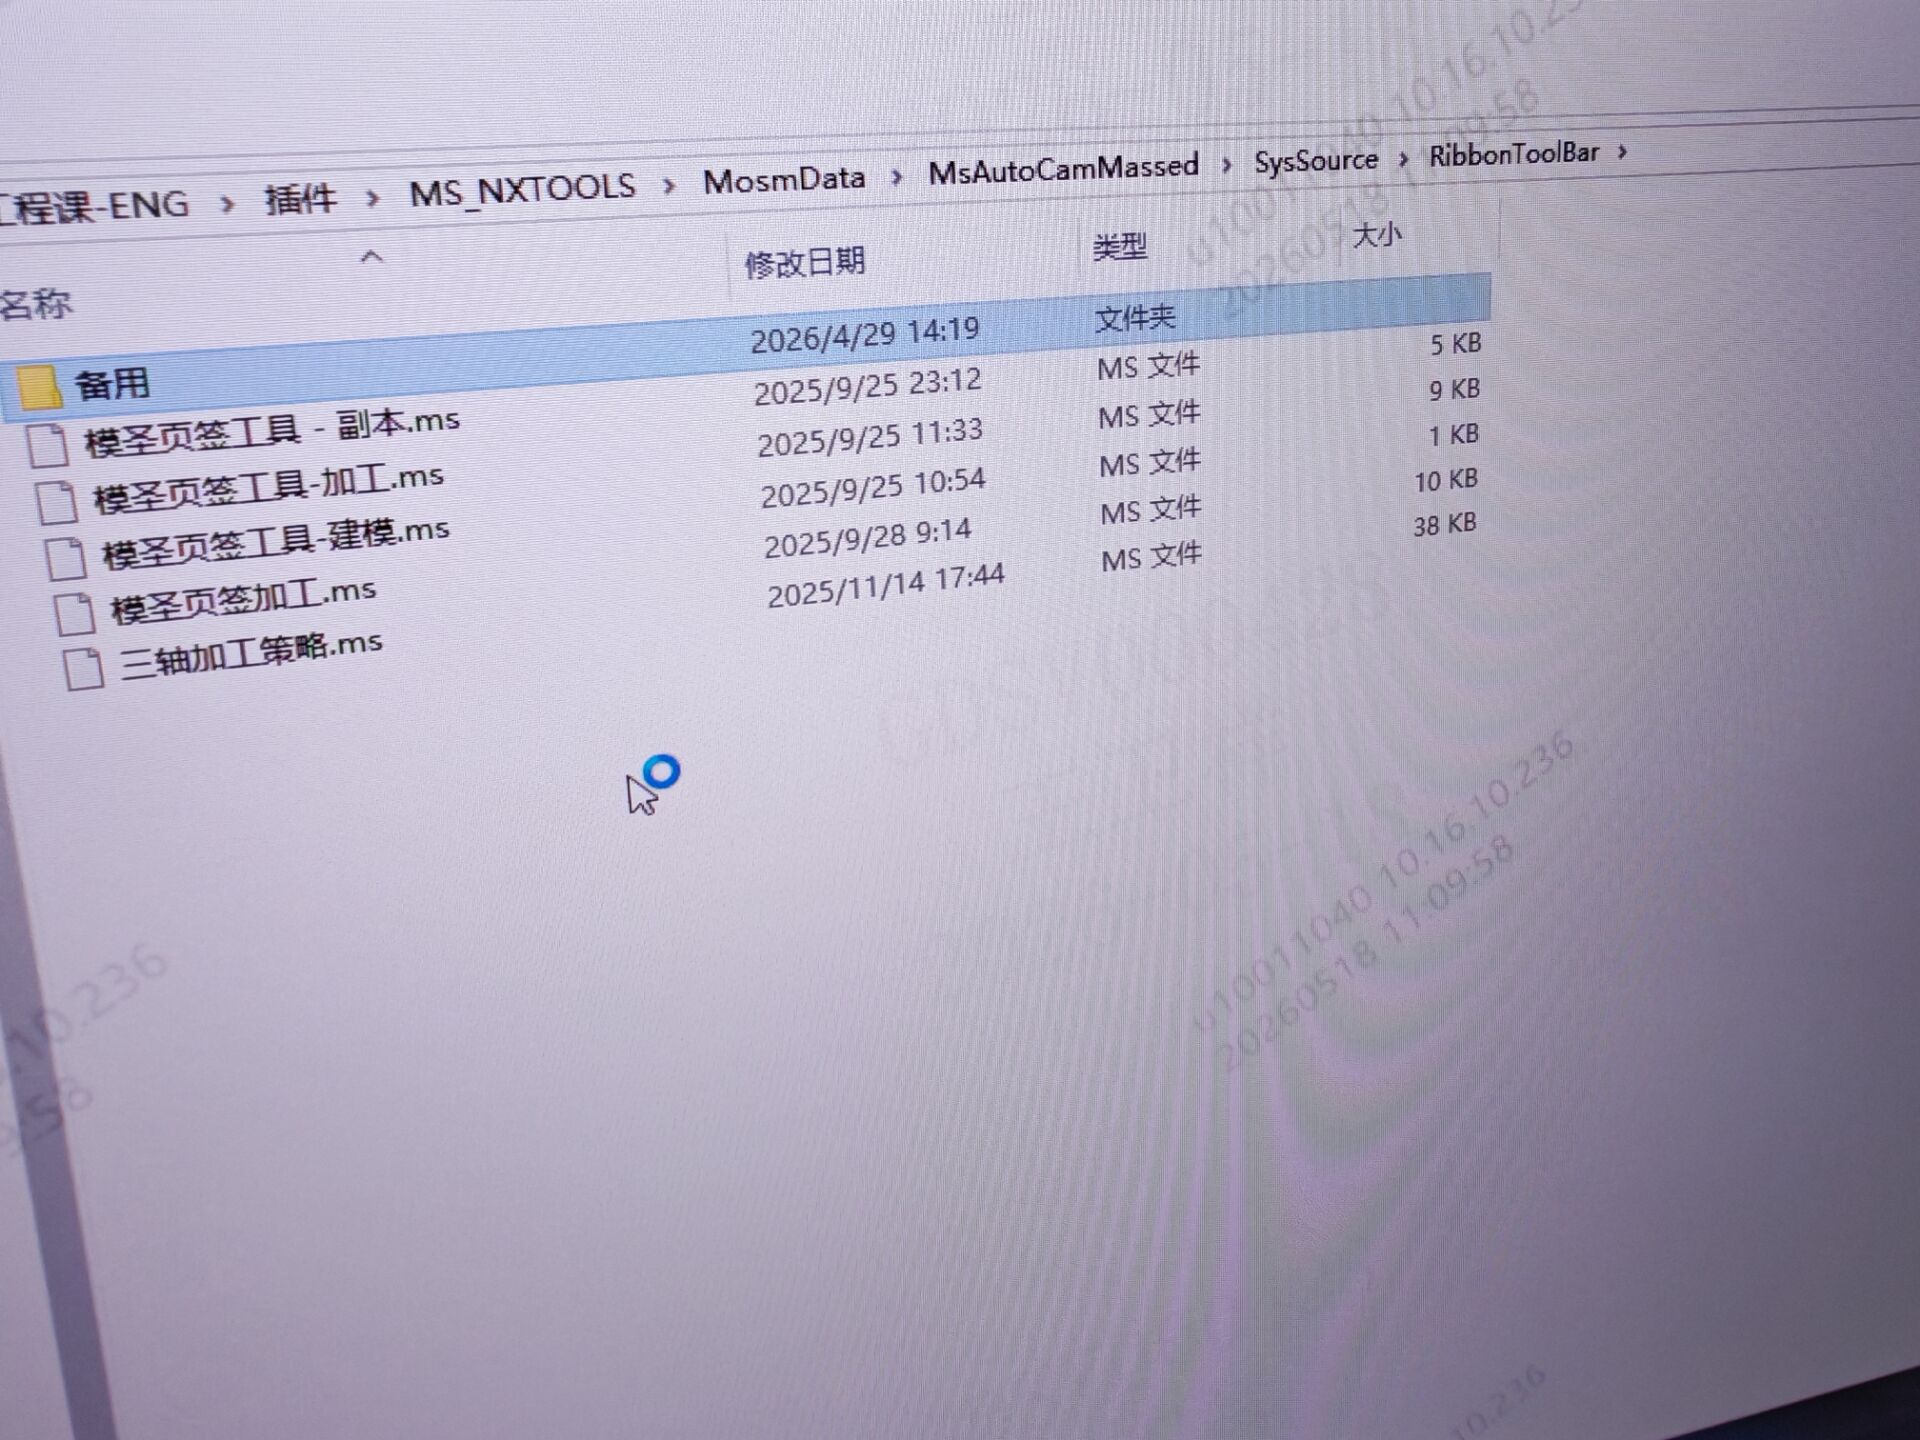
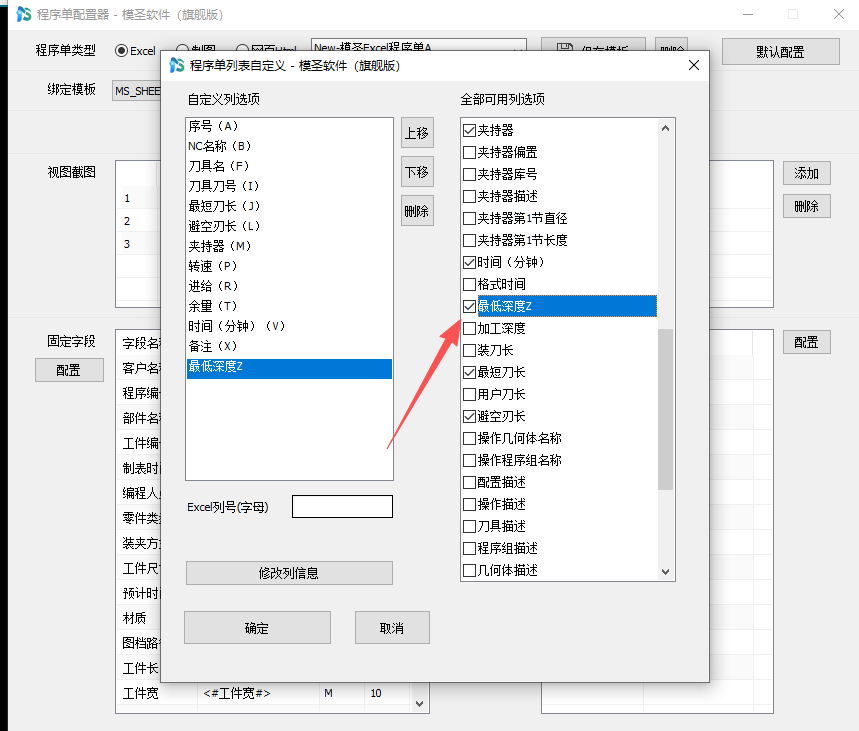
程序单里避空长度、最短刀长、装刀长显示异常时,先看刀具是否设置刀柄或夹持器,再检查列信息中使用的变量。加刀柄通常对应最短刀长,有夹持器时通常对应装刀长。
查看答案 →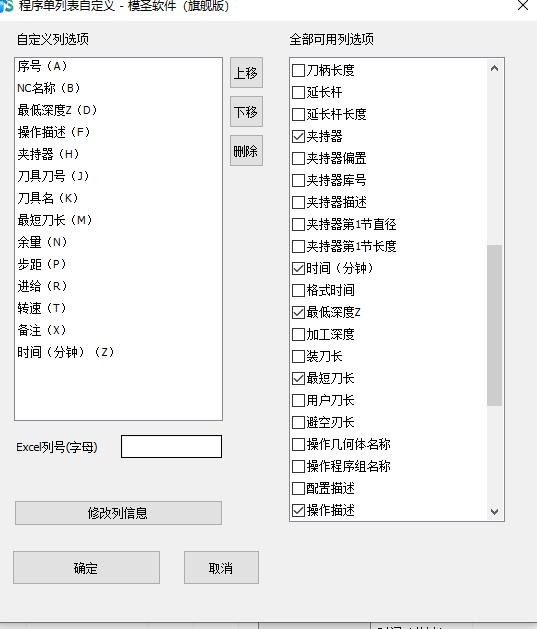
页签配置里需要填写 NX ID 的位置,通常填的是工序或对应命令标识。做页签前应先确认要调用的是工序、命令还是参数,不要把参数 ID 和工序 ID 混用。
查看答案 →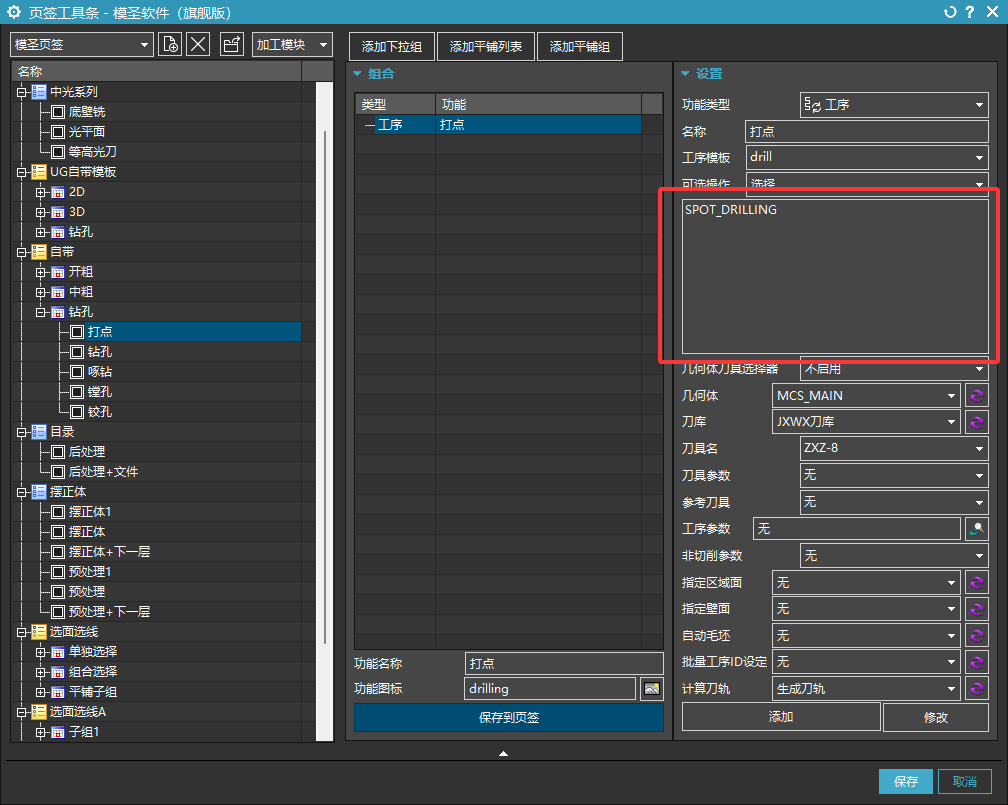
程序单中加入 M00 后,如果装刀长不显示,先移除 M00 做对照测试。若移除后恢复显示,说明问题与该停顿指令或对应输出规则有关。
查看答案 →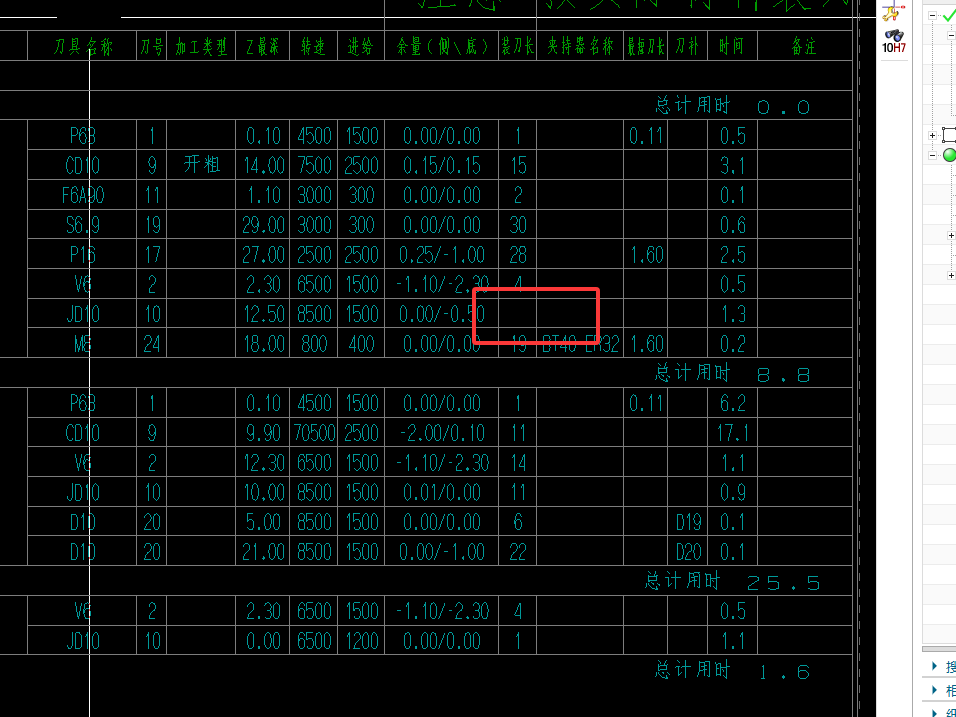
自动编程后没有打孔刀路时,先执行优化或重新匹配孔策略,再检查孔特征、模板名称和操作名称是否能被识别。提示找不到名称时,通常要回查对应操作或模板命名。
查看答案 →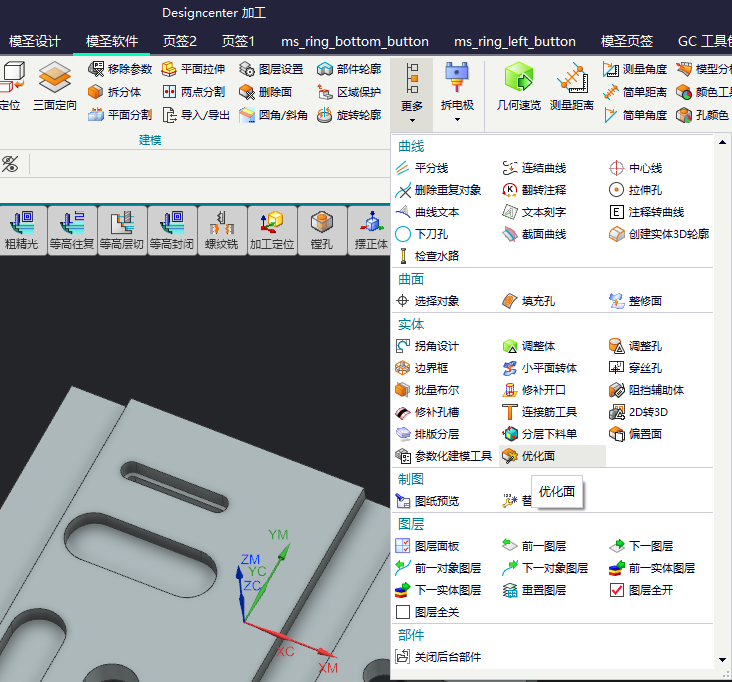
自动编程新建的坐标夹具偏置默认为 0,想改成 1 时,可进入调用的加工模板里调整对应坐标或夹具偏置参数。修改后要用简单程序后处理验证。
查看答案 →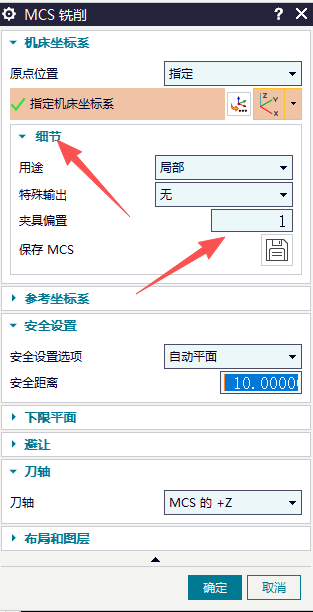
同一机床上的 3+2 定轴和联动加工通常可以使用同一套后处理,但前提是后处理已经支持对应的旋转轴、坐标转换和联动输出规则。正式使用前必须用简单程序验证。
查看答案 →