批量件自动编程时,精孔和面铣可以怎样分程序组更稳?
批量件或自动化流程中,如果同一把刀既要加工精孔又要加工面,程序单和现场执行容易混淆。更稳妥的做法是按用途拆分程序组,例如把精孔和面铣分开,再按工艺顺序插入倒角、补刀等工序。
查看答案 →批量件或自动化流程中,如果同一把刀既要加工精孔又要加工面,程序单和现场执行容易混淆。更稳妥的做法是按用途拆分程序组,例如把精孔和面铣分开,再按工艺顺序插入倒角、补刀等工序。
查看答案 →程序单名称或工件名称识别成工序名、倒角名时,先检查名称来源配置。需要读取零件文件或部件名称时,应把程序单名称来源改为零件名、部件名或对应变量,而不是沿用当前工序名称。
查看答案 →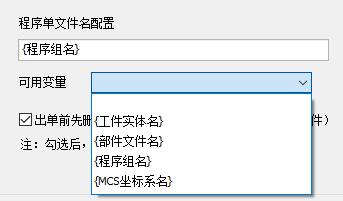
自动编程或模板里的“面铣”不一定等同于普通平面铣,有时指带边界面铣;高版本里名称和入口可能不同。判断时要打开模板看实际调用策略。
查看答案 →程序单提示未找到加工部件时,除检查 WORKPIECE 和加工几何外,要重点检查工件实体所在图层。正式加工部件不要放在 245、254、255 等可能被排除或特殊用途的图层;把工件换到普通图层后再出单。
查看答案 →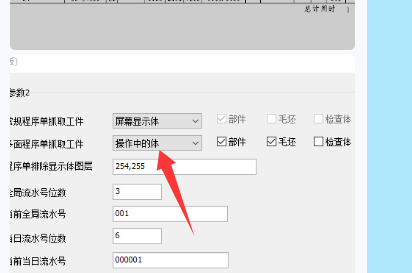
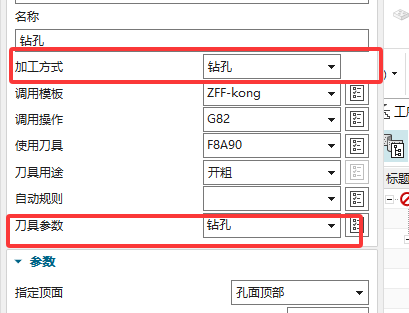
程序单“操作说明”要自动显示中心钻、钻孔、螺纹等加工类型,可以通过加工描述信息配置文件设置关键词规则。关键词满足时,会优先使用前面的自定义说明。
查看答案 →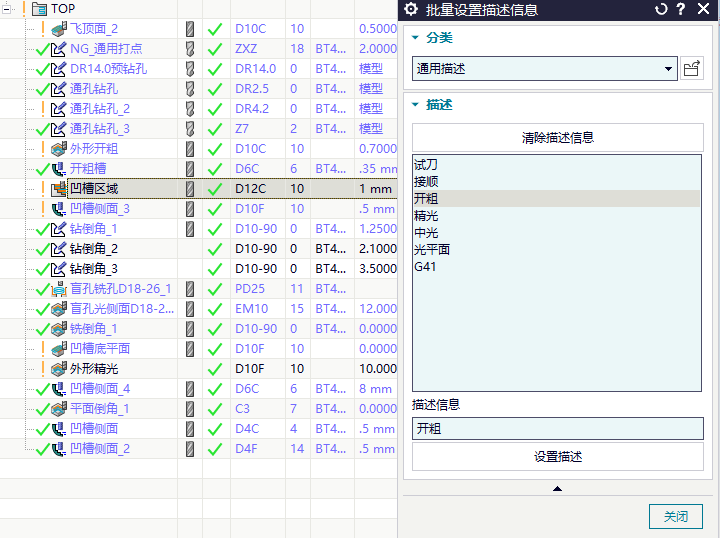
程序单模板不习惯时,可以从 Excel 程序单模板入手修改。通常是单元格、字段、标题、布局和公式的调整,修改前应先复制备份,再按教程或现有模板逐项验证。
查看答案 →
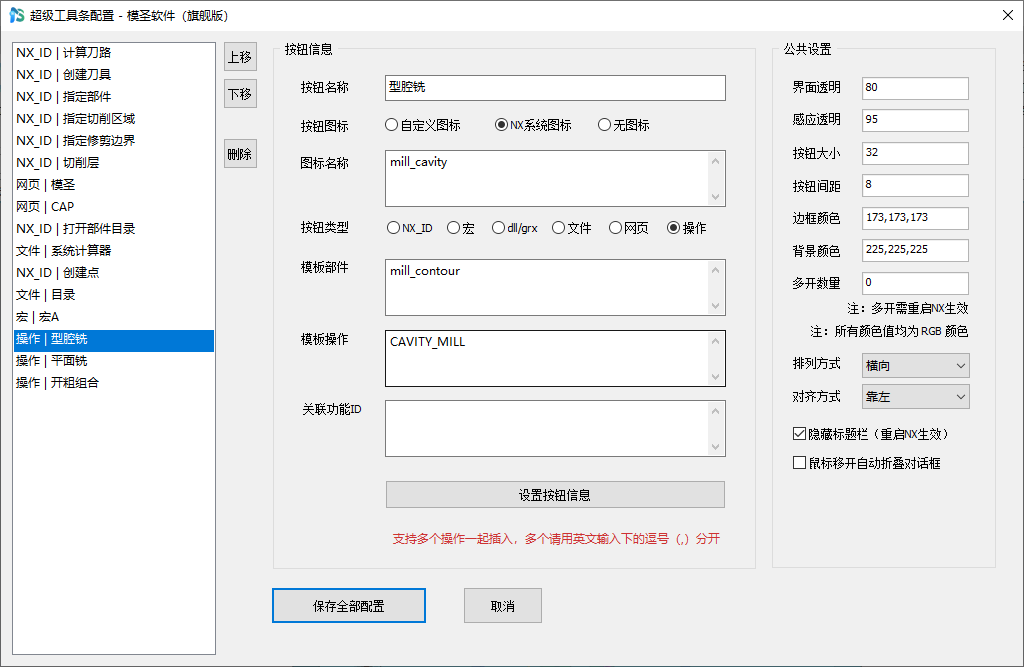
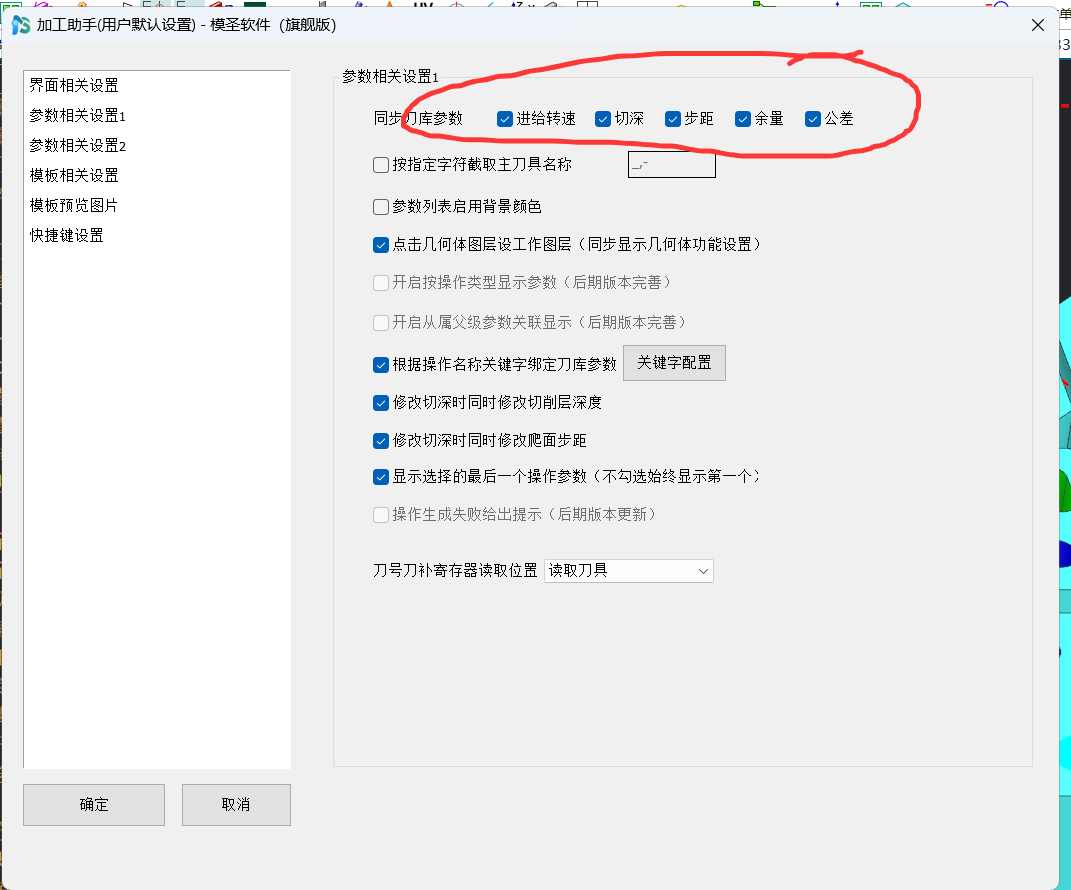
自动编程同步刀库时,要先确认当前默认刀库或指定刀库。自动编程界面底部可设置刀库,默认刀库可在右下角默认设置中调整;刀库名称可以使用中文,但要保持模板和规则引用一致。
查看答案 →