“调整配置”的搜索结果
找到 883 条内容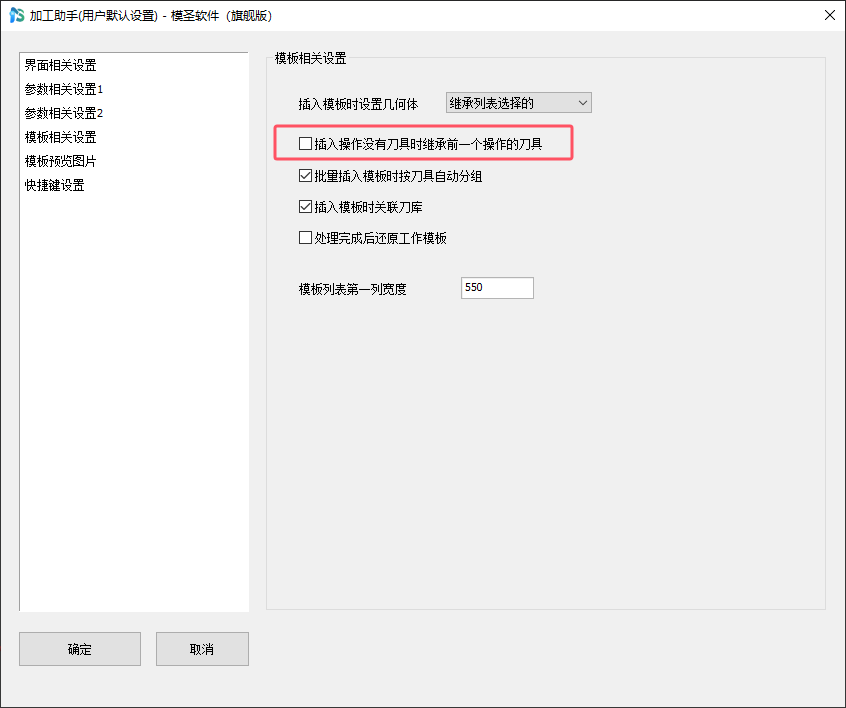
刀库管理界面里不用的字段能不能直接删除?
刀库管理表格里的字段不建议直接删除。即使用不到上半径、下半径、锥角、螺距等字段,也应保留表格结构,只维护自己需要的字段;删除列或数据结构可能导致导入时报无法识别的刀库数据。
阅读文章 →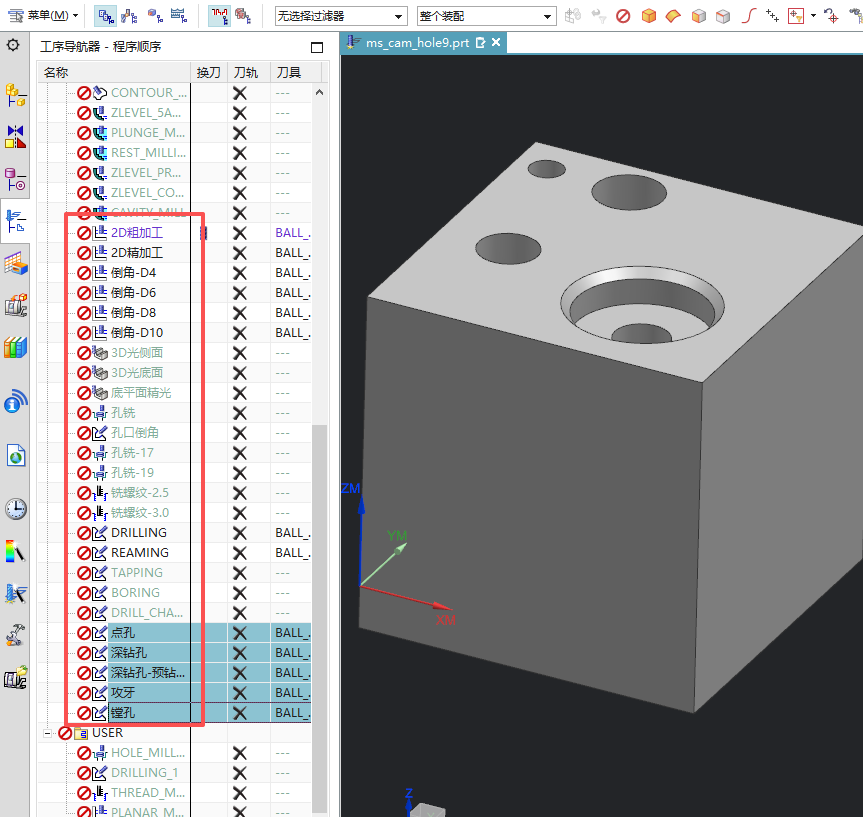
已有底孔后想直接螺旋开粗,可以用什么思路?
已有底孔后想让铣刀从底孔位置下刀,可以采用先做下刀孔/底孔,再用页签或孔自动配合对应模板的半自动流程。全自动是否能完全覆盖要看槽型和模板配置。
阅读文章 →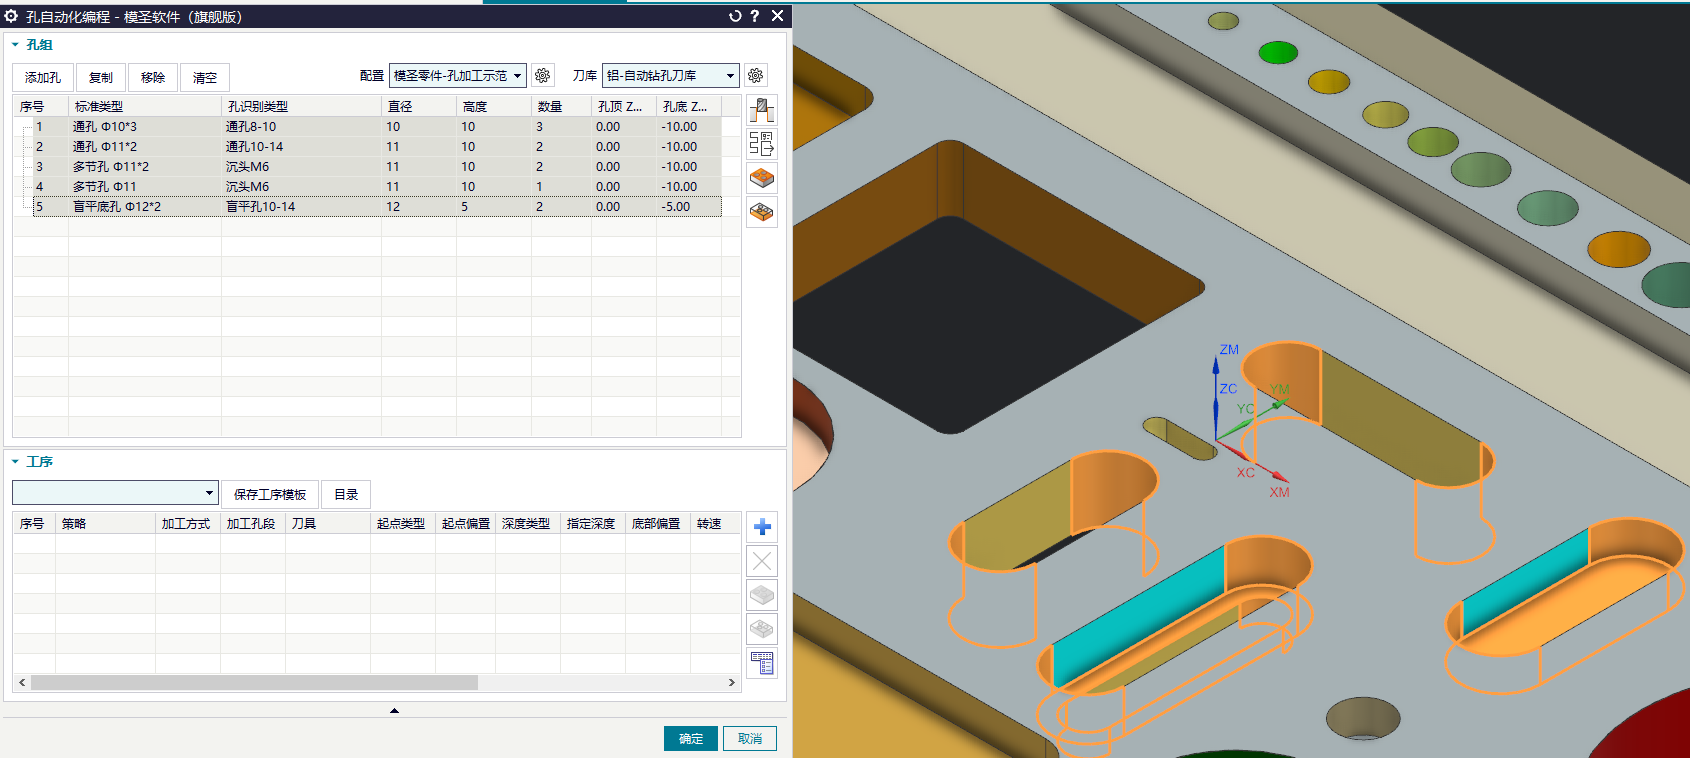
孔自动生成后只在表面点一下时,检查刀尖深度或孔尺寸识别
孔自动生成后刀路只在表面点一下,可能与钻头直径、孔识别尺寸或刀尖深度有关。可检查刀尖深度,必要时修正孔尺寸或把孔适当修大后再识别。
查看答案 →
自动编程模板不要直接照搬,应按本厂刀库和工艺重新整理
自动编程配置要达到稳定可用,通常需要按实际机床、刀库、材料、加工习惯和命名规则整理。直接照搬已有配置,往往会在刀具、参数、坐标、后处理和程序单输出上出现大量不匹配。
查看答案 →UG12 打印方向改成纵向后重启失效,可以从哪些位置处理?
UG12 制图打印方向改成纵向后重启又恢复横向时,可尝试修改制图模板、打印机默认参数或改用高版本/外部打印流程。单纯在一次打印窗口里改,可能不会永久保存。
查看答案 →
火花图或自动出图要加技术要求,应从出图模板和技术要求区处理
想在后处理或图纸中加入技术要求,实际应区分 NC 后处理和图纸出图。火花图、滑块图等图纸内容应从出图模板、技术要求区域和自动出图配置处理。
查看答案 →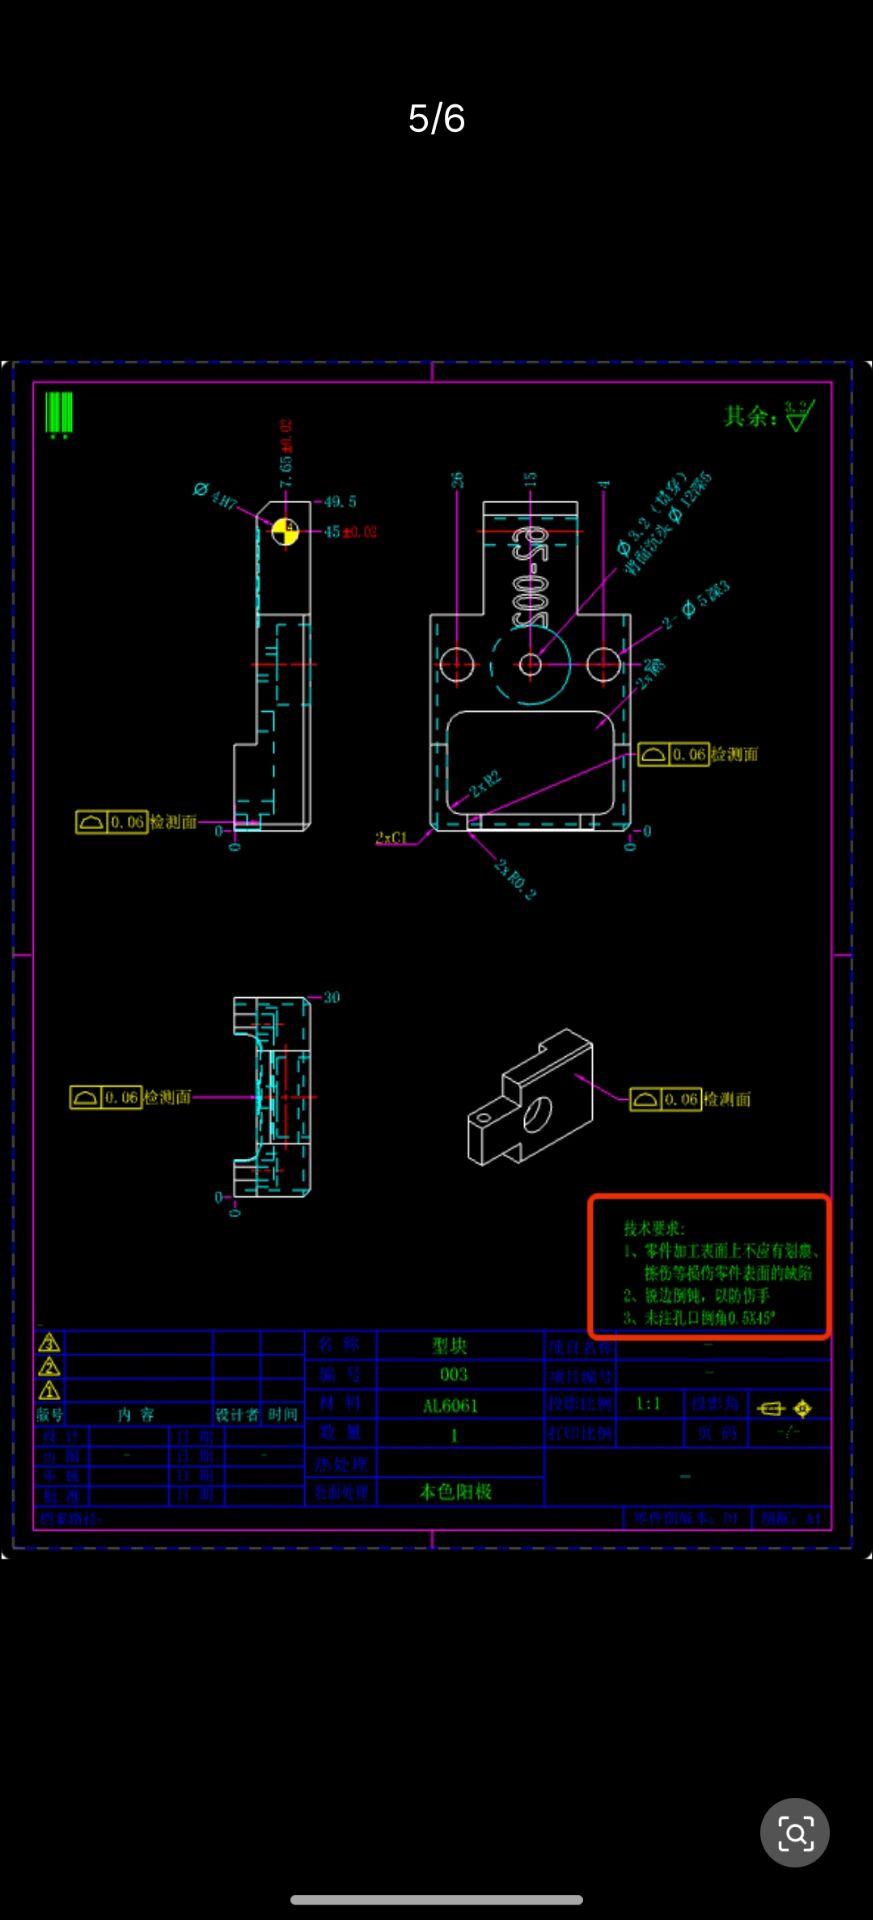
程序单避空长度或刀长不读取,先检查刀柄/夹持器和列变量
程序单里避空长度、最短刀长、装刀长显示异常时,先看刀具是否设置刀柄或夹持器,再检查列信息中使用的变量。加刀柄通常对应最短刀长,有夹持器时通常对应装刀长。
查看答案 →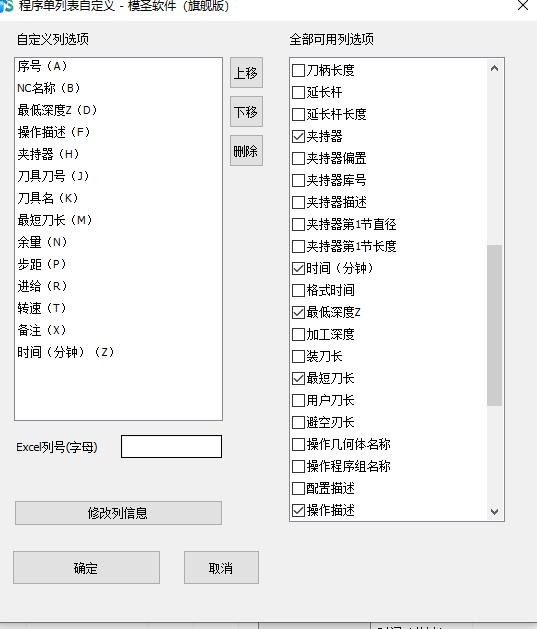
自动编程新建坐标夹具偏置想从 0 改为 1,可到加工模板里改
自动编程新建的坐标夹具偏置默认为 0,想改成 1 时,可进入调用的加工模板里调整对应坐标或夹具偏置参数。修改后要用简单程序后处理验证。
查看答案 →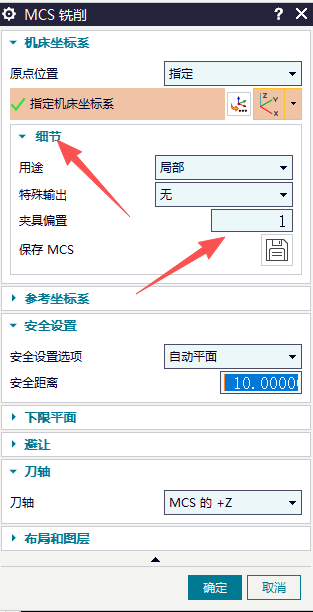
页签下拉组或图标布局异常时,可复制粘贴撑开后再改
制作下拉组页签时,如果布局挤在一起或显示异常,除了修复和重启,也可以先复制粘贴已有项把平铺区域撑开,后面再逐个修改内容,这样可减少频繁重启。
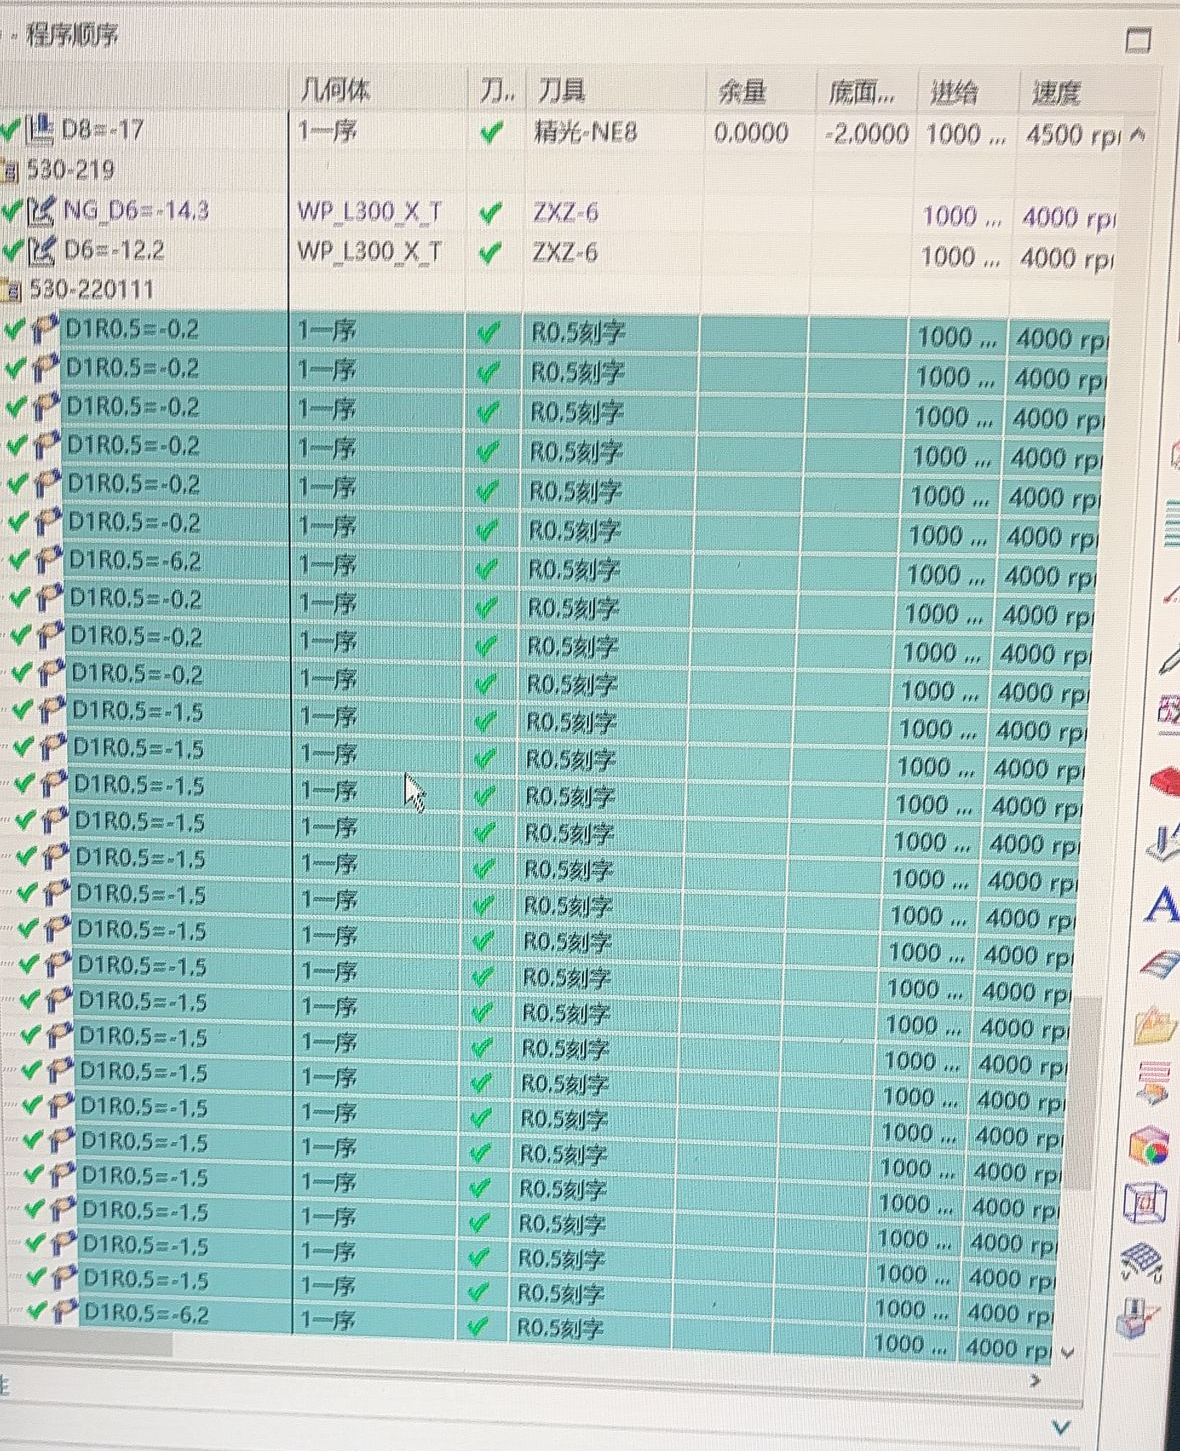
查看答案 →刻字下刀太慢时,优先检查模板进给与安全高度
刻字或平面文字加工时,如果下刀动作明显偏慢,需要同时检查模板中的下刀进给、切削进给、安全高度和避让高度。不同模板对下刀和切削进给的控制方式可能不同,调整后必须用小范围刀路验证。
查看答案 →