倒角参数填 0.3 却算出 -5,先检查哪里?
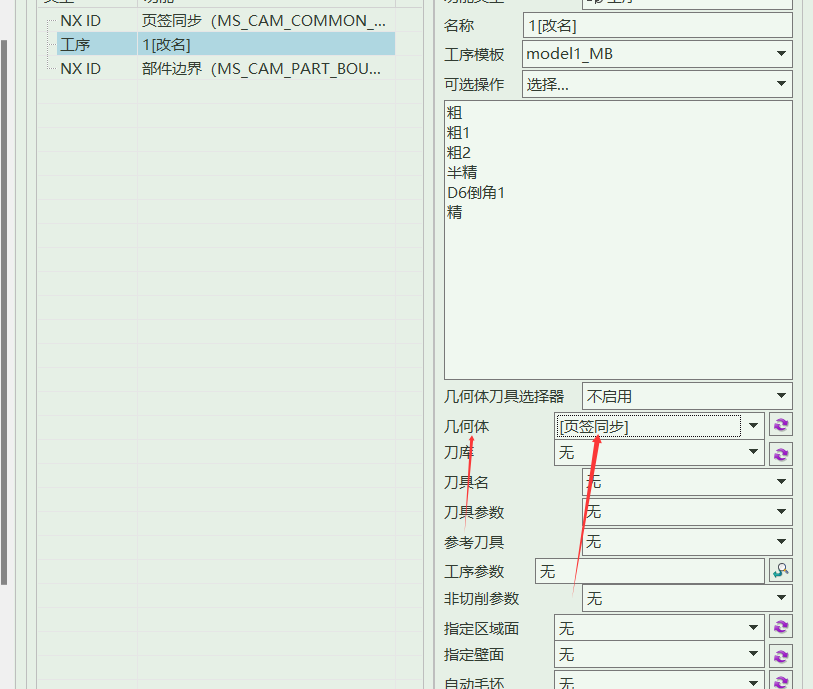
倒角参数填写 0.3 但结果变成较大的负值时,先打开倒角模板检查 Z 深度、侧面余量和刀具参数余量。若模型本身已经有倒角结构,也不要直接按普通 2D 倒角方式处理。
查看答案 →倒角参数填写 0.3 但结果变成较大的负值时,先打开倒角模板检查 Z 深度、侧面余量和刀具参数余量。若模型本身已经有倒角结构,也不要直接按普通 2D 倒角方式处理。
查看答案 →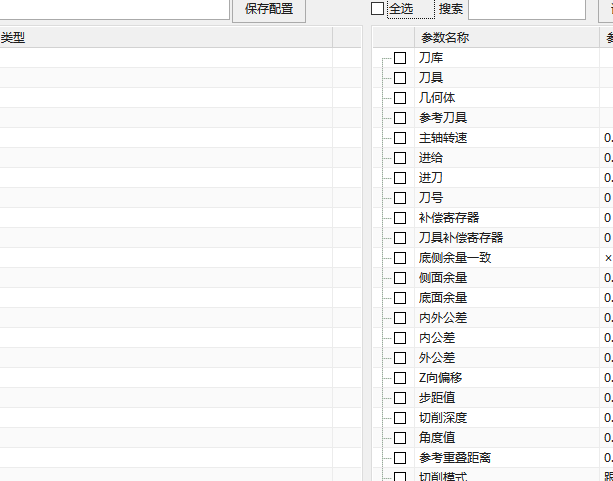
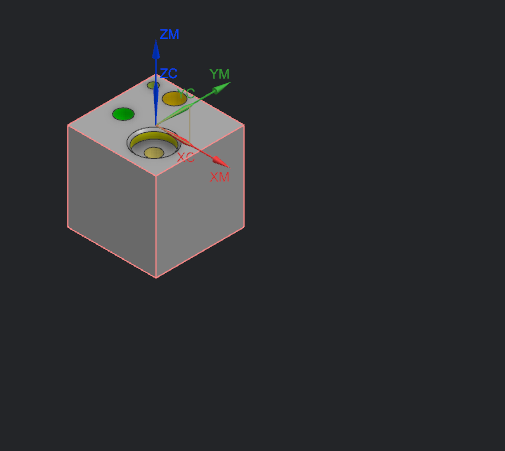

底壁铣或自动编程识别毛坯厚度不稳定时,要检查加工区域两端是否有倒角、凸台或连续特征干扰。特征连接在一起时,厚度识别可能被带偏,必要时可先简化特征或拆分加工区域验证。
查看答案 →

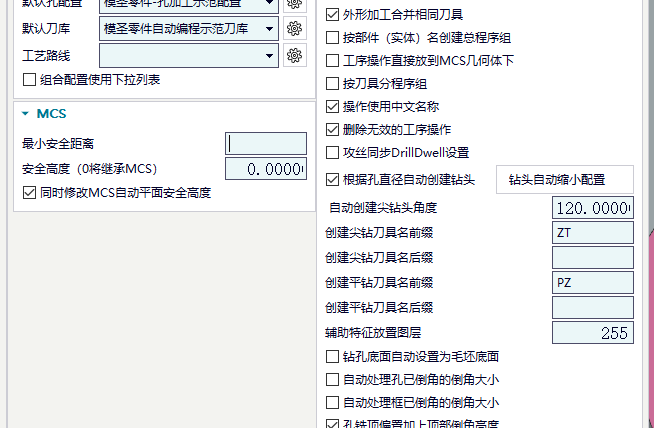
自动编程同步刀库时,要先确认当前默认刀库或指定刀库。自动编程界面底部可设置刀库,默认刀库可在右下角默认设置中调整;刀库名称可以使用中文,但要保持模板和规则引用一致。
查看答案 →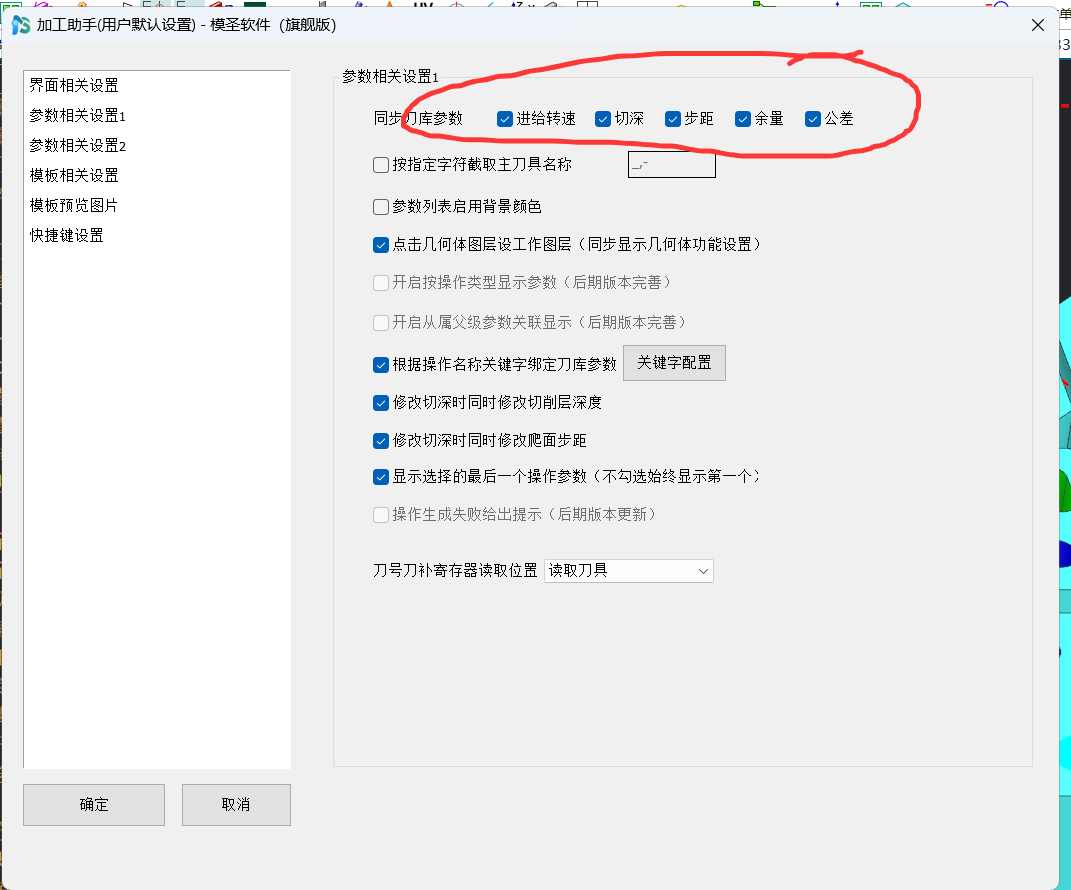
透明助手或加工助手换刀后参数不跟随时,要同时检查刀库同步和关键字配置。仅同步刀库参数不一定等于换刀自动变化;需要启用按操作名关键字绑定刀库参数,并按刀具或操作名称配置关键字规则。
查看答案 →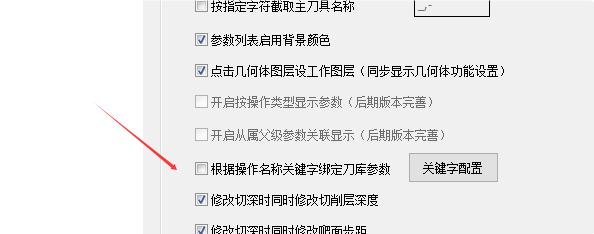
已有加工模板里的刀具,可以先打开旧模板,让模板中的刀具集中出现,再一键导入模圣刀库。新手配置时建议先从刀库开始,刀库稳定后再做自动编程和页签模板。
查看答案 →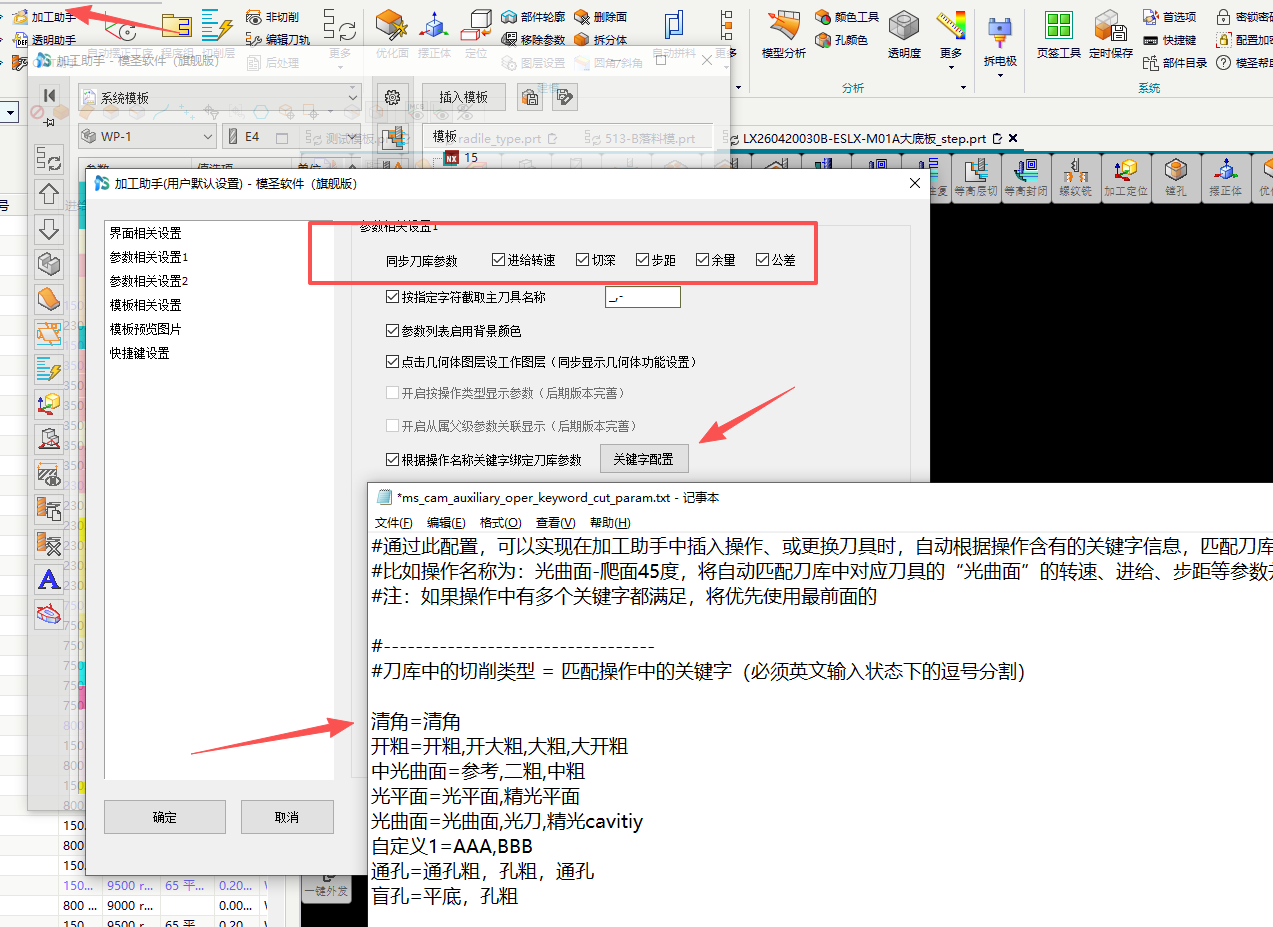

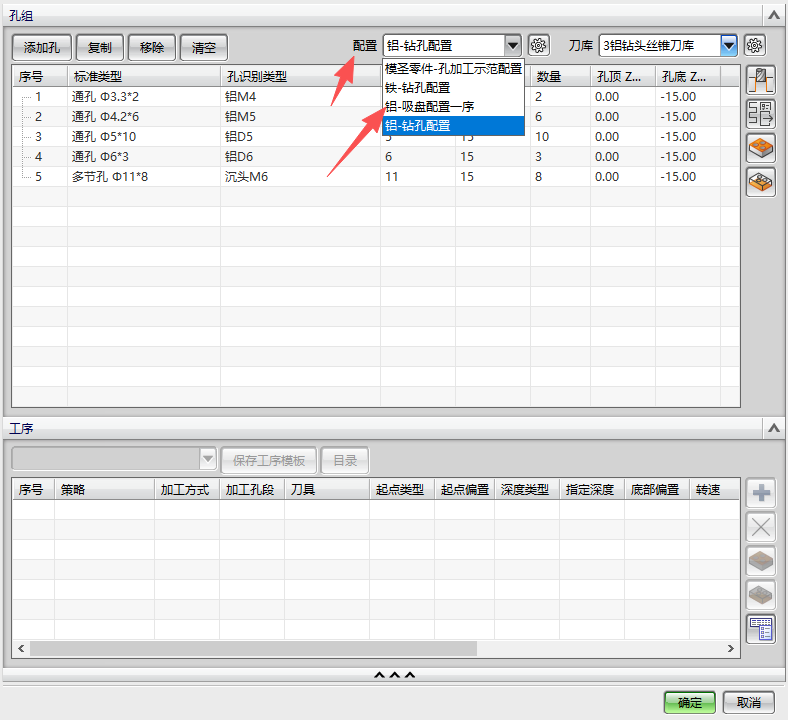
钻头 Q 值、下刀深度或钻孔参数不生效时,不要只改参数框,要先确认当前调用的刀库是否正确。用错刀库时,参数看似调整过,实际生成仍会读取错误来源。
查看答案 →