6mm 螺丝底孔和 5.0 锥底精孔怎么区分?
精孔通常不能完全靠软件自动判断。常用做法是给固定孔径或牙孔、销孔等特殊孔建立统一颜色规则,再让孔自动编程按颜色或孔径范围区分;没有统一颜色时,需要人工先上色。
查看答案 →
精孔通常不能完全靠软件自动判断。常用做法是给固定孔径或牙孔、销孔等特殊孔建立统一颜色规则,再让孔自动编程按颜色或孔径范围区分;没有统一颜色时,需要人工先上色。
查看答案 →

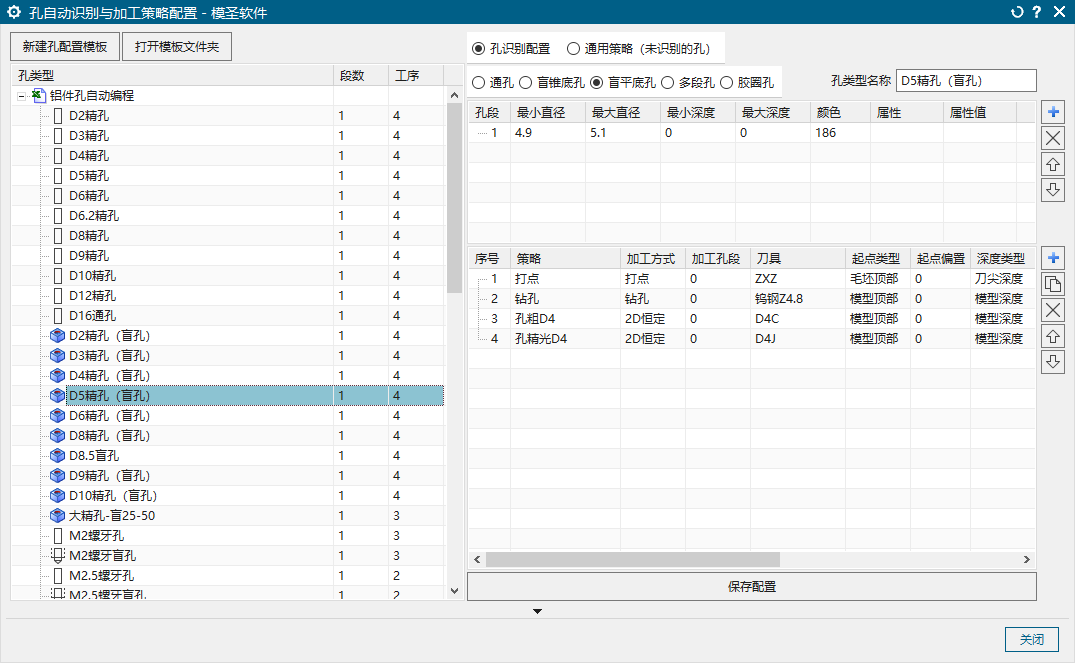
自动孔编程后精孔颜色被改回去时,优先检查自动孔配置中是否启用了按规则重新写颜色、孔颜色或识别颜色相关选项。若已经提前手动改色,不希望生成时覆盖,就应取消会重写颜色的选项。
阅读文章 →
孔自动配置可以按孔径范围划分加工方式。例如通孔最大设置到 18.1,18 以下按钻孔策略处理,超过 18 的孔再交给铣削策略。刀具和参数应配合模圣刀库,让常用钻头自动带出转速进给。
阅读文章 →
配置自动钻孔时,可以按公司常用最大钻孔能力设置孔径范围。例如最大钻到 11mm,就先把通孔策略覆盖到 11 左右,再让对应刀具和参数从刀库中带出;超过范围的孔再用其他策略处理。
查看答案 →

孔自动编程识别不到部分孔时,先检查孔是否为两半面;如果是两半面,需要先优化面再选择孔。螺纹孔不一定必须依赖模型螺纹特征,也可以通过孔径范围配置来识别。 对于型钢、槽钢或反面孔选不中的情况,也可先分割或优化面后再重新选择。
阅读文章 →
5mm 精孔不识别时,直径范围不要写得过死。可把最小直径和最大直径设成合理区间,并把精孔规则放到更靠前的位置;相近孔仍混淆时,再用深度差异区分。
查看答案 →

底壁铣或自动编程识别毛坯厚度不稳定时,要检查加工区域两端是否有倒角、凸台或连续特征干扰。特征连接在一起时,厚度识别可能被带偏,必要时可先简化特征或拆分加工区域验证。
查看答案 →

页签模板不是简单复制别人的配置就能通用。最基础的做法是先准备一个策略或加工方法,参数由工序参数库或刀具参数控制;需要完全自动不停顿的场景,应使用自动编程,页签更适合半自动辅助。
阅读文章 →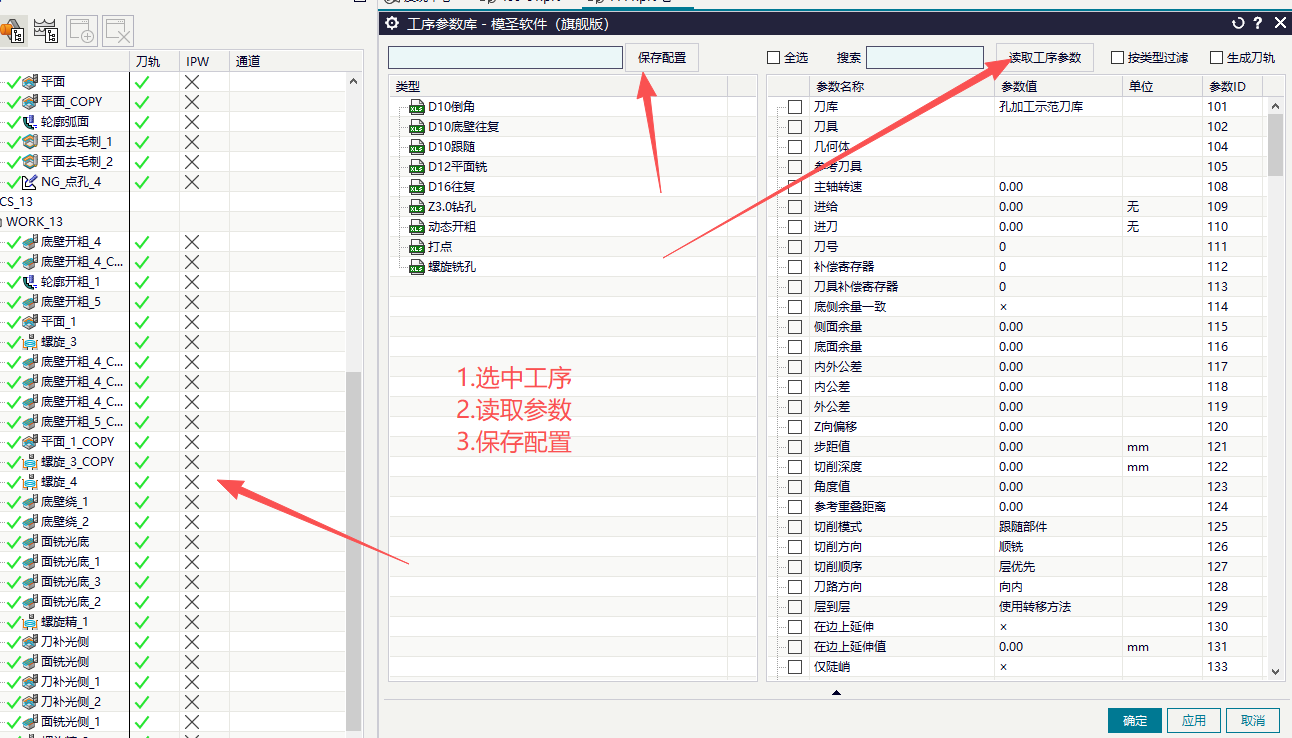
页签模板不是简单复制别人的配置就能通用。最基础的做法是先准备一个策略或加工方法,参数由工序参数库或刀具参数控制;需要完全自动不停顿的场景,应使用自动编程,页签更适合半自动辅助。
阅读文章 →