
透明助手和 ONT 助手在 V5.4 更新中有哪些变化?
V5.4 更新中,透明助手和 ONT 助手解锁全部功能到个人版;同时零件自动编程、孔自动编程、页签工具栏、工艺路线和配置系统也有多项更新。
阅读文章 →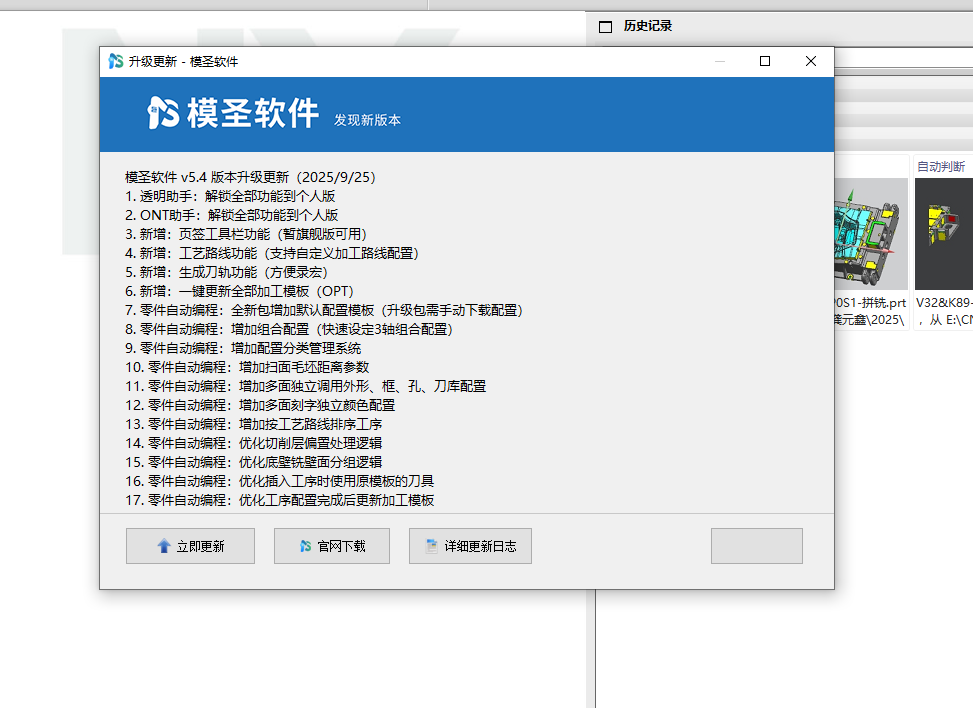
V5.4 更新中,透明助手和 ONT 助手解锁全部功能到个人版;同时零件自动编程、孔自动编程、页签工具栏、工艺路线和配置系统也有多项更新。
阅读文章 →
已有底孔后想让铣刀从底孔位置下刀,可以采用先做下刀孔/底孔,再用页签或孔自动配合对应模板的半自动流程。全自动是否能完全覆盖要看槽型和模板配置。
阅读文章 →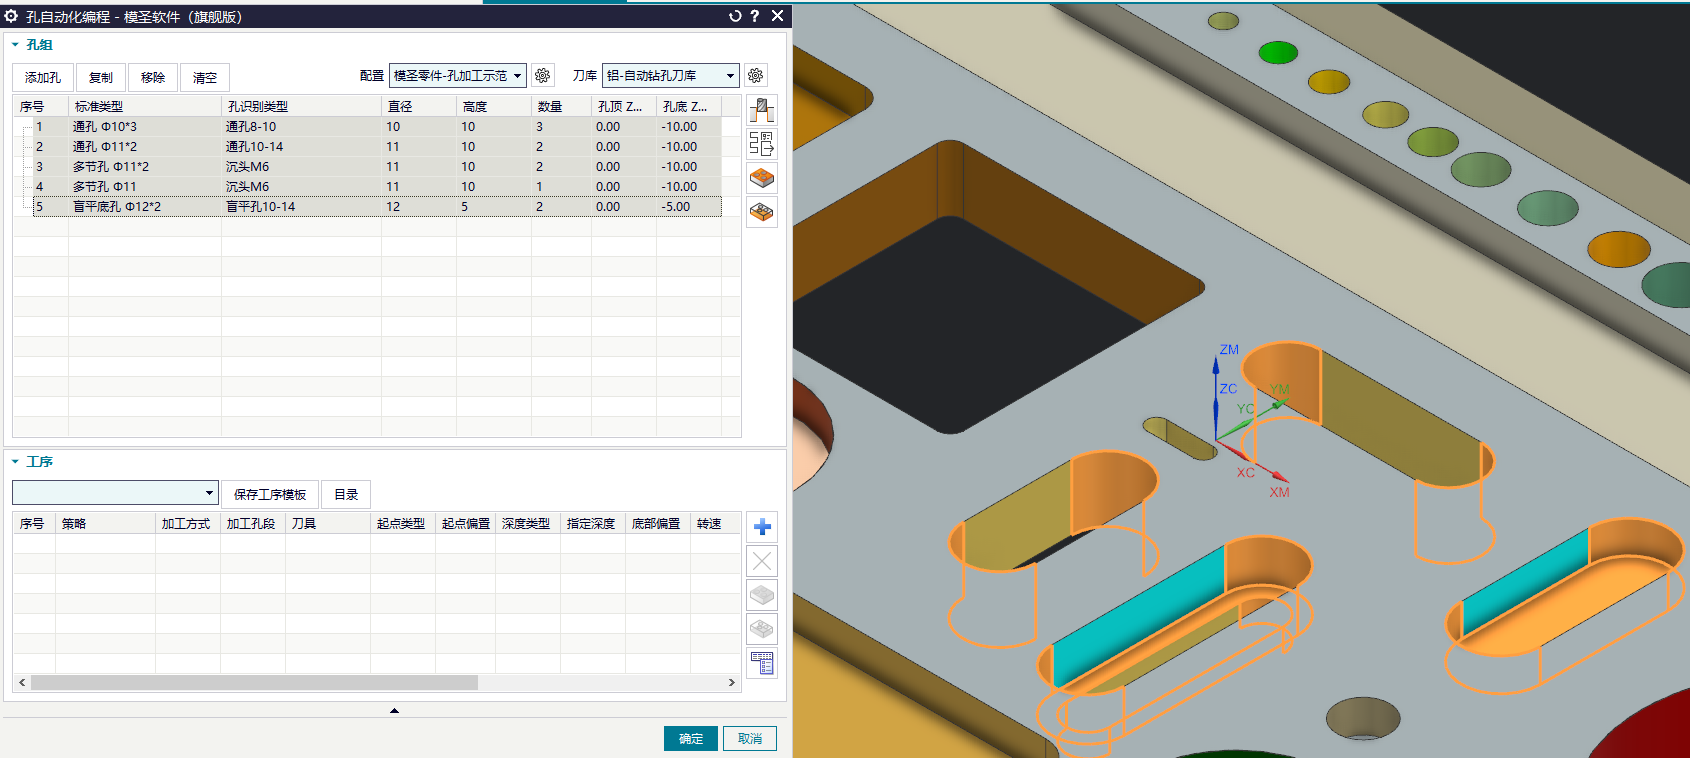

孔自动生成后刀路只在表面点一下,可能与钻头直径、孔识别尺寸或刀尖深度有关。可检查刀尖深度,必要时修正孔尺寸或把孔适当修大后再识别。
查看答案 →如果目标是自动找孔、按孔径选择钻头并生成孔加工,优先使用孔自动编程。页签更适合半自动调用模板,孔识别和自动选刀这类工作交给孔自动更合适。
查看答案 →
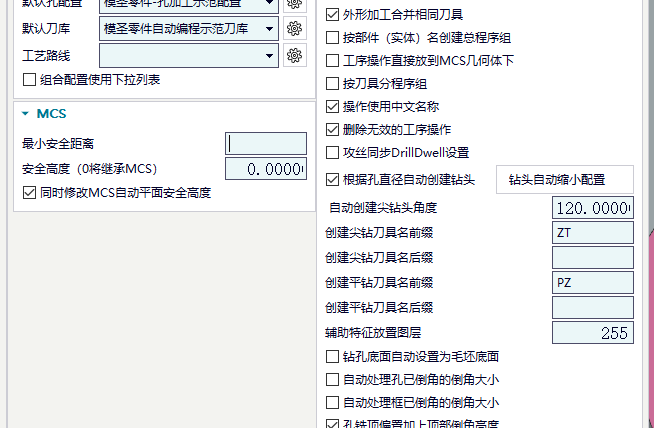



孔自动编程的配置既可以在软件界面中调整,也可以在 Excel 表格中批量维护。少量修改或不熟悉表格时,在界面里改更直观;大量参数需要复制、批量调整时,Excel 会更快。
查看答案 →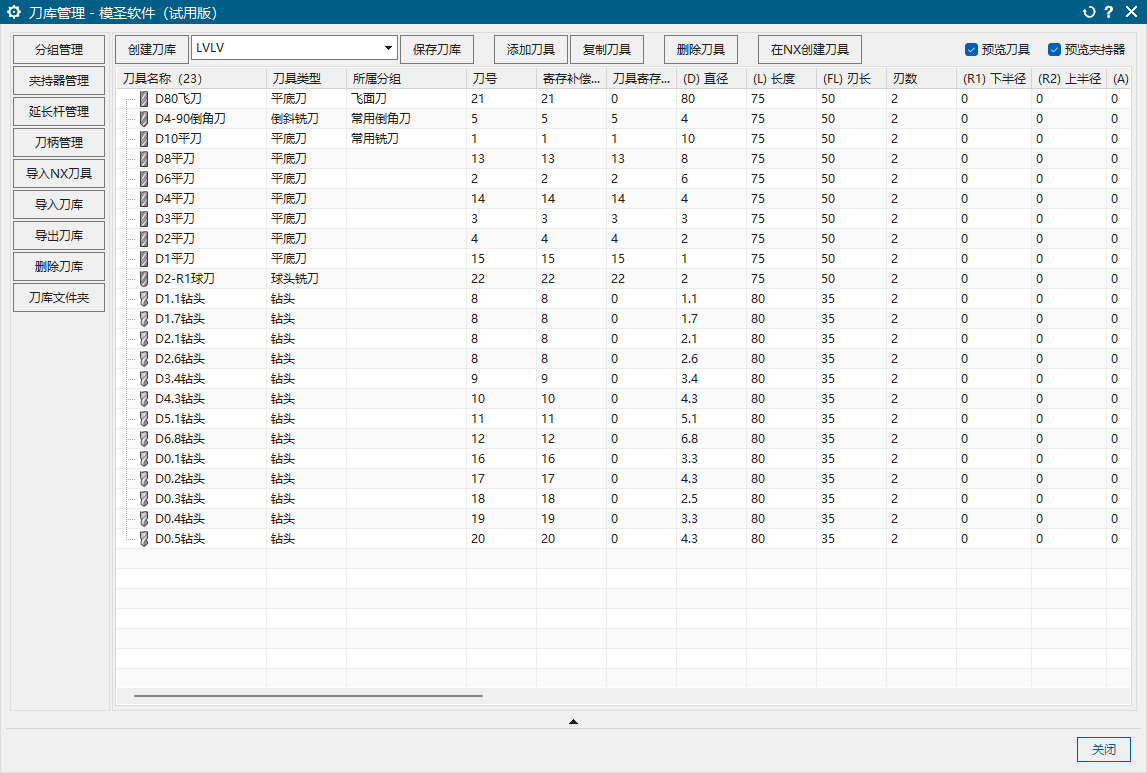
后处理界面勾选计算刀长后,最短刀长的计算来源要分清。四轴、五轴场景可优先尝试 NX/UG 自带算法;但钻头、台阶孔、孔距侧壁较近等情况可能不够准,计算结果仍要人工复核。
查看答案 →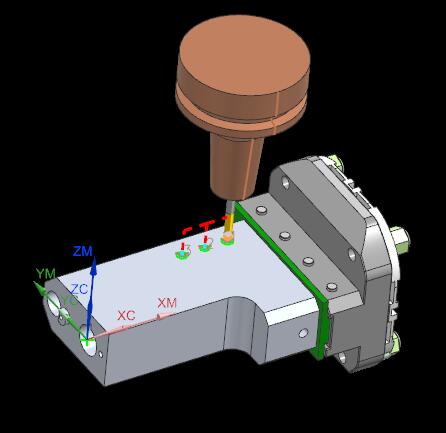
没有设置刀柄或装夹刀长时,不建议把刀具实际刀长当作安全加工深度。程序单需要表达加工到多深时,可优先使用“最低深度Z”等变量,按程序最低 Z 值或切削深度逻辑显示。正式使用前应结合工件坐标和模板说明复核。
查看答案 →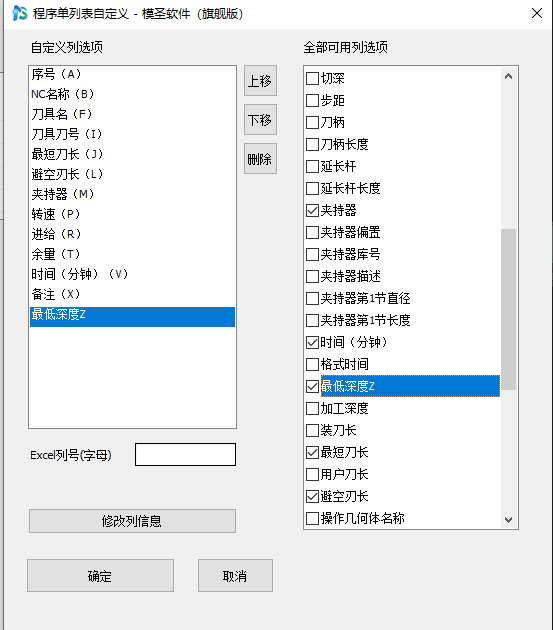
孔自动编程创建成平刀、铣刀、牛鼻刀或刀具类型不对时,先检查刀库、调用模板和当前编程文件中是否都有需要的刀具;再检查自动建刀规则、刀具类型、直径范围、圆角和缩小量设置。
查看答案 →