零件自动编程怎样加工第二面?
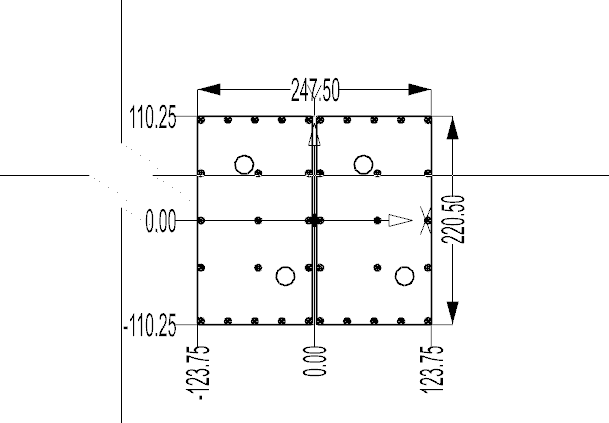
零件自动编程需要加工第二面或多面时,不是简单再点一次单面加工,而是应切换到多面(多 MCS)模式,并配置方位模板,让每个加工方位对应正确的毛坯、刀轴和方位名称。
查看答案 →
零件自动编程需要加工第二面或多面时,不是简单再点一次单面加工,而是应切换到多面(多 MCS)模式,并配置方位模板,让每个加工方位对应正确的毛坯、刀轴和方位名称。
查看答案 →
程序单或刀单要显示刀柄直径,前提是刀具已经使用模圣刀柄/夹持器数据,并在程序单自定义列中加入刀柄相关字段。如果当前模板不能单独输出刀柄直径,可把刀柄名称按 SD、SL、STL 等规则标准化,让程序单显示刀柄名称来表达直径和长度。
查看答案 →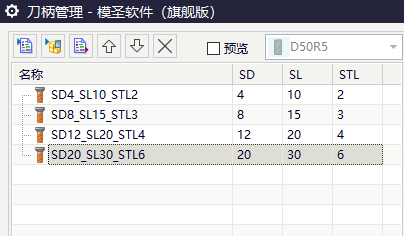
吸盘或磁台上钻通孔不想钻穿时,除了设置底部余量,还要确认调用的操作类型为“至底面”、默认设置里启用了自动设置底面,并检查“仅识别关键字”是否限制了配置匹配。
查看答案 →
自动编程生成程序组时,按一把刀一个程序组会影响后处理输出结构;勾选总程序时,可能同时输出总程序和各程序组程序。不勾选时通常只输出各程序组程序。
查看答案 →


程序单时间需要比 NX/UG 计算时间增加时,可在后处理程序单设置或默认设置中调整加工时间倍数。输出时要区分程序时间和按比例换算后的实际时间。
查看答案 →