“后处理检查”的搜索结果
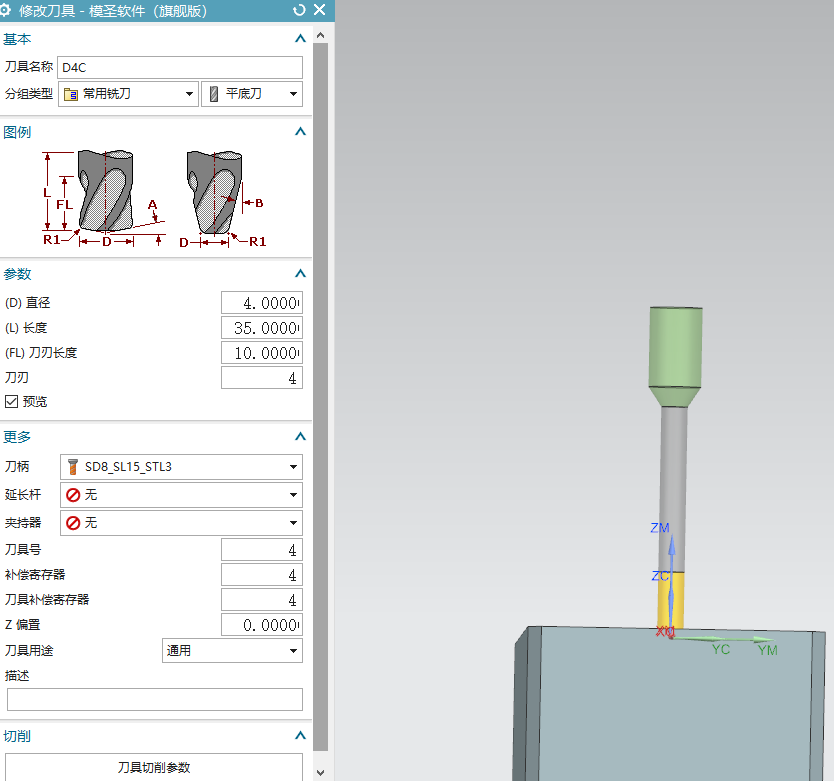
找到 650 条内容页签调用刀具后螺距不显示,检查页签刀具参数或工序参数库
从刀库调用刀具后螺距不显示时,不能只看刀库是否有参数。页签里也需要设置对应刀具参数,或在工序参数库中保存螺距,再让页签调用工序参数。
查看答案 →
夹具偏置报警时,先核对工序里的夹具偏置编号
多坐标或宏程序输出报警夹具偏置时,先检查工序或模板里的夹具偏置编号是否符合后处理规则。夹具偏置编号不一致,可能导致后处理报警或输出不符合预期。
查看答案 →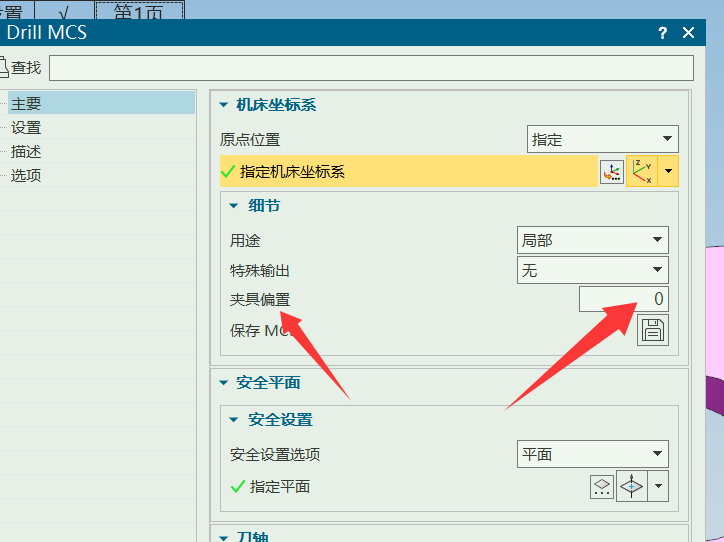
模圣软件怎样融入 NX 加工编程流程?
常规 NX 加工编程需要摆正、创建刀具、几何体、操作、设置切削参数和非切削参数,再生成刀路、检查和后处理。模圣软件主要用于把这些步骤中的重复设置变快。
查看答案 →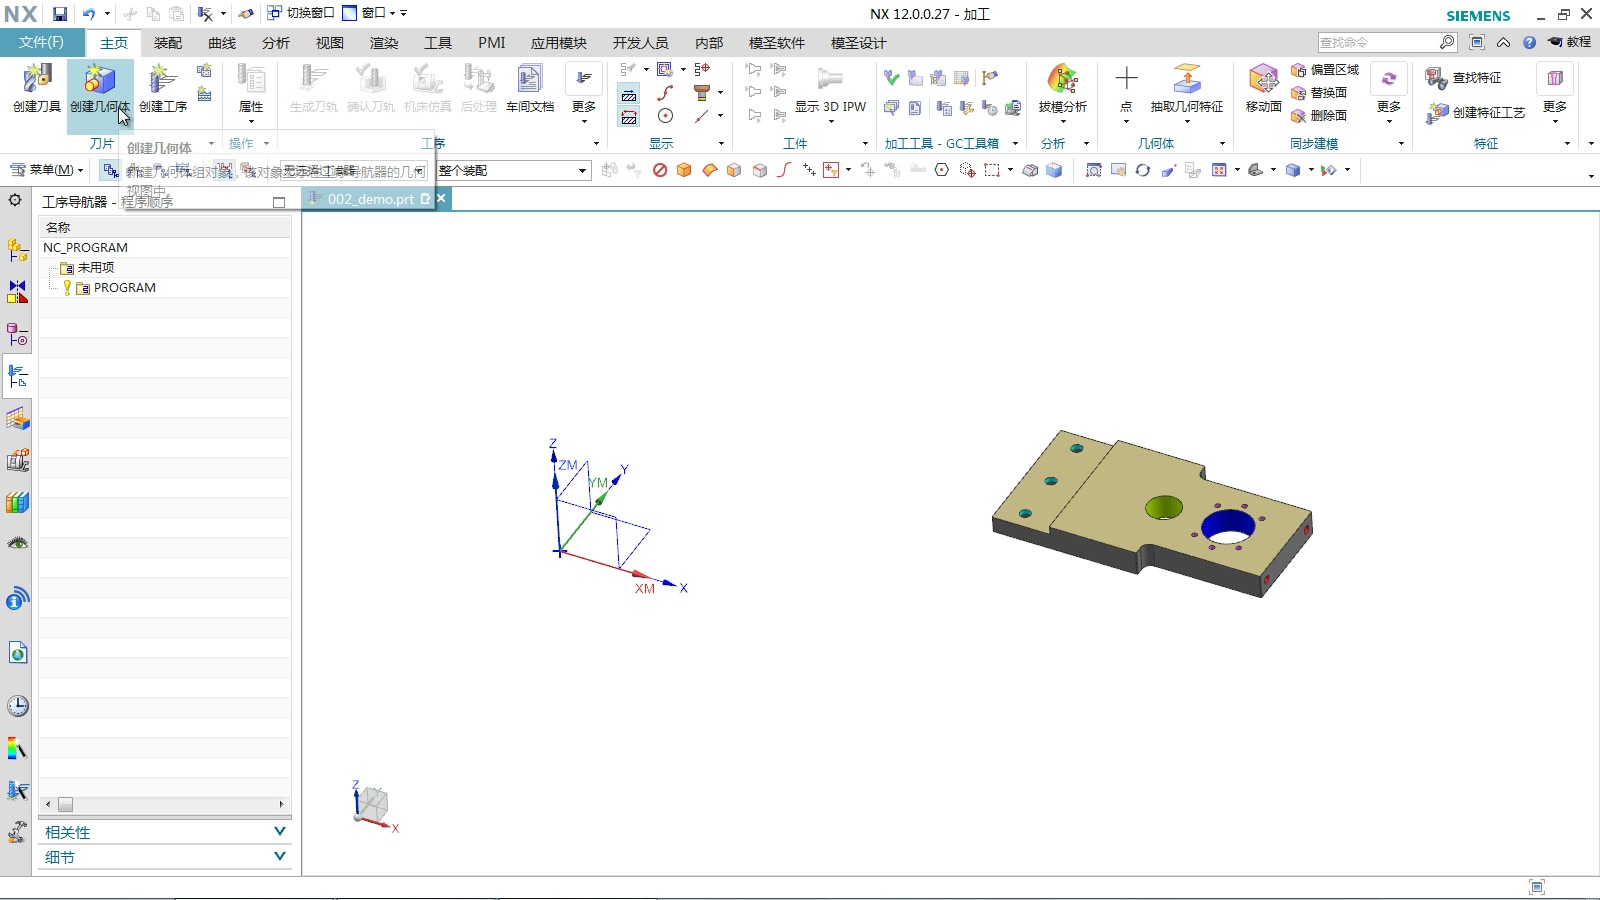
同一条程序想输出两次并使用不同程序名怎么办?
同一条刀路需要跑两遍,并且在程序单或后处理里显示不同程序名时,不建议直接普通复制;可用变换里的复制方式,距离设置为 0、0、0,得到一条位置不变的新刀路后再改程序名。正式输出前要重新检查程序名和后处理结果。
查看答案 →
怎样让程序单和 NC 文件放在同一个文件夹?
程序单和后处理输出路径建议保持一致。想让 NC 文件和程序单放到同一文件夹时,应检查程序单输出路径、后处理输出路径以及是否跟随当前部件路径,必要时把两边路径设置成同一个目录。
查看答案 →刀库按材料或设备区分时,策略要不要也做很多套?
后处理前提示转速为 S0、进给未修改时,先检查工序里的转速和进给参数。自动编程生成刀路后仍需要确认模板、刀库和切削参数是否完整,默认设置不代表可以直接安全后处理。
阅读文章 →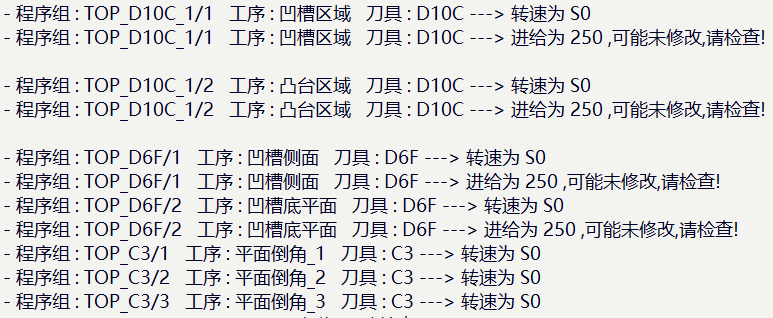
程序单内容位置错乱时怎么调整坐标点和宽度?
程序单内容位置、列宽或子体显示错乱时,应检查实际使用的后处理程序单模板,在模板设置中找到对应字段的坐标点和宽度并重新填写。不同后处理正常与否,通常和模板配置是否一致有关。
查看答案 →怎样在第一把刀换刀前输出 M00?
想在第一把刀换刀前输出 M00,通常不是普通 UG 用户事件能稳定解决的,需要后处理配合。可通过用户切削控制或用户定义事件加判断,让后处理在检查刀具前输出指定代码。
查看答案 →中心钻或倒角刀在程序单里没有输出工序类型怎么办?
中心钻、钻嘴或倒角刀在程序单里没有按“开粗、精光”等类型输出时,可到后处理程序单模板里检查匹配规则。类型通常可按余量或程序名关键字判断。
查看答案 →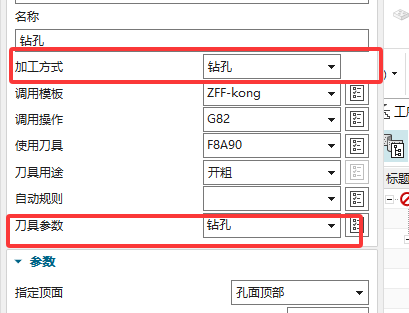
自动编程创建的几何体和 MCS 可以按同名规则生成吗?
孔自动编程生成的坐标系如果与模板坐标系不一致,先检查是否勾选了新建坐标。希望沿用模板或当前坐标时,一般不要启用新建坐标,并确认 MCS、夹具偏置和后处理输出一致。
查看答案 →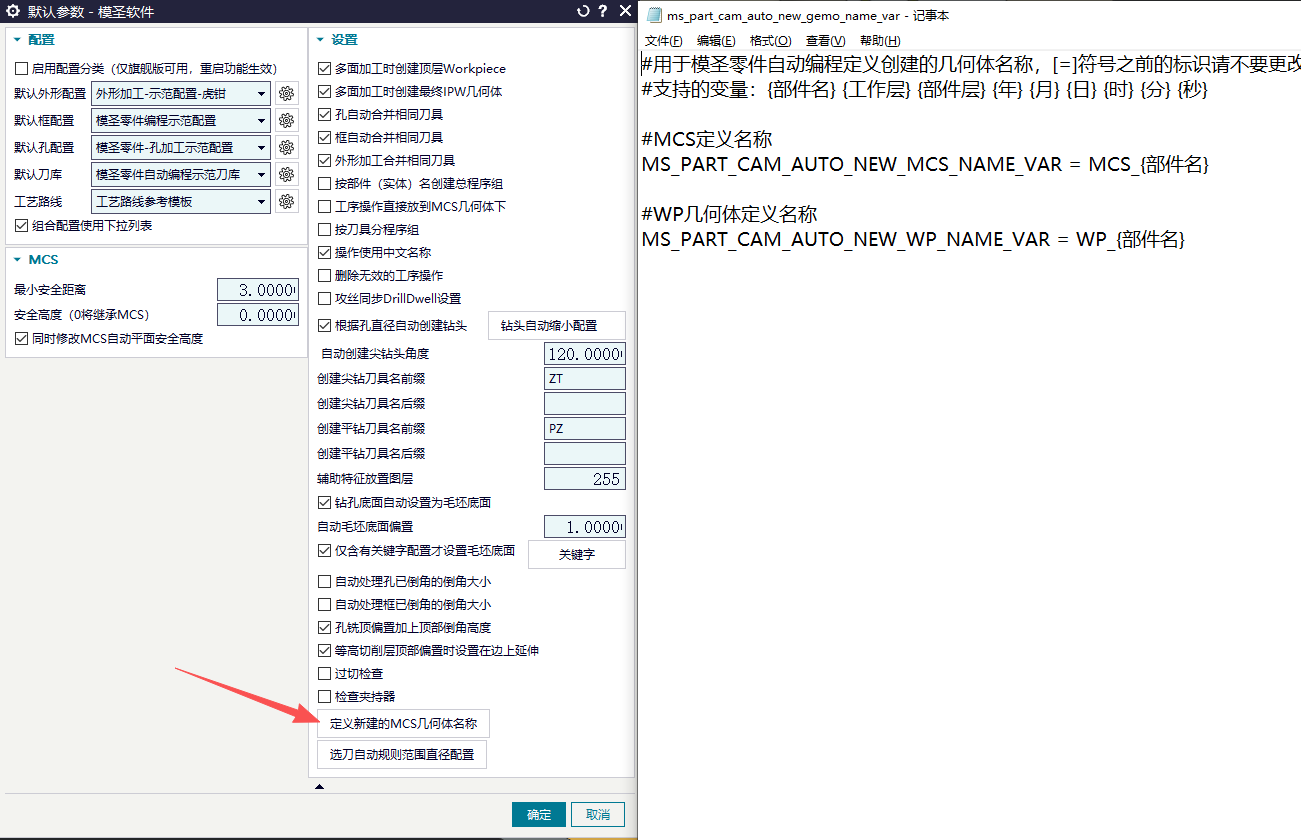
程序单避空长度为什么不显示数字?
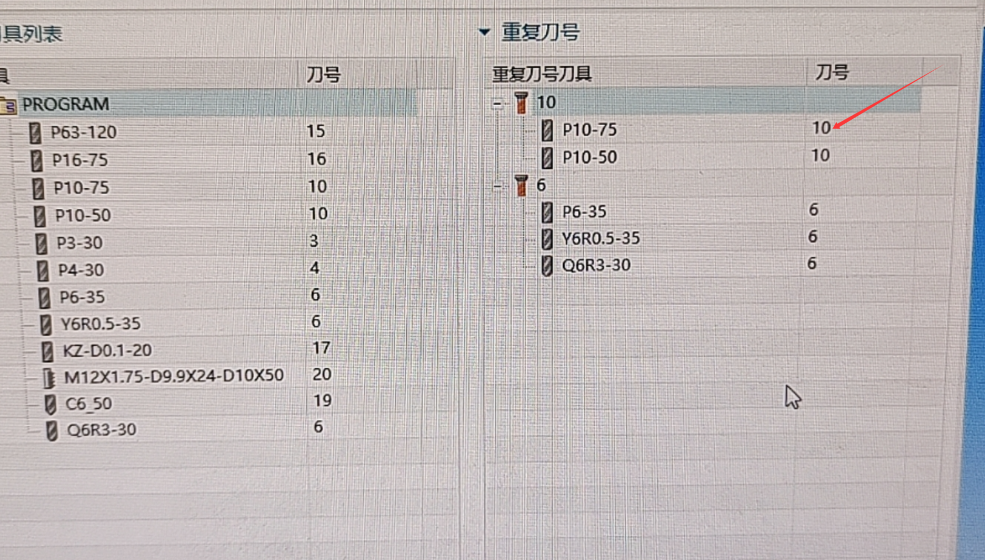
程序单或后处理中最短刀长不显示时,先确认要输出的是最短刀长、避空长度还是用户刀长,再检查后处理程序单模板字段是否已绑定对应变量,并确认刀具具备刀柄或夹持器数据。
查看答案 →