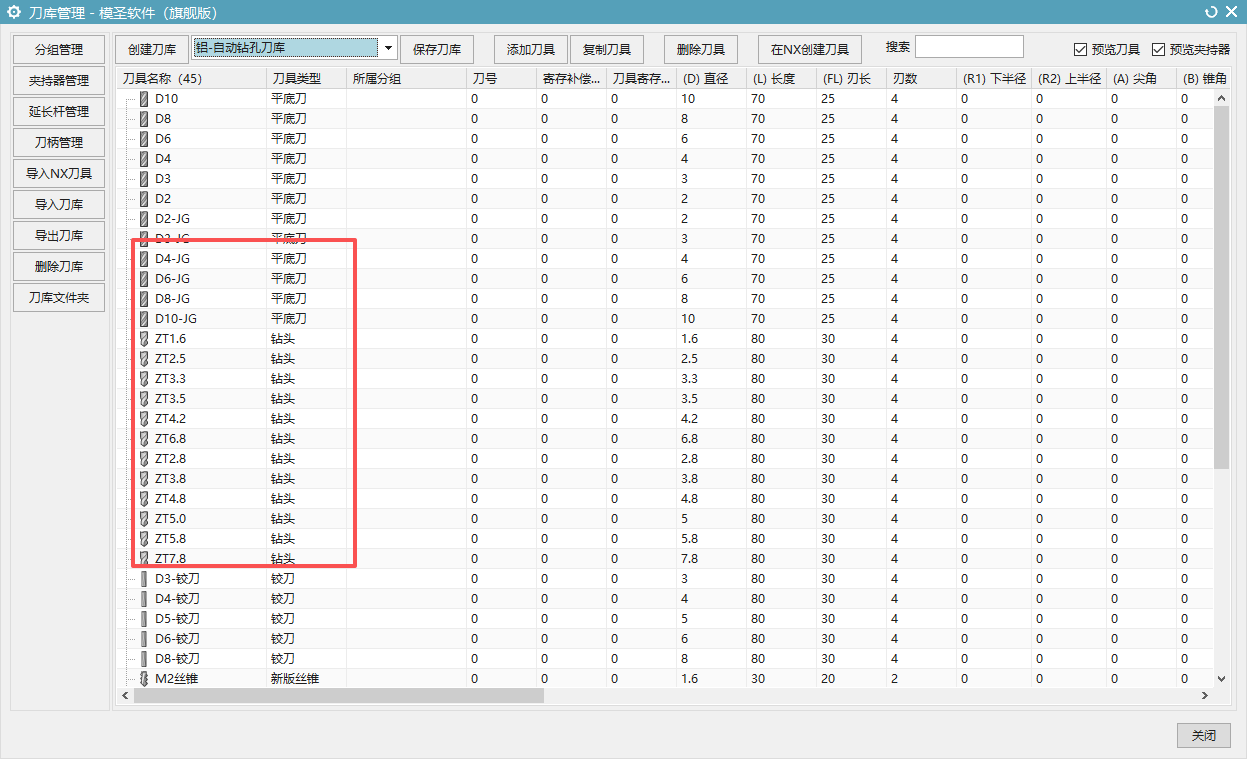
自动编程读取不到刀库参数时,可以改用工序参数库吗?
某些工序不直接读取刀库里的参数时,可以把转速、进给、步距、余量等放到工序参数库里维护,让策略按工序参数库调用。这样比强行让所有内容都从刀库读取更稳定。
查看答案 →某些工序不直接读取刀库里的参数时,可以把转速、进给、步距、余量等放到工序参数库里维护,让策略按工序参数库调用。这样比强行让所有内容都从刀库读取更稳定。
查看答案 →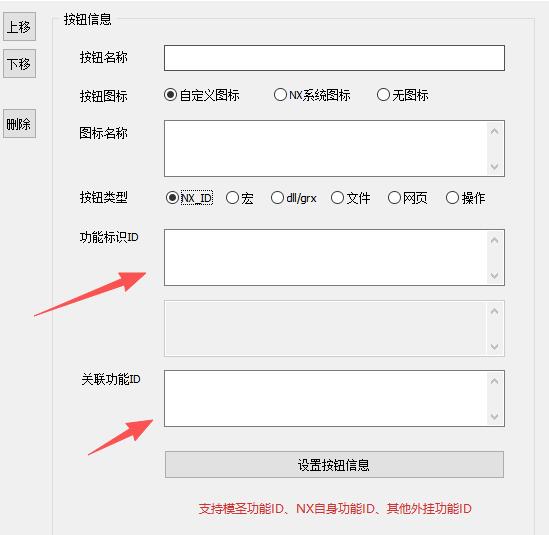
自动编程模板里的策略名称不清楚时,可先看策略右边括号中的类型提示。例如倒角可能对应多种加工方式,仍要进入配置查看具体使用的策略和模板。
查看答案 →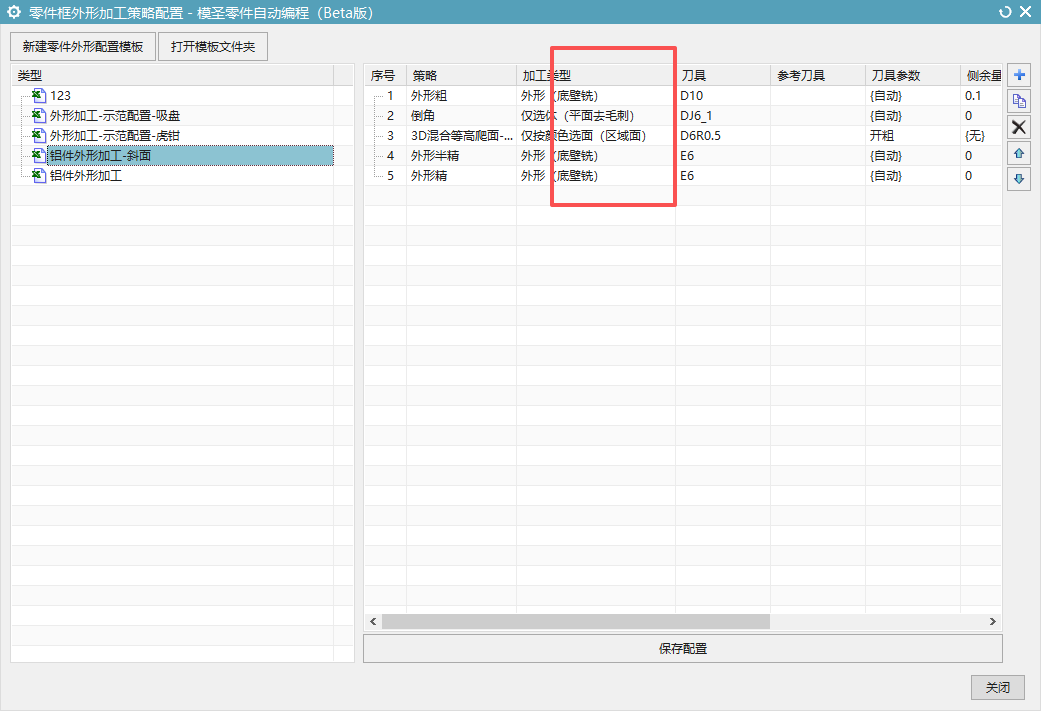
2D 转 3D 更适合图纸线型规范、特征表达清楚的冲压模类图纸;如果图纸线型不统一、孔和沉头孔表达不完整,可能只识别外形或漏掉特征。当前不要把它当成自动理解任意图纸的功能使用。
查看答案 →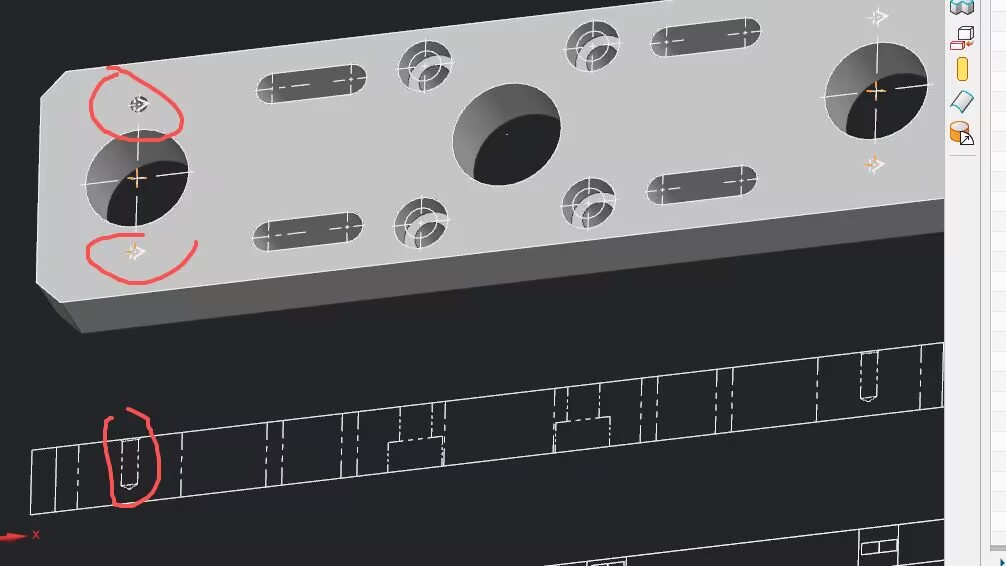
透明助手修改参数时,通常要先选中目标刀路或目标工序,再打开对应功能。某些按钮在没有选中刀路时不会显示或不可用;批量改公差、刀具参数、非切削参数等操作,也应先明确选择范围。
查看答案 →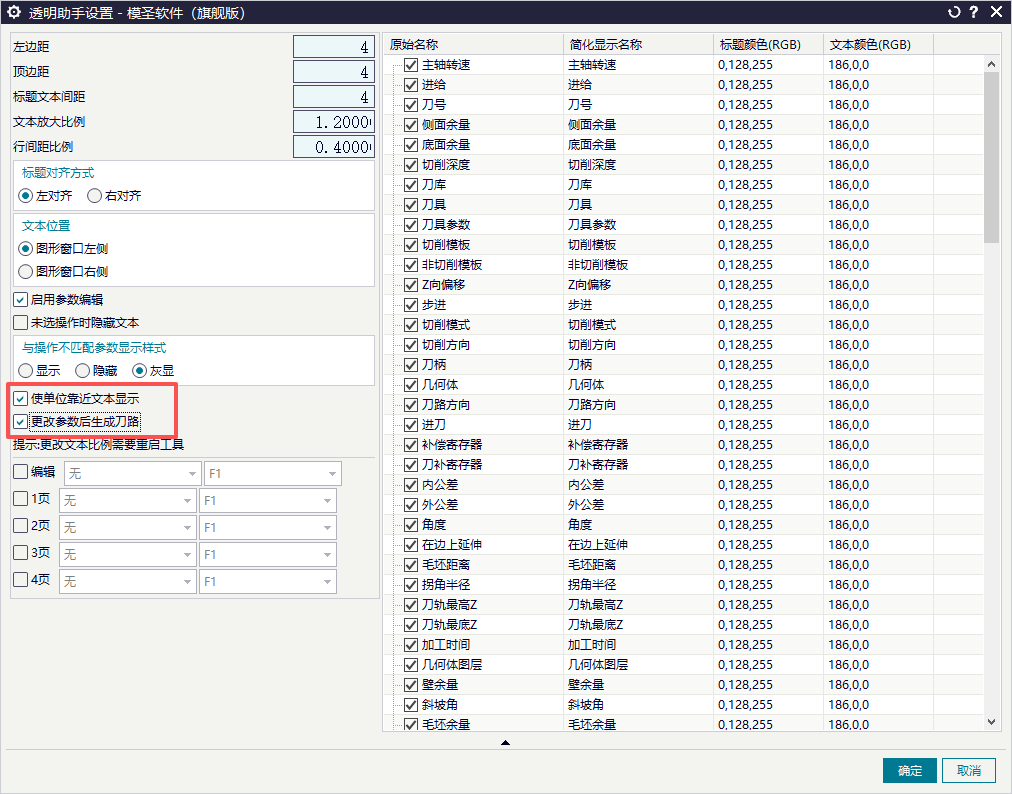
钻孔底部停顿的代码格式要区分输出方式:G04 停顿常用 X 秒数,钻孔循环如 G82 中的停顿常用 P 毫秒或系统规定格式。用 G0/G1 方式钻孔时,P3 可能不适合作为 G04 停顿。
查看答案 →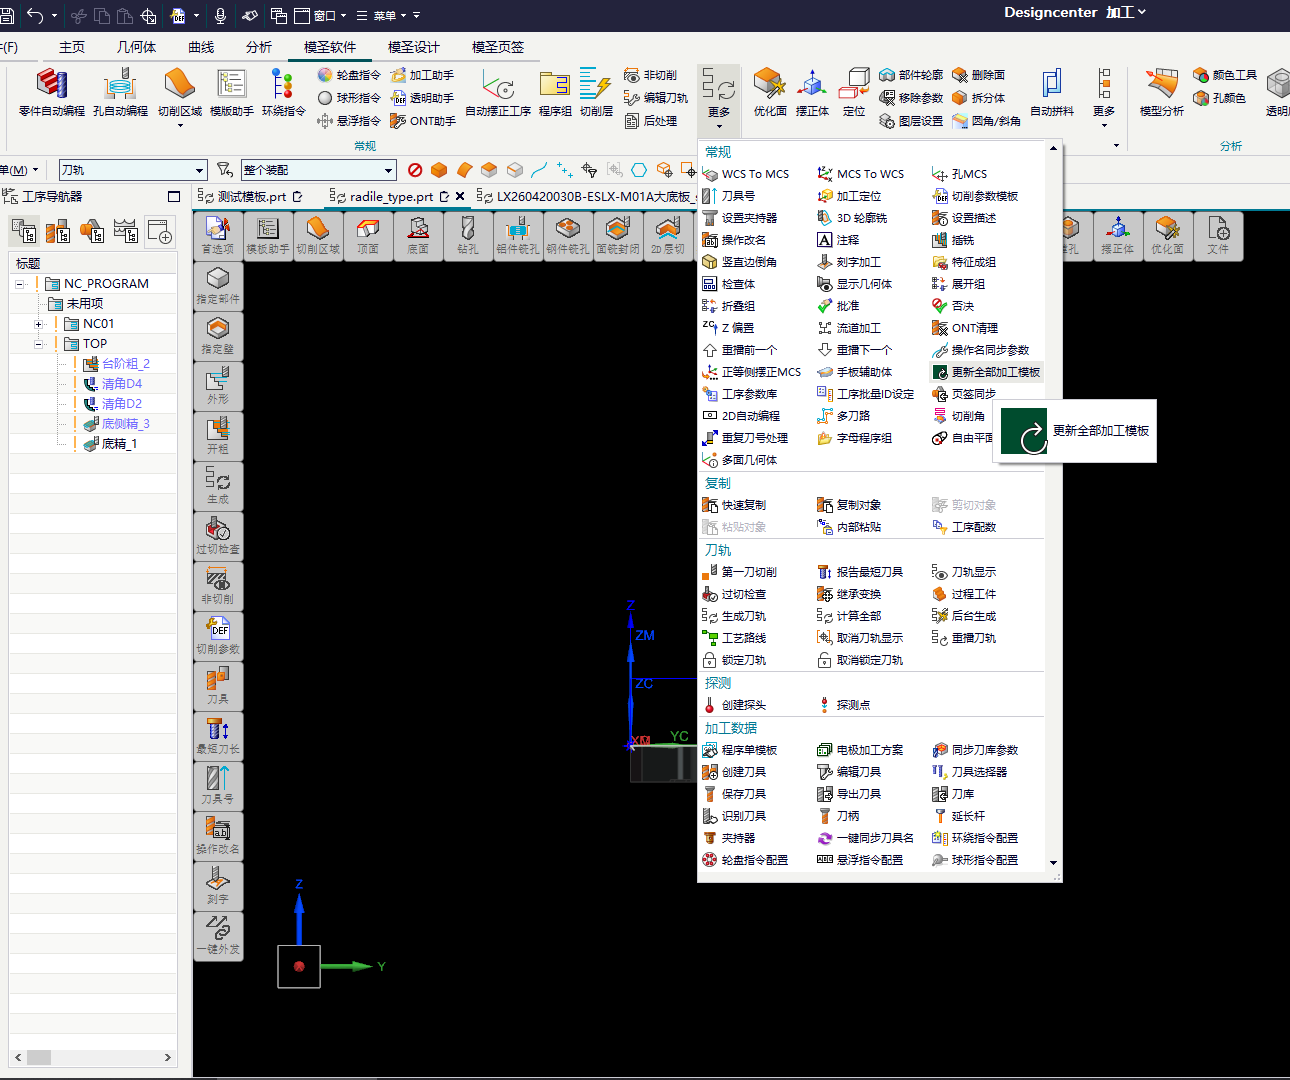


孔自动或自动编程同步刀库后转速进给异常为 0 时,要先检查刀库对应刀具是否确实有参数,再检查后处理是否开启了转速、下刀量等安全报警。没有报警时更容易把异常参数带到程序里。
阅读文章 →