“加工方法”的搜索结果
找到 1574 条内容
“清理”功能避免程序组展开的操作顺序
复制刀路、套用旧刀路或换文件后出现奇怪报警时,可以先用清理功能清理无效对象、边界、切削区域、文本、刀具长度等数据。清理前建议备份当前文件,清理后再重新生成刀路验证。
阅读文章 →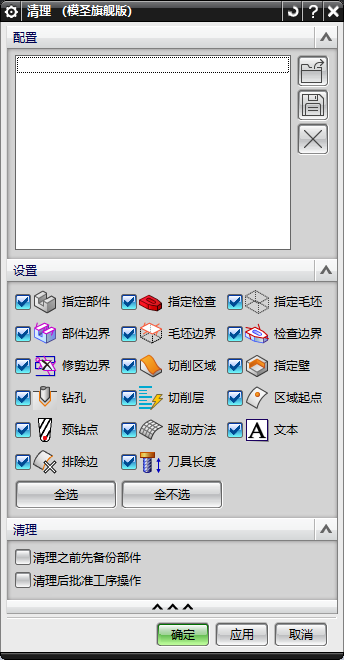
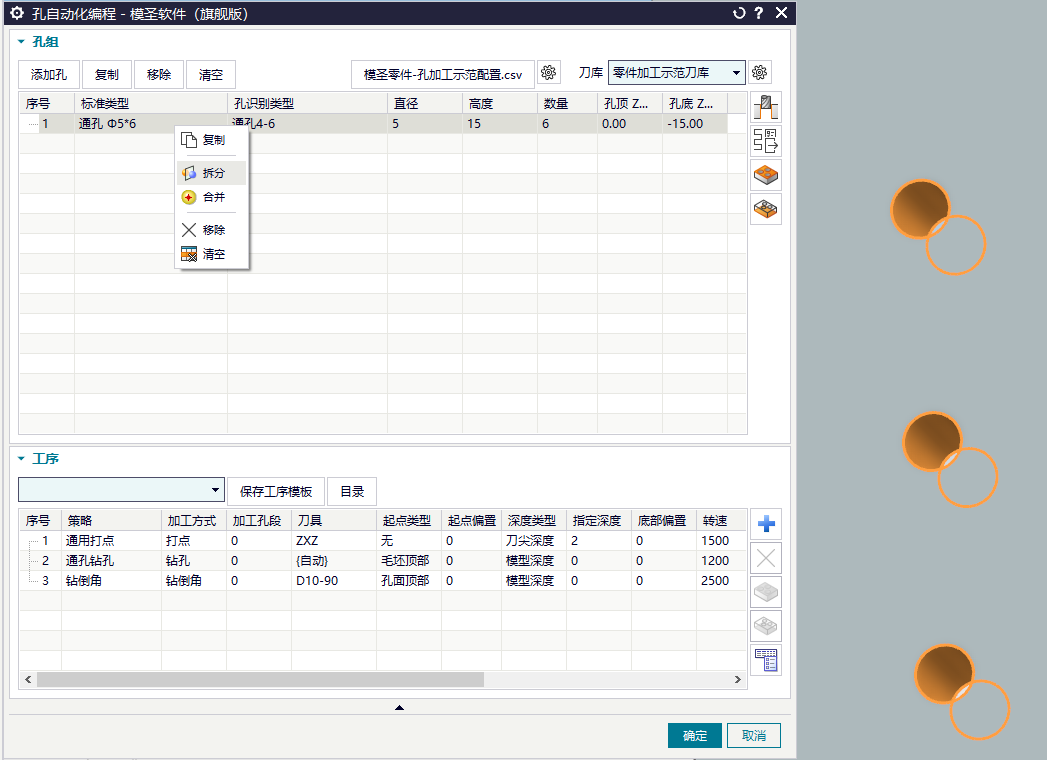
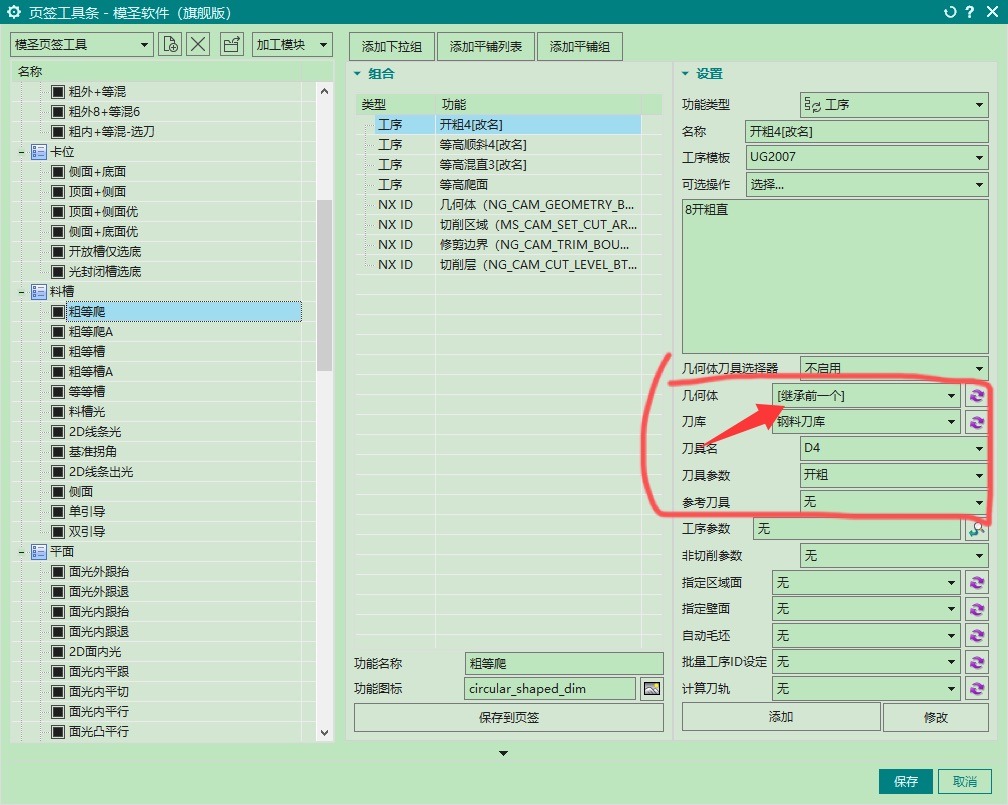
页签插入时刀库怎样设置,才能让后续工序继承透明助手改过的刀库?
钻头 Q 值、下刀深度或钻孔参数不生效时,不要只改参数框,要先确认当前调用的刀库是否正确。用错刀库时,参数看似调整过,实际生成仍会读取错误来源。
查看答案 →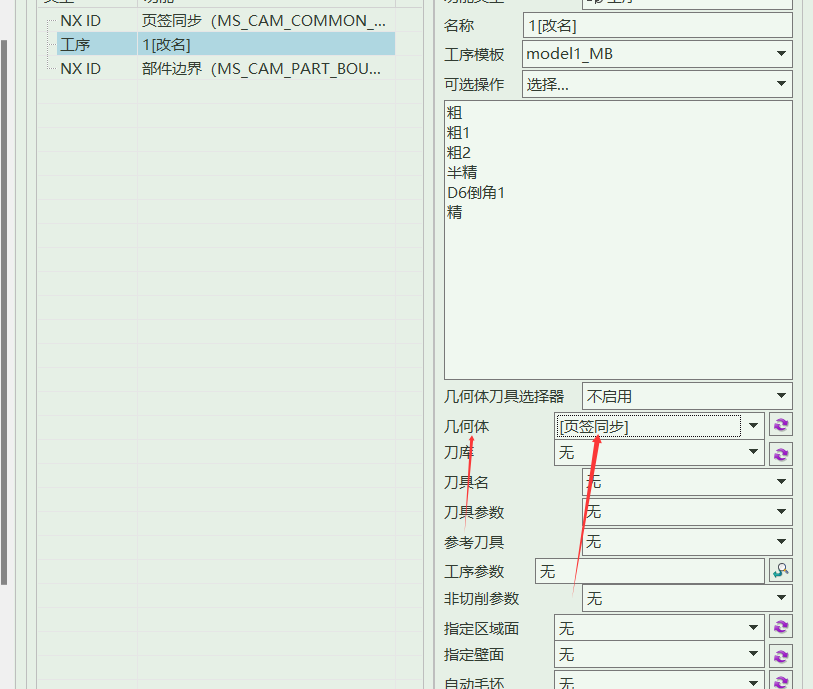
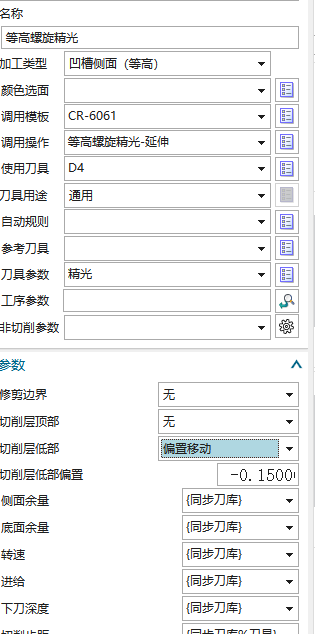
透明助手怎样默认使用部件刀库?
透明助手修改参数时,通常要先选中目标刀路或目标工序,再打开对应功能。某些按钮在没有选中刀路时不会显示或不可用;批量改公差、刀具参数、非切削参数等操作,也应先明确选择范围。
查看答案 →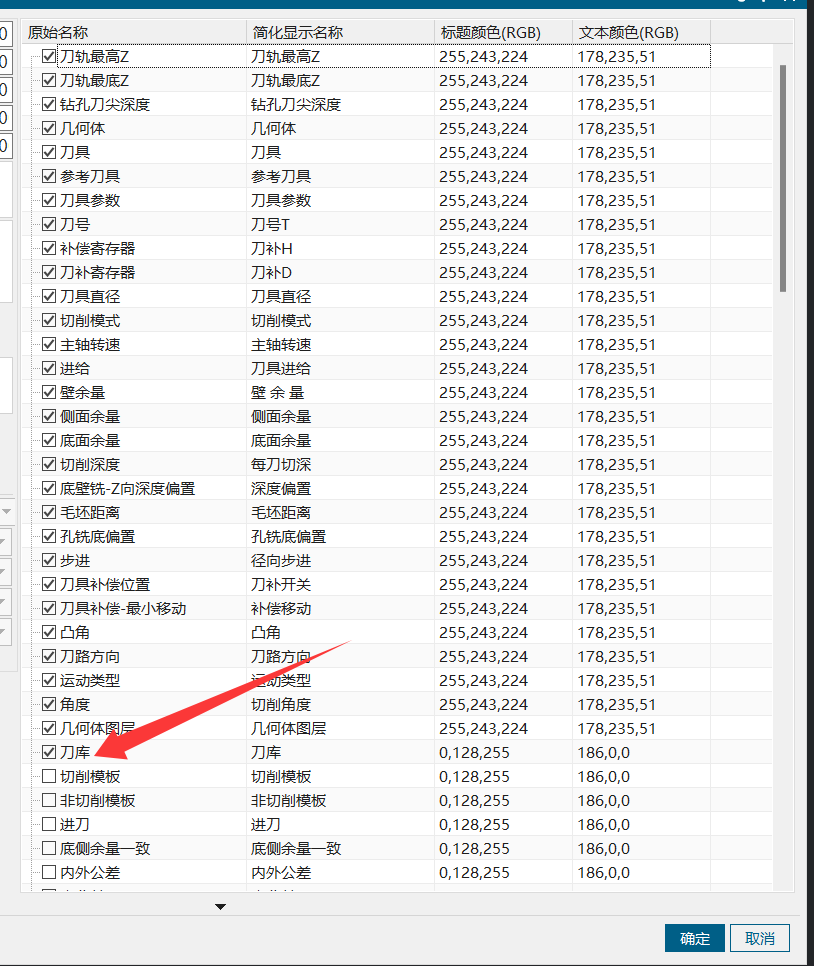
侧铣头或角度头后处理只出 G0、没有 G83/G19 时,应该怎样排查?
侧铣头、角度头或 3+2 后处理只输出 G0、缺少 G83/G19 等关键指令时,不能直接上机,应先核对后处理类型、平面选择、刀长补偿、坐标方向和高精度模式代码。
查看答案 →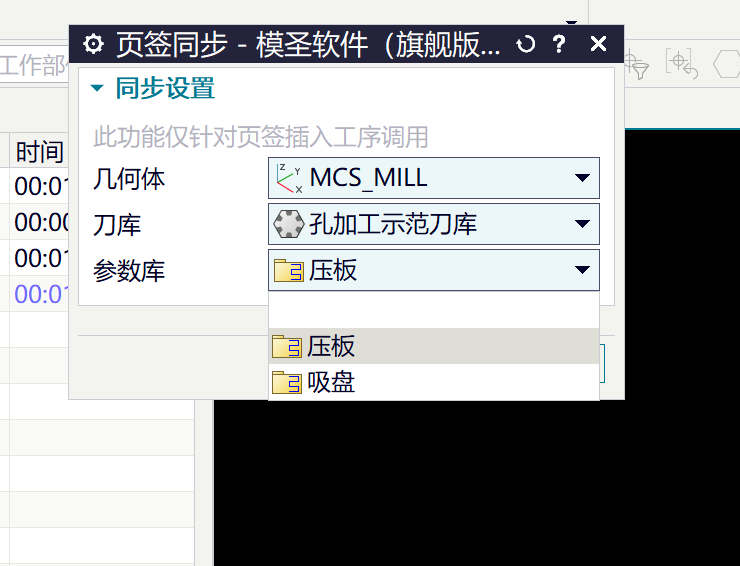
孔编程配置里的铣牙列,在攻牙工序中是否一定要改?
孔编程配置表中出现铣牙相关列,不代表当前攻牙工序一定要修改它。若当前工艺是普通攻牙,铣牙参数通常不影响该攻牙流程,但仍要确认调用操作类型和模板是否正确。
查看答案 →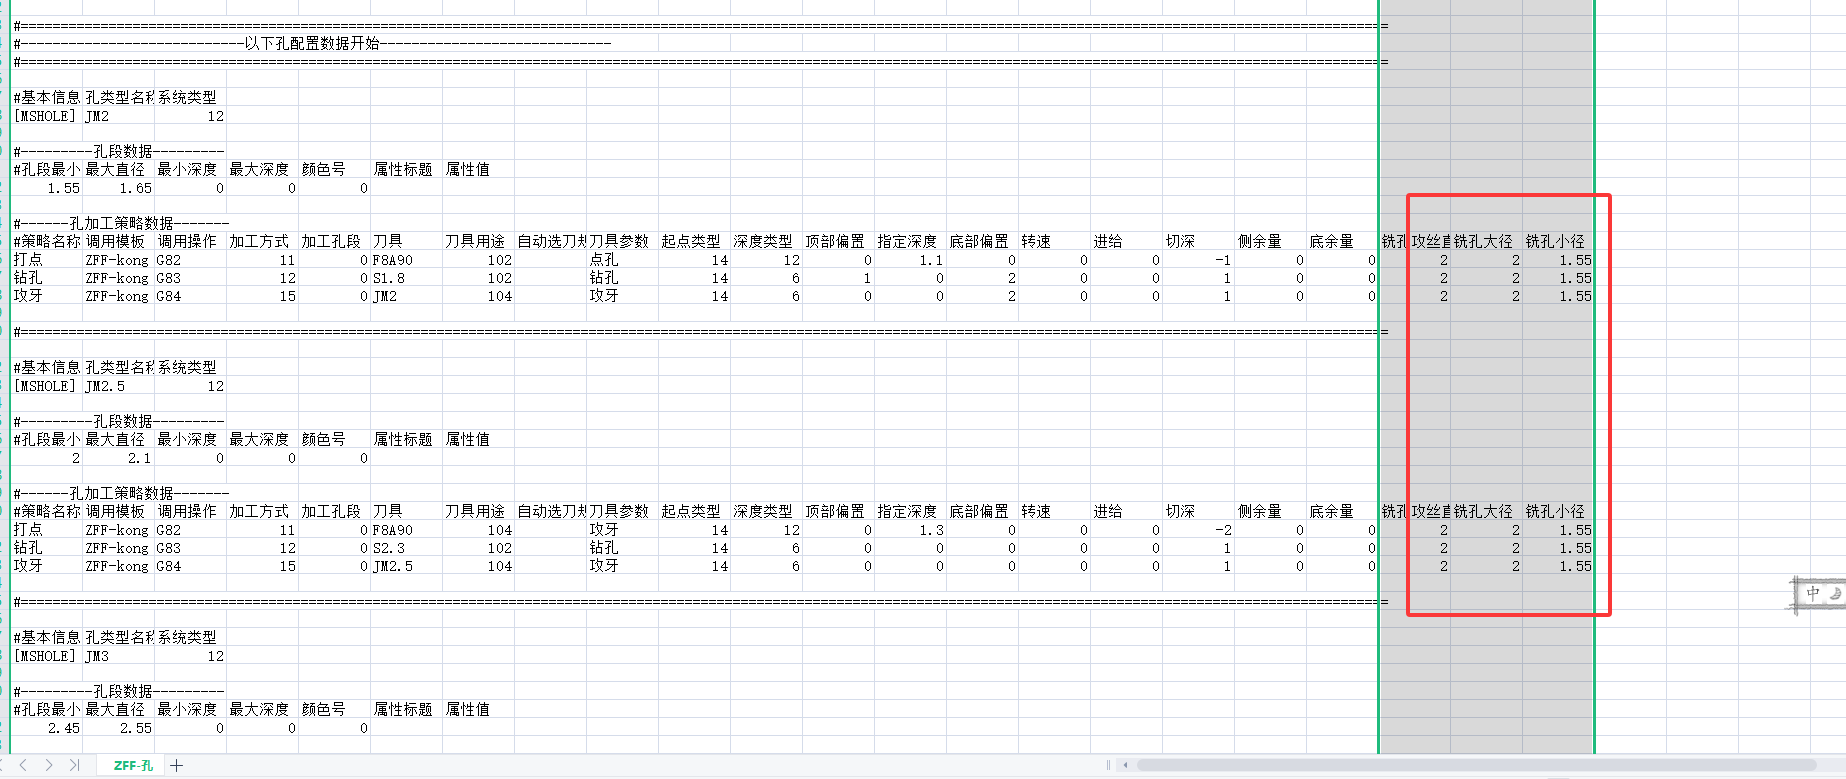
NX2506 开粗生成刀路卡死时,先从模型复杂度、内存和版本稳定性排查
NX2506 开粗生成刀路卡在计算阶段时,可能与模型复杂度、内存、CPU、策略参数、版本稳定性或软件环境有关。应先判断是真卡死还是计算时间过长。
查看答案 →