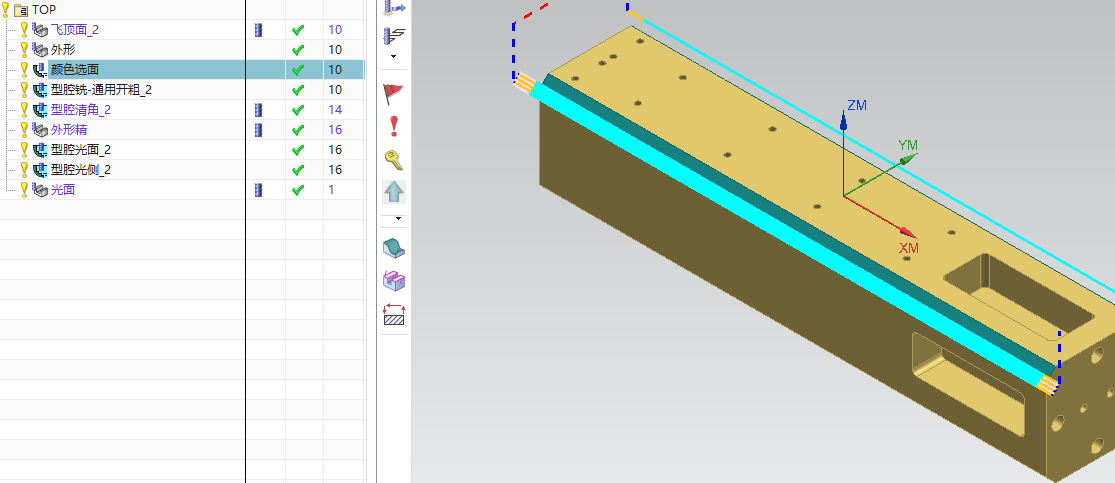
PEEK 材料加工要注意什么?
PEEK 材料加工时变形较常见,尺寸、平面度和平行度要求高时尤其要谨慎。复杂件可先车床粗加工,再转 NC 加工;要求高的零件可先开粗,再进行热处理或时效后精加工。
查看答案 →PEEK 材料加工时变形较常见,尺寸、平面度和平行度要求高时尤其要谨慎。复杂件可先车床粗加工,再转 NC 加工;要求高的零件可先开粗,再进行热处理或时效后精加工。
查看答案 →部分机床在 G0 快速移刀时可能因为轴联动方式、机床状态或系统差异产生风险。遇到窄区域、近距离或机床快速移动不稳定时,可以把移刀改成大进给 G1 输出,速度仍然较快,但安全性通常更可控。
查看答案 →页签调用切削区域时,功能 ID 方式和页签面选择器方式能力不同:功能 ID 方式可能有继承选项,但缺少区域面预选;页签面选择器可做区域面预选和过滤,但可能没有继承选项。
阅读文章 →
外形洗面或自动编程倒角不下去时,不一定是在模板里写负余量。最终应检查自动编程配置中的倒角大小、底部偏置和调用操作;平面倒角通常按平面铣/平面倒角配置处理。
阅读文章 →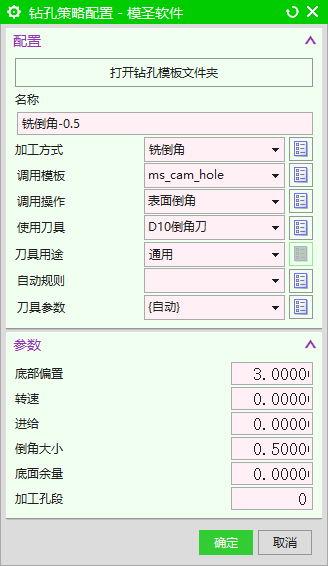

IPW 或加工后的过程工件需要导出时,可尝试导出 STL 格式。此类导出通常只能以小平面体或三角网格形式保存,并不等同于可参数化编辑的实体模型。
查看答案 →高版本 NX 或自动创建毛坯后,如果毛坯在全部显示时一直出现,可以把毛坯类型改为轮廓外形,或把自动生成的毛坯移动到指定图层并隐藏;若是模圣模板自动创建,应从模板里处理。
查看答案 →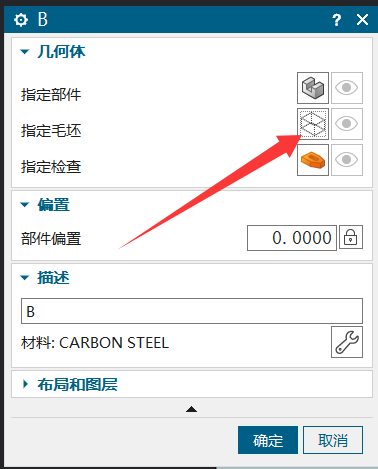
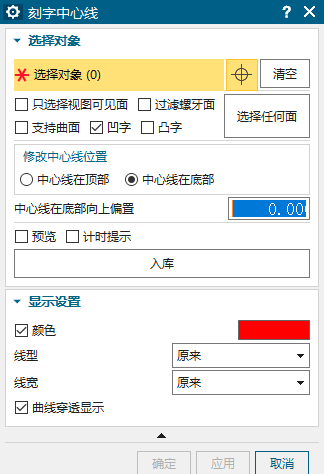

自动编程或模板里的“面铣”不一定等同于普通平面铣,有时指带边界面铣;高版本里名称和入口可能不同。判断时要打开模板看实际调用策略。
查看答案 →