
“自动编程钻孔”的搜索结果
找到 160 条内容孔自动编程怎样同步刀库里的转速进给?
孔自动或自动编程同步刀库后转速进给异常为 0 时,要先检查刀库对应刀具是否确实有参数,再检查后处理是否开启了转速、下刀量等安全报警。没有报警时更容易把异常参数带到程序里。
阅读文章 →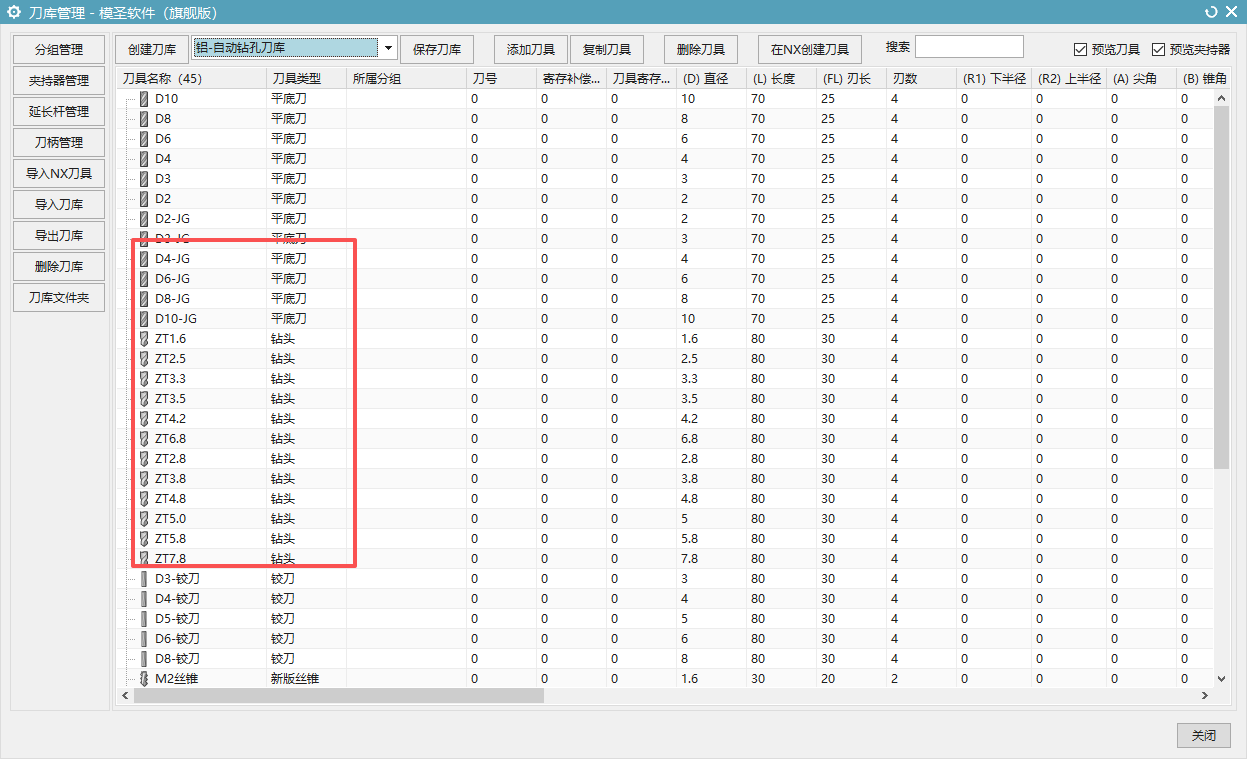
孔自动编程识别不到半孔或螺纹孔时怎么处理?
孔自动编程识别不到部分孔时,先检查孔是否为两半面;如果是两半面,需要先优化面再选择孔。螺纹孔不一定必须依赖模型螺纹特征,也可以通过孔径范围配置来识别。 对于型钢、槽钢或反面孔选不中的情况,也可先分割或优化面后再重新选择。
阅读文章 →
自动编程模板不要直接照搬,应按本厂刀库和工艺重新整理
自动编程配置要达到稳定可用,通常需要按实际机床、刀库、材料、加工习惯和命名规则整理。直接照搬已有配置,往往会在刀具、参数、坐标、后处理和程序单输出上出现大量不匹配。
查看答案 →自动编程工艺顺序不对,重点检查工序关键字是否重复
自动编程没有按模板工艺顺序输出时,除了检查模板顺序,还要检查工序关键字是否互相包含或重复。比如一个工序关键字包含另一个工序的字,可能造成匹配顺序异常。
查看答案 →
自动编程模板为什么要按自己的工艺调整?
不同公司对同一类结构的加工要求可能不同,例如沉头孔是否一步完成、是否钻加铣沉头、腰槽是否光刀等。模板需要按自己的工艺要求配置,不能只追求一套通用配置。
查看答案 →
工艺路线顺序为什么达不到手编效果?
工艺路线顺序主要受工艺路线配置、排序规则和名称关键字影响,不只是模板列表的上下位置。模板名称、工序名称或策略名称需要与工艺路线里的排序关键字有重合;如果关键字不匹配,即使把模板拖到上面,生成后的顺序也可能不符合预期。
阅读文章 →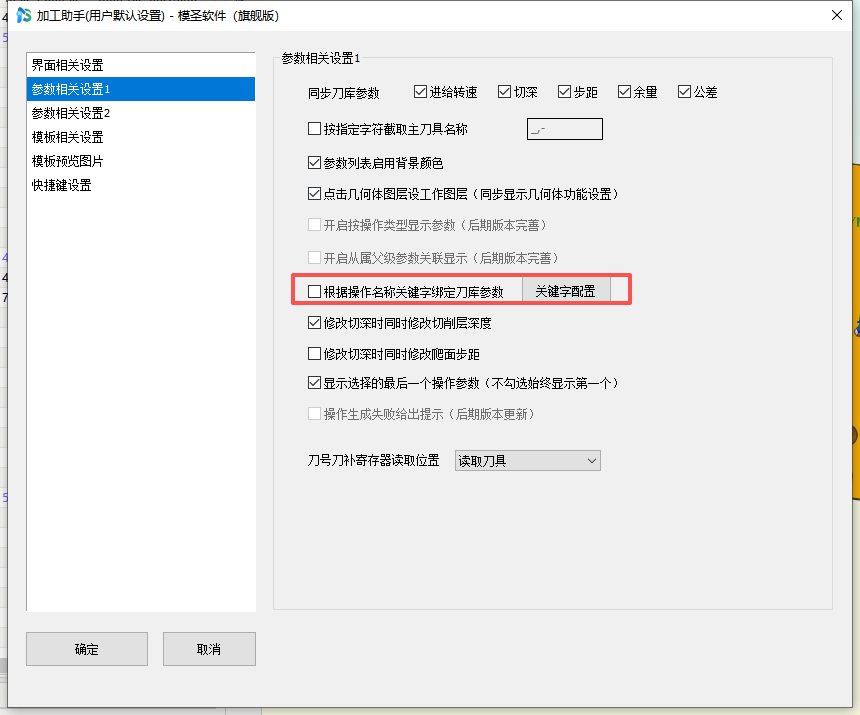
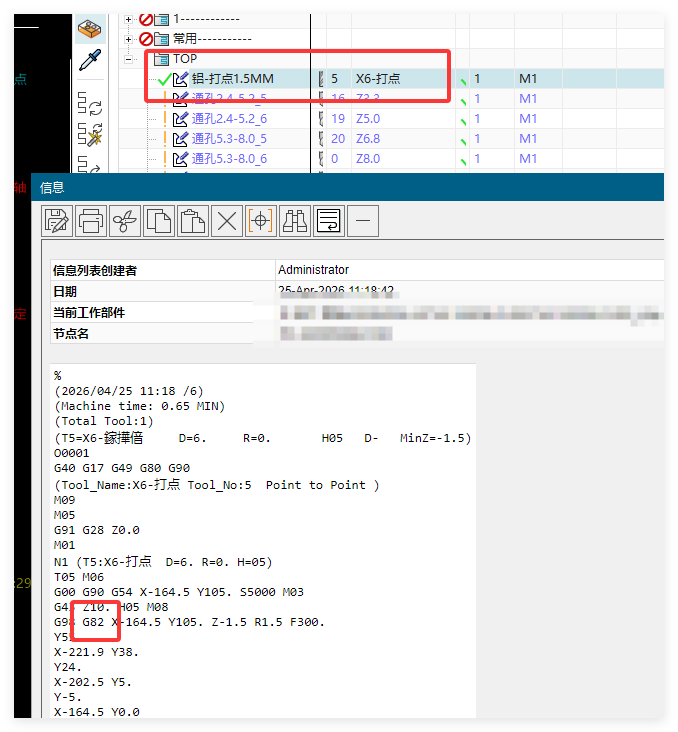
高版本里 G83 和带 M19 退刀的镗孔模式应该怎么选?
高版本 NX/UG 中,G83 深孔循环可优先按“标准钻深孔”理解;带 M19 退刀的镗孔通常对应 G76,也就是标准镗偏置后快退一类模式。最终仍要以后处理输出和机床系统为准。
查看答案 →