
钻孔底部停顿应使用 G82 或支持停顿的循环
钻孔底部停顿的代码格式要区分输出方式:G04 停顿常用 X 秒数,钻孔循环如 G82 中的停顿常用 P 毫秒或系统规定格式。用 G0/G1 方式钻孔时,P3 可能不适合作为 G04 停顿。
阅读文章 →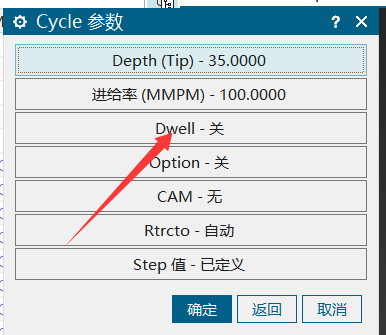
钻孔底部停顿的代码格式要区分输出方式:G04 停顿常用 X 秒数,钻孔循环如 G82 中的停顿常用 P 毫秒或系统规定格式。用 G0/G1 方式钻孔时,P3 可能不适合作为 G04 停顿。
阅读文章 →
高版本 NX/UG 中,G83 深孔循环可优先按“标准钻深孔”理解;带 M19 退刀的镗孔通常对应 G76,也就是标准镗偏置后快退一类模式。最终仍要以后处理输出和机床系统为准。
查看答案 →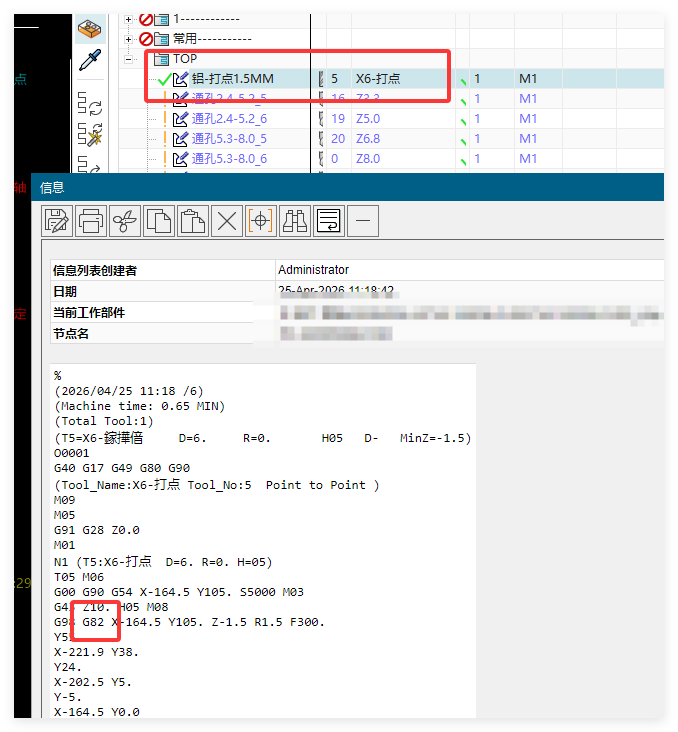
程序单长宽尺寸、坐标尺寸和线性标注要先看程序单设置中的标注模式。部分场景下坐标和线性标注不能同时选用,需要根据最终出单效果选择一种模式;如果设置后没有生效,还要确认是否保存了当前程序单设置。
阅读文章 →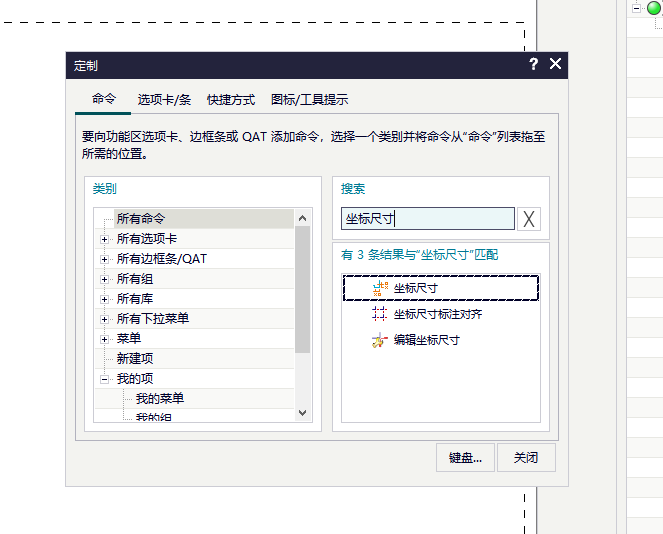
孔自动攻丝或螺纹孔加工下不去时,除了检查孔深识别,还要优先检查刀具是否过大、丝锥直径和螺距是否匹配。看起来像模型深度没识别,实际可能是刀具尺寸超出可加工空间导致。
阅读文章 →
钻头 Q 值、下刀深度或钻孔参数不生效时,不要只改参数框,要先确认当前调用的刀库是否正确。用错刀库时,参数看似调整过,实际生成仍会读取错误来源。
查看答案 →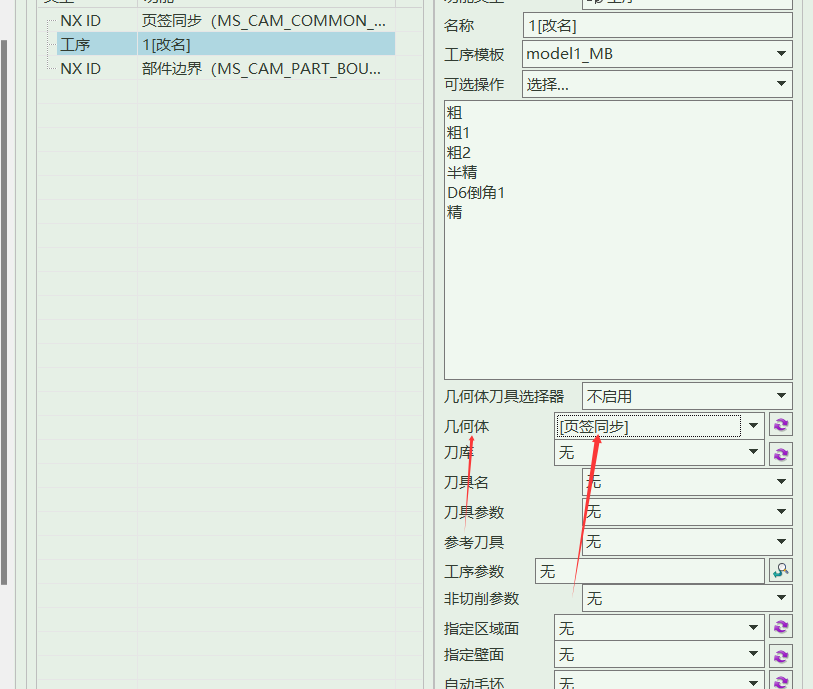
页签或工具栏按钮异常缩小、挤到一个按钮里时,可先检查页签工具栏设置和 NX/UG 自定义工具栏。常见处理包括从自定义中拖出按钮、右键空白处修复页签,并重启 NX/UG。
查看答案 →孔自动编程创建成平刀、铣刀、牛鼻刀或刀具类型不对时,先检查刀库、调用模板和当前编程文件中是否都有需要的刀具;再检查自动建刀规则、刀具类型、直径范围、圆角和缩小量设置。
查看答案 →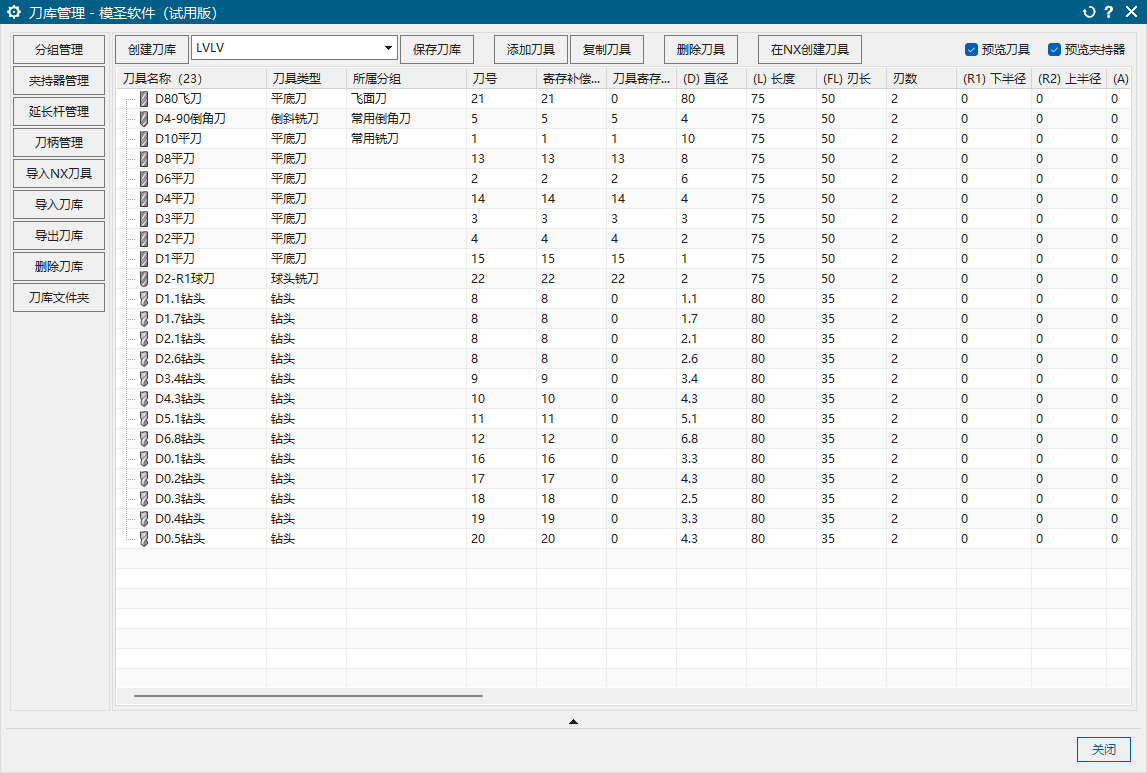
跨版本升级或在线更新前应先备份当前模圣目录和配置;只是更新版本时优先用升级包覆盖,问题仍存在再用完整包整理环境。配置已被覆盖且没有备份时,通常很难恢复。
阅读文章 →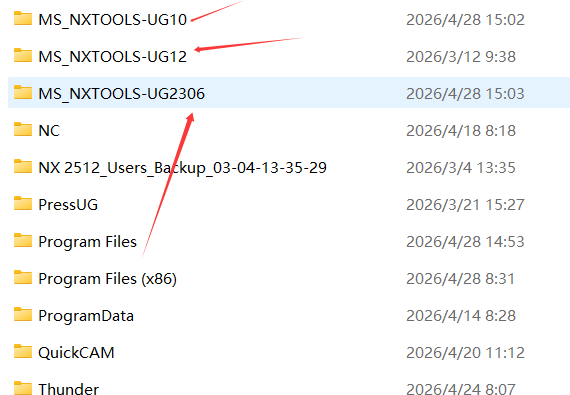
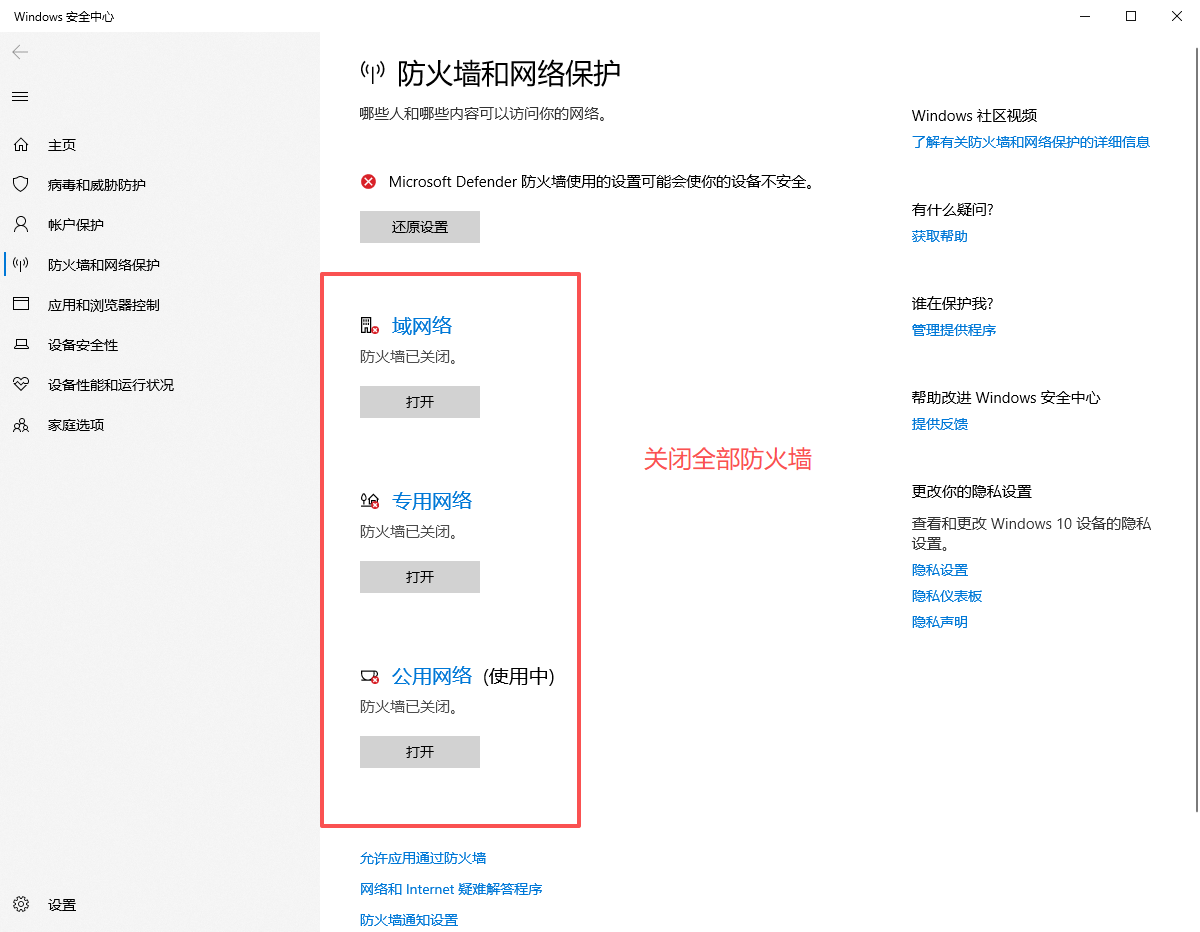
换电脑或迁移环境时,模圣模板、配置和目录可以整体打包带走;但 NX 快捷键通常属于 NX 角色或用户配置,需要单独迁移角色文件或在新电脑重新设置。
查看答案 →
页签工具条、自动编程、刀库和程序单等配置需要迁移时,优先复制完整模圣配置目录,或者通过配置文件入口导出需要的配置,不要只复制单个零散文件。
阅读文章 →