面铣或飞面想往复加工不抬刀,应重点调哪些非切削参数?
面铣、飞面想实现往复切削且区域内不频繁抬刀时,需要同时检查切削模式、往复或交替策略、非切削移动中的区域内转移、进退刀和移刀方式。带岛或避让区域时仍可能正常抬刀。
查看答案 →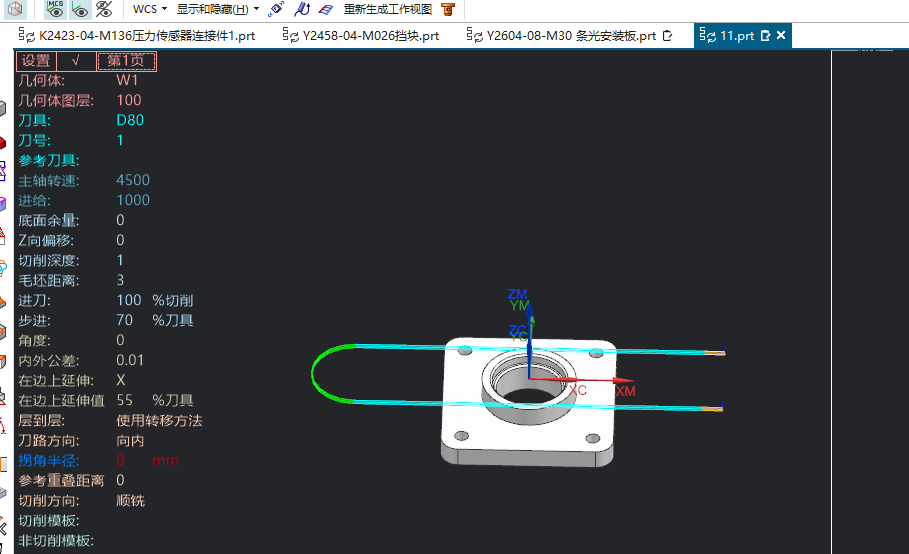
面铣、飞面想实现往复切削且区域内不频繁抬刀时,需要同时检查切削模式、往复或交替策略、非切削移动中的区域内转移、进退刀和移刀方式。带岛或避让区域时仍可能正常抬刀。
查看答案 →
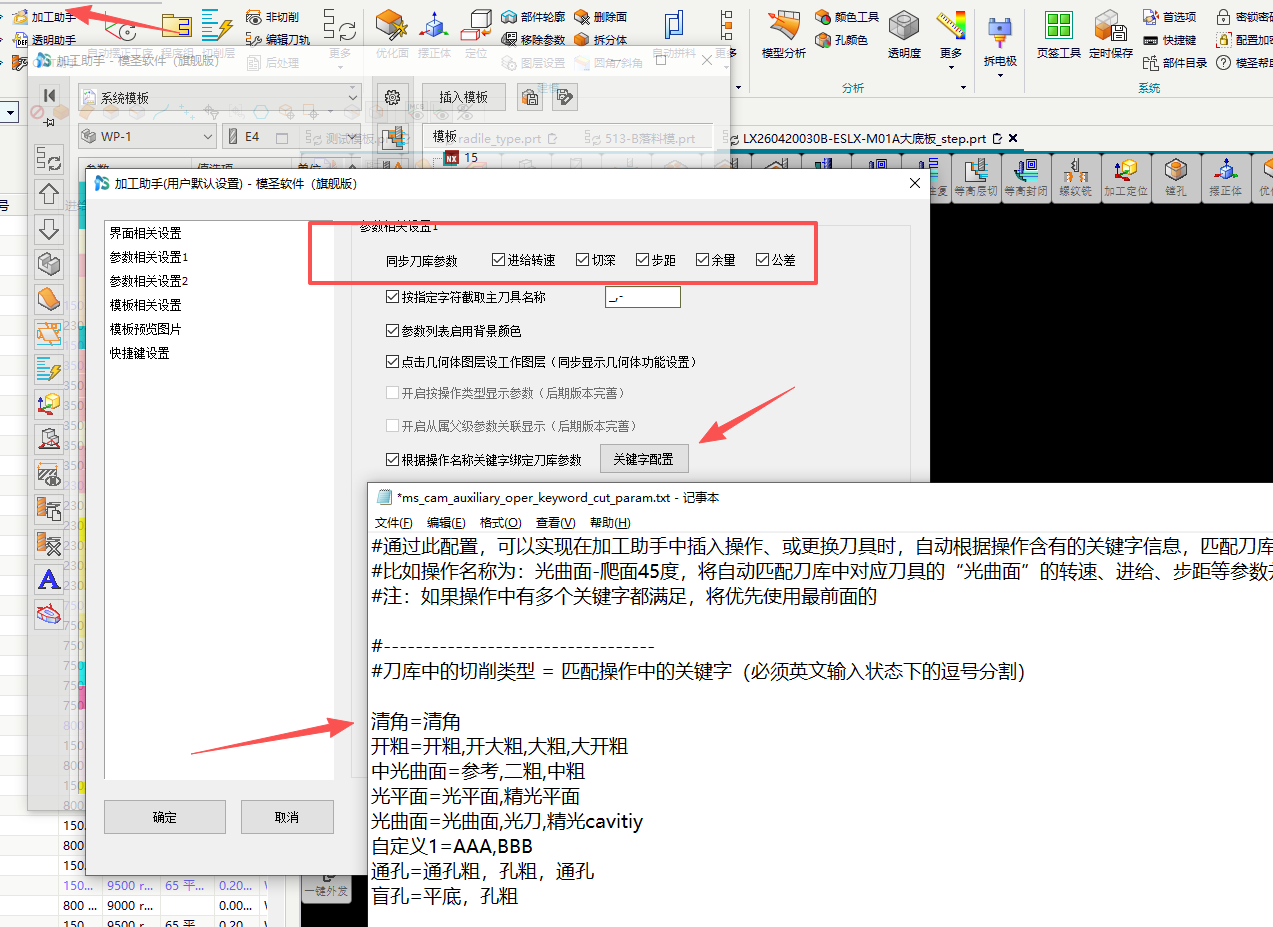
加工助手面板颜色丢失或变成白色时,通常优先检查参数模板目录里的颜色配置文件;有备份时可只复制颜色相关文件恢复,不必把近期修改的刀库和参数全部回退。
查看答案 →
组合配置不是简单勾一两个开关就让其他项目自动关闭;它通过组合名称绑定外形、框、孔、通槽、通孔、刻字、刀库和工艺路线等配置,软件无法自动判断哪些项目一定不用。
阅读文章 →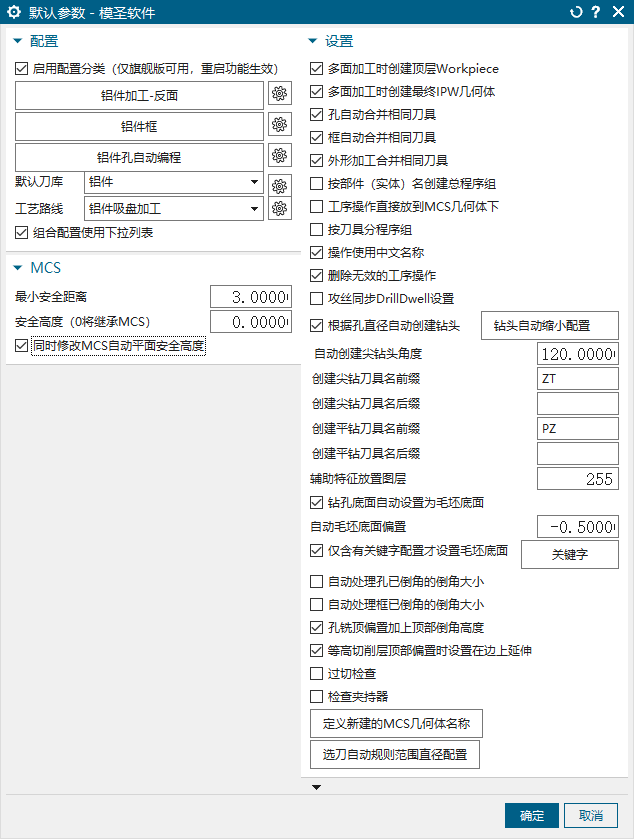
自动编程中需要额外打一段刀路或补充清角类路径时,可在切削参数里找“附加刀路”相关设置。不同策略界面位置略有差异,通常不在主按钮里,而在切削参数或刀轨设置下。
查看答案 →
后处理时想对同名程序或覆盖源文件进行提示,除了在后处理/程序单模板里勾选对应提醒项,还要确认后处理界面的检测选项已开启。开启后遇到同名 NC 文件时,会弹出是否覆盖的提示。
阅读文章 →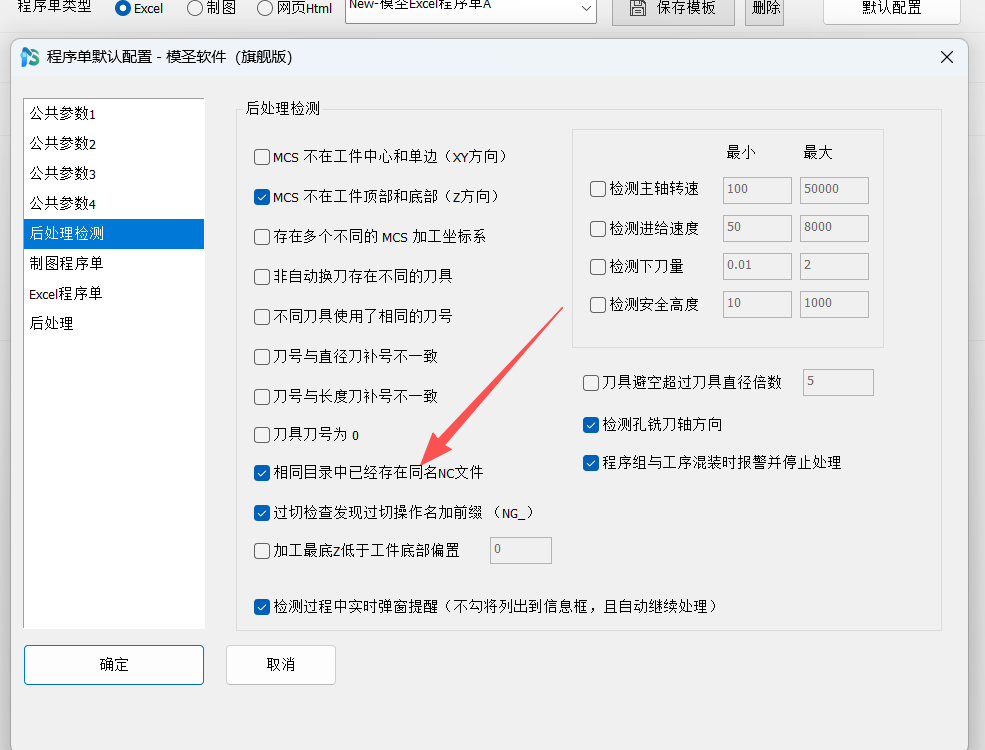
自动编程相关的转速、进给不只在一个入口维护。常见位置包括加工助手参数、工序参数、简易参数、刀库切削参数、切削参数模板,以及孔自动或零件自动编程对应的策略配置。判断入口时先分清是临时改当前操作,还是希望以后自动带出。
阅读文章 →
后处理检测可检查坐标系位置、主轴转速、进给速度、下刀量、安全高度等常见异常。安全高度检测通常在程序单或后处理默认配置中的“后处理检测”页面设置,开启检测项后,输出时遇到超出范围会弹出提示。
查看答案 →
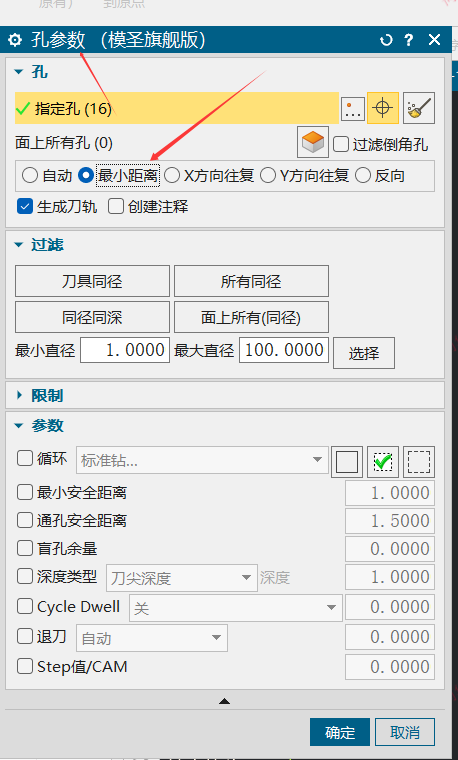
孔自动编程的配置既可以在软件界面中调整,也可以在 Excel 表格中批量维护。少量修改或不熟悉表格时,在界面里改更直观;大量参数需要复制、批量调整时,Excel 会更快。
查看答案 →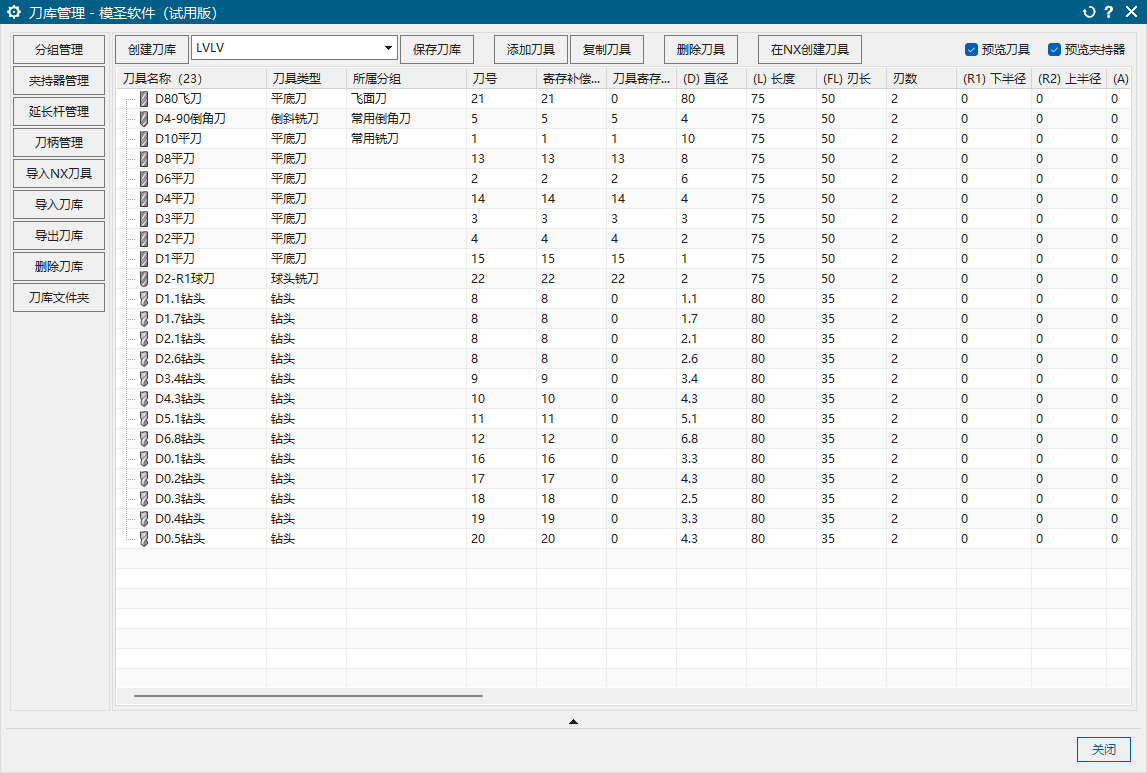
已有加工模板里的刀具,可以先打开旧模板,让模板中的刀具集中出现,再一键导入模圣刀库。新手配置时建议先从刀库开始,刀库稳定后再做自动编程和页签模板。
查看答案 →