
“自动编程参数”的搜索结果
找到 406 条内容
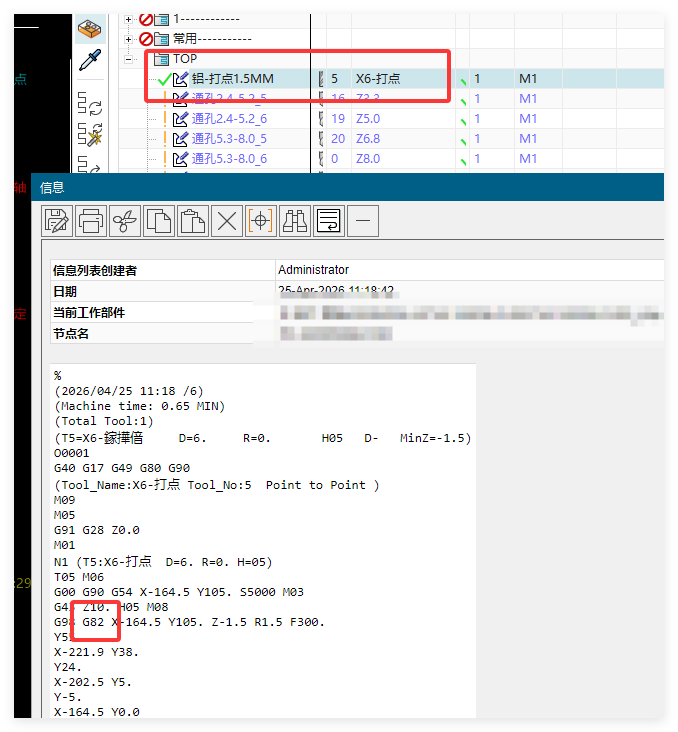
钻孔底部停顿应使用 G82 或支持停顿的循环
钻孔底部停顿的代码格式要区分输出方式:G04 停顿常用 X 秒数,钻孔循环如 G82 中的停顿常用 P 毫秒或系统规定格式。用 G0/G1 方式钻孔时,P3 可能不适合作为 G04 停顿。
阅读文章 →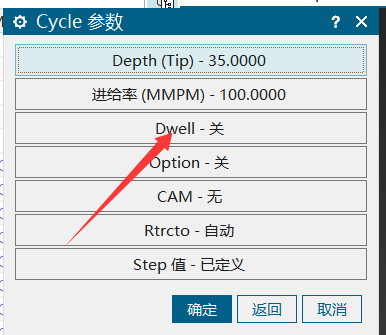
高版本里 G83 和带 M19 退刀的镗孔模式应该怎么选?
高版本 NX/UG 中,G83 深孔循环可优先按“标准钻深孔”理解;带 M19 退刀的镗孔通常对应 G76,也就是标准镗偏置后快退一类模式。最终仍要以后处理输出和机床系统为准。
查看答案 →
提示孔加工模板不存在时,应该把模板文件放到哪里?
提示孔加工模板不存在时,先按提示路径查找目标模板目录。如果本机确实缺少孔加工模板文件,应从完整安装包或正常环境中取回对应模板文件,放到提示路径所在目录后再重启验证。
查看答案 →侧面孔打点或钻孔 Z 轴异常时,检查坐标系里的安全平面
多面自动编程中正反面正常,侧面打点或钻孔 Z 轴异常,常见原因是坐标里的安全平面设置不对。进入对应加工坐标系,调整安全平面后重新生成。
查看答案 →
2D 转 3D 功能适合什么样的图纸?
2D 转 3D 更适合图纸线型规范、特征表达清楚的冲压模类图纸;如果图纸线型不统一、孔和沉头孔表达不完整,可能只识别外形或漏掉特征。当前不要把它当成自动理解任意图纸的功能使用。
查看答案 →
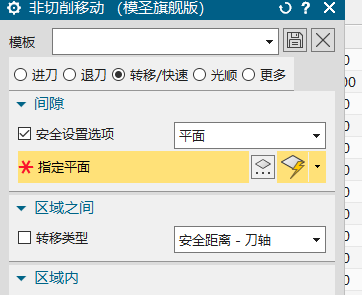

Drill 钻孔工序无法生成时先检查选择方式是否正确
DR 钻孔类工序无法生成或提示不是钻孔类操作时,应确认调用操作是否为 DRILL/钻孔类模板。有些旧钻孔模板可以正常调用,但非钻孔类操作不能当作钻孔策略使用。
查看答案 →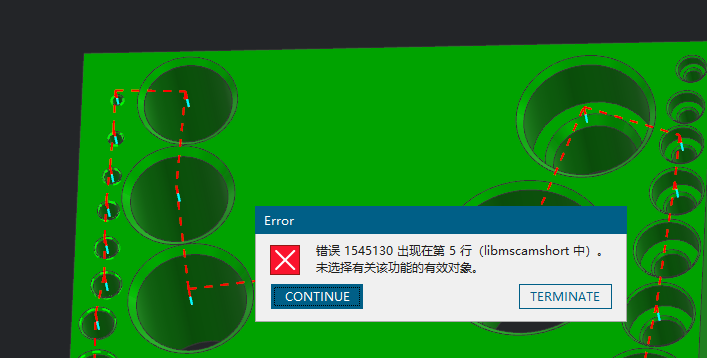


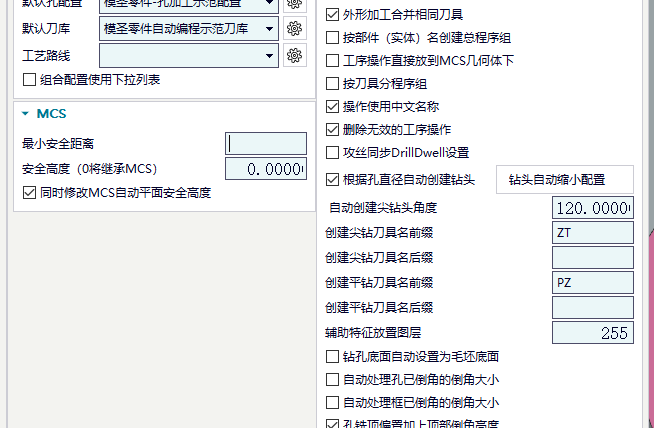
钻孔排序功能在哪里找?
钻孔排序可以从孔选择界面的排序和优化入口处理。不同直径孔之间仍可能因为避让或安全高度产生跳刀;需要固定某种优化动作时,可在目标界面打开后再录制宏,避免宏只录到选面动作。
阅读文章 →