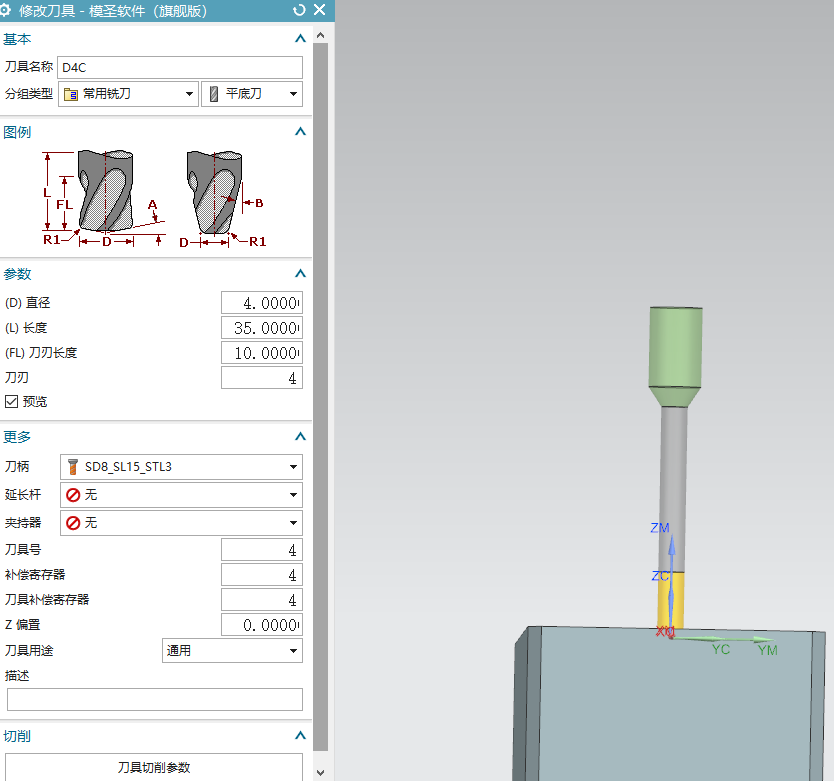
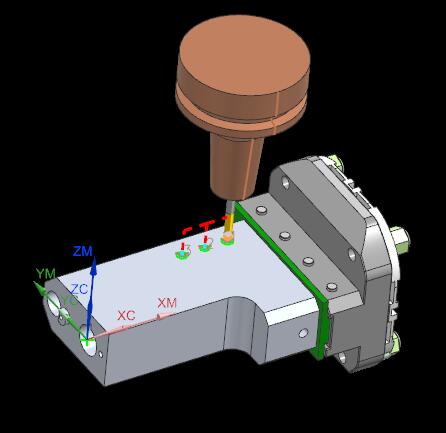
开粗刀下刀深度很大正常吗?
孔自动或自动编程同步刀库后转速进给异常为 0 时,要先检查刀库对应刀具是否确实有参数,再检查后处理是否开启了转速、下刀量等安全报警。没有报警时更容易把异常参数带到程序里。
阅读文章 →
孔自动或自动编程同步刀库后转速进给异常为 0 时,要先检查刀库对应刀具是否确实有参数,再检查后处理是否开启了转速、下刀量等安全报警。没有报警时更容易把异常参数带到程序里。
阅读文章 →
吸盘或磁台上钻通孔不想钻穿时,除了设置底部余量,还要确认调用的操作类型为“至底面”、默认设置里启用了自动设置底面,并检查“仅识别关键字”是否限制了配置匹配。
查看答案 →
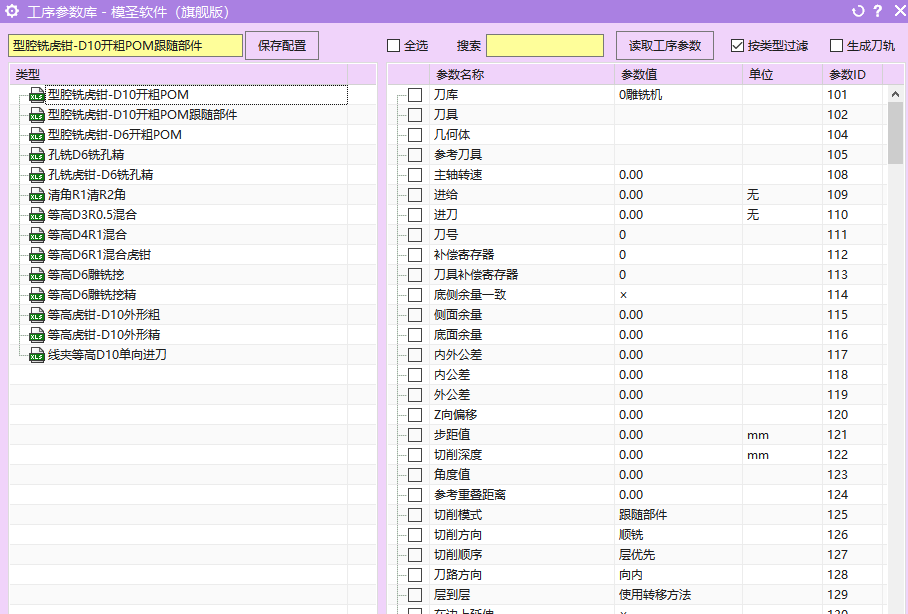
可以将已有刀库参数导入模圣刀库,按模圣的排列规则进行补充调整数据,提前布局好刀具分类,用途和切削参数,有利于后续加工的调用、配置和调整。
阅读文章 →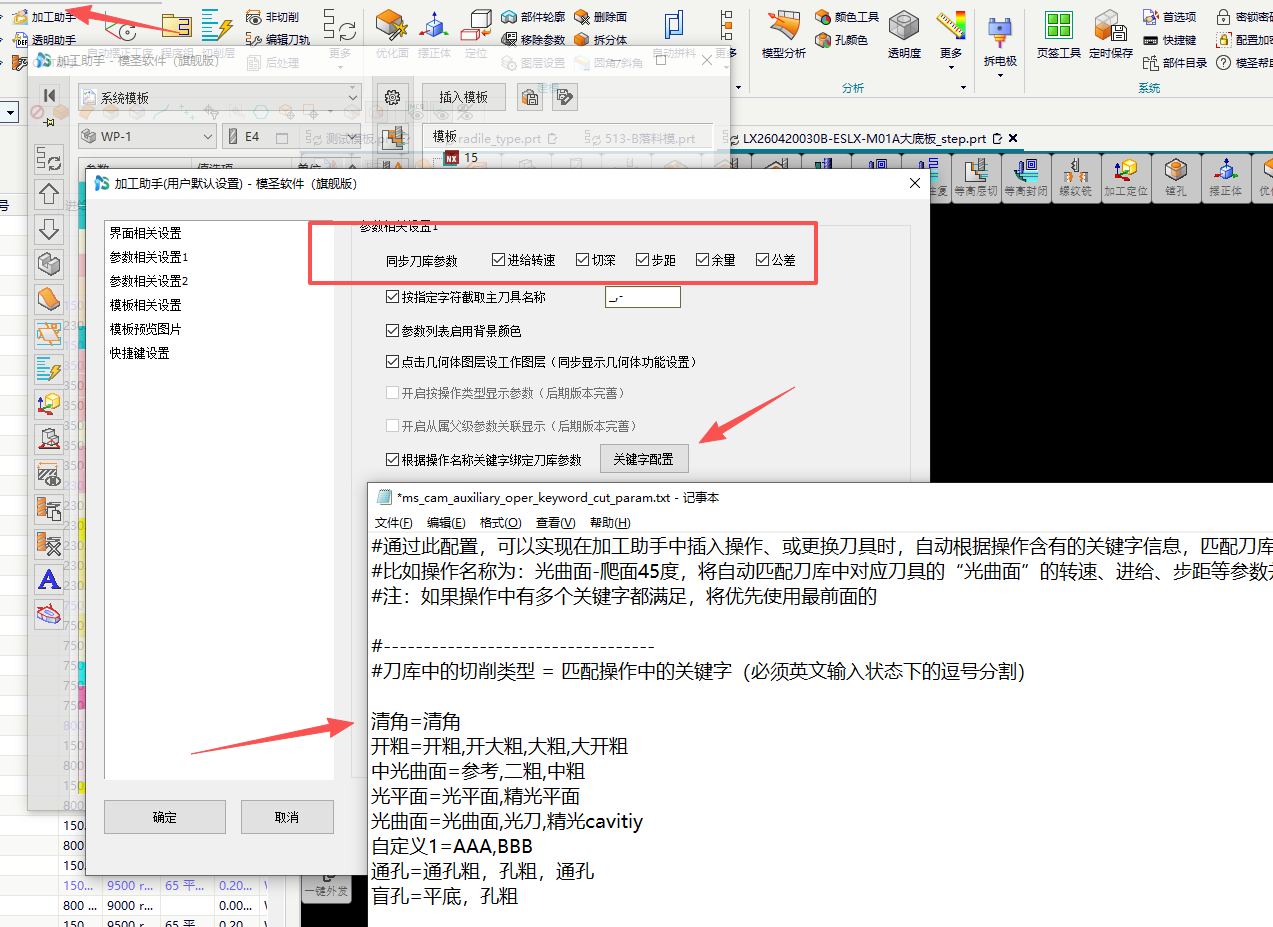

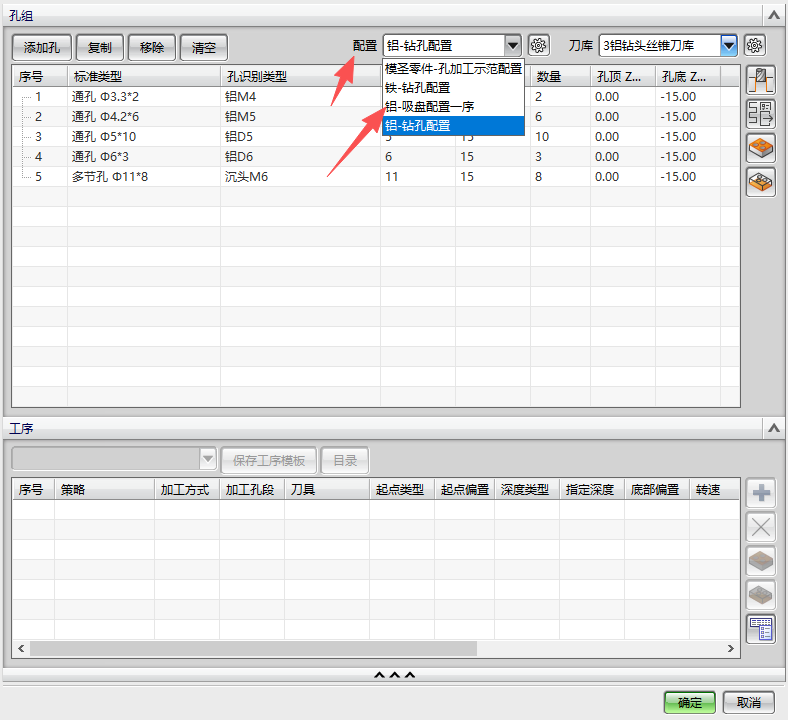
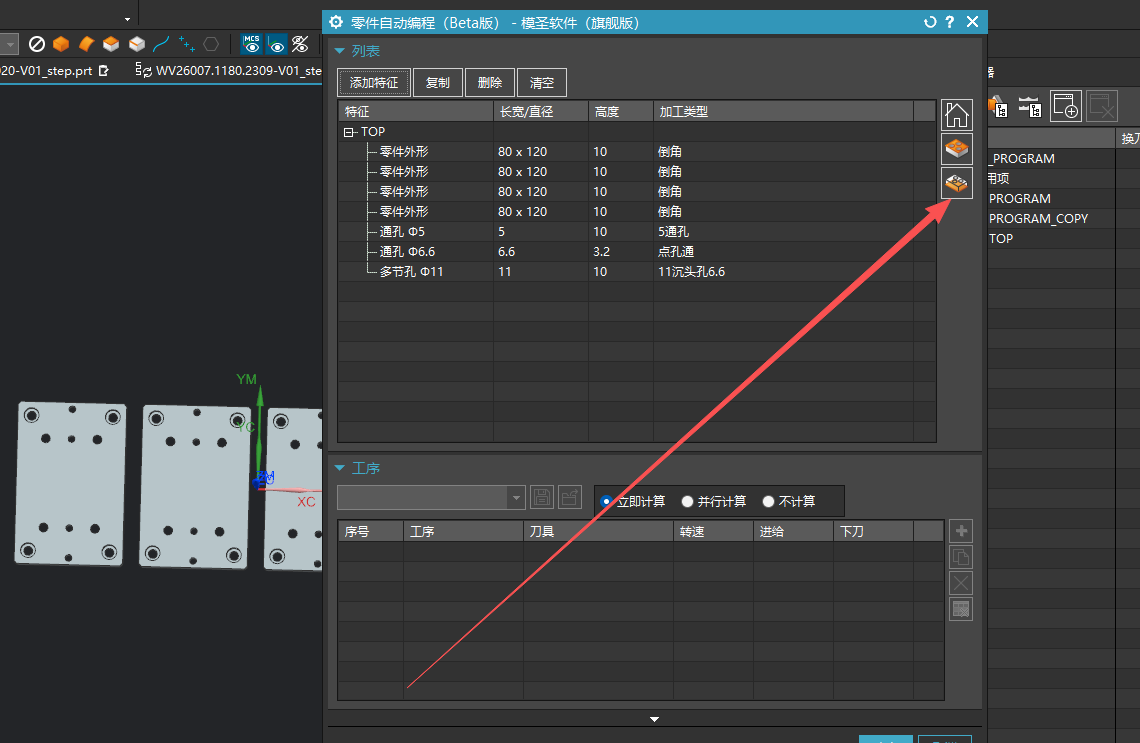
孔自动编程里通孔想多钻下一点,可调整通孔安全距离;不想钻穿或需要保留底部材料时,还要检查钻孔策略配置中的底部余量。通孔安全距离和底部余量不是同一个字段,修改后必须重新生成验证。
查看答案 →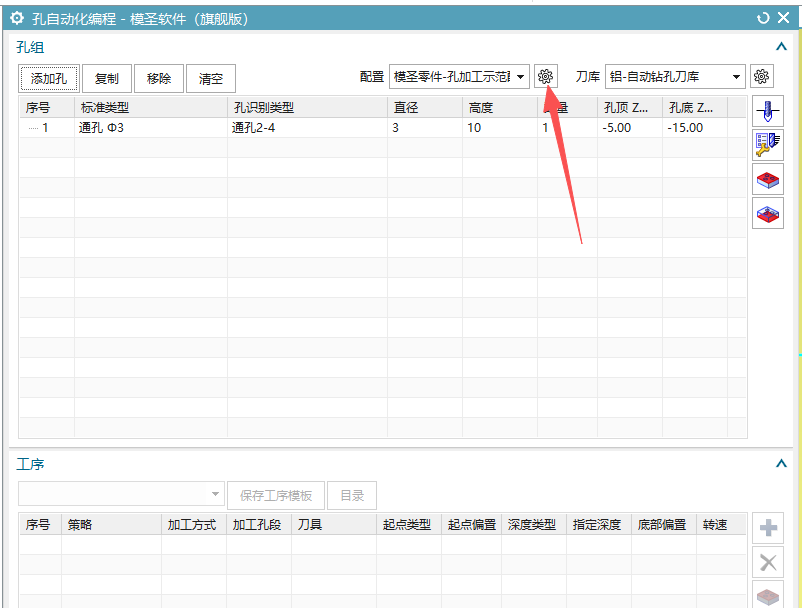
底壁铣或自动编程识别毛坯厚度不稳定时,要检查加工区域两端是否有倒角、凸台或连续特征干扰。特征连接在一起时,厚度识别可能被带偏,必要时可先简化特征或拆分加工区域验证。
查看答案 →
孔自动编程的配置既可以在软件界面中调整,也可以在 Excel 表格中批量维护。少量修改或不熟悉表格时,在界面里改更直观;大量参数需要复制、批量调整时,Excel 会更快。
查看答案 →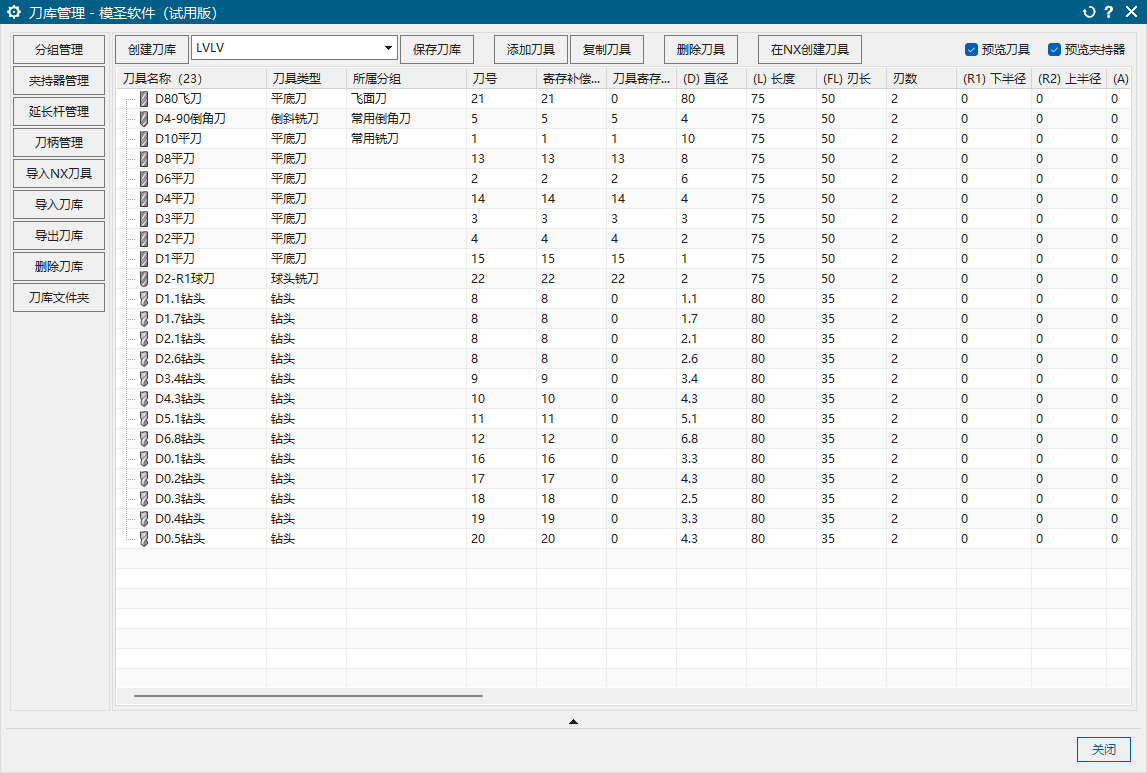
页签模板不是简单复制别人的配置就能通用。最基础的做法是先准备一个策略或加工方法,参数由工序参数库或刀具参数控制;需要完全自动不停顿的场景,应使用自动编程,页签更适合半自动辅助。
阅读文章 →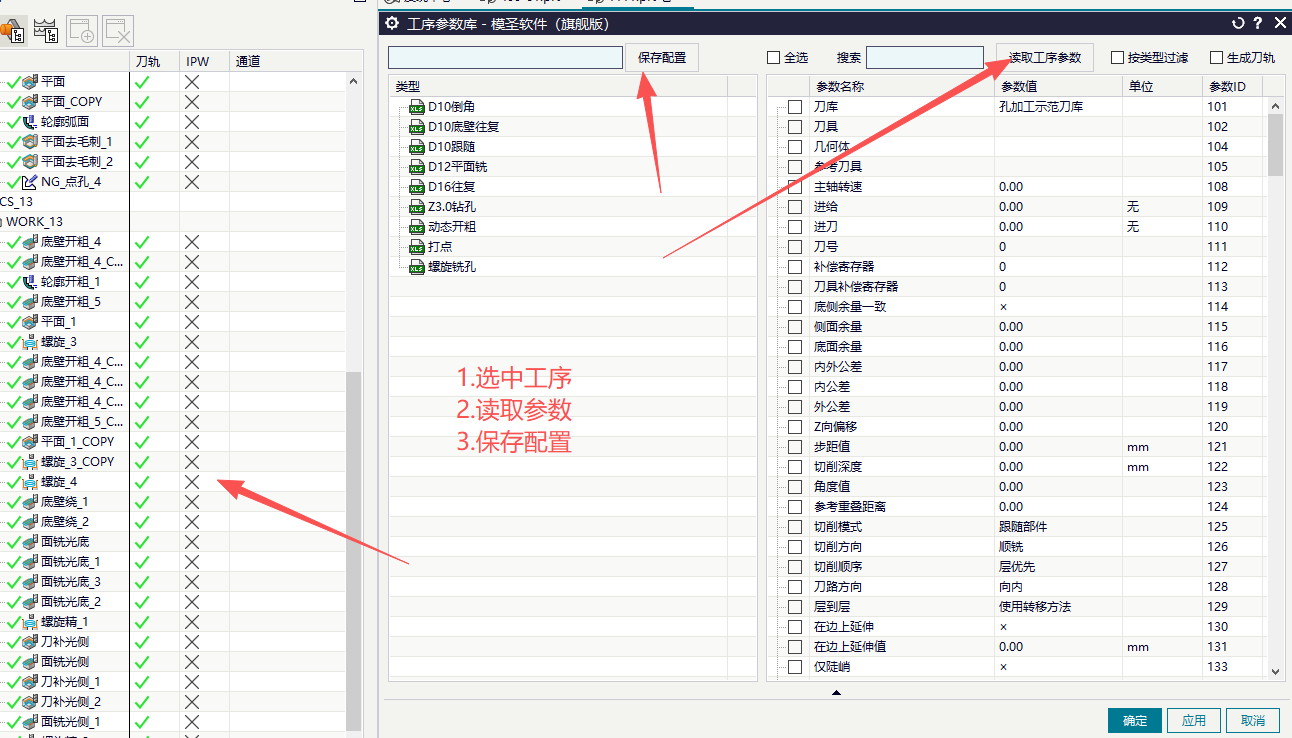
页签模板不是简单复制别人的配置就能通用。最基础的做法是先准备一个策略或加工方法,参数由工序参数库或刀具参数控制;需要完全自动不停顿的场景,应使用自动编程,页签更适合半自动辅助。
阅读文章 →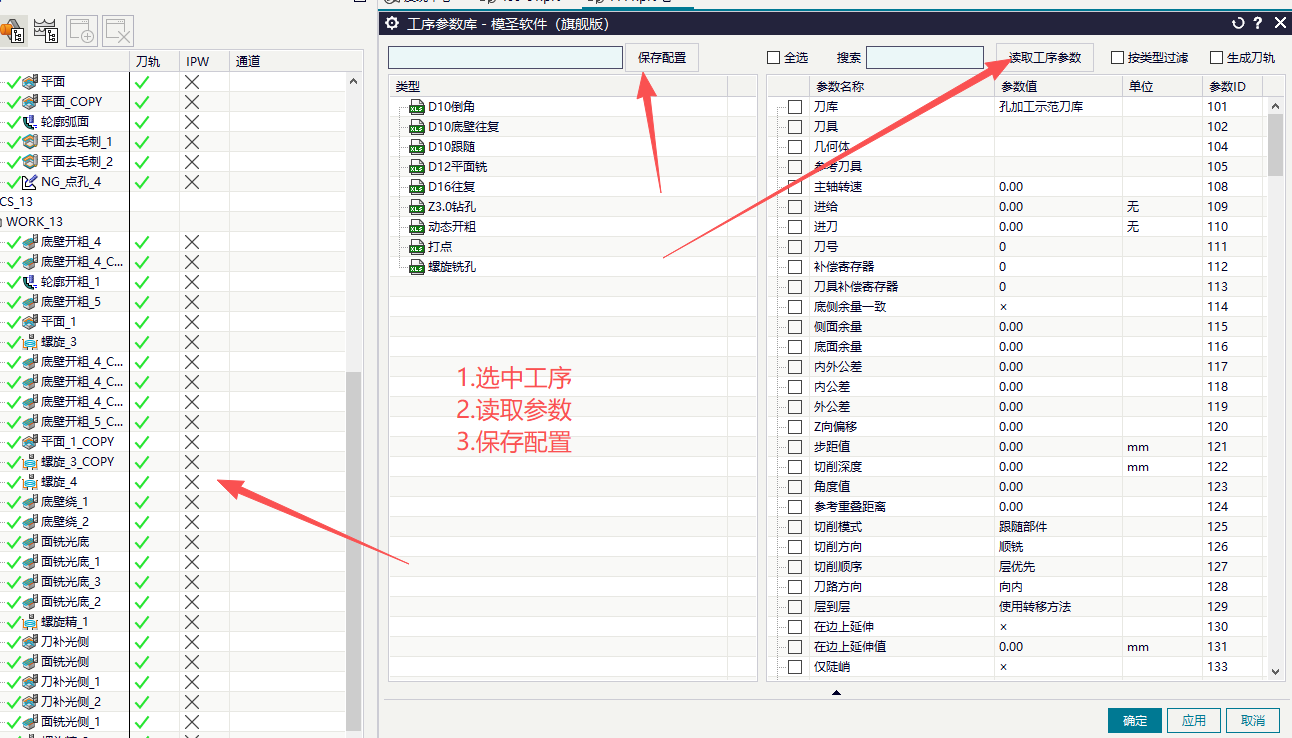
页签模板不是简单复制别人的配置就能通用。最基础的做法是先准备一个策略或加工方法,参数由工序参数库或刀具参数控制;需要完全自动不停顿的场景,应使用自动编程,页签更适合半自动辅助。
阅读文章 →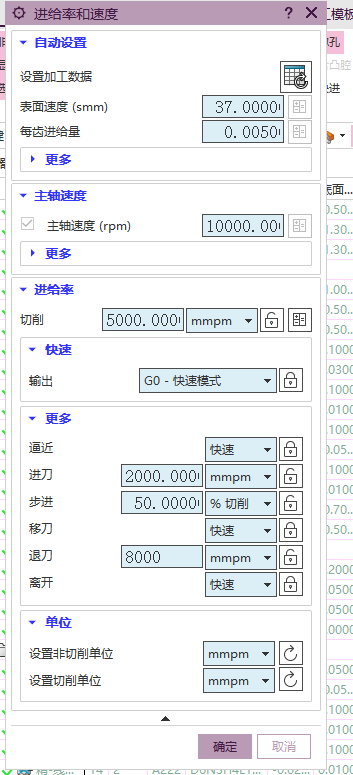
程序单或后处理中最短刀长不显示时,先确认要输出的是最短刀长、避空长度还是用户刀长,再检查后处理程序单模板字段是否已绑定对应变量,并确认刀具具备刀柄或夹持器数据。
查看答案 →