页签调用模板后深度变成刀具直径时,检查深度类型和工序参数
页签调用模板时,如果模板里写的是固定深度,但生成后变成刀具直径深度,应检查页签配置中的深度类型、工序参数来源以及当前调用的是否就是目标模板。
查看答案 →
页签调用模板时,如果模板里写的是固定深度,但生成后变成刀具直径深度,应检查页签配置中的深度类型、工序参数来源以及当前调用的是否就是目标模板。
查看答案 →
孔倒角、牙孔或阶梯孔存在不同高度时,如果把刀具合并,可能导致倒角深度、加工高度或分组不符合预期。需要按孔类型、孔高度和加工方式拆分处理,必要时关闭合并刀具。
阅读文章 →
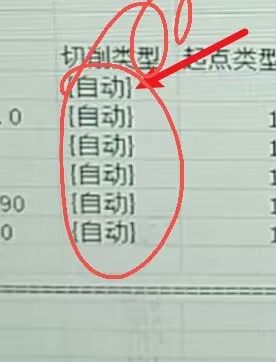
钻头 Q 值通常可以在钻孔刀具切削参数中维护,常见对应项是下刀深度、步距或固定步距。配置后还要确认当前孔加工流程已经同步刀库参数,否则后处理不一定能带出对应 Q 值。
查看答案 →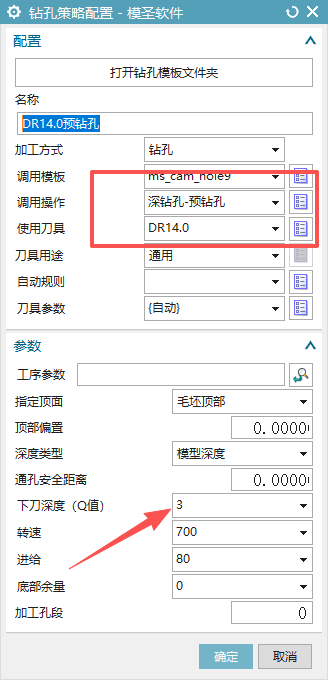
钻头 Q 值、下刀深度或钻孔参数不生效时,不要只改参数框,要先确认当前调用的刀库是否正确。用错刀库时,参数看似调整过,实际生成仍会读取错误来源。
查看答案 →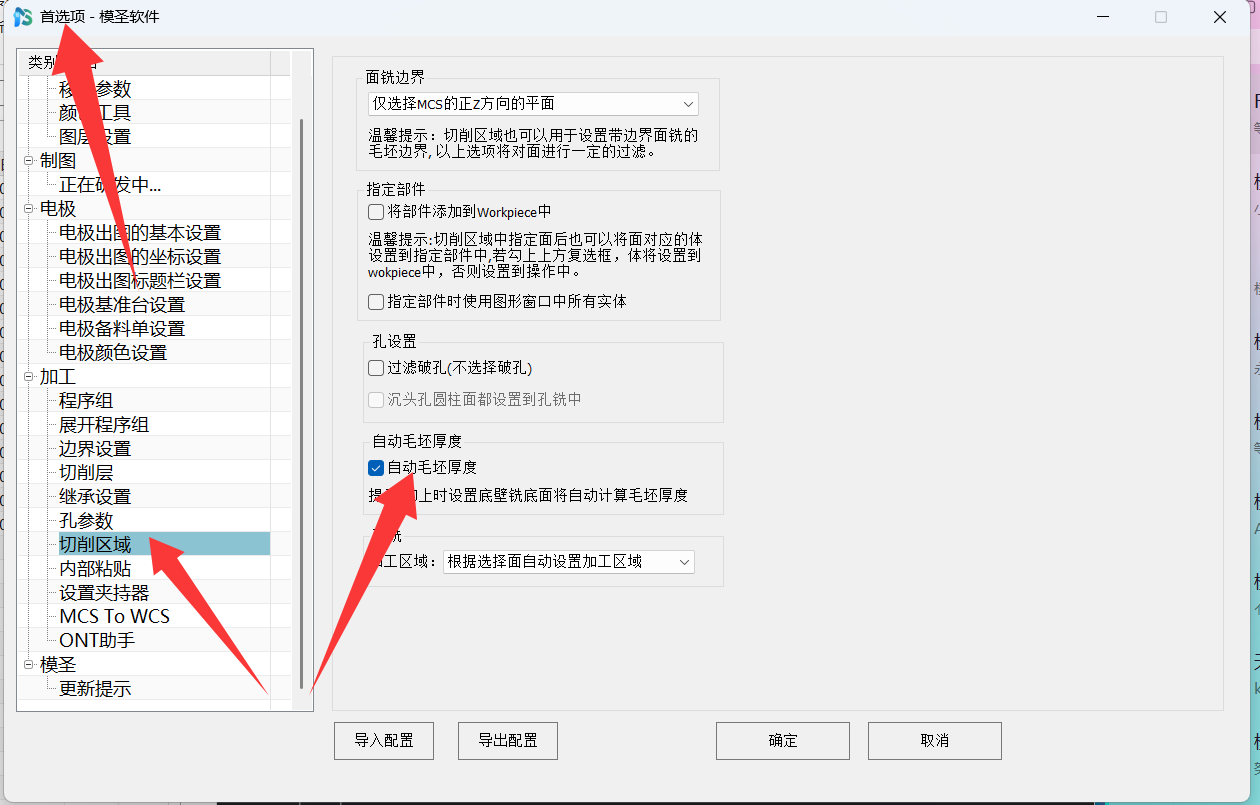
孔自动攻丝或螺纹孔加工下不去时,除了检查孔深识别,还要优先检查刀具是否过大、丝锥直径和螺距是否匹配。看起来像模型深度没识别,实际可能是刀具尺寸超出可加工空间导致。
阅读文章 →

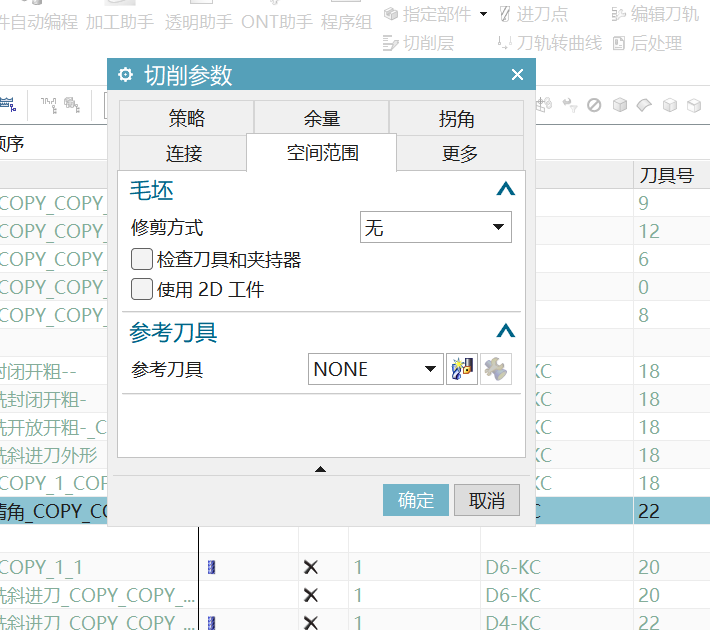
孔自动或自动编程同步刀库后转速进给异常为 0 时,要先检查刀库对应刀具是否确实有参数,再检查后处理是否开启了转速、下刀量等安全报警。没有报警时更容易把异常参数带到程序里。
阅读文章 →
5mm 精孔不识别时,直径范围不要写得过死。可把最小直径和最大直径设成合理区间,并把精孔规则放到更靠前的位置;相近孔仍混淆时,再用深度差异区分。
查看答案 →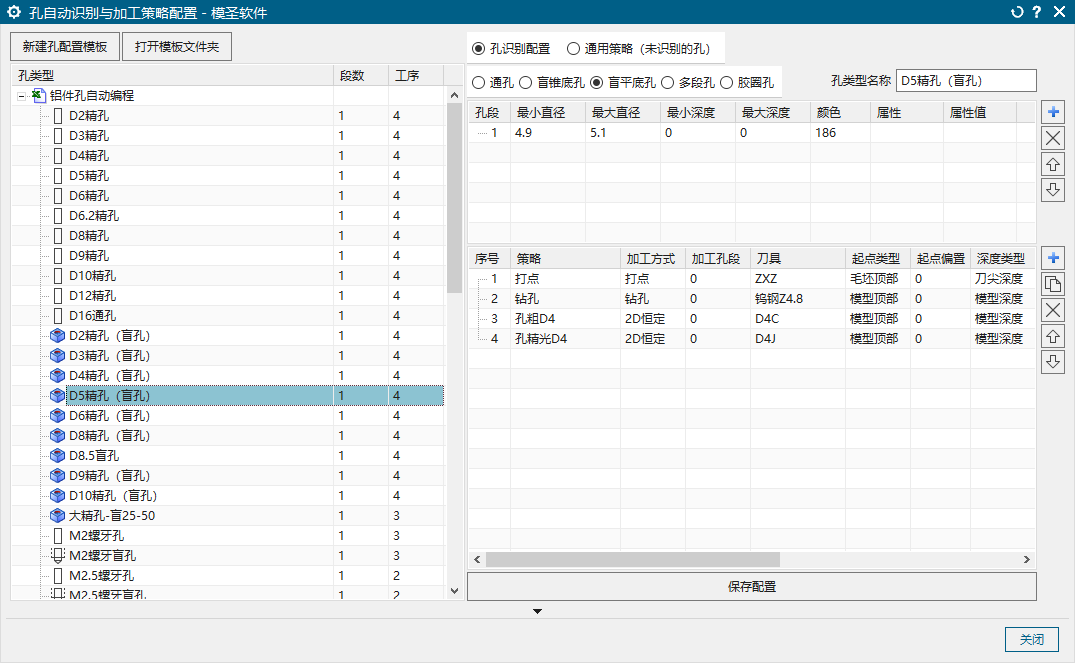
孔自动生成后刀路只在表面点一下,可能与钻头直径、孔识别尺寸或刀尖深度有关。可检查刀尖深度,必要时修正孔尺寸或把孔适当修大后再识别。
查看答案 →孔自动编程创建成平刀、铣刀、牛鼻刀或刀具类型不对时,先检查刀库、调用模板和当前编程文件中是否都有需要的刀具;再检查自动建刀规则、刀具类型、直径范围、圆角和缩小量设置。
查看答案 →