

“高度”的搜索结果
找到 224 条内容
自动编程为什么不能只靠黄线或线条控制所有刀路?
自动编程本质上仍然调用模板中的策略和刀路。复杂区域不能只依赖黄线或线条控制,先要把等高、型腔铣、底壁铣、颜色识别等策略本身理解清楚,再让模板自动化。
查看答案 →零件自动编程怎样加工第二面?
零件自动编程需要加工第二面或多面时,不是简单再点一次单面加工,而是应切换到多面(多 MCS)模式,并配置方位模板,让每个加工方位对应正确的毛坯、刀轴和方位名称。
查看答案 →

G0 移刀不安全时可以改成大进给 G1 吗?
部分机床在 G0 快速移刀时可能因为轴联动方式、机床状态或系统差异产生风险。遇到窄区域、近距离或机床快速移动不稳定时,可以把移刀改成大进给 G1 输出,速度仍然较快,但安全性通常更可控。
查看答案 →曲线边界功能适合什么场景?
页签调用切削区域时,功能 ID 方式和页签面选择器方式能力不同:功能 ID 方式可能有继承选项,但缺少区域面预选;页签面选择器可做区域面预选和过滤,但可能没有继承选项。
阅读文章 →

自动出图虚线和最大外形尺寸没有标注怎么办?
制图里想让反面的形状以虚线显示,先检查目标视图的隐藏线或线型显示方式。部分视图需要在出图界面中选中视图后切换隐藏线模式,或确认视图线型是否已经设置为虚线。
阅读文章 →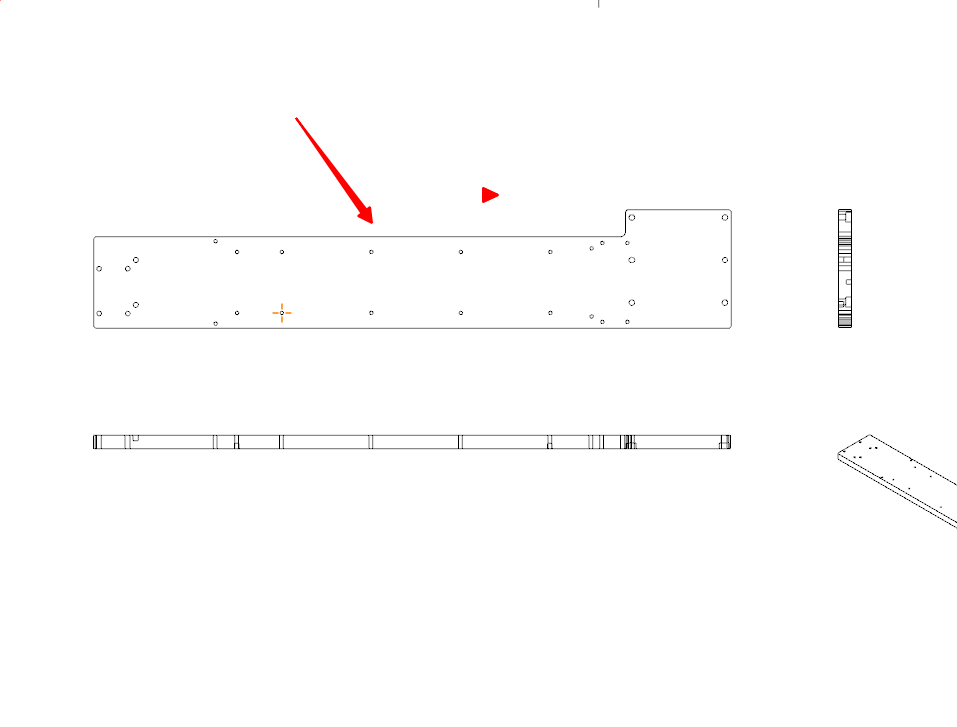
自动编程底壁铣的自动毛坯厚度不起作用,先检查什么?
底壁铣或自动编程识别毛坯厚度不稳定时,要检查加工区域两端是否有倒角、凸台或连续特征干扰。特征连接在一起时,厚度识别可能被带偏,必要时可先简化特征或拆分加工区域验证。
阅读文章 →
自动编程后处理前过切检查和刀长要不要单独算?
仿真 IPW 显示粗糙时,不要只凭显示效果判断是否过切。大模型或复杂模型中 IPW 可能显示较粗,是否安全仍应以刀路检查、过切检查和关键截面复核为准。
查看答案 →
几何设置里缺少 MCS 球时应该怎么处理?
在几何设置中看不到需要的 MCS 球或坐标入口时,可以到几何节点中新建 MCS。新建后再把后续工序、页签或自动编程配置指向正确的坐标系,避免工序继续引用旧坐标。
查看答案 →仿真 IPW 很粗糙时怎样判断有没有过切?
IPW 或加工后的过程工件需要导出时,可尝试导出 STL 格式。此类导出通常只能以小平面体或三角网格形式保存,并不等同于可参数化编辑的实体模型。
查看答案 →同一个工具栏里的页签能不能复制后只改 WorkPiece?
同一个工具栏内,页签配置通常可以复制后按需要修改 WK、坐标或局部参数;但复制后仍要检查命令名、模板路径、坐标继承和刀具继承是否匹配。
查看答案 →