“编辑”的搜索结果
找到 1138 条内容
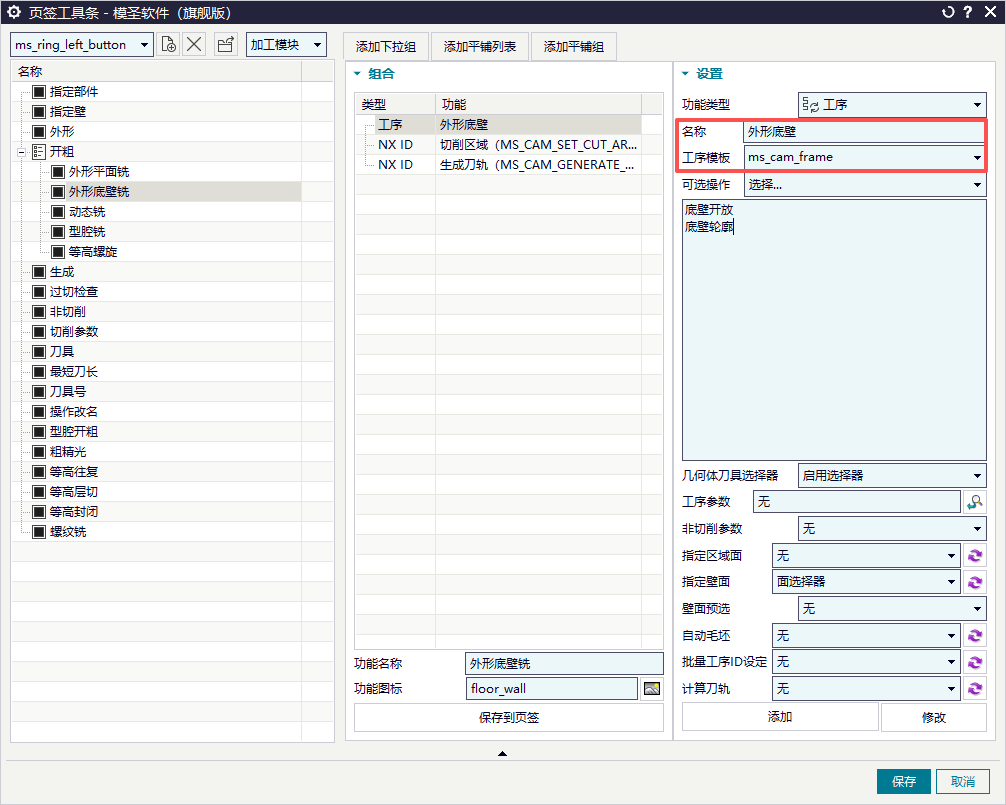
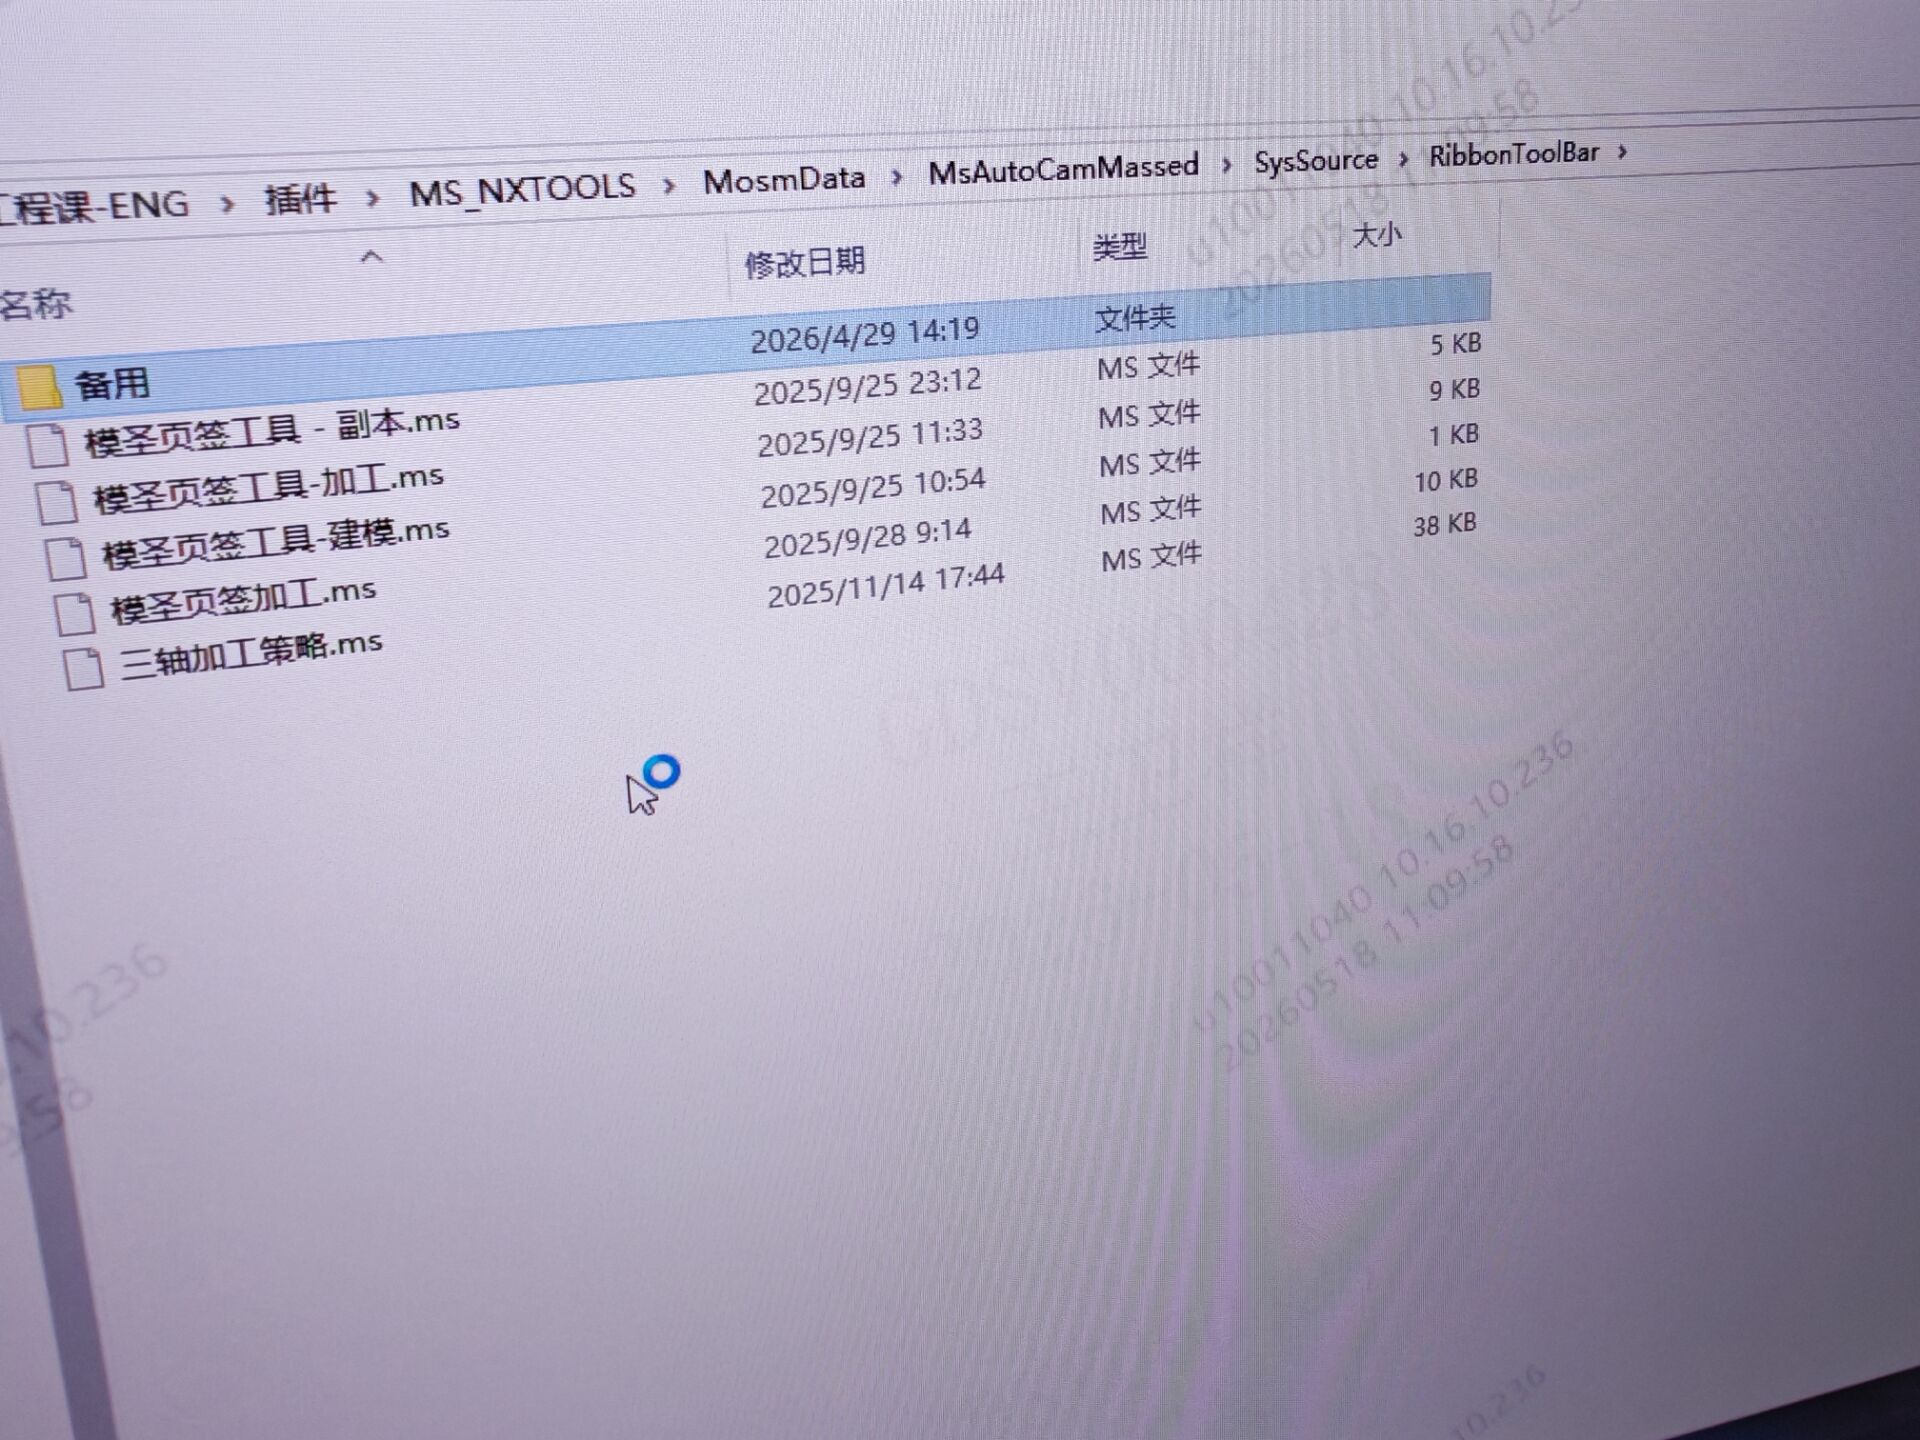
页签配置文件不要直接用普通程序打开或保存
页签配置文件不是普通文档,不能直接用普通程序打开后保存。误打开或保存后,可能导致页签按钮失效、界面变形或配置损坏。出现异常时先修复重启,无法恢复则回退备份。
查看答案 →
孔编程配置里的铣牙列,在攻牙工序中是否一定要改?
孔编程配置表中出现铣牙相关列,不代表当前攻牙工序一定要修改它。若当前工艺是普通攻牙,铣牙参数通常不影响该攻牙流程,但仍要确认调用操作类型和模板是否正确。
查看答案 →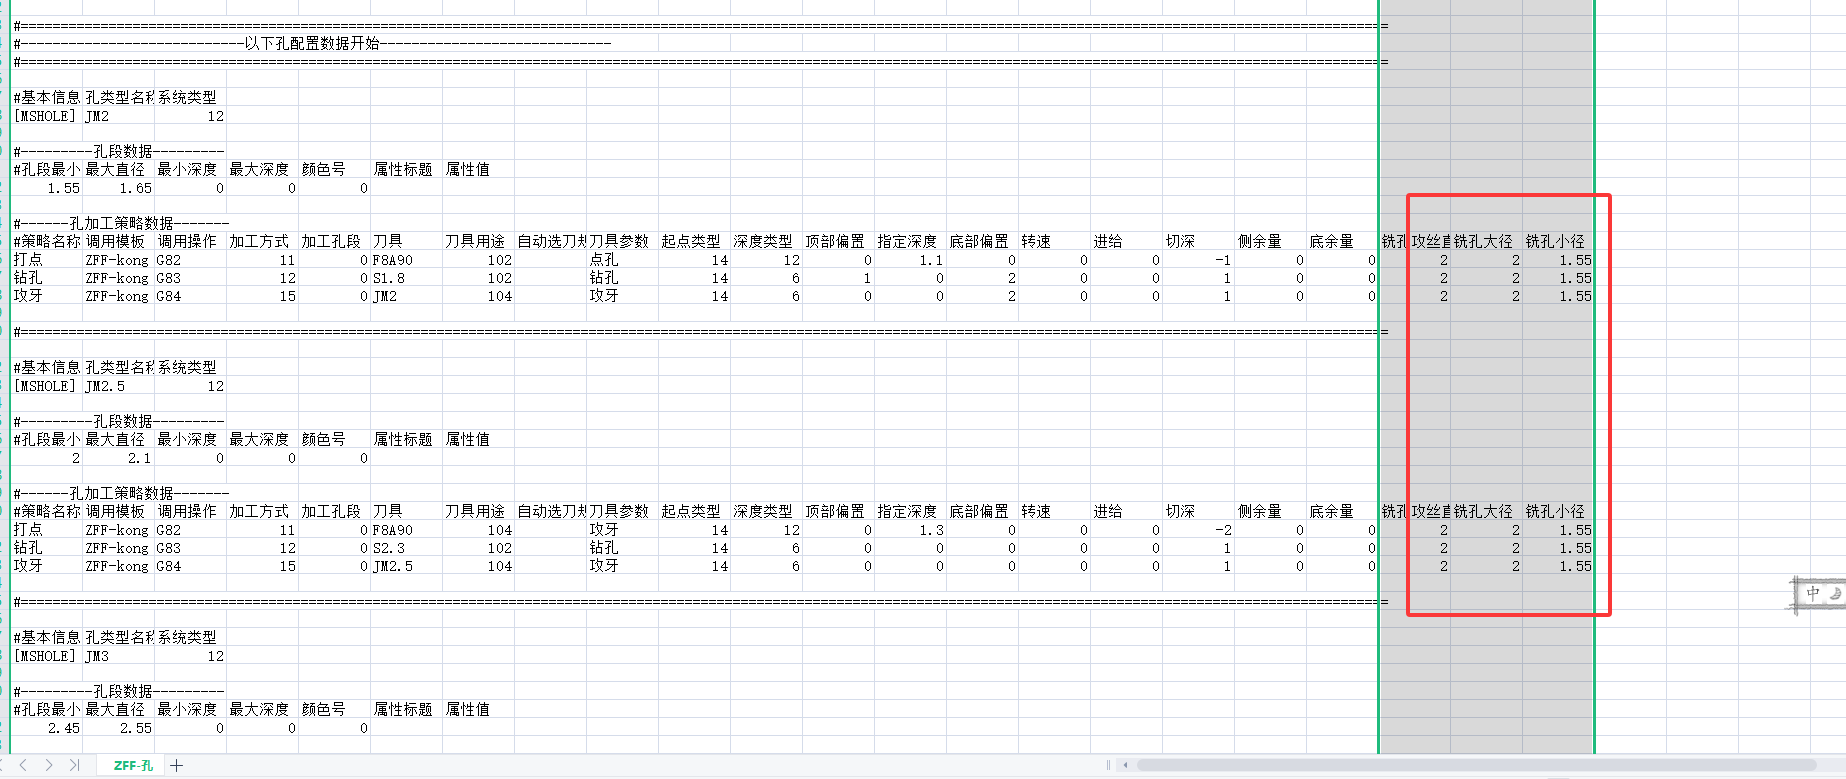
UG12 打印方向改成纵向后重启失效,可以从哪些位置处理?
UG12 制图打印方向改成纵向后重启又恢复横向时,可尝试修改制图模板、打印机默认参数或改用高版本/外部打印流程。单纯在一次打印窗口里改,可能不会永久保存。
查看答案 →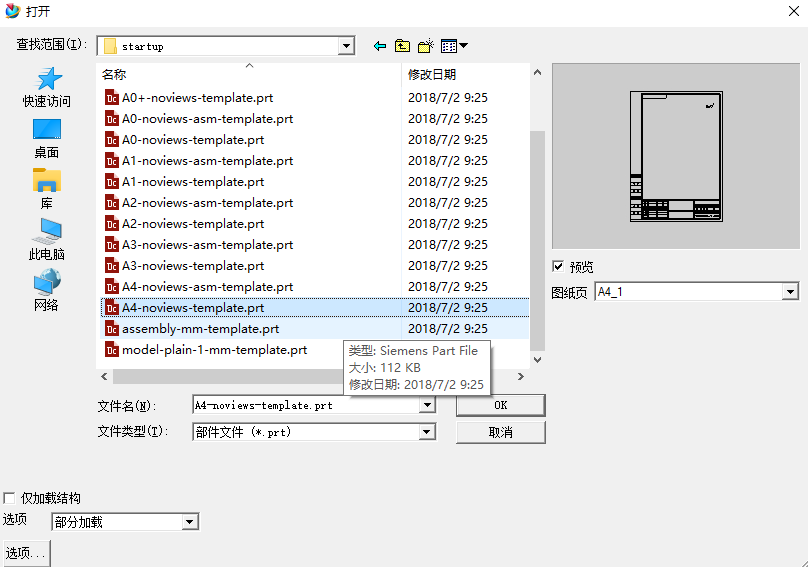
UG 默认线条颜色和刀轨颜色在哪里改?
默认线条颜色、刀轨颜色和刀轨线条粗细可分别在对象首选项、加工显示或相关首选项中调整。想让刀轨线条长期更细,应到首选项/显示相关设置里改默认线宽,而不是只临时改当前显示。
阅读文章 →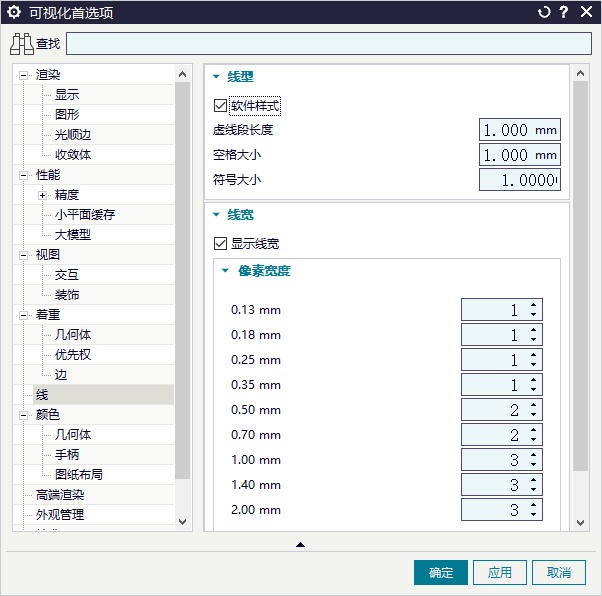
自动出图长宽高和电极摆放位置可以设置,但需确认具体模板位置
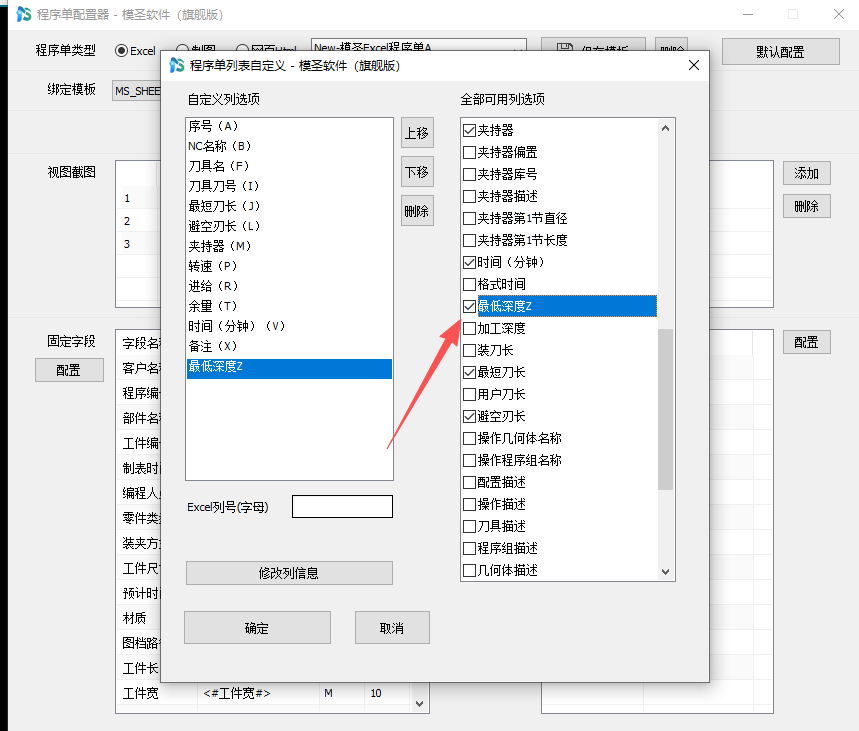
自动出图中的长宽高标注和电极默认摆放位置可以通过相关配置调整。当天能确认设置入口与程序单/自动出图配置有关,但具体字段位置仍需结合模板进一步核对。
查看答案 →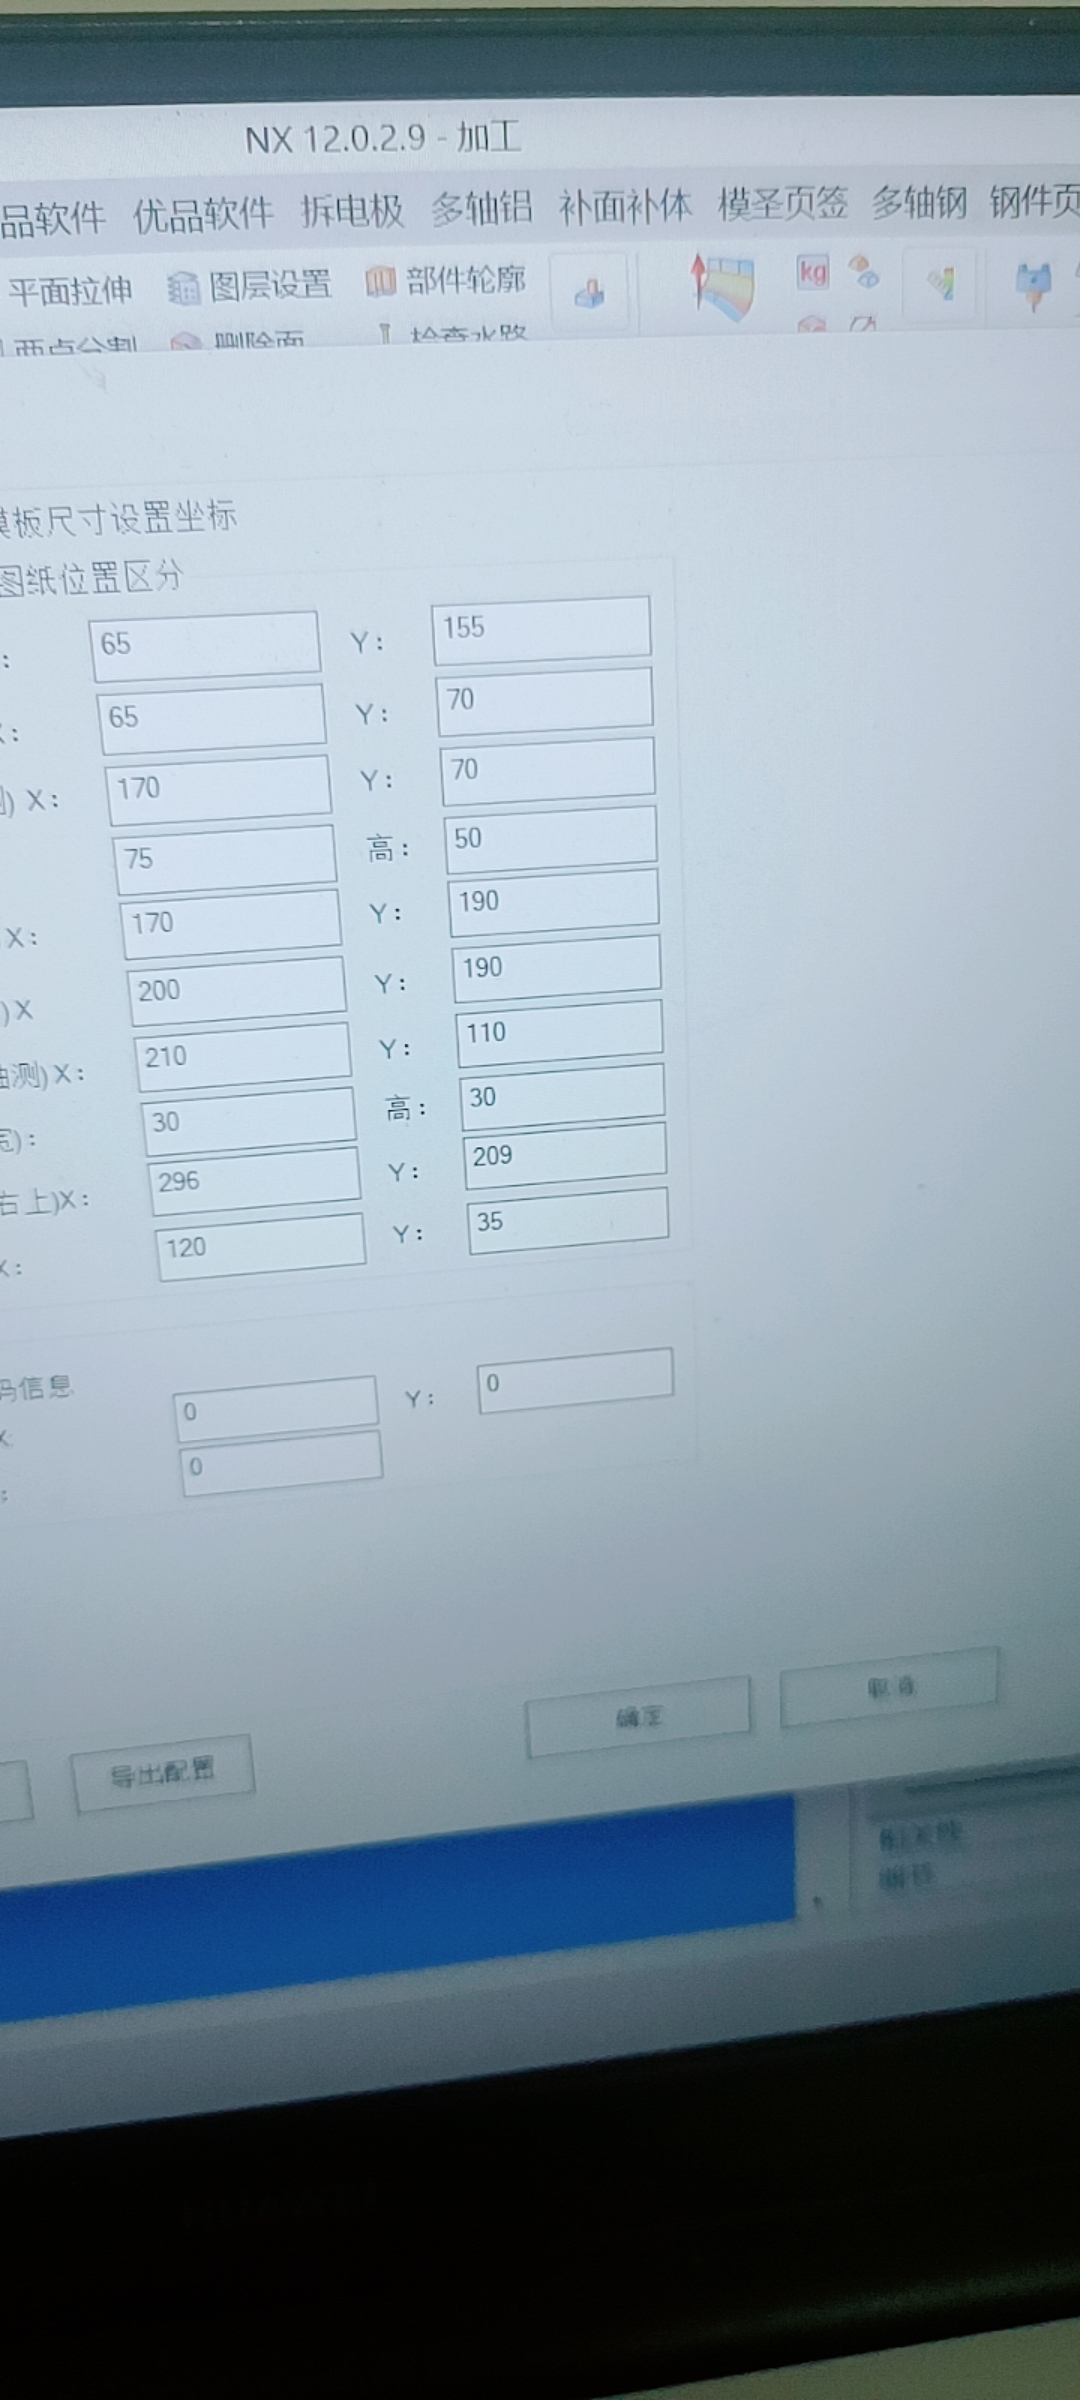
自动编程新建坐标夹具偏置想从 0 改为 1,可到加工模板里改
自动编程新建的坐标夹具偏置默认为 0,想改成 1 时,可进入调用的加工模板里调整对应坐标或夹具偏置参数。修改后要用简单程序后处理验证。
查看答案 →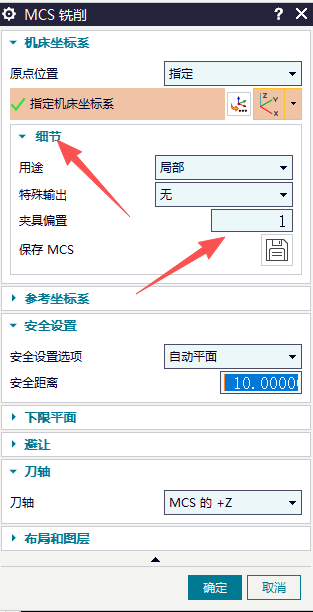
孔铣自动调用刀具库时,一套配置通常对应一套刀库
孔铣自动编程调用刀具库时,一般按当前配置绑定或对应的刀库取刀,因为不同配置可能对应不同切削参数。若要换成自己的刀库,应先找到当前配置使用的刀库入口再修改。
查看答案 →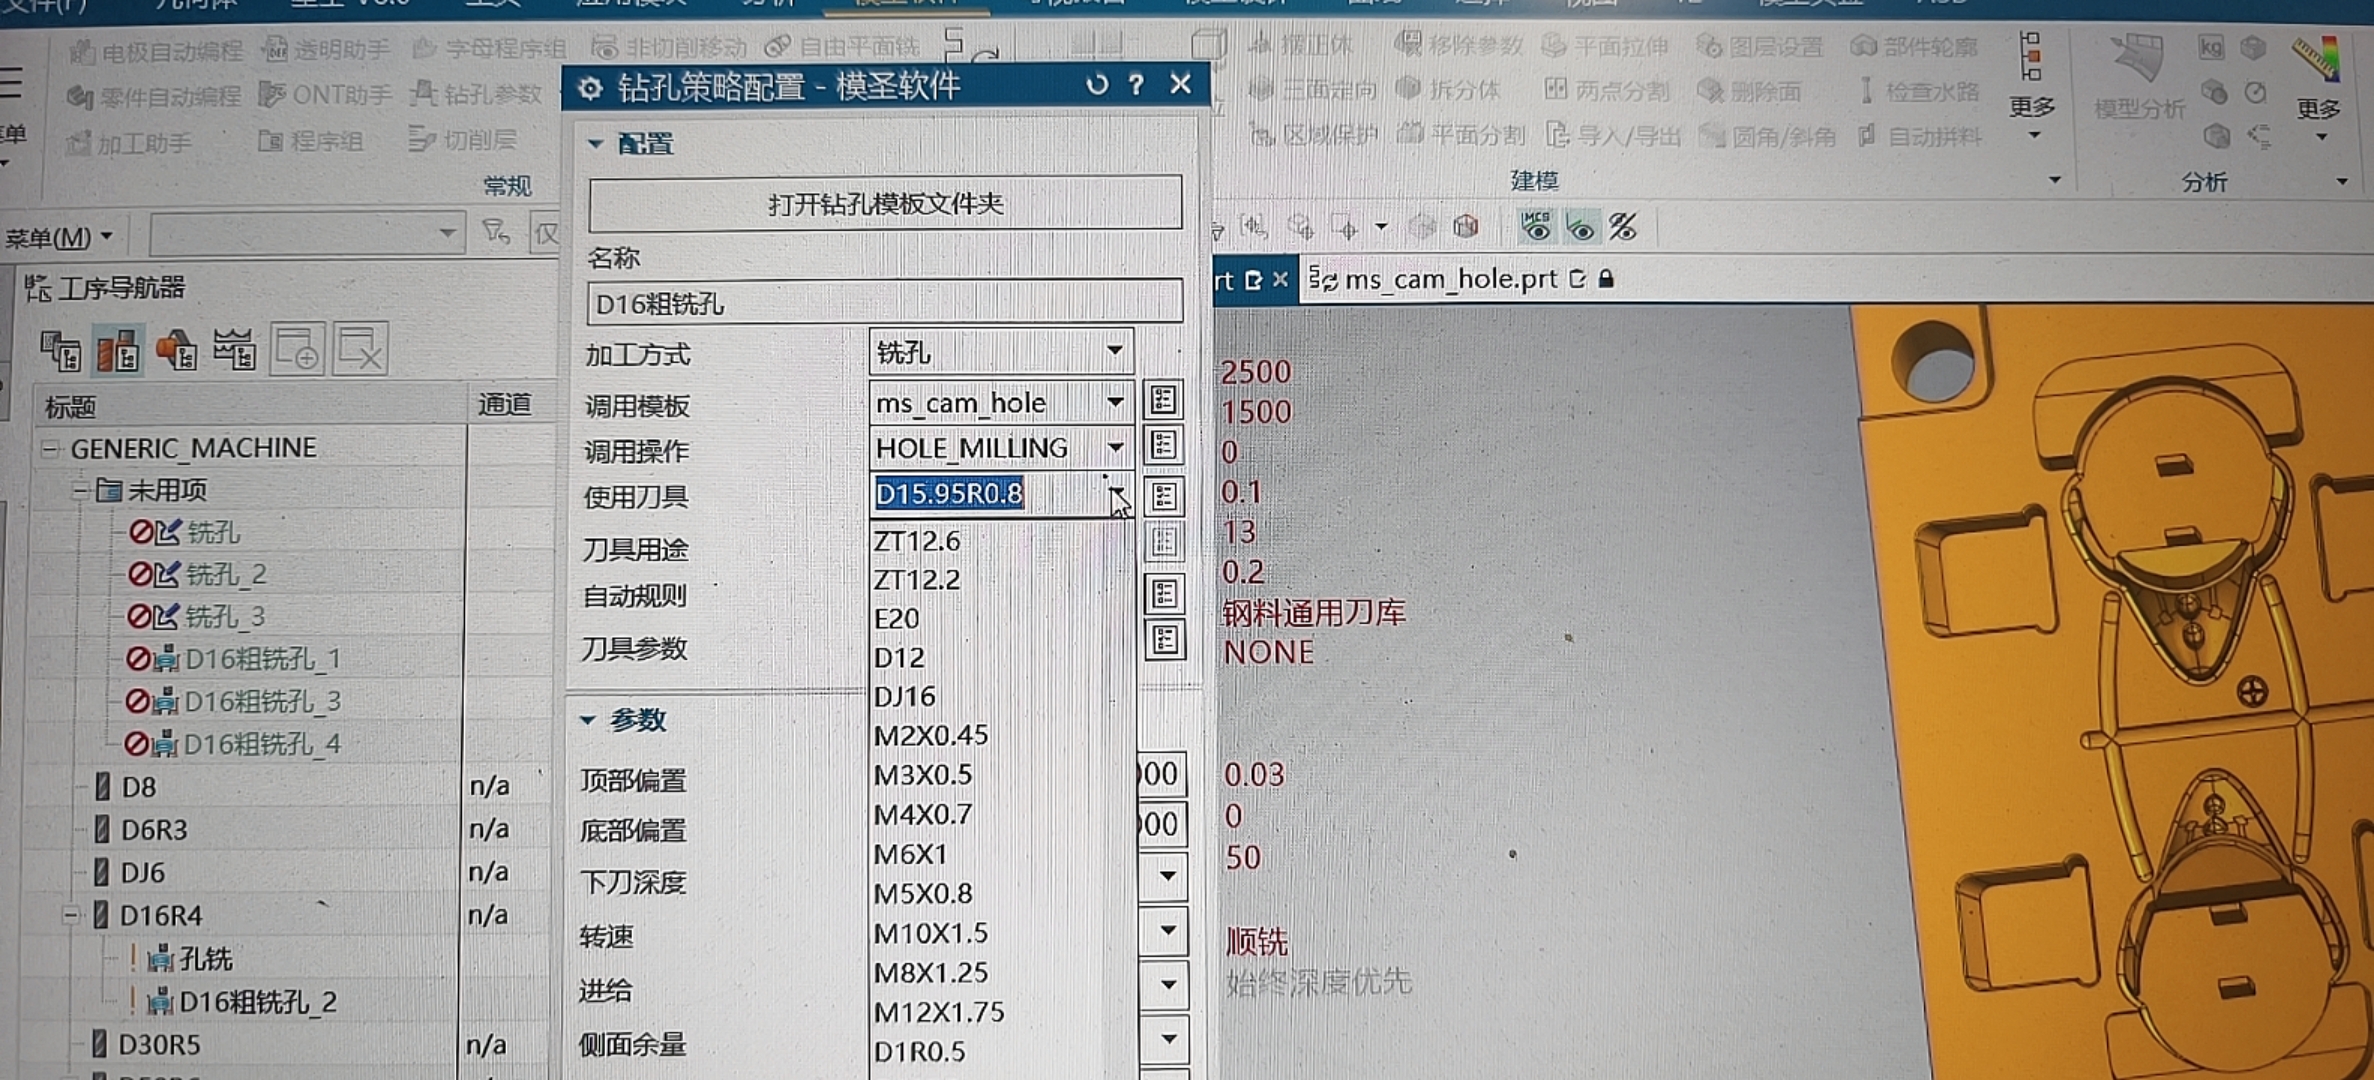
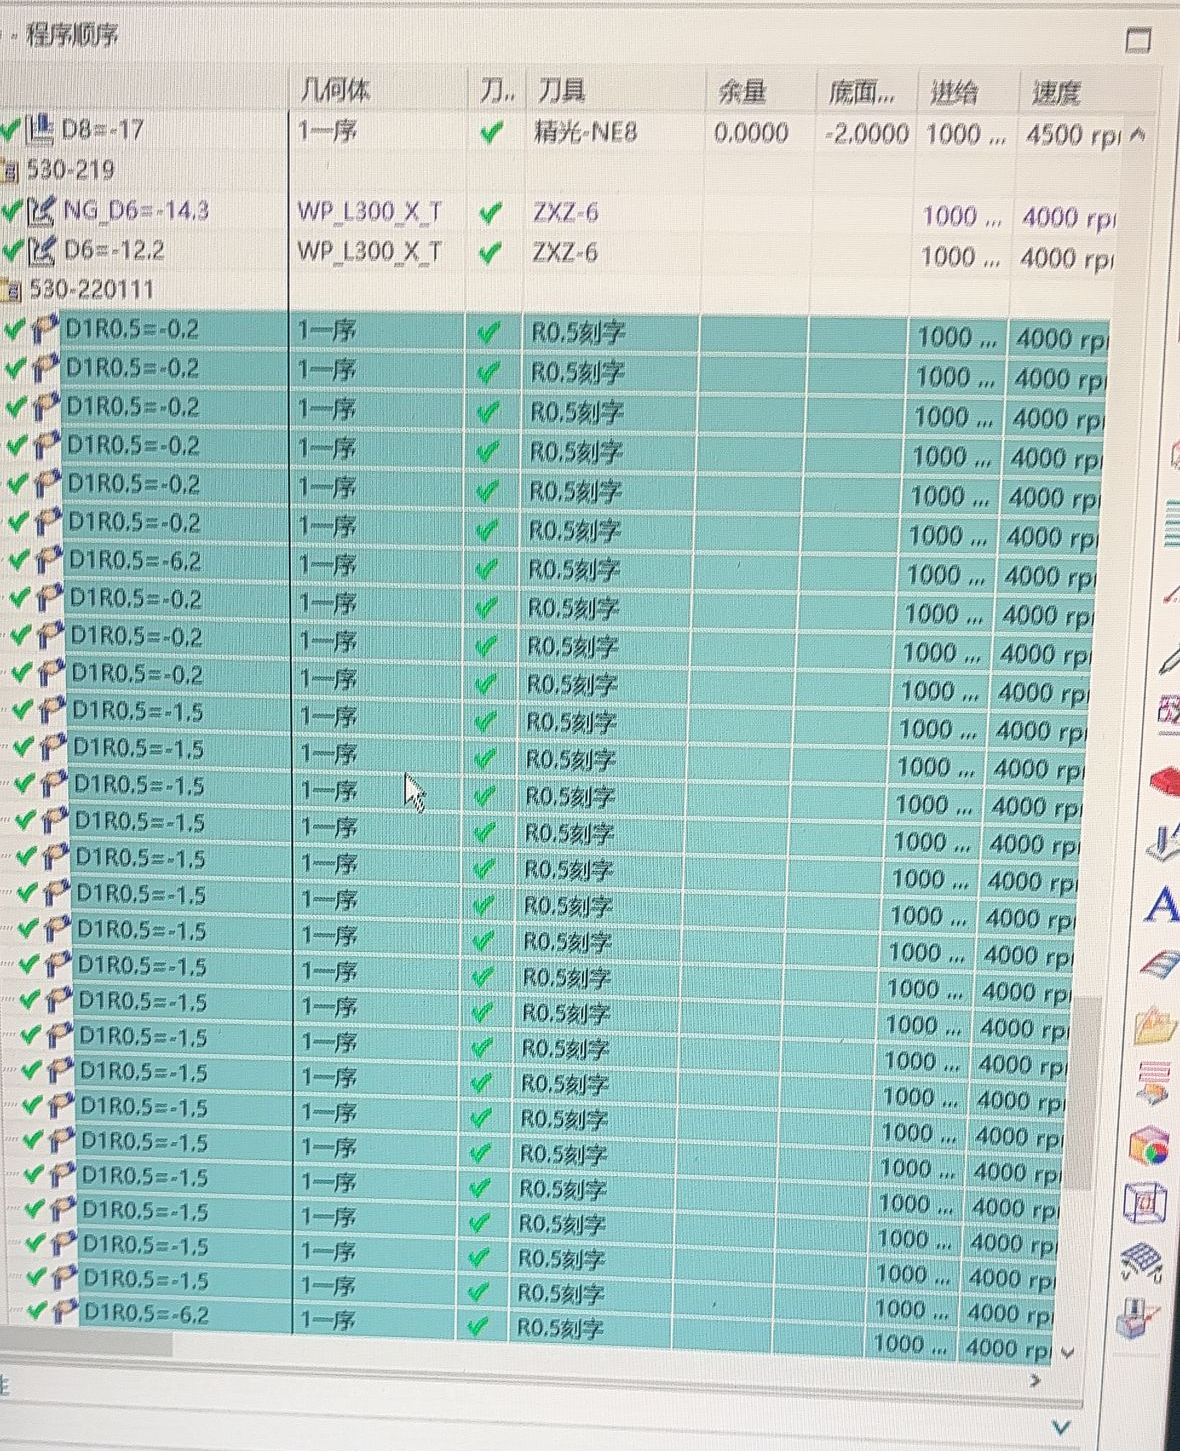
刻字下刀太慢时,优先检查模板进给与安全高度
刻字或平面文字加工时,如果下刀动作明显偏慢,需要同时检查模板中的下刀进给、切削进给、安全高度和避让高度。不同模板对下刀和切削进给的控制方式可能不同,调整后必须用小范围刀路验证。
查看答案 →