
通槽没有底面时毛坯厚度识别不到怎么办?
底壁铣或自动编程识别毛坯厚度不稳定时,要检查加工区域两端是否有倒角、凸台或连续特征干扰。特征连接在一起时,厚度识别可能被带偏,必要时可先简化特征或拆分加工区域验证。
阅读文章 →
底壁铣或自动编程识别毛坯厚度不稳定时,要检查加工区域两端是否有倒角、凸台或连续特征干扰。特征连接在一起时,厚度识别可能被带偏,必要时可先简化特征或拆分加工区域验证。
阅读文章 →
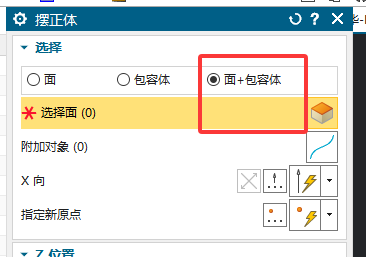
页签工具创建坐标后出现多余 WPS 或坐标设置不符合预期时,应检查页签选项、摆正体结果和 NX 模板中的默认坐标。高版本 NX 可重点检查 mill-planar 模板中是否带有多余坐标设置。
查看答案 →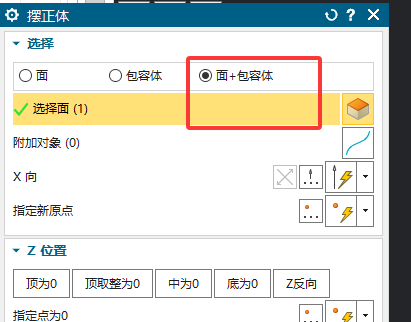
2D 转 3D 更适合图纸线型规范、特征表达清楚的冲压模类图纸;如果图纸线型不统一、孔和沉头孔表达不完整,可能只识别外形或漏掉特征。当前不要把它当成自动理解任意图纸的功能使用。
查看答案 →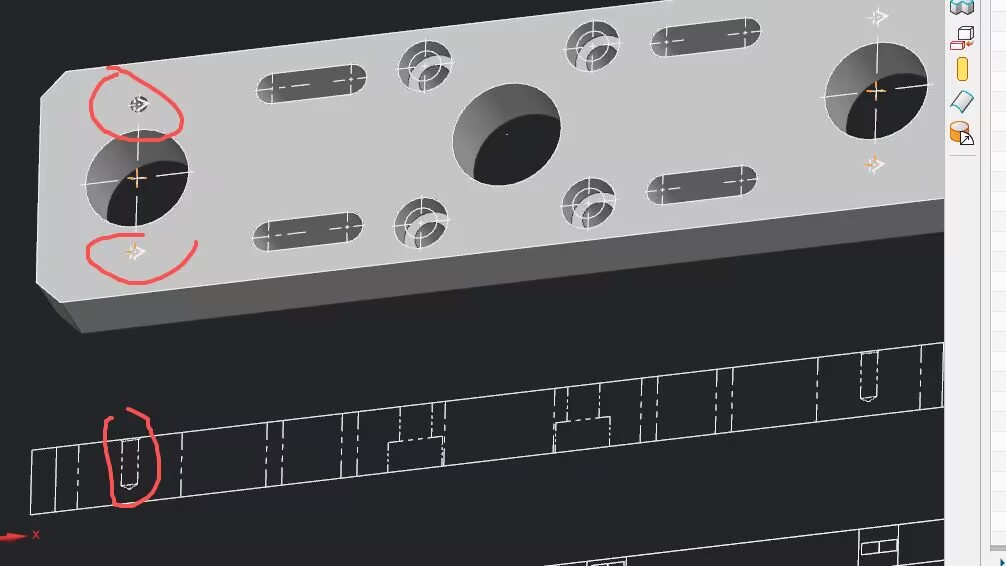



页签几何体用于先指定公共几何体,让同一页签中后续插入的工序自动继承,避免每个模板都重复选几何。多面加工或不同加工面场景,应按实际面分别设置对应页签几何体。
查看答案 →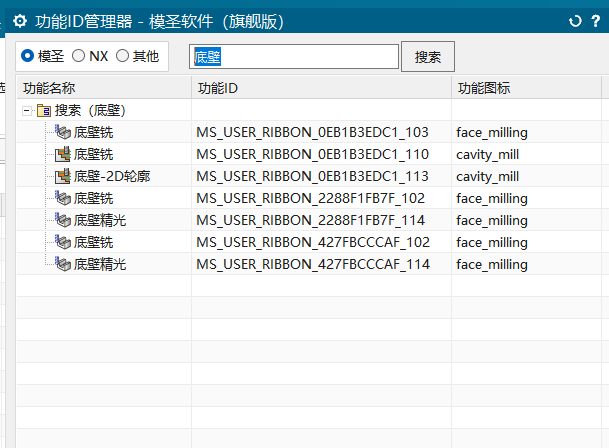
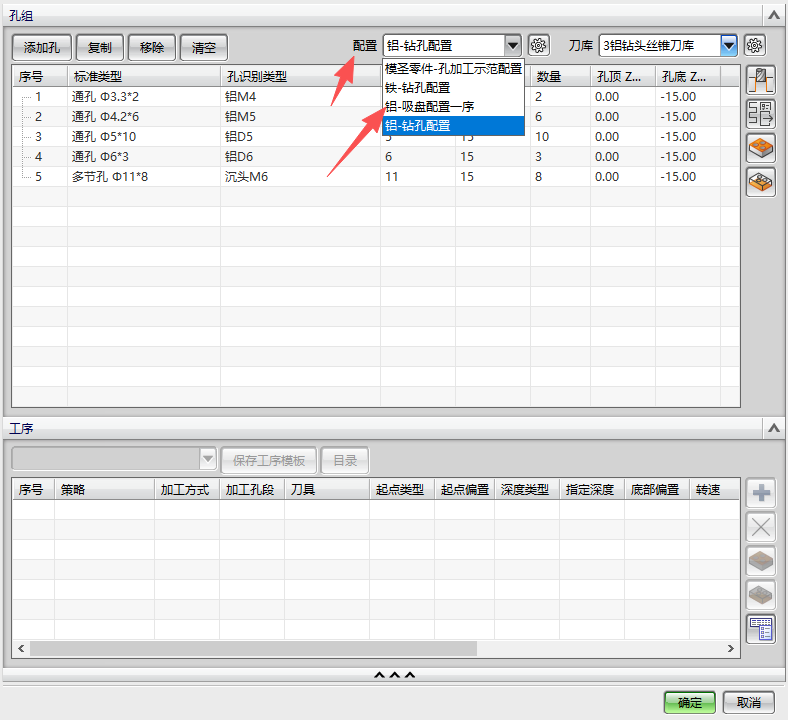
页签配置不是只点几个按钮就完事,最好先把自己的加工模板、刀库和常用工艺整理好。模板名称、功能 ID、加工类型和策略名称可以先放到表格里,后续配置时复制粘贴,减少错字和漏配。
查看答案 →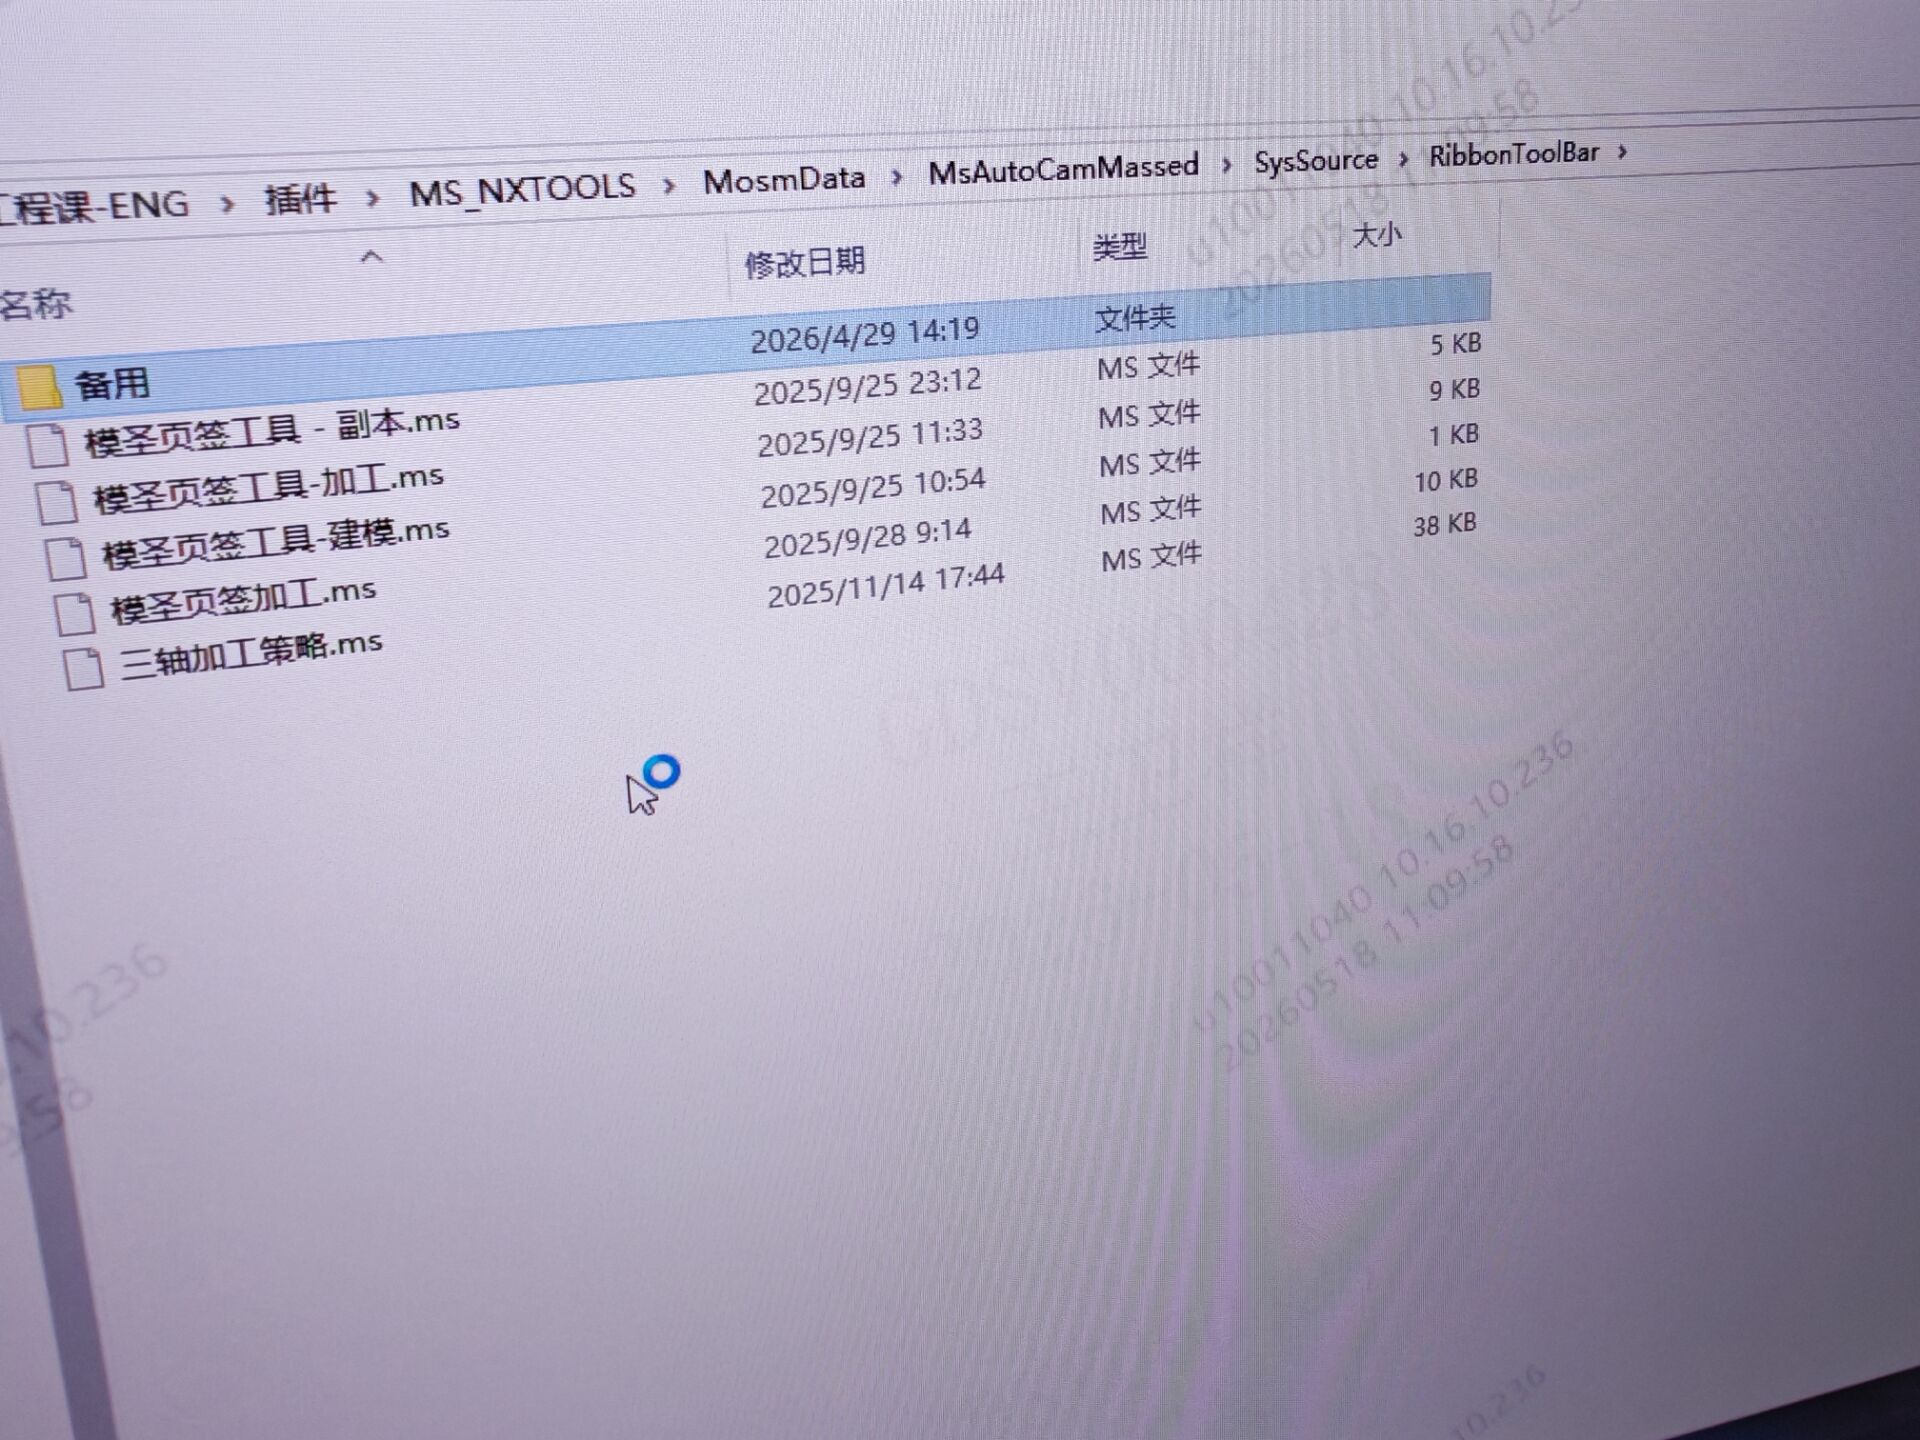
页签几何体和点选操作继承不要混用成互相冲突的逻辑。想按前一条操作继承,就不要在页签里固定指定几何体;想没有前置操作也能插入,就先用页签几何体指定。
查看答案 →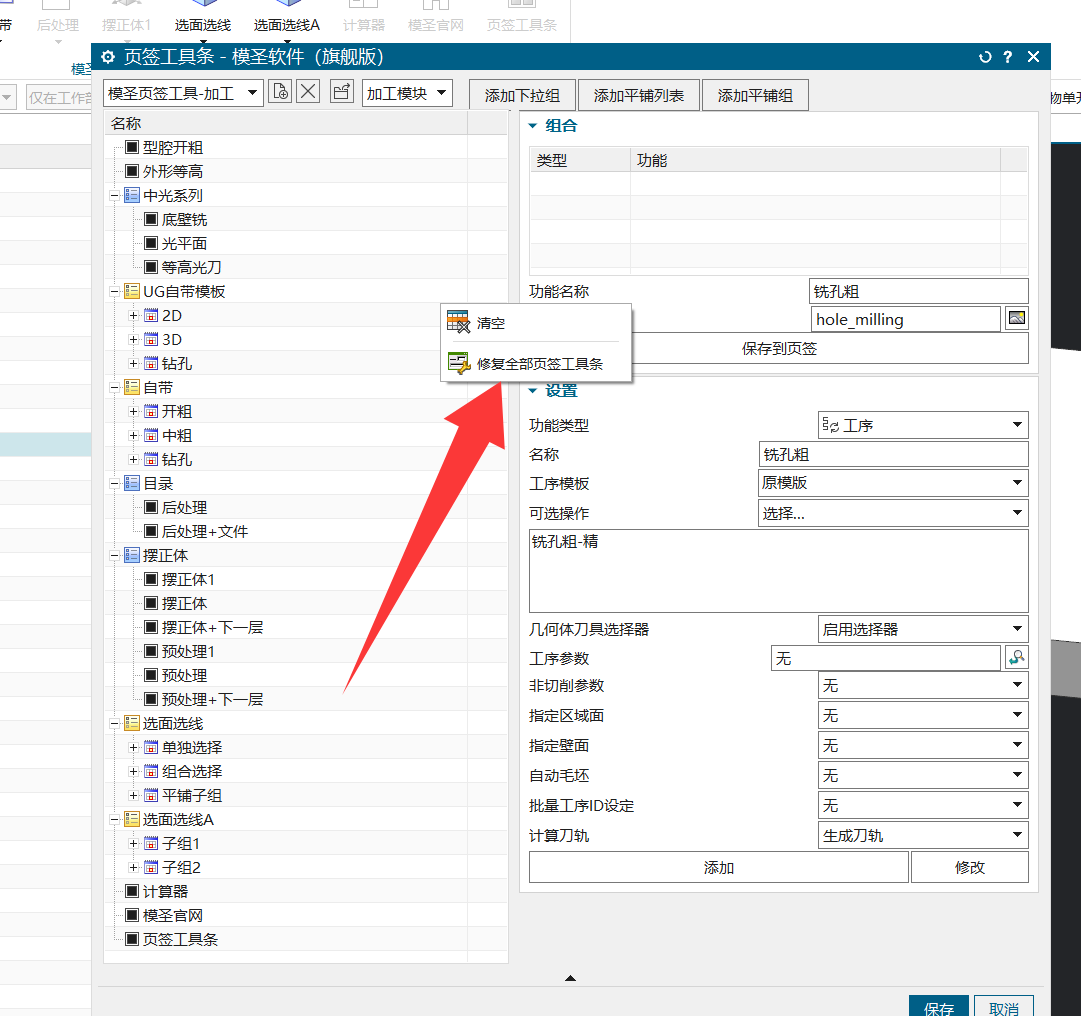
G41 与 G03 同行报警时,圆弧进刀是重点排查项。若改成线性进刀后正常,说明问题与进退刀和后处理刀补输出配合有关;刀补最小移动不宜盲目设得过小,公差也要配套。
阅读文章 →