
孔自动编程配置在界面里改,还是在 Excel 表格里改?
孔自动编程的配置既可以在软件界面中调整,也可以在 Excel 表格中批量维护。少量修改或不熟悉表格时,在界面里改更直观;大量参数需要复制、批量调整时,Excel 会更快。
查看答案 →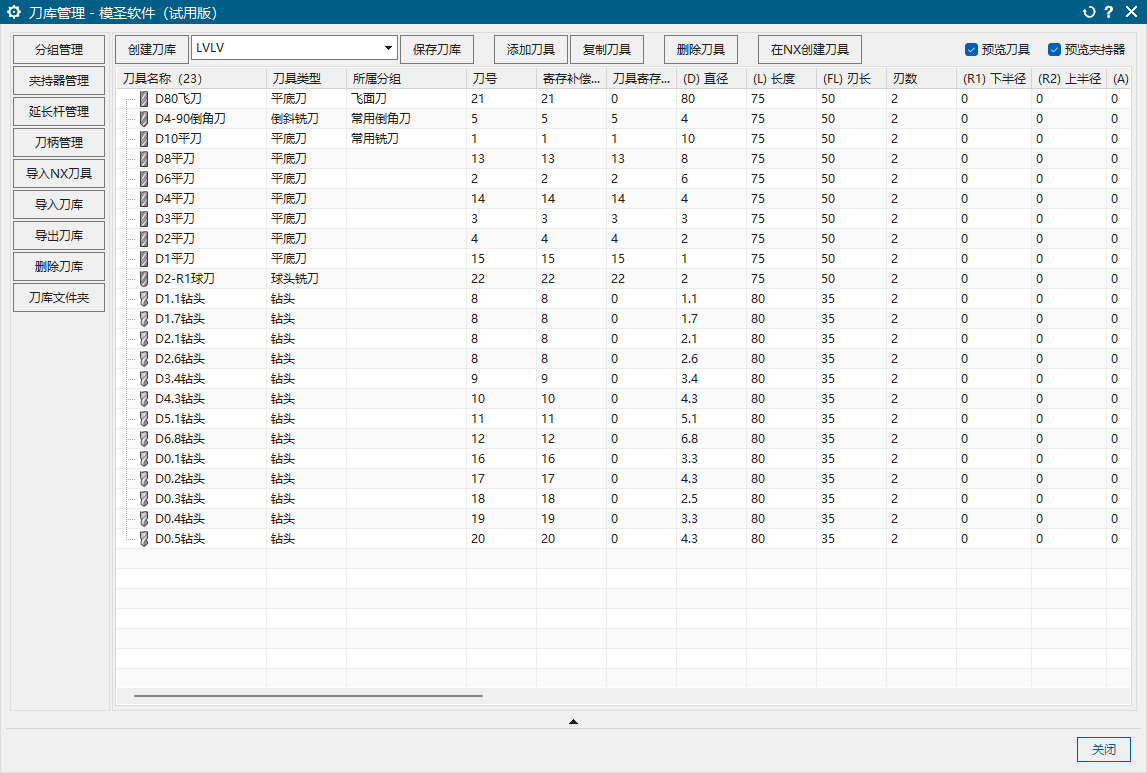
孔自动编程的配置既可以在软件界面中调整,也可以在 Excel 表格中批量维护。少量修改或不熟悉表格时,在界面里改更直观;大量参数需要复制、批量调整时,Excel 会更快。
查看答案 →
已有加工模板里的刀具,可以先打开旧模板,让模板中的刀具集中出现,再一键导入模圣刀库。新手配置时建议先从刀库开始,刀库稳定后再做自动编程和页签模板。
查看答案 →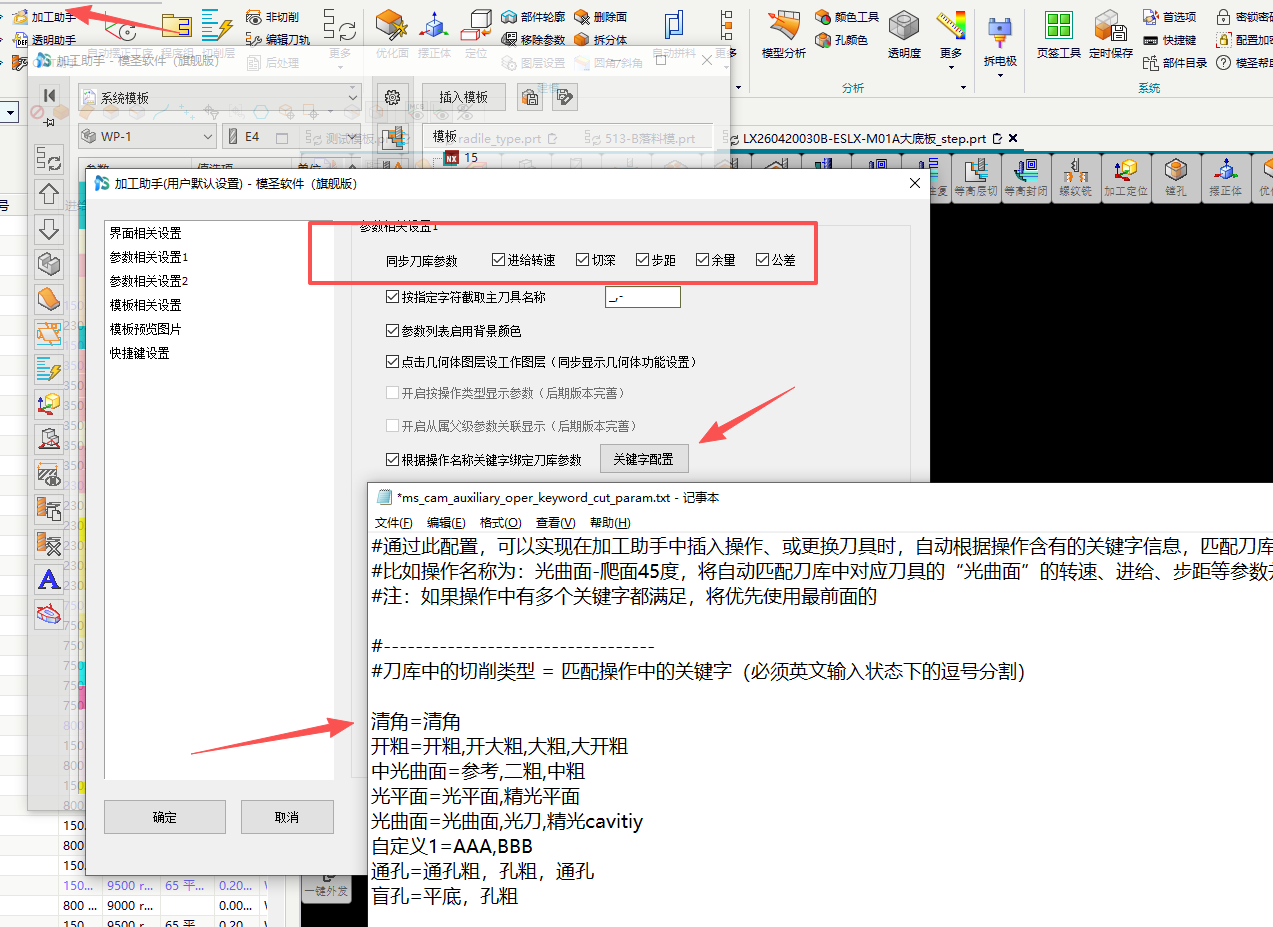
页签几何体用于先指定公共几何体,让同一页签中后续插入的工序自动继承,避免每个模板都重复选几何。多面加工或不同加工面场景,应按实际面分别设置对应页签几何体。
阅读文章 →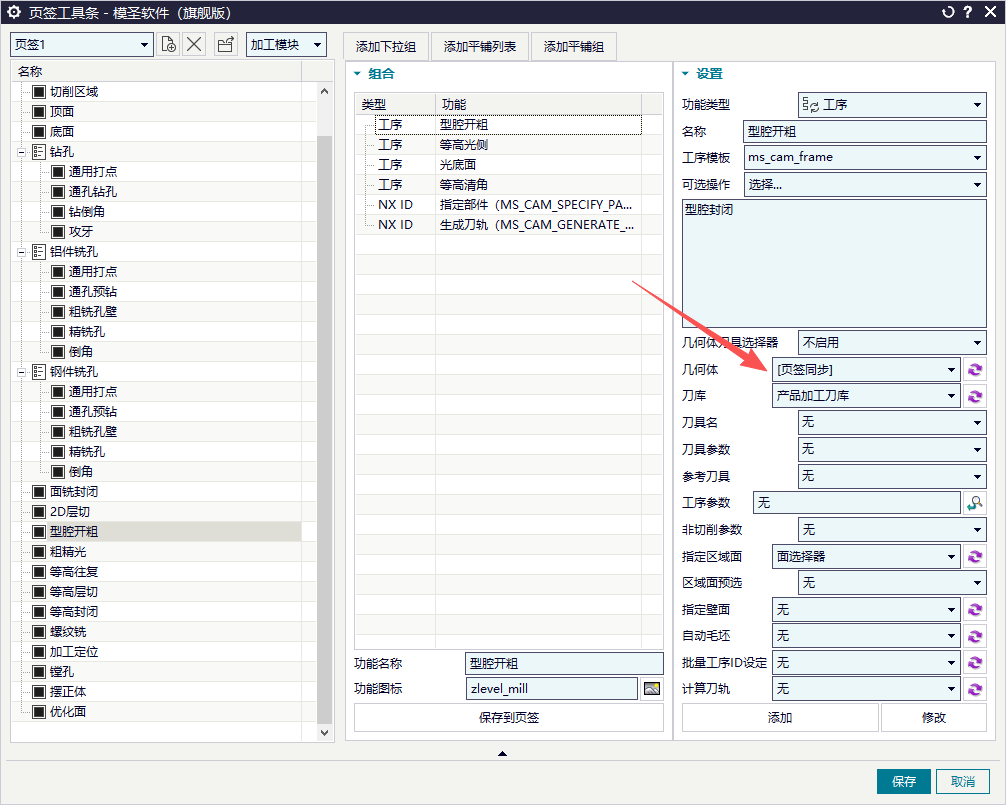
页签模板不是简单复制别人的配置就能通用。最基础的做法是先准备一个策略或加工方法,参数由工序参数库或刀具参数控制;需要完全自动不停顿的场景,应使用自动编程,页签更适合半自动辅助。
阅读文章 →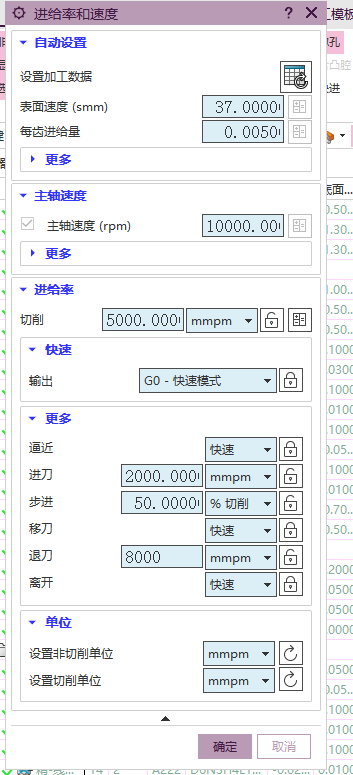
页签和自动编程都可以使用自己做好的模板或刀路策略,不一定只能用软件自带模板。先把自有模板整理稳定,再通过页签入口、自动编程配置或模板目录挂接进去。
查看答案 →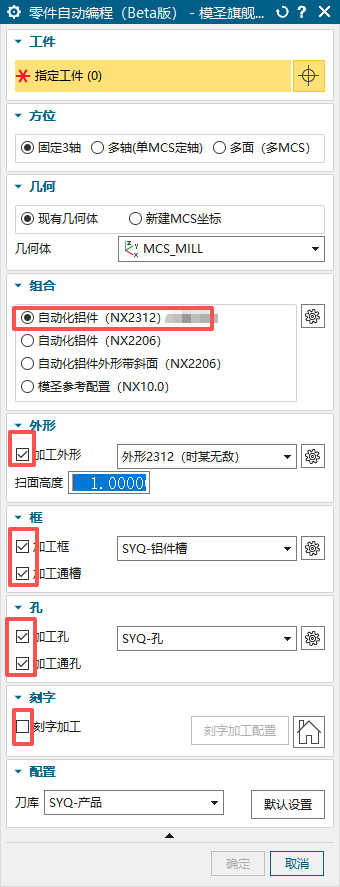
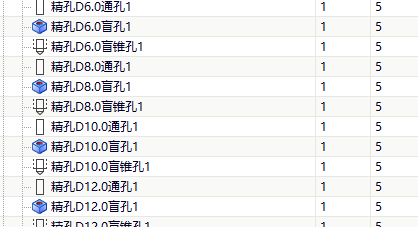
程序单涉及相同刀具的刀长时,通常会按最长刀长理解和输出;但如果同一把刀被分散到不同视图、不同分组或不同程序组,操作者仍可能看漏。必要时可用刀具视图或合并方式出单,减少重复刀具信息分散。
查看答案 →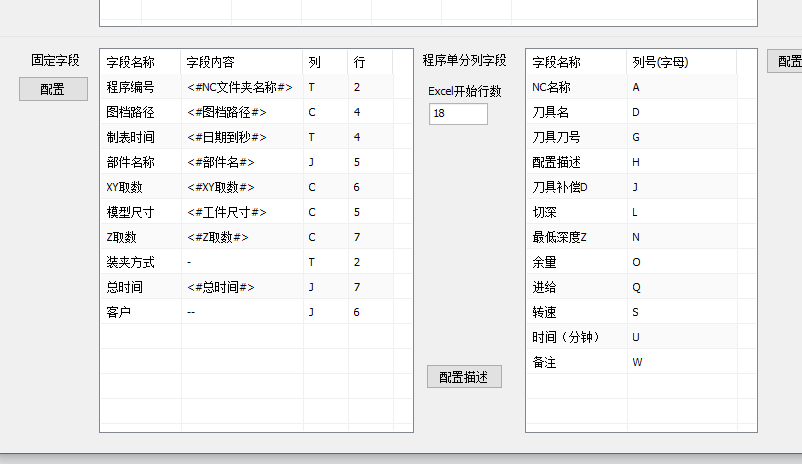
孔自动编程创建成平刀、铣刀、牛鼻刀或刀具类型不对时,先检查刀库、调用模板和当前编程文件中是否都有需要的刀具;再检查自动建刀规则、刀具类型、直径范围、圆角和缩小量设置。
查看答案 →
工艺路线或排序关键字不需要写很长。只要操作名称里包含关键字即可命中,关键字越短越干净,越不容易误判。比如只写“飞面”,比写一长串描述更稳定。
查看答案 →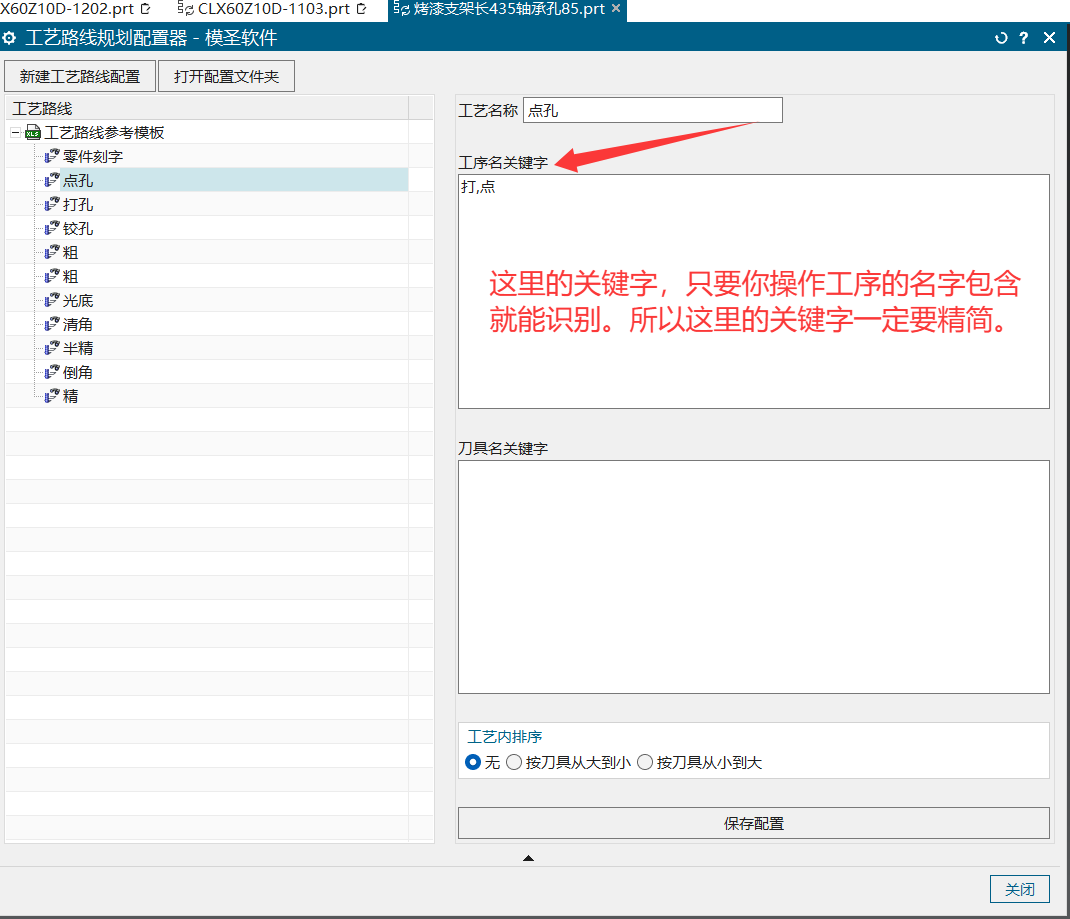


孔自动底壁铣加工下层孔时,如果刀路自动延伸到顶面并额外加了毛坯厚度,可检查模板或加工首选项里的“链接 MCS/RCS”。不要勾选该项后重新生成,通常可以避免这种延伸问题。
阅读文章 →
跨版本使用自动编程配置时,除模板路径和名称外,还要注意 2D 与 3D 配置并不一定通用。2D 线框、曲线边界和 3D 实体特征通常要分别配置,不能直接混用。
查看答案 →