
程序单里可以输出延长杆信息吗?
可以在后处理程序单模板设置中找到对应 Excel 模板,添加一行延长杆,并在设置中勾选延长杆信息和指定输出位置。

可以在后处理程序单模板设置中找到对应 Excel 模板,添加一行延长杆,并在设置中勾选延长杆信息和指定输出位置。
同一把刀合并不了时,除了刀具是否相同,还要检查刀补是否不同;如果设置了按不同刀补分开列出,可能导致同刀无法合并。
程序单加工时间如果不想显示为小数分钟,可在时间字段配置中改用格式时间,让结果显示成类似 00:02:30 的时分秒格式。

当前程序单没有自动导出 PDF 功能;该能力属于后续开发方向。
程序分组需要先把相关程序合在一起,合到同一组后才能再进行分组处理。
程序 ID 后期调用相关配置可到加工助手的默认设置中查看和修改;配置文件位置中也能看到程序 ID 默认配置目录。

制图程序单默认配置里有“图纸页放置图层”参数,可通过修改该图层编号来控制程序单图纸放置到指定图层。

可以。但如果当前选择的是制图程序单,相关路径或输出选项可能没有;需要切换成表格程序单,才会出现对应输出选项。
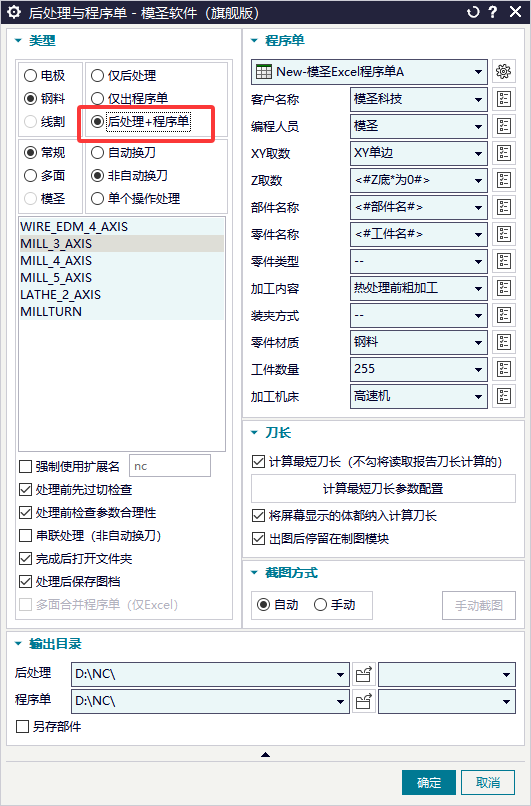
可以。后续版本已经把 XY 取数和 Z 取数分开,可进入程序单模板或固定单元格自定义中分别配置对应变量,以实现想要的程序单取数效果。

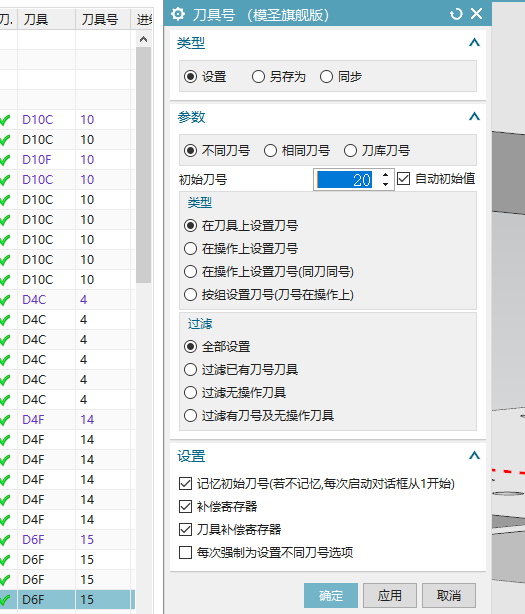
重复刀号处理工具可用于检查或重新整理刀具号,避免新增刀具号与已有固定刀号冲突。处理前应先确认要按不同刀号、相同刀号还是刀库刀号规则执行,并决定是否过滤已有刀号刀具。
FANUC 后处理不想输出 M06 时,需要修改后处理。CAP 后处理可在 CAP 后处理里调整,普通后处理则到 NX 后处理构造器中修改对应换刀输出逻辑。
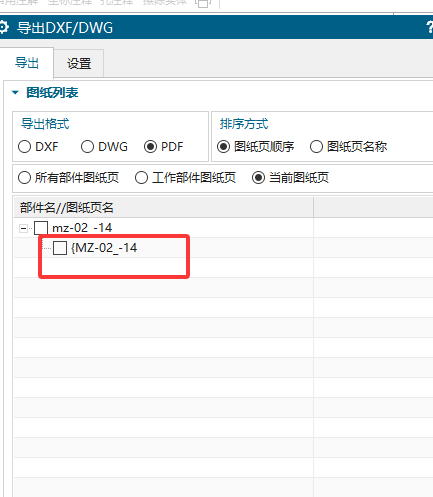
导出程序单 PDF 时,如果希望文件名跟部件名一致,可先让图纸名与部件名一致,或在图纸名称设置中选择部件名相关变量,再执行导出。
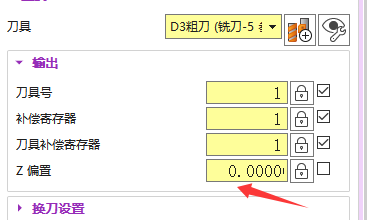
Z 向偏移是在不改变图形刀路显示的情况下,让后处理输出时整体改变 Z 向坐标。它不会直接让刀轨在图形区移动,容易被忘记,实际需要看得到效果时更建议用变换或余量等可视方式控制。
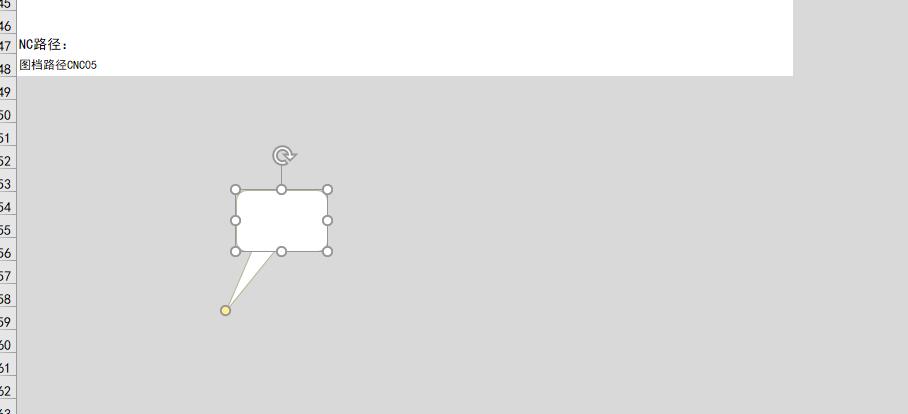
Excel 程序单模板中添加气泡注释时,不要放到程序单循环行或灰色数据区域里,也不要超过当前行范围;建议放在右侧或行的下方,并确保不影响程序单写入区域。
UG 制图程序单输出后如果出现不需要的类别内容,通常是制图程序单模板文件的图层里带有类别。打开当前制图程序单模板文件,把里面的类别删除并保存,重启 UG/NX 后重新出单即可。
