
制图程序单不能直接当 Excel 导出,应使用单独的 Excel 程序单
制图程序单主要用于图纸、CAD 或 PDF 方向的输出;如果需要 Excel 表格,应使用单独的 Excel 程序单模板和输出入口。
制图程序单主要用于图纸、CAD 或 PDF 方向的输出;如果需要 Excel 表格,应使用单独的 Excel 程序单模板和输出入口。
程序单打印出来线条或文字过深时,先区分是打印机设置问题,还是程序单模板线宽过大。可在打印宽度或线宽相关位置把过大的数值调小,再重新打印验证。

放电图或制图程序单里出现二维码,但当前模板不需要显示时,可进入相关首选项或模板设置,把二维码显示项关闭,再重新输出确认。

在工序中加入 M00 后,程序单或刀具报告里最短刀长不显示时,可把 M00 放到刀轨开始/结束事件中处理。通过右键刀轨定义事件添加,比直接插入到不合适的位置更稳。
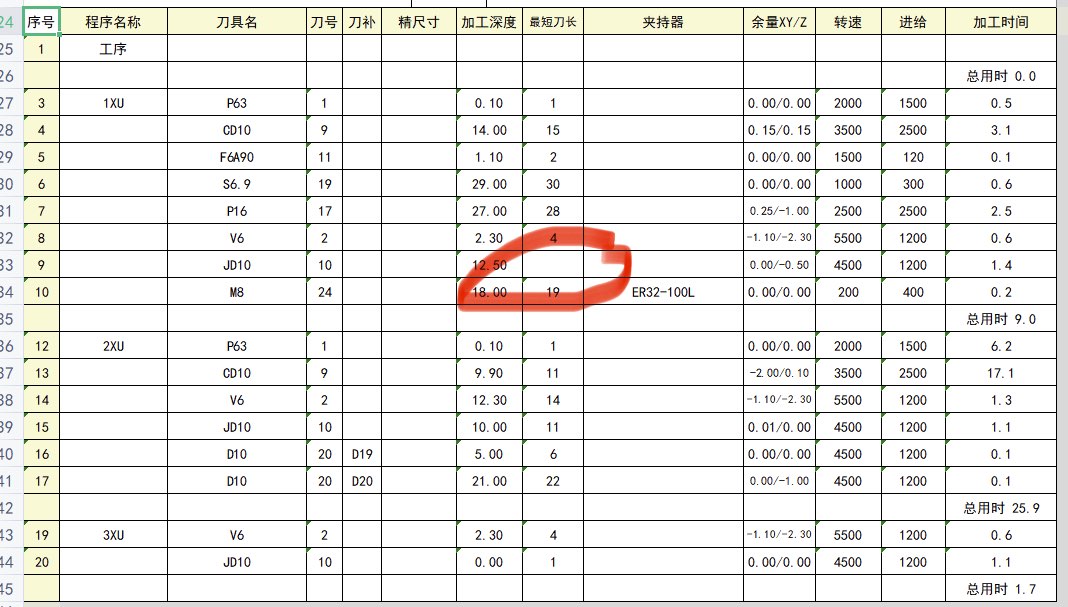
程序单总时间跑到图框范围外时,不建议每次手动拖动。总时间位置通常跟某一列或时间列的布局有关,可把时间相关列放到合适位置,让总时间跟随列位置固定。

后处理检测没有弹窗不一定是功能失效。只有程序触发了已勾选的检测条件时才会提示;如果检测项没有勾选,或程序没有对应问题,就不会弹出报警。

电脑不能联网时,后处理可手动放入模圣后处理目录,再在软件中添加或选择。若能使用 CAP,则优先用 CAP 安装后处理,路径处理会更省事。

后处理想同时得到程序单、总程序和单独程序时,可先测试非自动换刀与串联处理组合;若文件名不符合预期,再检查程序组、操作名称和后处理命名规则。

程序单制图模板打开后文字乱码,通常要在 PRT 模板里修改字体,而不是只改程序单配置。字体改好后重新保存模板,再输出验证。

高版本 NX 制作的程序单制图模板,低版本无法直接打开时,可导出 CAD,再在低版本中转换为自己的 PRT 模板。程序单 .ms 文件不要直接用低版本强行打开。
需要在后处理检测中确认工件长度方向或 X 向尺寸时,可使用尺寸标注相关功能。它能辅助核对工件长宽方向,避免坐标或摆放方向误判。

出程序单前需要最短刀长和避空信息时,可使用“报告最短刀长”功能。要计算避空,刀具里需要有夹持器或刀柄信息;直柄刀如果也要参与避空计算,也应补充相关信息。

程序单字段想增加下刀点或开始切削高度时,可以先新增一列并手动填写;如果右侧没有对应自动字段,当前不能直接自动读取该高度。

程序单不论是 Excel 方式还是制图方式,核心都是先做好表格模板,再按模板位置配置坐标。列宽、线条、第一行位置和字段坐标要在模板里调整,底下数据会跟随上方坐标规则输出。

程序单里的加工面字段不一定只能按固定含义使用。产品编程中可按正面、反面、侧面等装夹方向理解,也可以按内部管理习惯把它当成数量或阶段字段使用。
