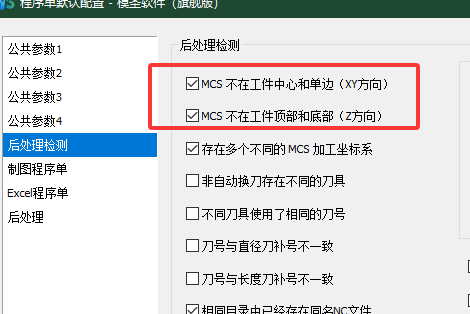
不同程序组坐标不一致,后处理或程序单为什么没有报警?
同一刀号对应不同刀具时,程序单或后处理可以做报警提醒,但通常不会自动把重复刀号改成备用刀号。更稳的做法是先用刀号检查发现问题,再人工确认是否改刀号、换备用刀或调整刀库规则。
同一刀号对应不同刀具时,程序单或后处理可以做报警提醒,但通常不会自动把重复刀号改成备用刀号。更稳的做法是先用刀号检查发现问题,再人工确认是否改刀号、换备用刀或调整刀库规则。
需要创建带编号并自动递增的程序组时,可以先找内部粘贴、创建程序组或同类命令。如果该命令能自动推断下一组编号,建议设置快捷键;工具条按钮也能用,但效率通常不如快捷键。

页签可以调用自己已有的 NX/UG 模板,不一定必须先把刀库和工序参数全部重做。已有模板里刀具、参数和选择逻辑已经稳定时,可先做成页签入口,再逐步接入刀库和参数库。
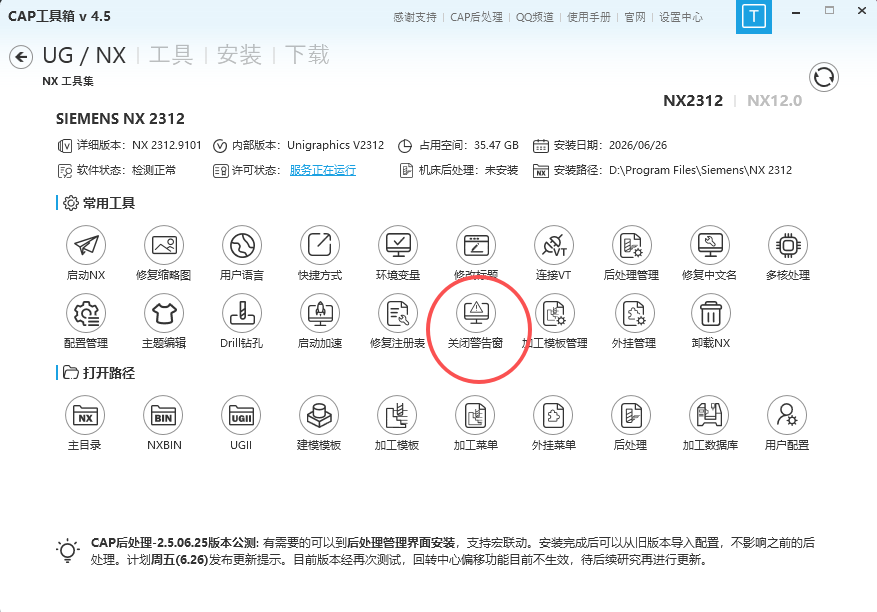
反复弹出警告或防护相关提示时,可以用 CAP 关闭报警入口,也可以在 NX/UG 用户默认设置的自动化相关选项中关闭提示。关闭前要确认不是许可、文件缺失或真实加载失败。
电极或放电相关参数里,如果精工、粗工火花位手动填了 0,通常应按手动输入值执行,而不是继续套用默认火花位。默认值主要用于未单独填写的场景。
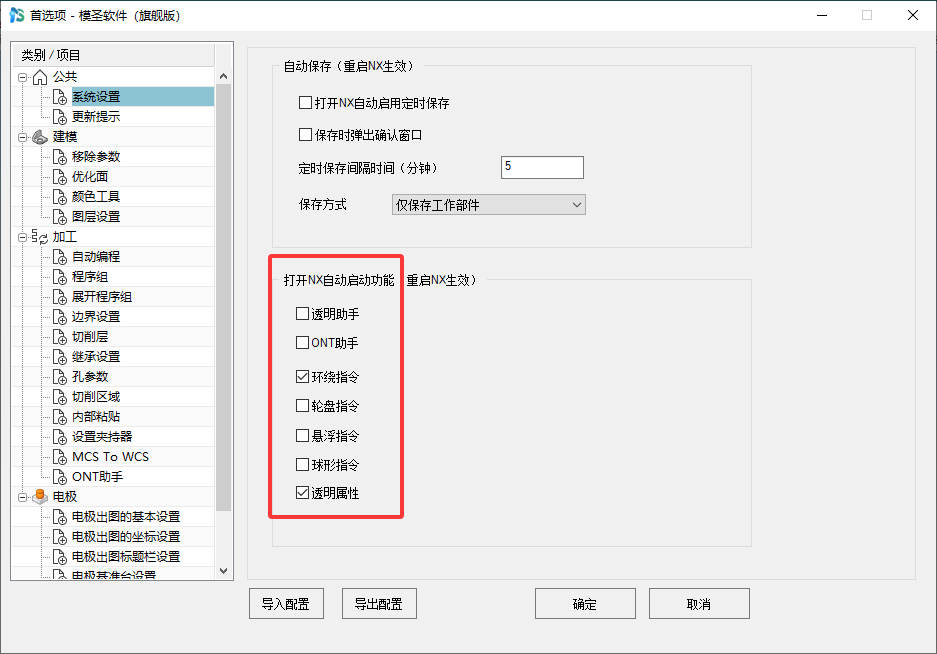
想启动后快速打开透明助手、ONT 助手或其它常用助手,可用宏或页签做成一键入口。是否自动随 NX/UG 启动要看环境支持;更稳的做法是放到页签或工具条,需要时一键打开。
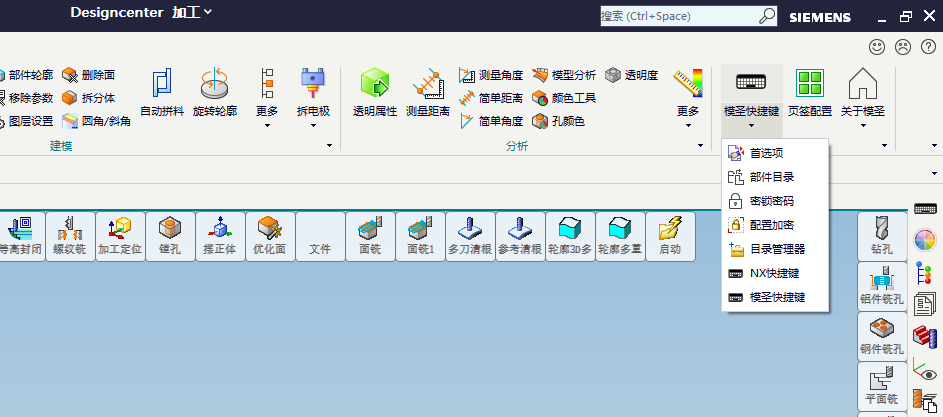
命令 ID 管理器或命令 ID 表通常需要在加工模块里查找。若在建模环境中找不到,先切换到加工模块,再搜索功能名称或命令 ID。
工艺路线或排序关键字不需要写很长。只要操作名称里包含关键字即可命中,关键字越短越干净,越不容易误判。比如只写“飞面”,比写一长串描述更稳定。

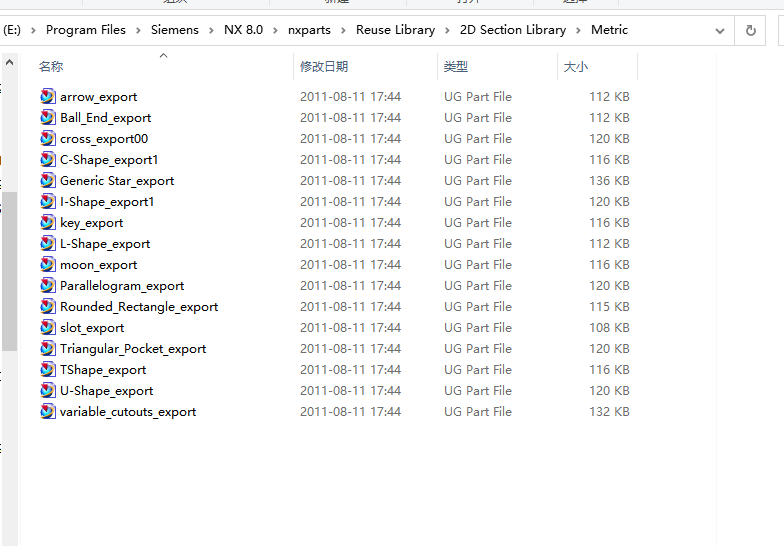
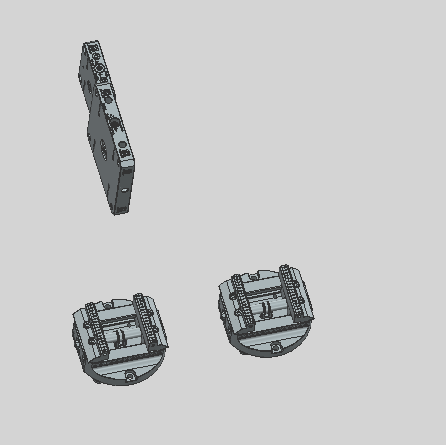
夹具、治具、常用定位块等重复模型可以放入 NX/UG 重用库,也可以通过插件或设计工具做一键插入。没有必要每次重新建模,先把常用件整理成标准资源更高效。
仿真 IPW 显示粗糙时,不要只凭显示效果判断是否过切。大模型或复杂模型中 IPW 可能显示较粗,是否安全仍应以刀路检查、过切检查和关键截面复核为准。

常用夹具、治具、压板、定位块等重复模型可以整理成重用库资源,需要时直接插入。也可以通过设计类插件或自定义工具实现一键插入。
查找模圣最新版安装包和教程时,优先走官网入口。安装包可从官网下载页获取;视频教程和自动出图教程也应优先从官网帮助中心、下载页或官方视频入口查找,避免使用来源不明的压缩包。
在几何设置中看不到需要的 MCS 球或坐标入口时,可以到几何节点中新建 MCS。新建后再把后续工序、页签或自动编程配置指向正确的坐标系,避免工序继续引用旧坐标。
后处理或程序检查提示过切,但实际观察没有明显过切时,不建议直接关闭检查。应先确认检查使用的刀具、毛坯、部件、坐标和后处理规则是否一致,再决定是模板问题、检查条件问题还是实际风险。
透明助手修改参数时,通常要先选中目标刀路或目标工序,再打开对应功能。某些按钮在没有选中刀路时不会显示或不可用;批量改公差、刀具参数、非切削参数等操作,也应先明确选择范围。