
自动编程配置替换模板后没有变化时,关闭全部 NX 再重新加载
配置里替换了模板但刷新无效,可能是模板缓存仍在。关闭所有 NX 会话后重新打开,通常比只刷新当前界面更可靠。
配置里替换了模板但刷新无效,可能是模板缓存仍在。关闭所有 NX 会话后重新打开,通常比只刷新当前界面更可靠。
工艺路线或程序排序只需要命中操作名称中的关键字,不需要写完整描述。关键字越短、越稳定,越不容易因为名称差异导致排序失败。
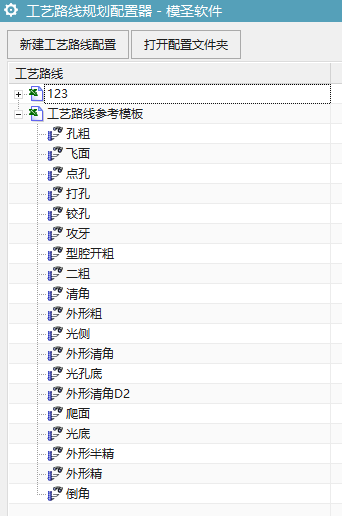
程序单关键字用于把程序、策略或操作识别成指定类型。通常可以配置与策略名称、操作名称或模板名称相同的关键字,让输出时自动匹配到对应字段或类型。

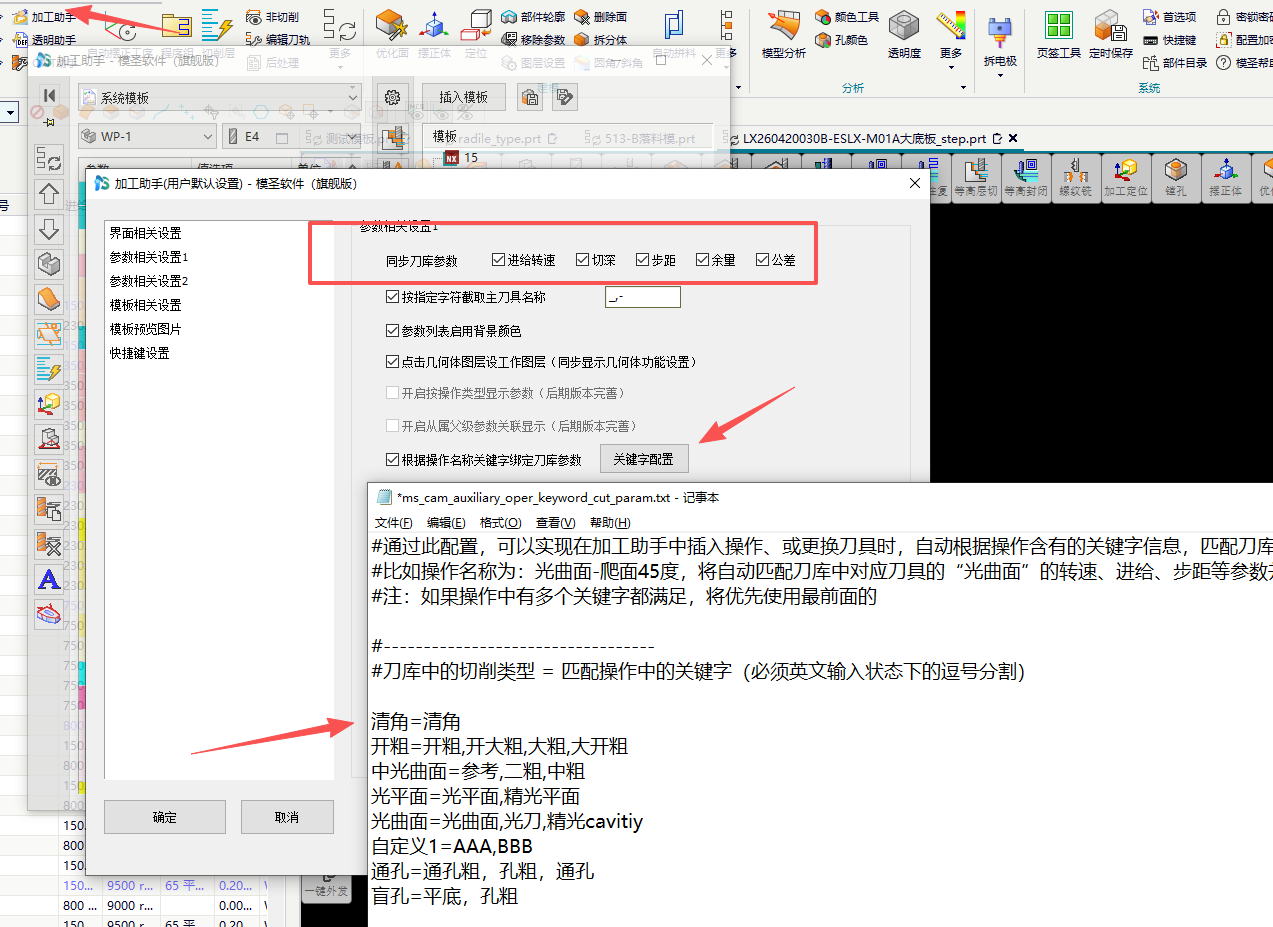
刀库步距需要在同步项里勾选,并且刀库对应刀具的步距不能为空或 0。关键字匹配到刀具后,才会把步距同步到工序。
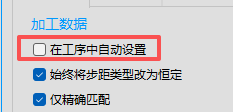
如果只想同步切削参数,不想重选刀具,工序参数库里不要勾选刀具项。模板里指定刀具后,每次调用都可能把原工序刀具替换掉。
只想同步转速、进给、步距、余量等参数时,不要把刀具或刀号字段也勾选进去。否则匹配后可能把刀号固定,或让多个工序变成同一把刀。

转速进给能匹配但其它工序参数不匹配时,多半要查关键字、工序名称、同步参数和加工助手设置。
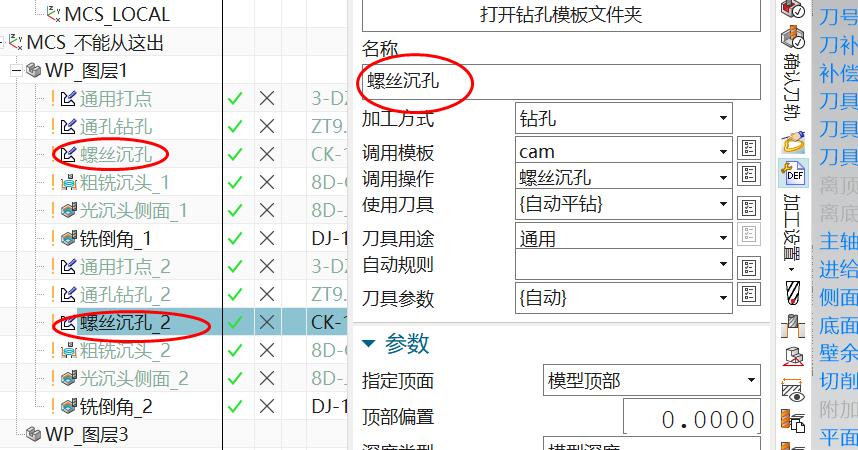
沉孔刀自动生成后没有转速,常见原因是刀具参数名称没有对上,或自动平钻按钻头类型重新建刀,没有命中目标刀库参数。
页签或工具栏图标读不到时,应进入图标资源位置,复制图标对应的英文资源名或文件名,不要只填显示名称。
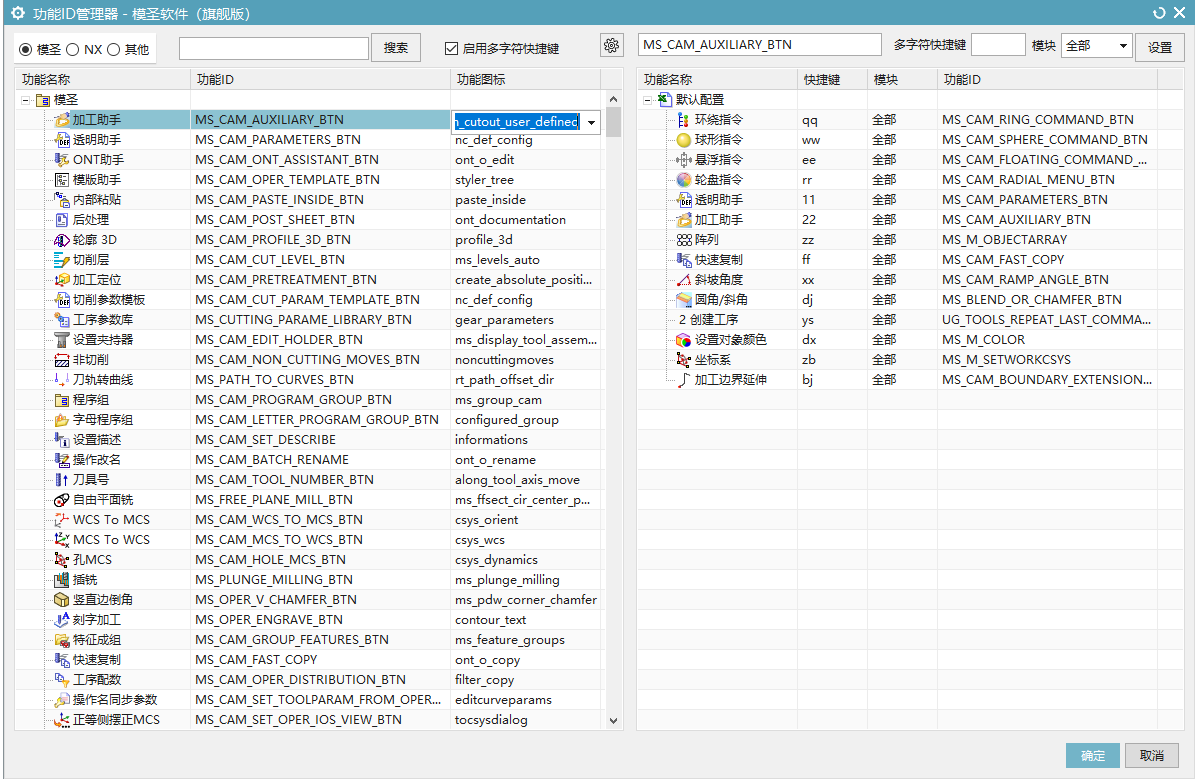
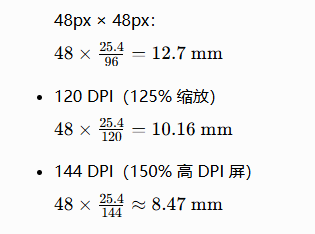
截图可以作为工具栏或页签图标来源,但如果原图分辨率低、转换尺寸不合适或文件命名不规范,显示出来就可能模糊或无法读取。
底壁铣倒角刀路外扩太多时,优先减小延伸比例、检查延伸壁选项,并把合并距离调小后重新计算。

型腔铣局部没刀路,不一定是策略失效。常见原因是选面限制、切削层高度、毛坯边界或局部特征太小。

自动出图不一定支持自动生成剖视图。需要剖视表达时,通常应先在 NX 制图中手动创建剖视,再配合模板或程序单流程输出。
遇到面质量问题、自动识别异常或特征处理失败时,可以在命令查找器搜索优化面,再按需要框选并勾选优化项。

后处理输出目录可按软件提供的变量或表达式自动分目录;如果变量列表里没有坐标系名称,就不能直接按坐标系名称创建文件夹,需要改用已有变量或作为功能需求处理。
