
程序单里没有刀号时怎么补出来?
程序单没有显示刀号,通常需要在程序单模板或字段配置中增加刀号列,并绑定对应刀号变量。
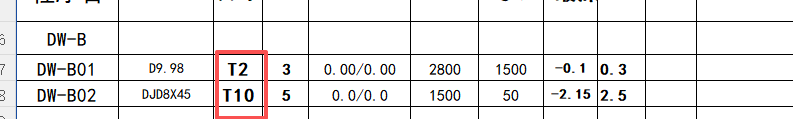
程序单没有显示刀号,通常需要在程序单模板或字段配置中增加刀号列,并绑定对应刀号变量。
程序单中如果想让某类工序显示 G41,可通过增加“配置描述”列,并在配置描述中建立对应文字规则。

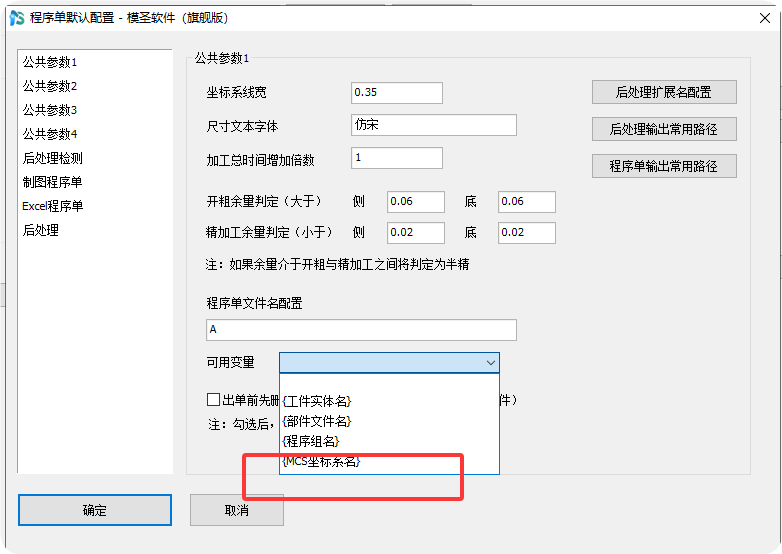
程序单新增变量可在程序单模板设置或默认配置里的“可用变量”中查看;例如输出文件名变量、固定单元格变量、MCS 坐标系名等。
如果操机手动在圆弧进刀附近加刀补导致过切,可尝试在圆弧前增加一段直线,让刀补在直线段建立。

平面去毛刺至少在 NX1946 相关环境中已有使用经验。
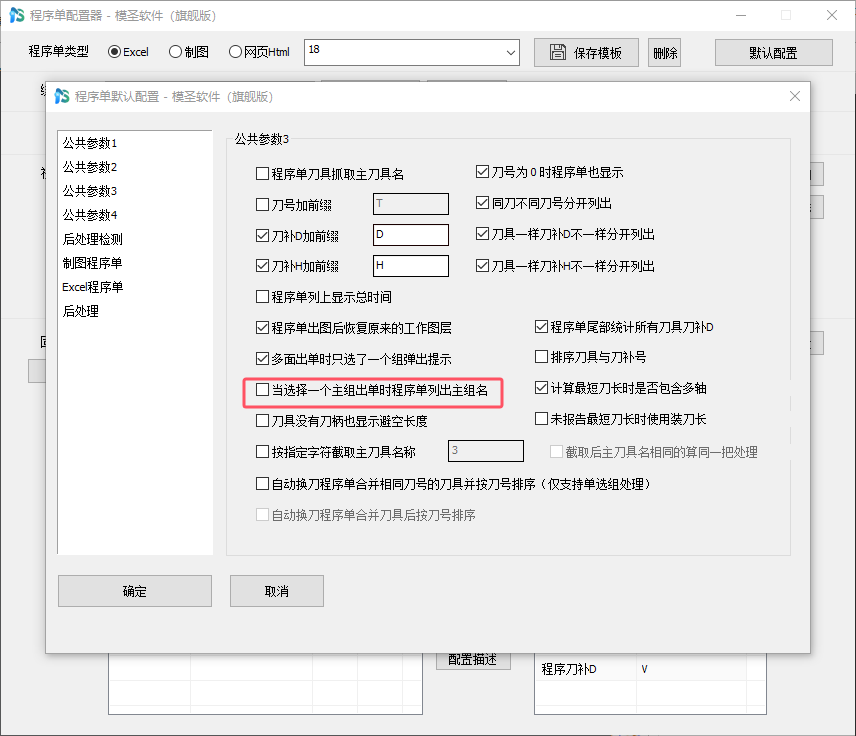
Excel 程序单序号是否从主组或子程序组开始排,可检查默认配置里的“当选择一个主组出单时程序单列出主组名”等相关选项;取消勾选后可测试是否符合需要。
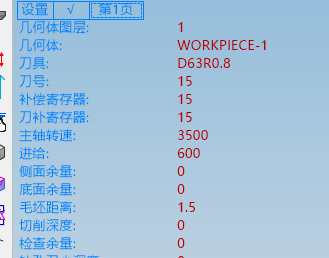
多个操作共用同一把刀时,不要直接改刀具对象里的刀补寄存器;需要按操作分别修改,或把读取位置设置为读取操作。

G41 与 G03 同行报警时,圆弧进刀是重点排查项。若改成线性进刀后正常,说明问题与进退刀和后处理刀补输出配合有关;刀补最小移动不宜盲目设得过小,公差也要配套。

程序单中深度、刀长等数值的小数位,可以在“程序单默认配置”中设置。需要两位小数时,将“刀长、深度小数位”改成 2。

程序单要显示 D/H 刀补号时,操作里必须启用对应刀补。不开刀补时,刀补号只是未被后处理使用的数字,程序单自然可能抓不到。

同一刀号对应不同刀具时,程序单或后处理可以做报警提醒,但通常不会自动把重复刀号改成备用刀号。更稳的做法是先用刀号检查发现问题,再人工确认是否改刀号、换备用刀或调整刀库规则。

透明助手中需要使用刀具补偿或补长类参数时,不能只打开外层开关,还要进入对应事件或刀具补偿设置里配置补偿模式、开关条件和补偿寄存器。设置完成后应重新生成刀路或后处理验证输出。
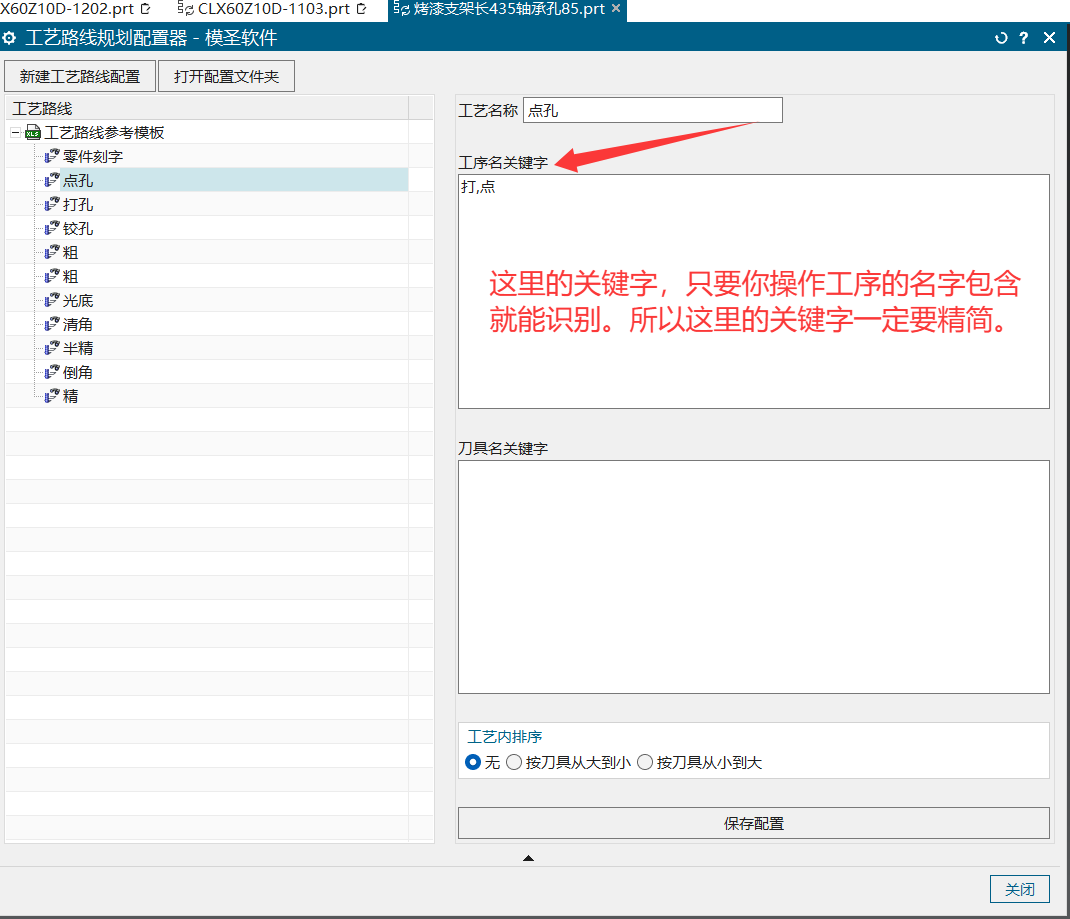
工艺路线或排序关键字不需要写很长。只要操作名称里包含关键字即可命中,关键字越短越干净,越不容易误判。比如只写“飞面”,比写一长串描述更稳定。
重复刀号处理工具用于检查当前图档中重复刀号,并可按设置同步修改补偿寄存器等信息。它主要处理当前图档,不等同于修改整个刀库。
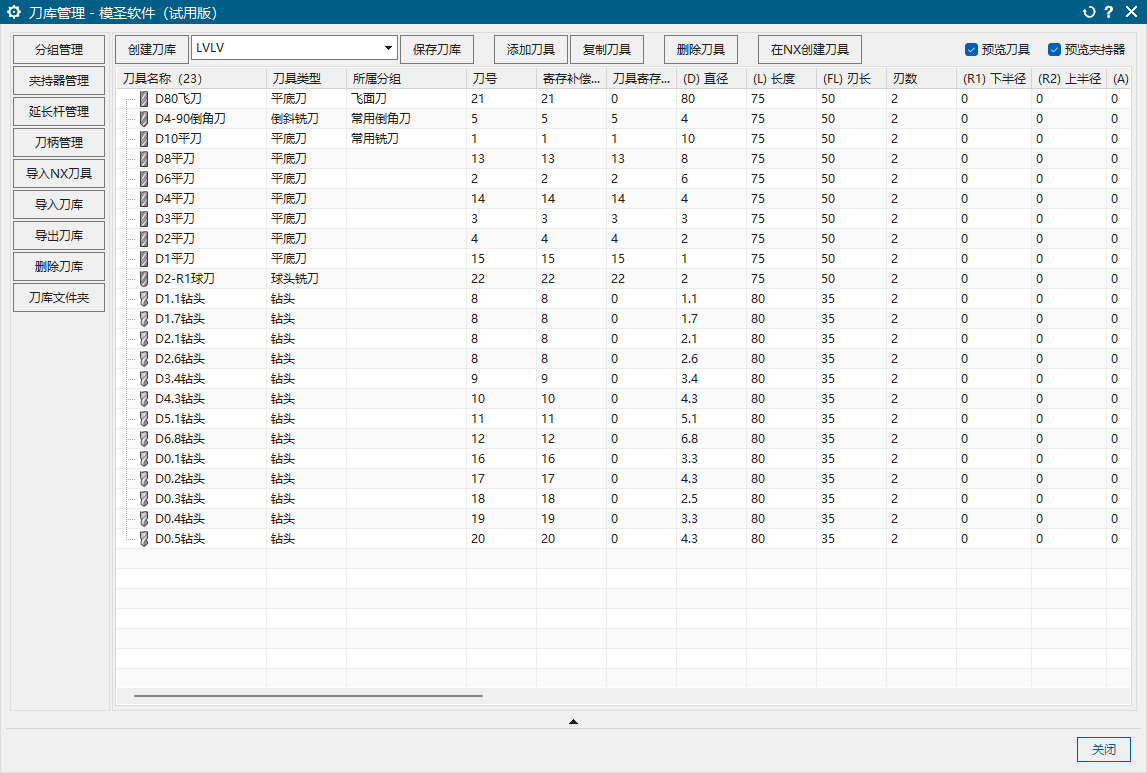
刀具号、补偿号和半径补偿号不一致时,应到刀具或后处理相关参数里检查对应字段,不要只改显示名称。
