
为什么不建议完全依赖固定宏替代自动编程配置?
固定宏适合重复且稳定的动作,但面对模型差异、刀路策略和刀具规则变化时局限较大。
固定宏适合重复且稳定的动作,但面对模型差异、刀路策略和刀具规则变化时局限较大。
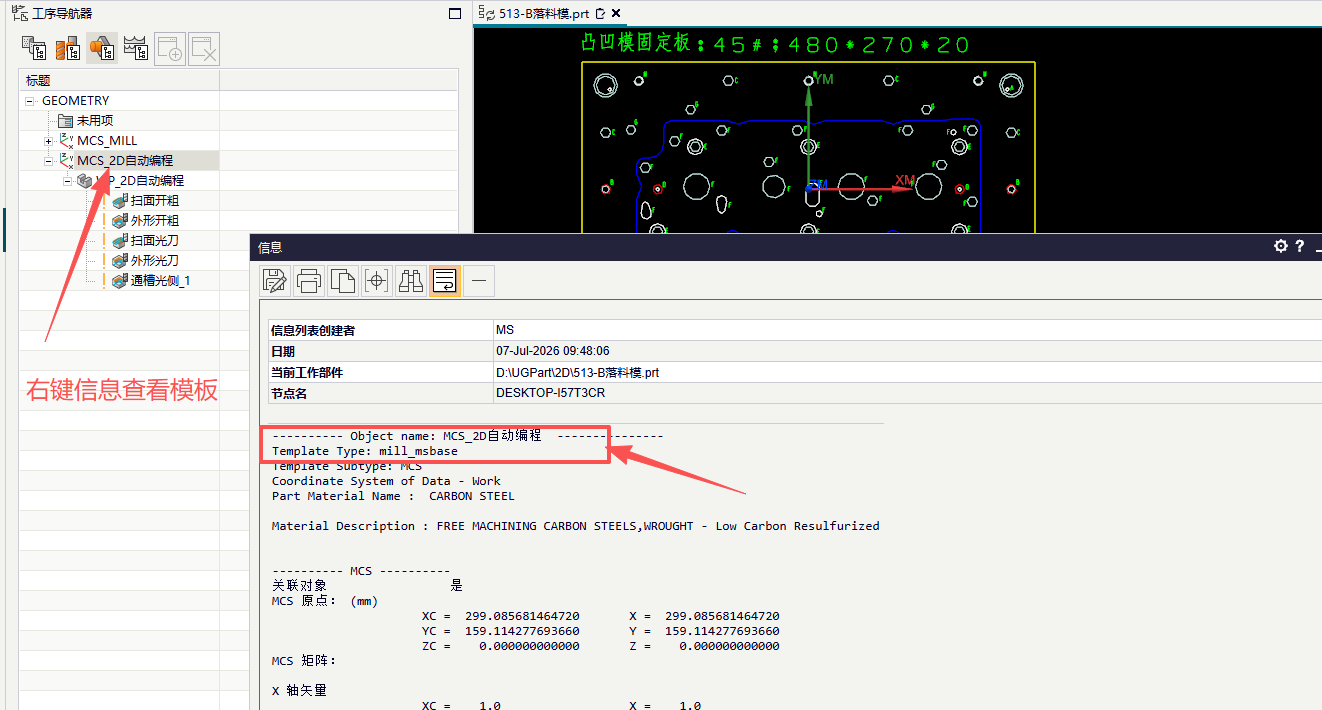
可右击当前 MCS 查看信息,信息第一排通常会显示自动编程调用的模板,再进入对应模板修改并保存。
仅凭当前规则通常不能完全自动判断何时用型腔铣、何时用底壁铣,需要通过颜色、特征和模板规则辅助区分。
别人配置好的模板不一定能直接适配自己的零件、装夹和刀库,建议从基础策略开始逐步补充。
曲面或斜面倒角可通过零件自动编程指定颜色处理,但当前图档需要有合适的 R 刀。
槽特征要按开放边数量判断,只有一侧受限的槽更接近单边槽。
加工助手模板和零件自动编程模板不是一回事,保存到加工助手的模板不能简单等同于自动编程模板。
新手可以先用加工助手插入模板和基础工艺库,不必一开始就追求完整自动编程。
自动编程里外形不需要清角但仍生成清角策略时,通常要回到配置中调整策略组合;切换到没有清角的配置或模板后再重新生成。
电极编程中如果图档已有刀具导致优先使用图档刀具,可在右侧设置中勾选“只显示刀库刀具”,并把刀库关键字和刀具参数维护完整。
在电极或零件自动编程模板中新增底壁铣、面铣等策略后,如果界面暂时调用不到,先确认放入了对应模板并保存;影响初始化或自动选工件时,还要检查模板里是否固定指定了部件或改动了几何体名称。
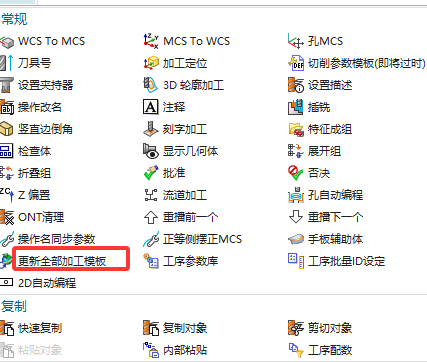
低版本模板迁移到高版本 NX 后,电极自动编程策略可能出现卡顿、异常或秒退;应在电极模板目录中重新配置适合高版本的模板。
电极自动编程模板切削参数需要找到对应 PRT 模板文件后修改。

后台计算适合把已保存的部件或刀路放到后台生成,开始后台任务前会先保存一次。计算过程中不要强行关闭整个 NX;如果只是后台计算关闭当前部件窗口,通常属于正常流程。
如果刻字、刻度或 R 角局部识别不到,优先检查模型质量和曲线来源。模型过大、线段过密、曲线不连续时,可能需要重新抽曲线或转成 2D 后再拉伸。
