
程序单提示“未找到加工部件”怎么办?
程序单提示未找到加工部件时,除检查 WORKPIECE 和加工几何外,要重点检查工件实体所在图层。正式加工部件不要放在 245、254、255 等可能被排除或特殊用途的图层;把工件换到普通图层后再出单。
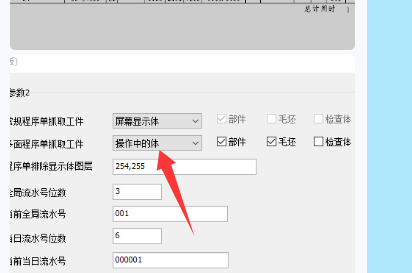
程序单提示未找到加工部件时,除检查 WORKPIECE 和加工几何外,要重点检查工件实体所在图层。正式加工部件不要放在 245、254、255 等可能被排除或特殊用途的图层;把工件换到普通图层后再出单。
程序里是否输出 M08 主要由后处理决定,可手动处理,也可修改对应后处理。
程序单需要显示总时间时,可以在程序单默认配置的公共参数中勾选时间显示相关选项。
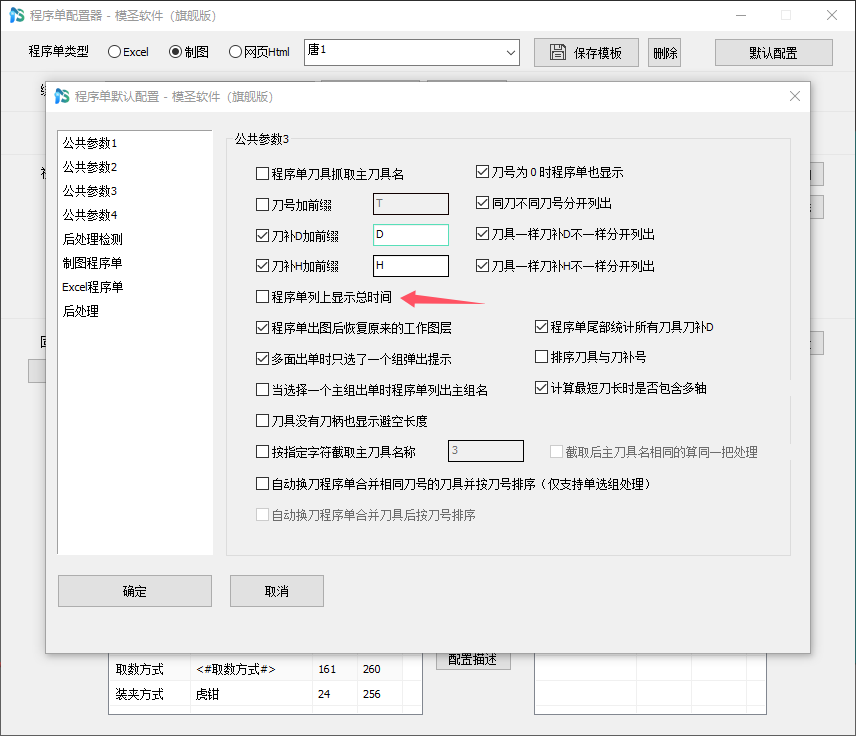
加工总时间增加倍数用于对程序单中的总加工时间做统一放大或修正。填写倍数后,输出总时间会按该倍数相乘。

程序单时间需要比 NX/UG 计算时间增加时,可在后处理程序单设置或默认设置中调整加工时间倍数。输出时要区分程序时间和按比例换算后的实际时间。
Excel 开始行数要填写明细数据第一行所在的行号。例如明细表从第 17 行开始,就应把开始行数设置为 17。

加工机床选项可以配置对应的后处理序号。选择某个机床后,程序单会自动勾选对应序号的后处理。

多个坐标程序一起后处理时,如果 G54/G55/G56 之间不抬刀,可以通过修改后处理逻辑,让换坐标或换程序段时回安全位置或机床原点。

程序单图框模板在程序单相关模板里查找,列表中最后一个模板项可能就是对应图框模板。

在程序单默认设置中启用按指定字符截取主刀具名称,并填写用于分隔或截取的字符。

后处理列表读取的是 NX/UG 自带后处理位置或系统变量指向的位置,不是随便放到模圣目录就会显示;需要把 tcl、def 等文件放到正确目录并维护列表。
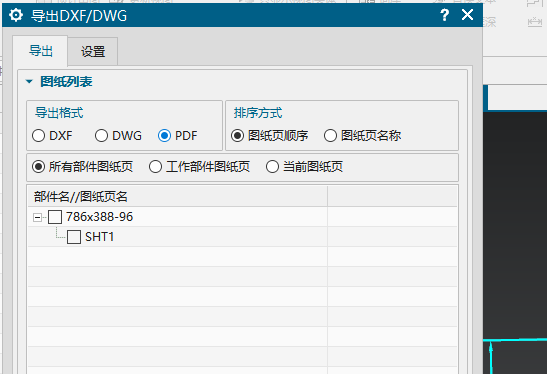
图纸需要导出 PDF 时,可从导出 DXF/DWG/PDF 功能进入,在导出格式中选择 PDF,再选择当前图纸页、所有部件图纸页或工作部件图纸页,并设置输出路径。 如果没有 PDF 选项,先确认版本是否已支持该功能。
电极图出不了可能是模板版本过高,低版本 NX 需要用低版本模板重新做。
程序单时间需要比 NX/UG 计算时间增加时,可在后处理程序单设置或默认设置中调整加工时间倍数。输出时要区分程序时间和按比例换算后的实际时间。
如果多个程序生成了完全相同名称的刀具,后处理可能无法区分,应取消复制刀具或调整刀具命名规则。