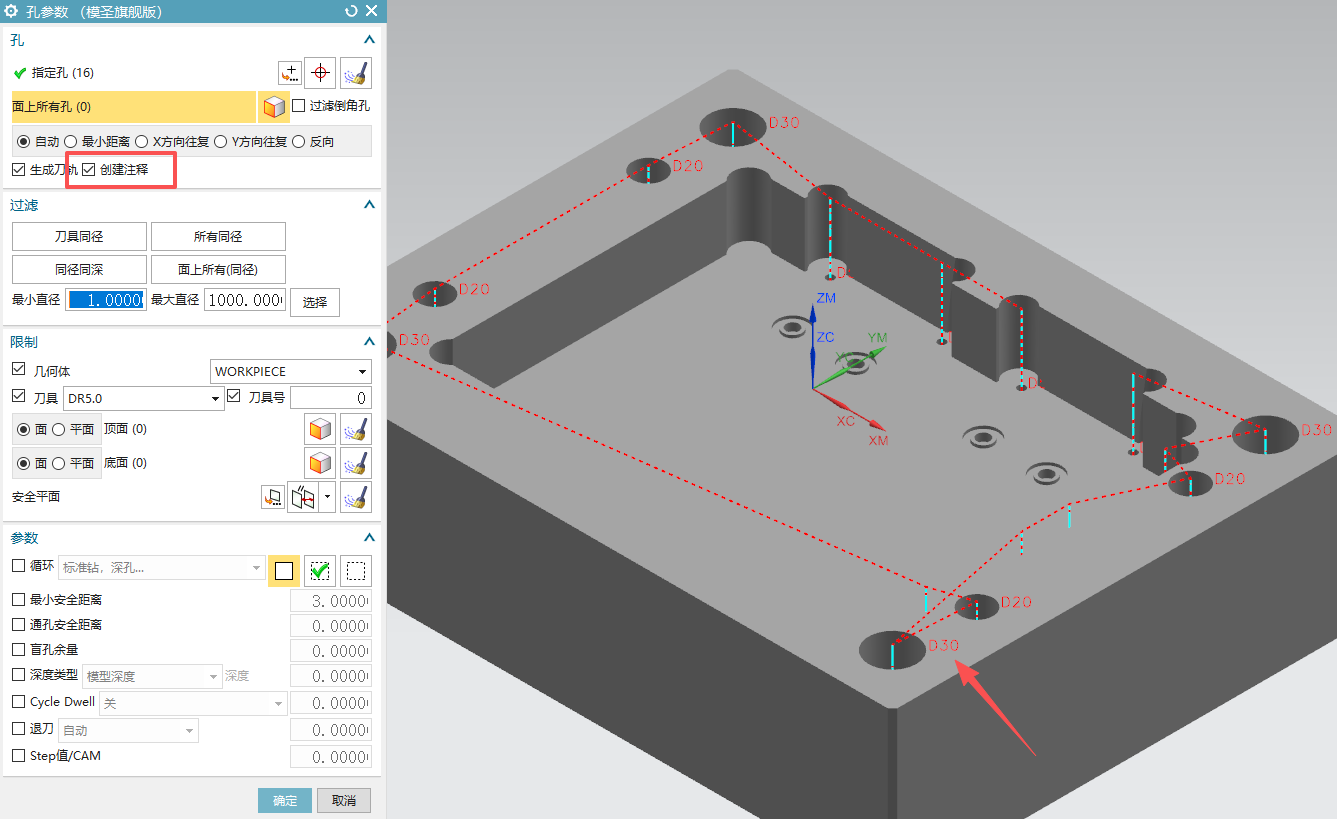
程序里没有 Q 值应该怎么处理?
孔加工程序没有 Q 值时,通常要在自动孔或程序单模板中增加 Q 相关输出,再重新生成程序。

孔加工程序没有 Q 值时,通常要在自动孔或程序单模板中增加 Q 相关输出,再重新生成程序。
常见底板类零件可以按平面、外形、外形精加工、孔加工、腰槽、沉头等模块拆分,再分别配置自动编程规则。
多个沟槽自动出刀路不稳定时,先确认毛坯尺寸是否按实际精料设置,再调整模板的小区域过滤和切削范围。

需要让坐标系 Z 向跟随指定平面时,可以移动坐标系,或使用摆正体等定位功能辅助建立方向。
后处理输出路径可以使用变量组合,例如用零件目录加零件名称生成独立文件夹。
自动编程可以提高效率,但不能替代基础编程能力;新手应先建立自己的模板和基础工艺判断。
列表区域为空但实际有程序时,可能是对话框没有自动拉长,可手动拖拽区域或增加较长参数让列表显示出来。
常见加工顺序可以理解为大刀先开粗,小刀二粗清角,再精修光底和光侧。
倒扣不一定都要五轴,部分结构可以用 T 刀、球刀或定制成型刀在三轴上完成。
助手界面里不需要的显示项,可到助手设置中取消勾选,颜色也可以在设置里调整。
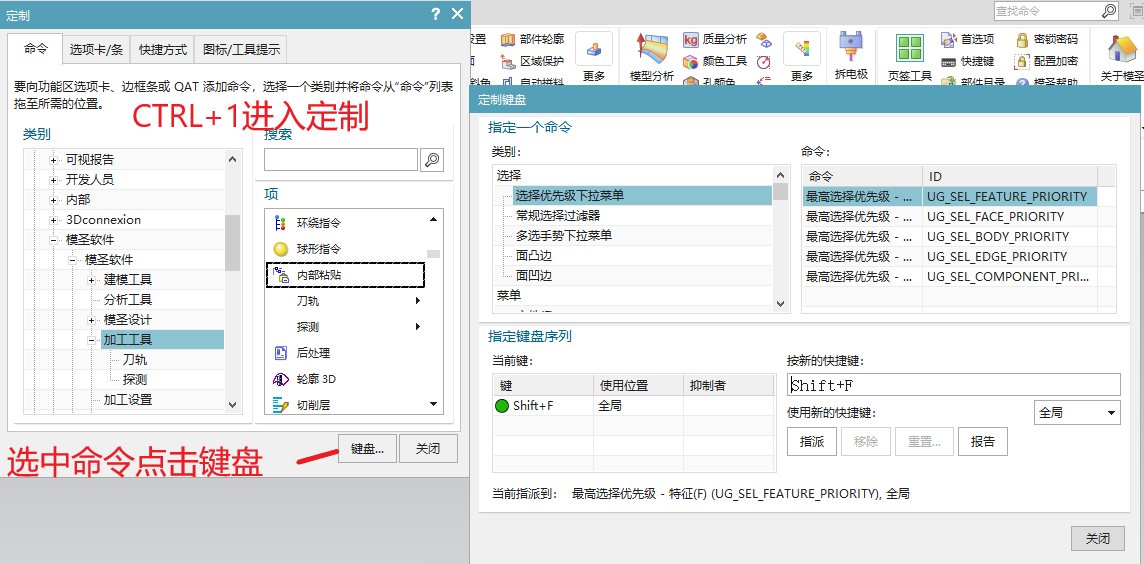
复制图层这类命令可以按个人习惯自定义快捷键,也可以放到主界面或右键菜单。
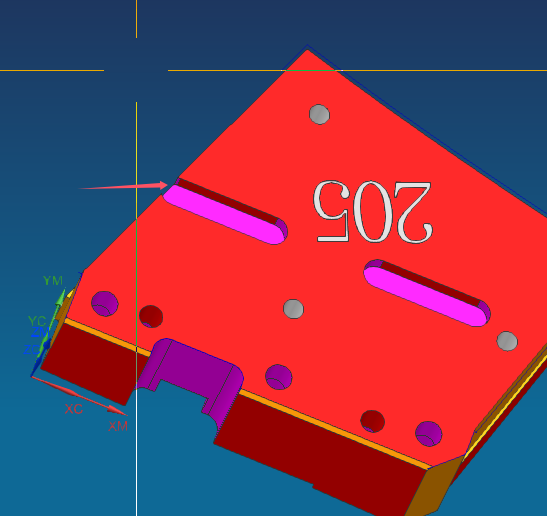
修补开口主要用于处理模型上的开口、缺口、挂台或环绕刀路相关几何;遇到局部缺口需要补齐时,可优先尝试该功能。
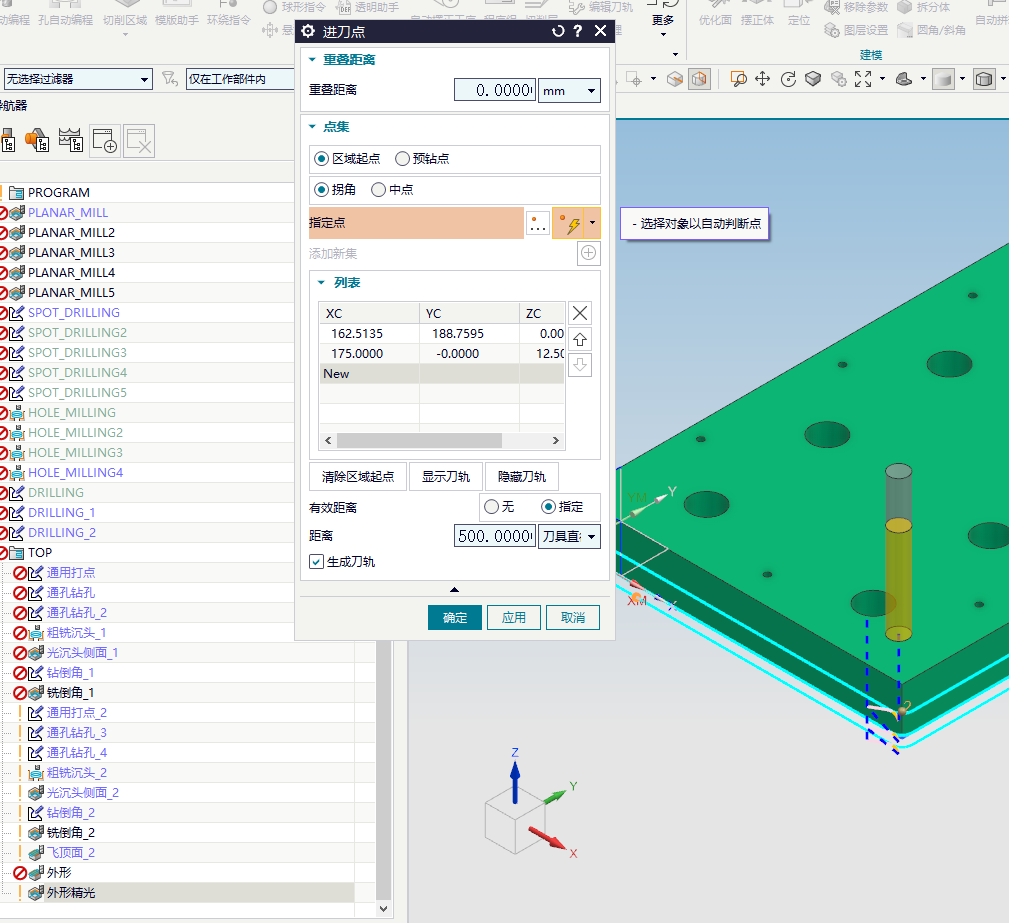
需要单独指定进刀起点时,可以使用单独进刀点功能,不要只在普通参数里找。
批量导入报警时,应同时检查路径、NX版本、STEP版本和格式兼容性,必要时先转成 X_T 再导入。
经常修改注释时,可以使用模圣的注释功能,把常用注释规则集中处理。