
制图程序单想照抄模板配置,需要改哪些位置?
制图程序单可以通过程序单配置器绑定制图模板,并配置视图截图、固定字段和程序单分列字段。照抄模板时要同时复制模板文件和字段坐标配置,不能只复制一张图。

制图程序单可以通过程序单配置器绑定制图模板,并配置视图截图、固定字段和程序单分列字段。照抄模板时要同时复制模板文件和字段坐标配置,不能只复制一张图。
制图程序单第二页按第一页同样思路配置,需要设置第二页模板、分页开始坐标、分页行数和第一页行数,保存后用多工序程序单测试。
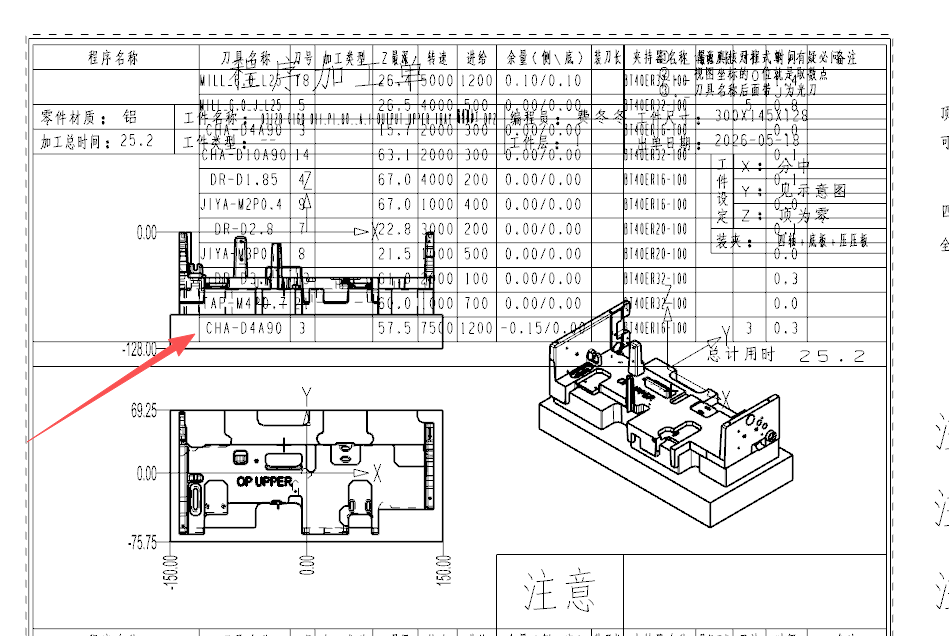
制图程序单分页时,可打开第二页 PRT 模板,在图中测量起始坐标 Y,再填写分页开始坐标和行距;第二页模板通常需要同名不同后缀。
镗孔转速进给要结合机床刚性、镗刀类型、刀尖 R、材料、孔径、深度和批量稳定性。参数表只能作为起点,批量件应先试一件再调。
要批量选择直径相同的孔面,可以尝试使用克隆选择、颜色过滤或按特征颜色整理。批量选择前要确认目标面是否已按孔径或颜色区分。

程序单出现不需要的电极相关空格或字段时,先检查出单类型。如果当前是普通钢料或零件加工,出单时不要选择电极类型,应选择钢料。

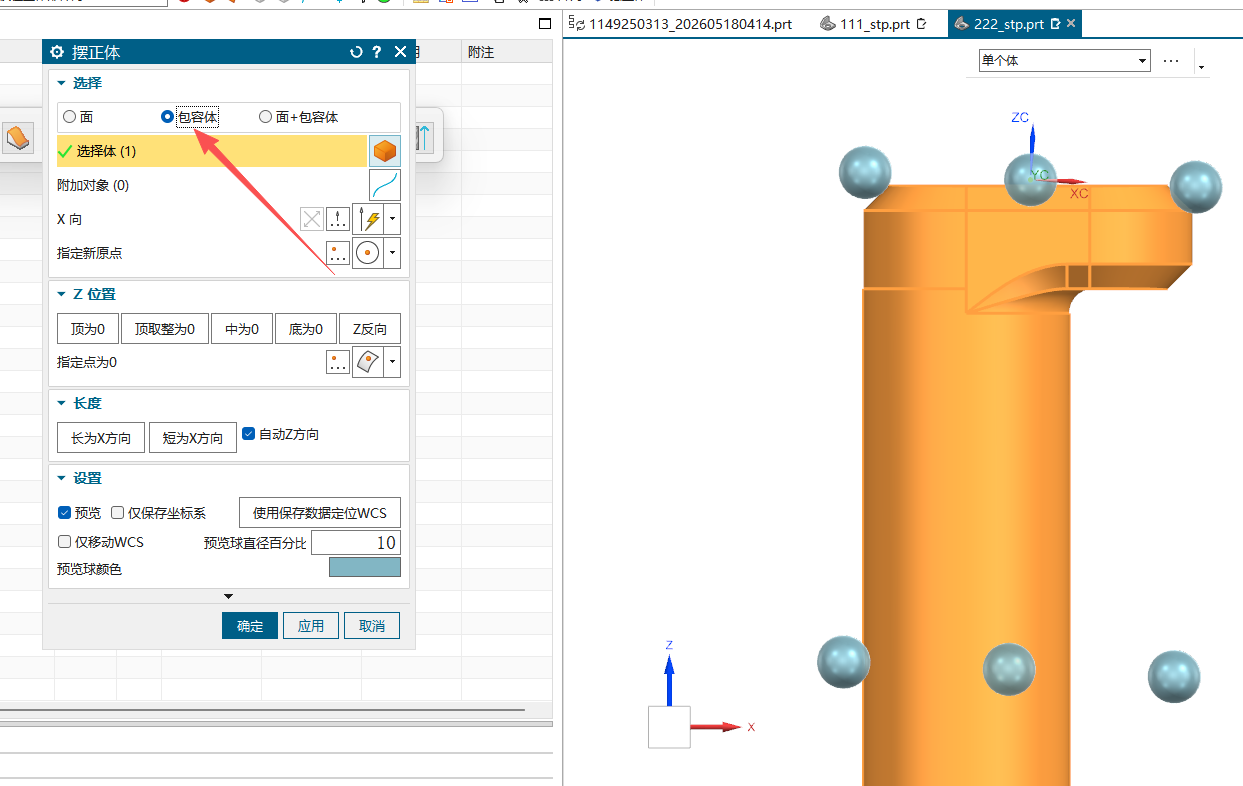
某些异形零件用摆正体或包容体摆正后可能出现轻微歪斜。遇到这种情况,应优先用面计算、指定 X 方向、俯视图和几何属性复核;包容体或非对齐外形不一定可靠。
后处理要出现在模圣后处理列表中,通常需要通过 CAP 或后处理安装入口导入,并把好用的后处理放到对应列表或配置目录。导入后要重新打开后处理界面检查。

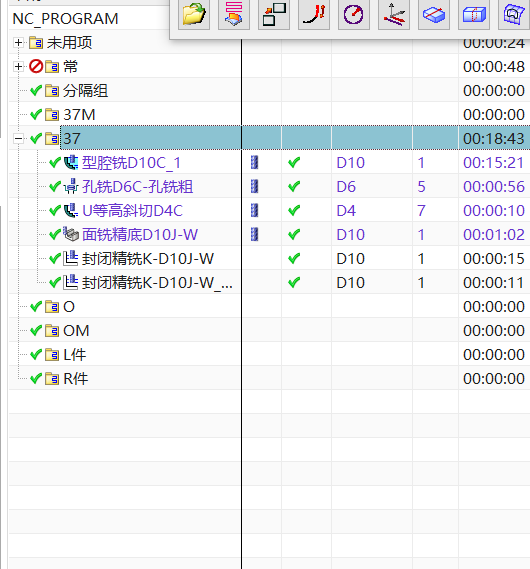
页签插入工序想放到指定程序组时,最稳的做法是先选中目标程序组,再启动页签。想完全自动进入某个程序组,需要额外配置程序组、工艺路线或选择器流程。
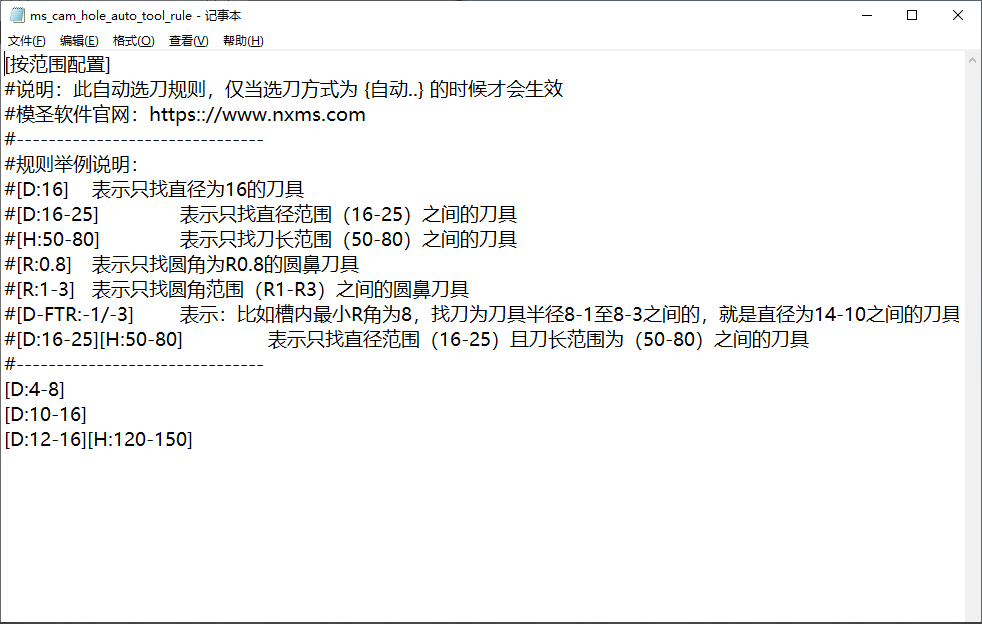
自动编程或选刀时,刀库里明明有刀却不自动选择,通常要检查刀具类型、所属分组、直径范围、关键字、加工类型和当前工序是否启用选刀。
硬件锁插到新电脑后仍提示不能使用时,应先确认是有驱锁还是无驱锁;有驱锁必须安装对应驱动,安装后再重启电脑和 NX。
后处理检测到相同刀号时,会弹出继续或终止提示。如果确认当前刀号复用是有意设置,可以选择继续;如果不确定,应终止并检查刀具号、补偿号和程序顺序。

NX 频繁弹出自动化相关警告时,可在默认设置的基本环境、自动化项目中关闭警告。关闭前应确认这些警告不是关键错误提示。

孔自动编程的切削参数可能来自模板参数、刀库参数或孔自动策略参数。修改前要先判断当前工序调用的是哪一套参数来源。

模型比较选择不同位置后,如果仍出现重叠,通常是比较机制按当前模型关系临时显示。比较解除后会恢复,不影响原始编程约束。
