三轴加工把手类零件,可先正面再反面,复杂曲面再考虑多坐标或外协五轴
把手类曲面零件如果只有三轴设备,可先按正面、反面两序规划,再根据侧面和难加工区域增加坐标。若有五轴打样条件,也可用五轴一序作工艺对照。

把手类曲面零件如果只有三轴设备,可先按正面、反面两序规划,再根据侧面和难加工区域增加坐标。若有五轴打样条件,也可用五轴一序作工艺对照。
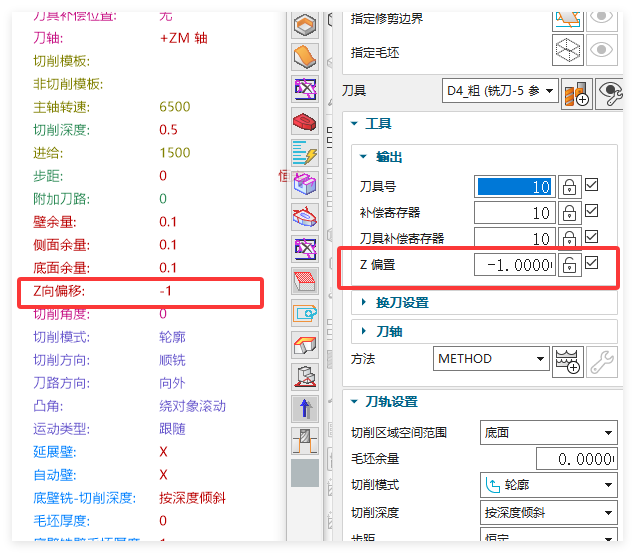
设置刀路或页签参数时,Z 偏置有专门字段。容易误把其它相似位置当成 Z 偏置,导致参数不生效或高度异常。
需要批量删除多个倒角时,可先放平视图后框选目标,但要注意取消可能导致全选或误删的选项。执行前最好先备份或撤销点确认。

孔策略中底壁铣选底时不能自动识别毛坯厚度,可尝试改用选壁;如果选壁也不适合该槽形,可改用型腔铣。选底和选壁用途不同,需要按结构分别验证。

某些列表顺序在普通界面不好调整时,可切换到经典导航器界面处理。经典导航器中顺序调整更直观,适合整理操作或加工顺序。

程序单制图模板打开后文字乱码,通常要在 PRT 模板里修改字体,而不是只改程序单配置。字体改好后重新保存模板,再输出验证。

高版本 NX 制作的程序单制图模板,低版本无法直接打开时,可导出 CAD,再在低版本中转换为自己的 PRT 模板。程序单 .ms 文件不要直接用低版本强行打开。
需要在后处理检测中确认工件长度方向或 X 向尺寸时,可使用尺寸标注相关功能。它能辅助核对工件长宽方向,避免坐标或摆放方向误判。

文字对象直接刻字不方便框选时,可先用自动刻字把曲线抽出来,再进入模圣曲线驱动刻字。这样更容易框选曲线,也更方便控制刀路顺序。

刻字刀路顺序乱跳时,注释对象不适合直接控制顺序。可先把文字抽成曲线或中心线,再用模圣曲线驱动刻字进行框选和排序。

自动编程配置可以借鉴别人模板,但不同产品、刀库、命名、切削量和工艺习惯差异很大。即使拿到现成配置,也要学会按自己的产品修改,否则很容易用不上。
刀路局部漏加工时,常见原因是模型面质量不好。可先优化面;如果仍不稳,可用修剪边界,不直接选切削区域,并根据需要给边界负余量。

出程序单前需要最短刀长和避空信息时,可使用“报告最短刀长”功能。要计算避空,刀具里需要有夹持器或刀柄信息;直柄刀如果也要参与避空计算,也应补充相关信息。

新建坐标时名称不符合习惯,可以在名称字段中自定义。不要只接受默认命名,按照加工面、装夹、序号等规则命名,后续程序单和后处理更容易识别。

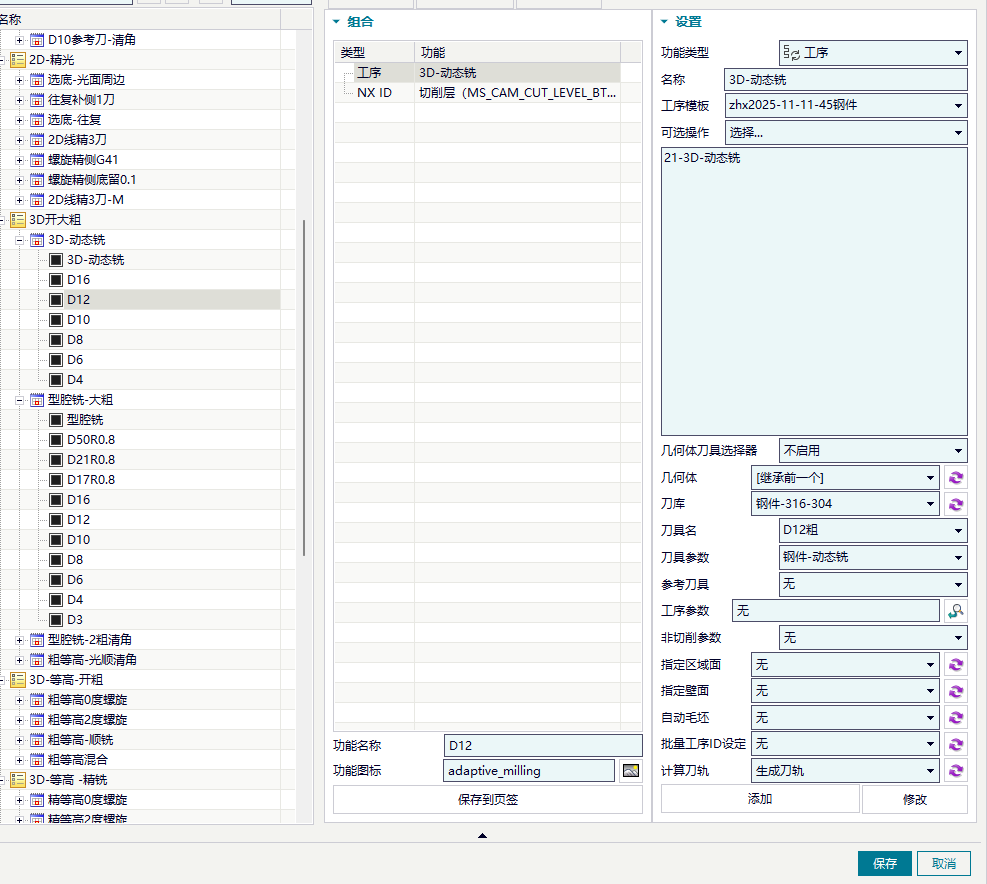
动态铣使用页签后切削层不受控制,通常是选择对象时没有指定正确层。可在对象选择时选左侧或右侧的指定层方式,中间选项可能不会按预期控制切削层。