
零件自动编程模板与识别规则的对应关系
自动编程驱动模板 PRT 可以包含多个操作,不同配置调用不同操作;页签模板和自动编程模板目录要分开管理。
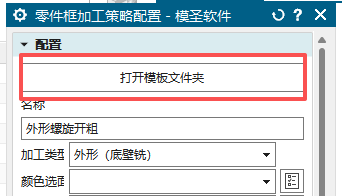
自动编程驱动模板 PRT 可以包含多个操作,不同配置调用不同操作;页签模板和自动编程模板目录要分开管理。
自动编程模板很难做到所有零件一步通用。更可靠的做法是按常见夹持、材料、外形、孔、槽、台阶等特征分别配置多套模板,生成后再做必要微调。
把相似物料做成自动编程模板时,如果特征识别不够稳定,可用颜色指定加工区域和策略。顶面粗精、凹槽、侧面等能自动识别的区域可少用颜色;容易混淆的区域用颜色指定更稳。

制图程序单主要用于图纸、CAD 或 PDF 方向的输出;如果需要 Excel 表格,应使用单独的 Excel 程序单模板和输出入口。
如果鼠标中键加右键的视图平移方式不好用,可尝试 NX 常用组合:Shift 加鼠标中键用于平移,Ctrl 加鼠标中键用于缩放。若仍异常,再排查鼠标或输入法冲突。
程序单或导入功能提示 Alt v2.xlsx 文件失败,可能是模板文件缺失、只读或被加密。可先下载最新安装包,从安装包中复制同名文件替换,再检查文件权限。
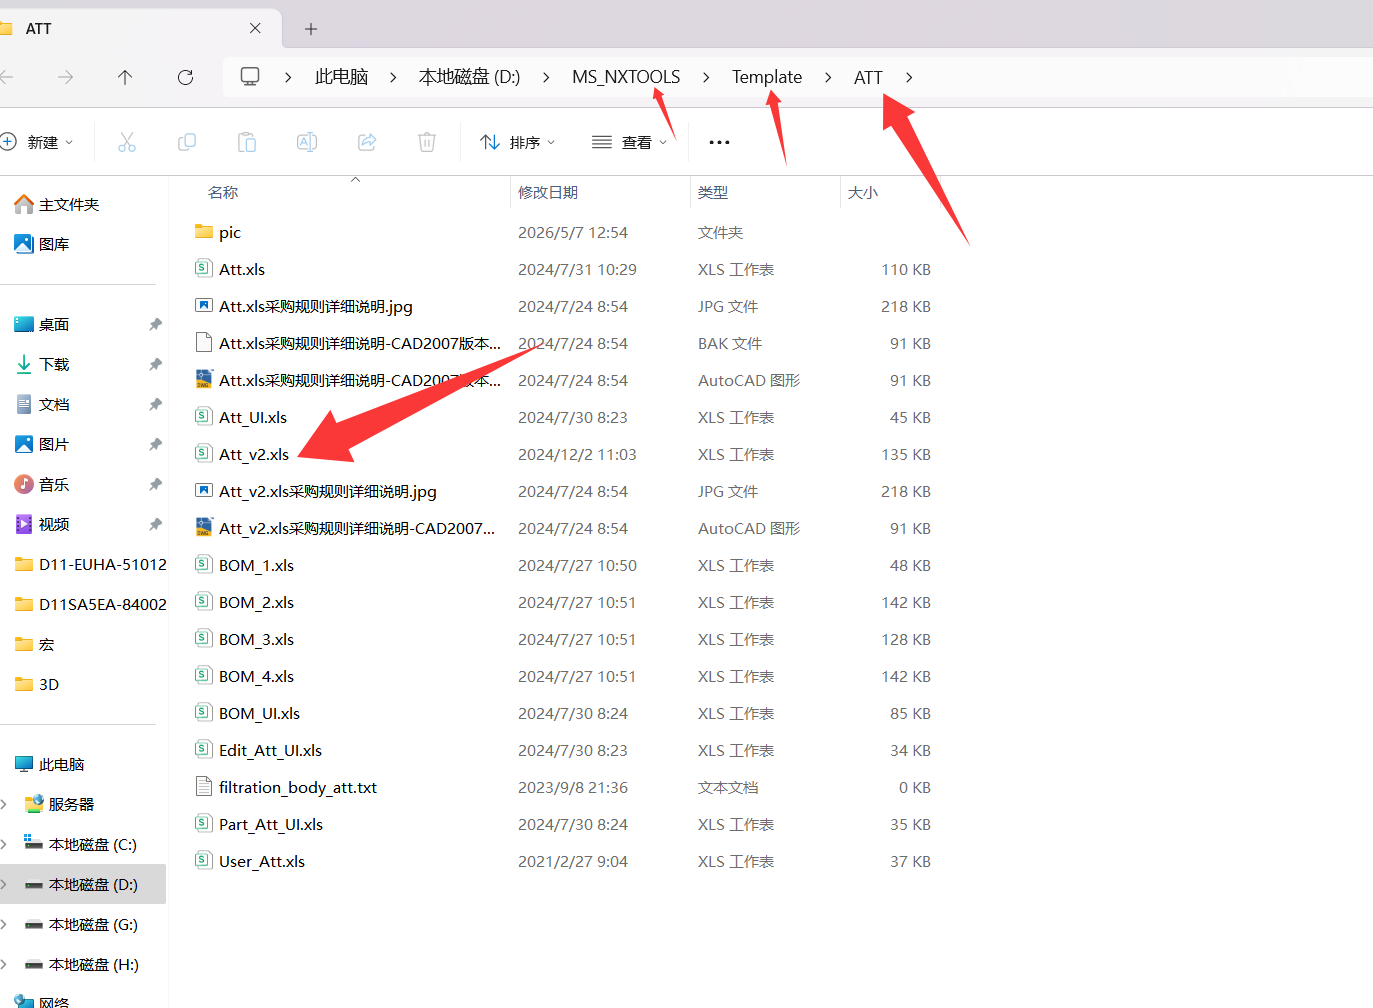
刀库中修改刀号后,当前程序仍使用旧刀号,常见原因是当前部件里已经存在同名或同规格刀具,系统优先调用已有刀具。可先删除当前部件里的旧刀具,再从刀库重新调用。
插上加密锁后看不到配置文件是正常的。加密锁主要用于授权识别,不等同于 U 盘。随附配置通常在安装包或模圣配置目录中,需要按安装包说明查找。

程序单打印出来线条或文字过深时,先区分是打印机设置问题,还是程序单模板线宽过大。可在打印宽度或线宽相关位置把过大的数值调小,再重新打印验证。

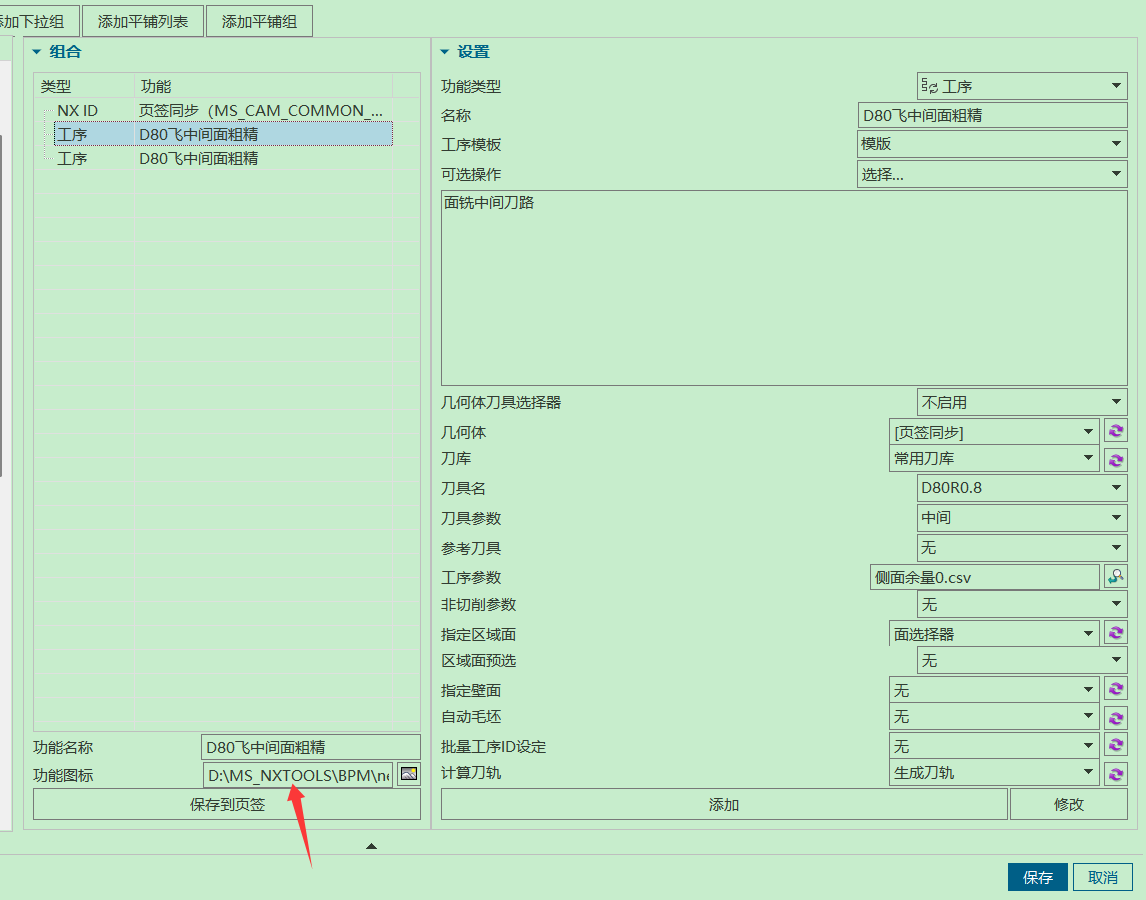
自定义页签图标除填写完整路径外,也可放入 Application 目录,并按对应 NXID 命名。
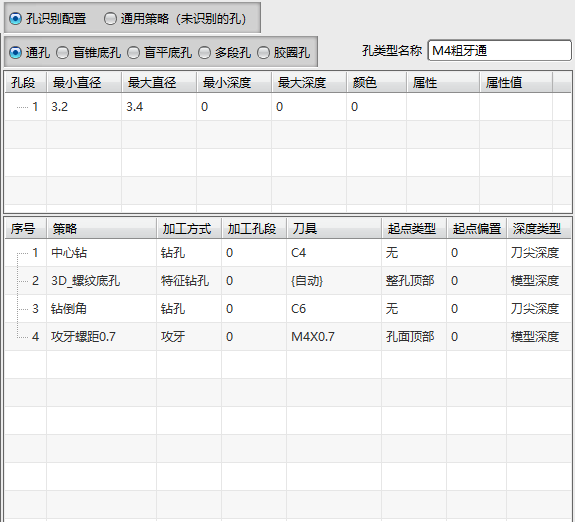
自动编程配置要达到稳定可用,通常需要按实际机床、刀库、材料、加工习惯和命名规则整理。直接照搬已有配置,往往会在刀具、参数、坐标、后处理和程序单输出上出现大量不匹配。
页签工具中的刀具参数不是单独替代刀库,而是用于说明该刀具在当前工序中的用途,例如开粗、精加工等,再配合模圣刀库完成转速、进给等参数匹配。
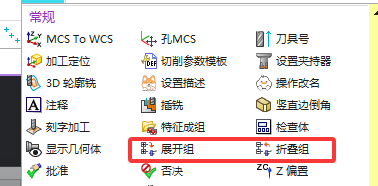
需要批量展开或折叠程序组时,可先在 NX 自带命令中查找对应入口。该类操作不一定需要额外配置,通常可通过程序组导航器或右键菜单完成。
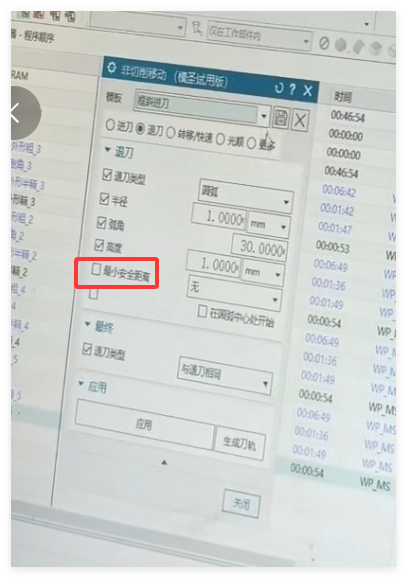
在加工助手或页签模板中修改非切削参数后,如果计算结果仍沿用原模板值,应先检查参数前面的勾选框。未勾选通常表示不覆盖模板原值,勾选后该项才会参与修改。
放电图或制图程序单里出现二维码,但当前模板不需要显示时,可进入相关首选项或模板设置,把二维码显示项关闭,再重新输出确认。
