自动编程应该怎么定位使用?
零件自动编程更适合作为减轻重复劳动、提高稳定性的辅助工具,不建议只用来追求极限速度;配置好模板和规则后,简单规则件效率会更明显。
零件自动编程更适合作为减轻重复劳动、提高稳定性的辅助工具,不建议只用来追求极限速度;配置好模板和规则后,简单规则件效率会更明显。
修剪边界时如果不想强制按 MCS 的 Z 方向选择,注意不要点击右下角坐标系入口;五轴或多方向场景下应确认当前选择方向。
部件轮廓生长不了时,先检查视图方向是否略歪;可按 F8 回到标准视图方向后再试。
通槽、腰槽这类位置不一定有单独的平面去毛刺入口;平面去毛刺通常按整体处理,需要单独处理时可考虑 2D 倒角或其它倒角策略。
大件加工只检查刀柄碰撞不够,主轴、机头或机床结构可能先碰到工件;关键零件建议做机床仿真复核。
自动火花图图框模板通常在模圣安装目录下的 Template\Cam\EleDwgTemplate 目录中,修改前先备份原模板,再替换或编辑对应图框文件。
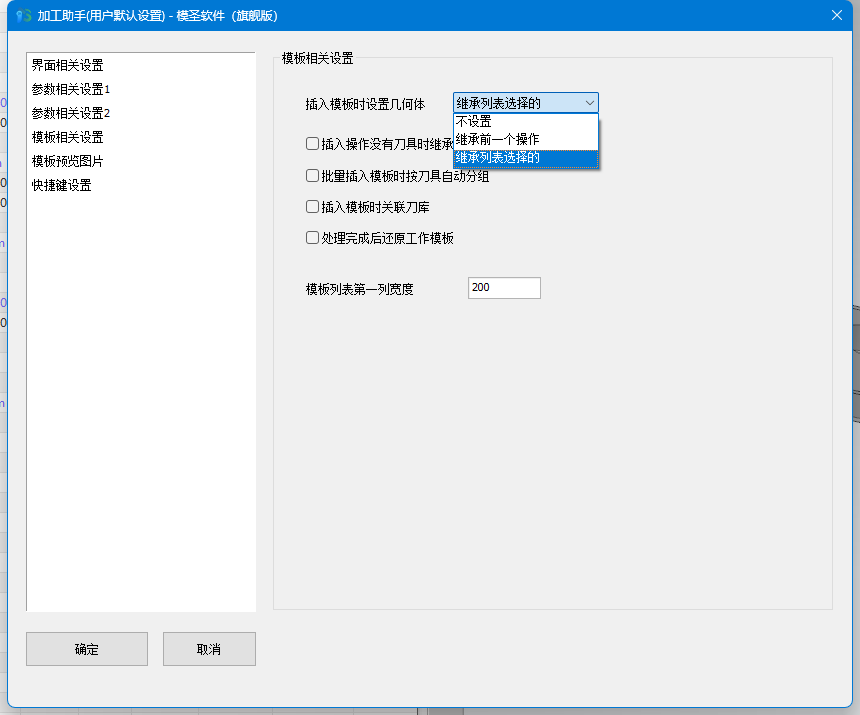
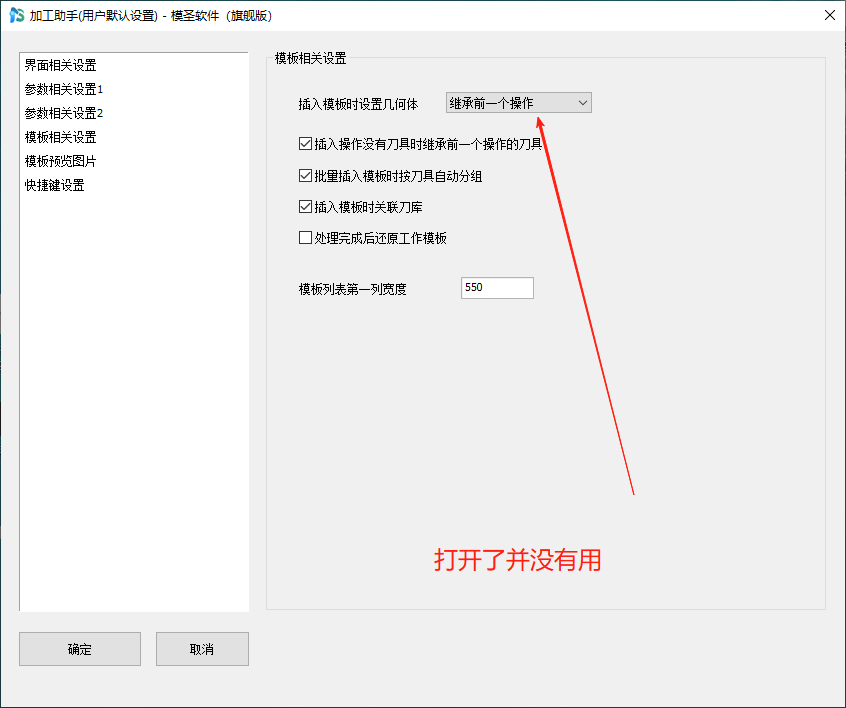
加工助手需要连续使用相同选择对象时,可在设置中把“插入模板时设置几何体”改为继承前一个操作,减少重复选择。
多台机床固定刀号不一致时,建议按机床分别维护刀库;如果只想同步刀号,不想覆盖转速、进给、切深、切宽等参数,可关闭不需要的刀库同步项。

自动编程通常不是单独购买的独立小功能,而是旗舰版能力范围内的功能;已有版本没有该功能时,一般按当前规则升级到旗舰版后使用。
过程工件计算速度主要受零件复杂度、刀路数量、参考对象和计算方式影响;复杂零件或参考 3D 二粗时可能很慢,通常不能简单靠一个参数明显加速。
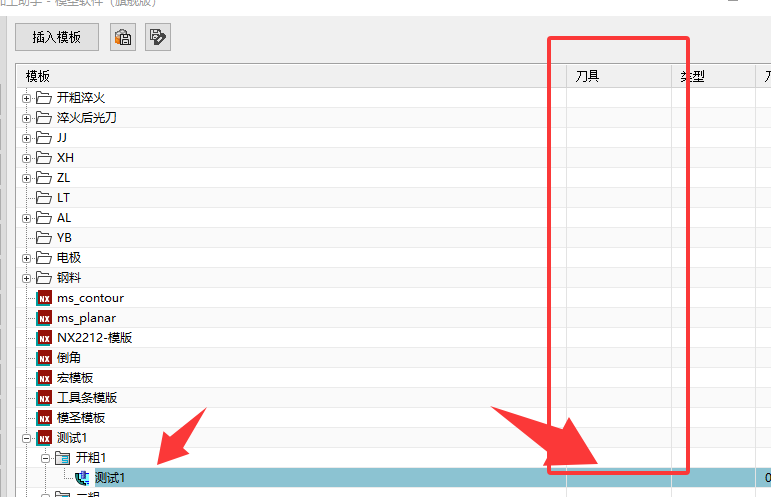
插入模板时,如果模板本身没有设置刀具,新工序可能继承前一个工序的刀具;检查继承效果时建议切到程序视图,并核对模板中是否已经指定刀具。
钻头加工黄铜、电极或类似材料时缠屑,常见原因是进给偏慢、转速偏高、刀具刃口不合适或排屑不顺;可尝试降低转速、提高进给,并检查钻头刃磨状态。
程序单本身是否直接支持二维码要看模板类型;自动火花图可有二维码,Excel 程序单可借助 Excel/WPS 二维码能力手动或半自动实现。
自动编程想按黄线开粗或按既有切削边界计算时,可先做好程序,再用斜坡角等功能辅助计算和优化切削。
UG 闪退后加工助手添加程序部件不继承,可能是默认设置变化;在加工助手用户默认设置里,把插入模板时设置几何体改成需要的继承方式。