
批量产品程序优化时重点看什么?
批量产品程序优化重点不是单纯加快进给,而是减少废刀、优化进退刀和抬刀、按报价和稳定性决定优化深度;散件不宜过度折腾。
批量产品程序优化重点不是单纯加快进给,而是减少废刀、优化进退刀和抬刀、按报价和稳定性决定优化深度;散件不宜过度折腾。
云锁登录后要退出账号,可从系统托盘里的 Virbox 用户工具入口打开退出;如已退出仍影响硬件锁,可卸载或关闭相关云锁工具后再测试。

透明助手或相关界面显示太挤、文字行距不合适时,可尝试把行间距比例调到 1.4 左右,再根据屏幕缩放微调。
NX 角色目录里的 DialogMemory.dlx 是窗口记忆文件,不是角色文件;它不能替代损坏的角色文件,也不能用来恢复完整界面布局。
个别电极初始化闪退时,如果其它电极正常,优先怀疑当前实体或面数据异常;可先用优化面处理后再初始化。
程序单可以按模板修改;相关文件一般分为 .ms 配置文件、UG 制图模板 PRT 和 Excel 模板,修改前要分清类型并先备份。
云锁通常需要联网验证,软锁一般不需要持续联网;硬件锁插在电脑上即可使用。不同锁型应按当前授权规则确认。
模圣切削层不一定提供 UG 自带那种上下拖拉控制箭头;需要调整层位置时,可优先使用上下偏置、范围深度、每刀切削深度等参数。

目录里突然多出很长名字的文件时,常见原因是开启了备份选项,软件在处理前或清理前自动生成了备份文件。
零件自动编程配置需要边做边验证:先看官方教程和自带模板,从规则零件开始,一项一项补刀库、模板、孔规则和工艺路线。
低版本 NX 打不开高版本制图模板时,程序单框可能不显示;可在高版本中把模板导出 CAD,再导入当前版本模板中使用。
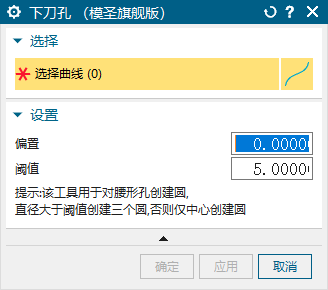
下刀孔偏向根据曲线创建或抽取下刀位置;穿丝孔可以按直径创建实体孔。沉头孔中间需要补孔时,可结合这两个功能判断使用哪一个。
无法后处理时,可先用 NX 自带右键后处理做对照:自带方式能输出,重点查模圣后处理配置;自带方式也失败,再查图档、程序和后处理环境。
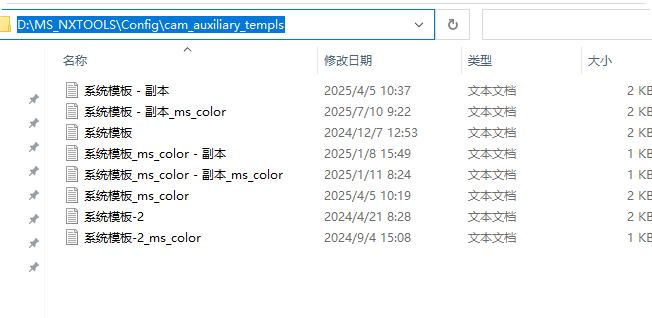
颜色模板丢失或程序单样式异常时,可从安全包或备份恢复模板,并检查程序单相关设置。
制图程序单中图片通常不能按普通导入文件方式处理,应使用添加图片的方式放入;Excel 程序单则可在 Excel 模板中按表格排版插入图片。